Title here
Summary here

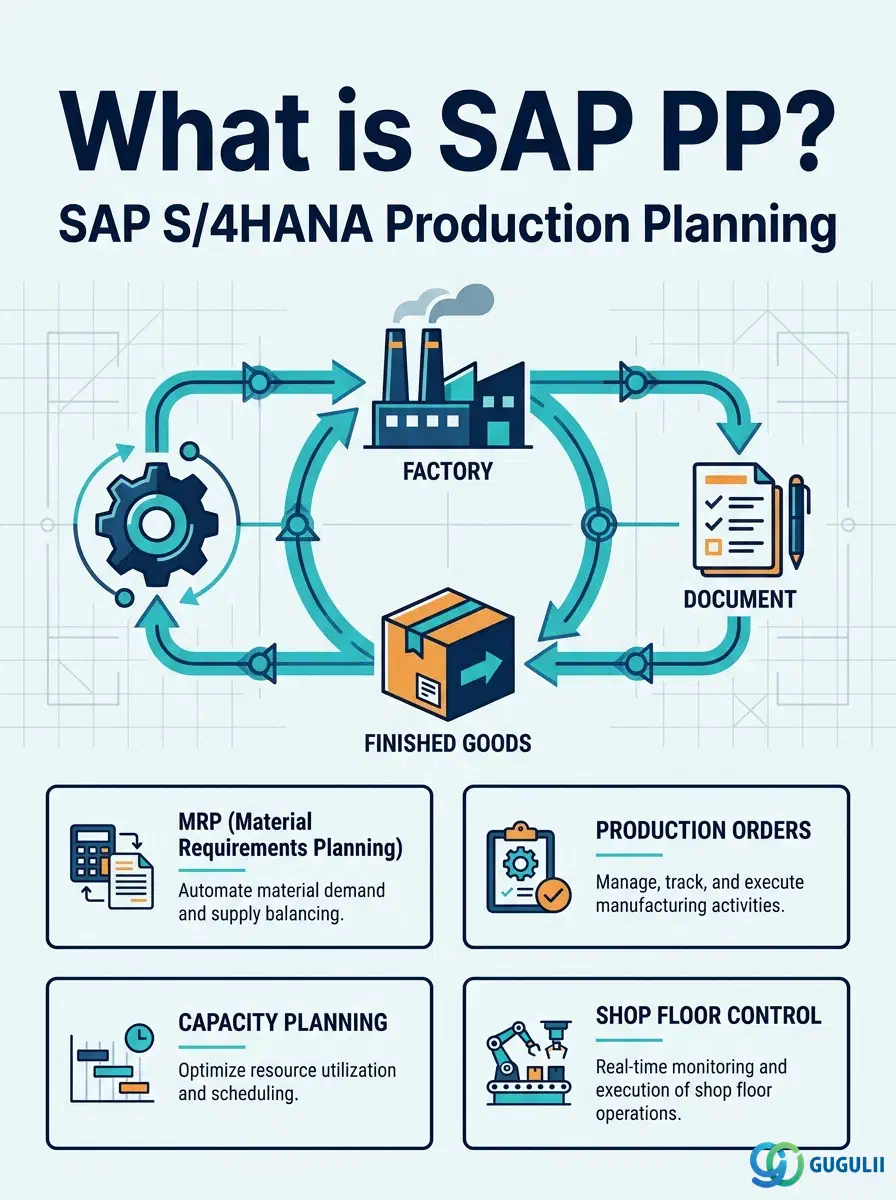
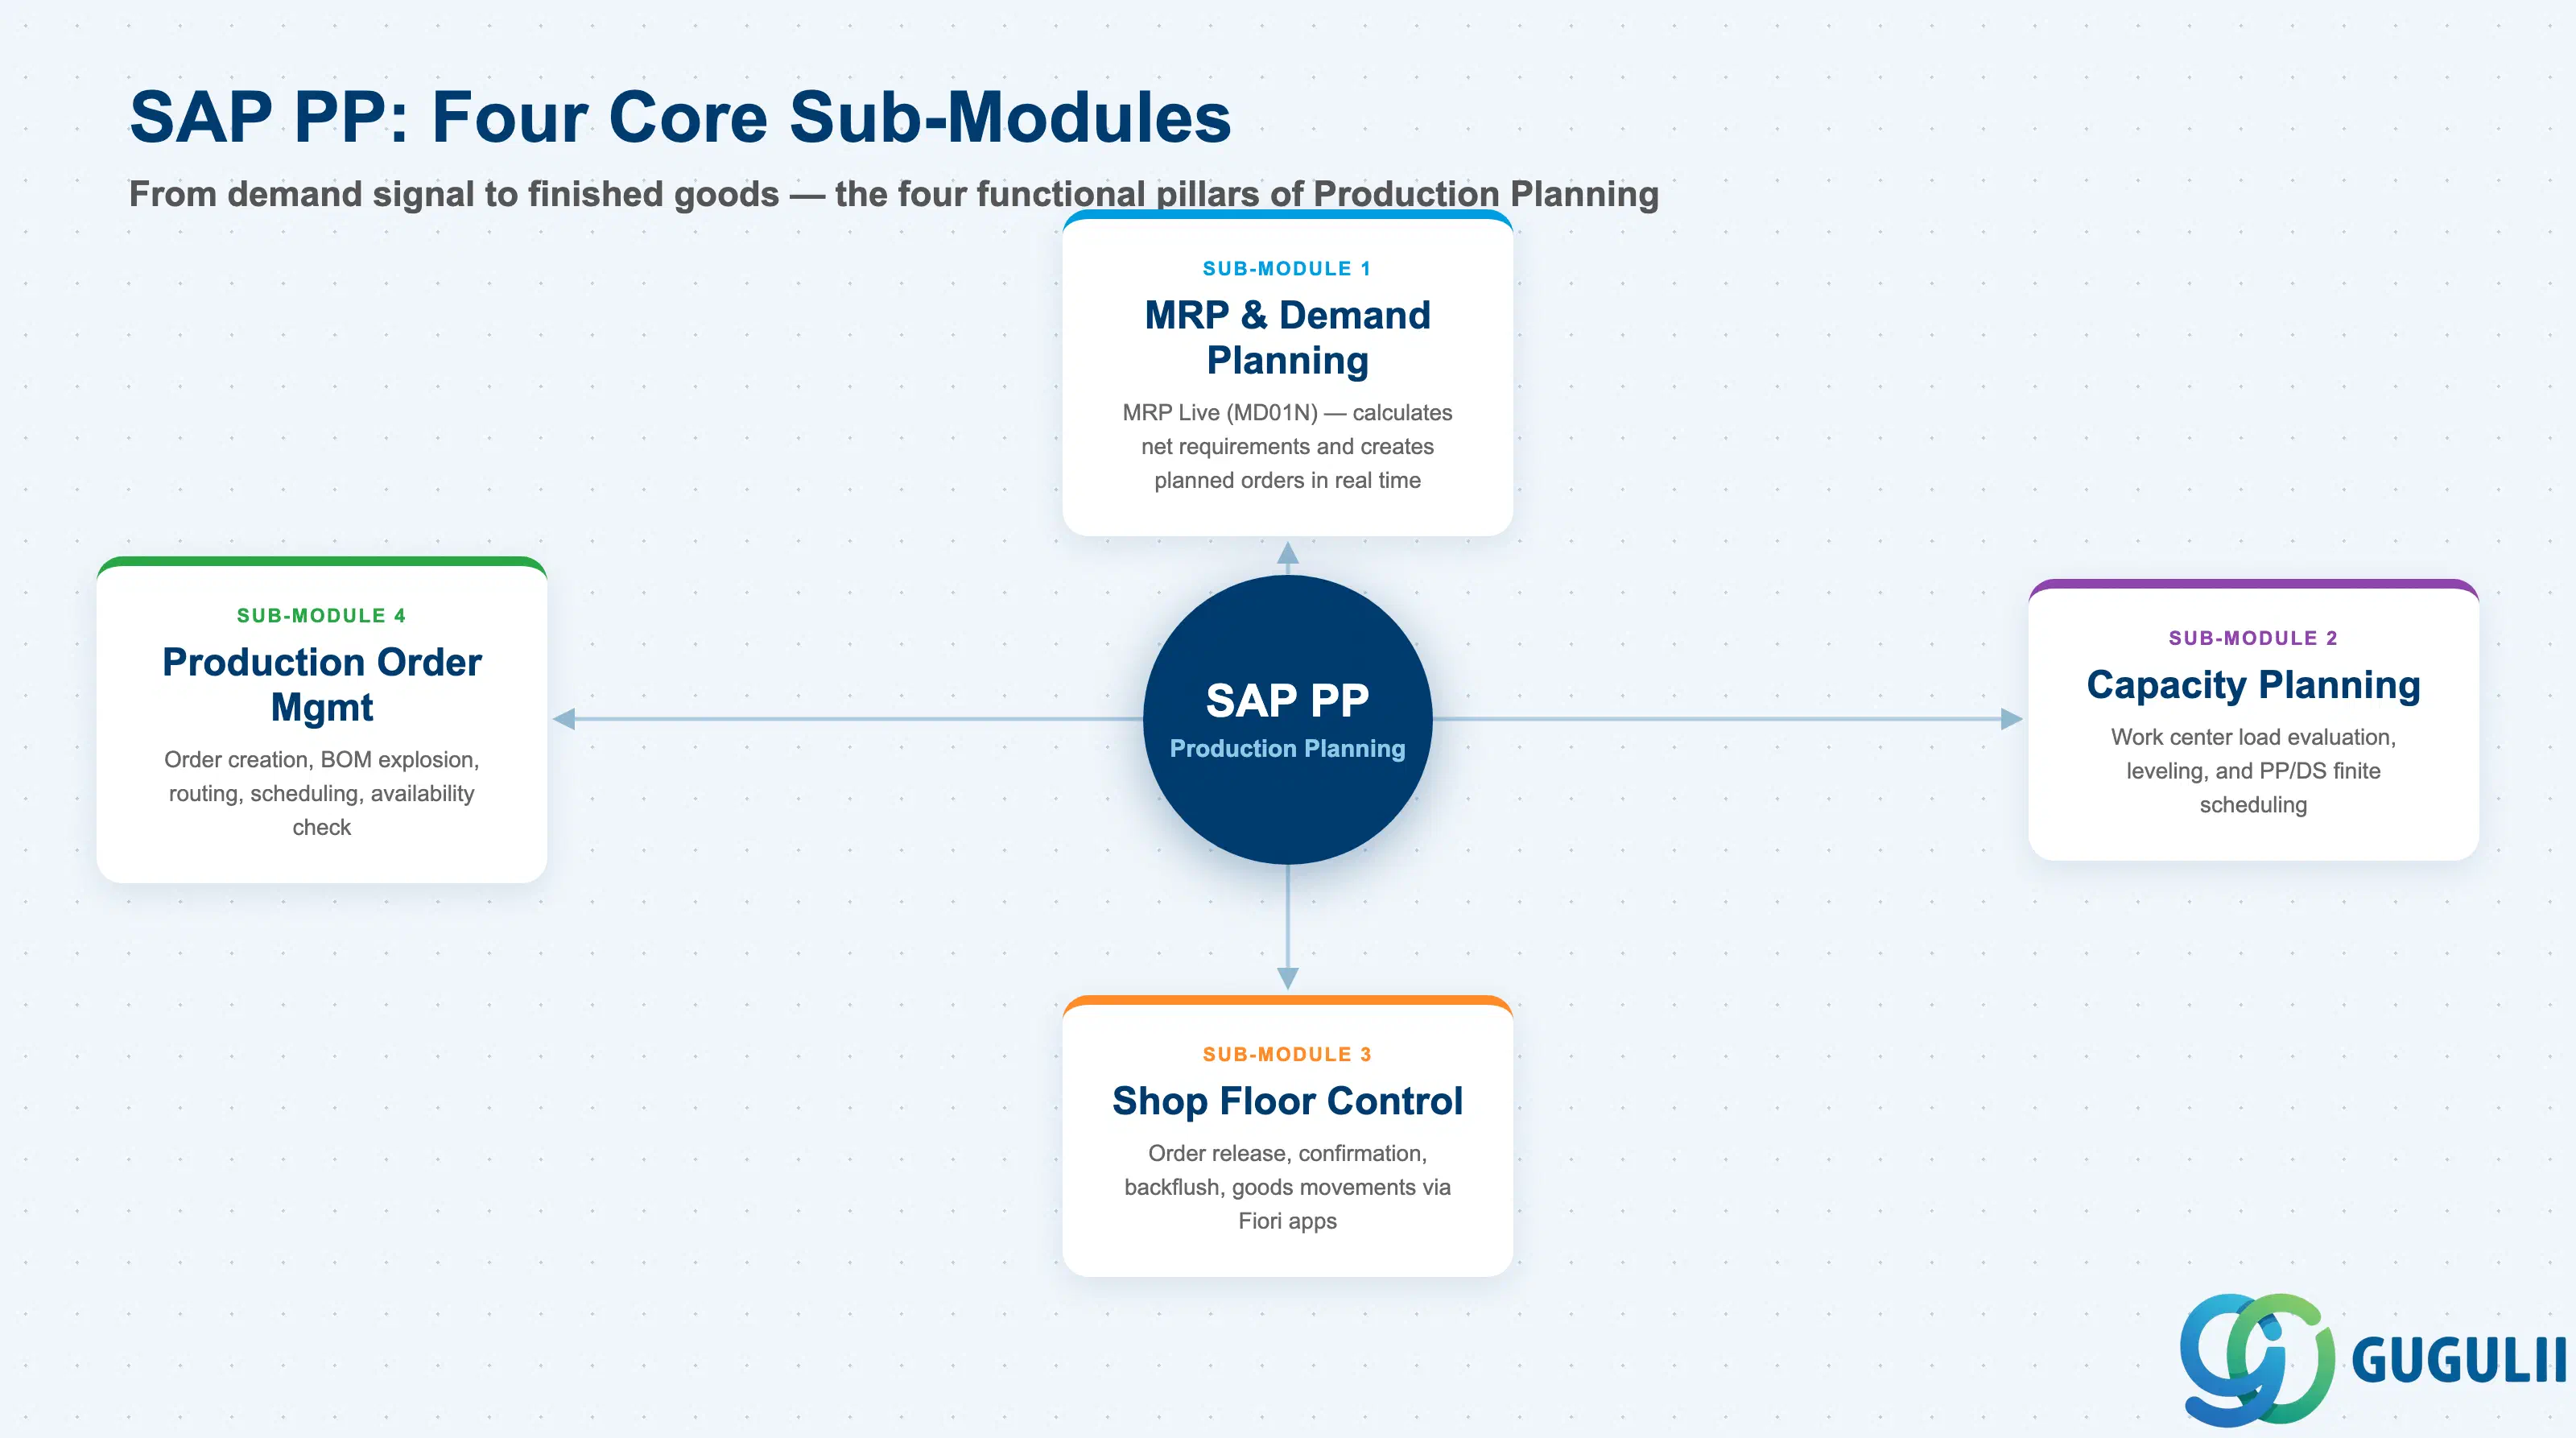
SAP Production Planning(PP)は、需要から完成品までのすべてを管理するモジュールです。製造における3つの基本的な問いに答えます:何を生産すべきか?(MRP)、どのように、どこで生産するか?(製造指図 + 工順 + 作業区)、実際の原価はいくらか?(COとの連携)。
PPは単独で動作するわけではありません。SD(販売受注)から需要シグナルを受け取り、MM(購買依頼)を通じて部品を調達し、CO(実績活動確認や製造指図決済)に実績を報告し、QMを通じて品質検査をトリガーし、MM(出庫や入庫)に在庫更新を提供します。PPを理解するということは、これらの統合境界を理解することであり、これが要件定義ワークショップにおける最初のタスクです。
Material Requirements Planning(資材所要量計画)は、SAP PPの中核となる計画エンジンです。MRPは需要(予測や販売注文)を読み取り、供給(既存在庫、未処理の購買発注、製造指図)を読み取り、カバーすべきギャップを計算します。これにより、内製向けの計画手配と外部調達向けの購買依頼を生成します。
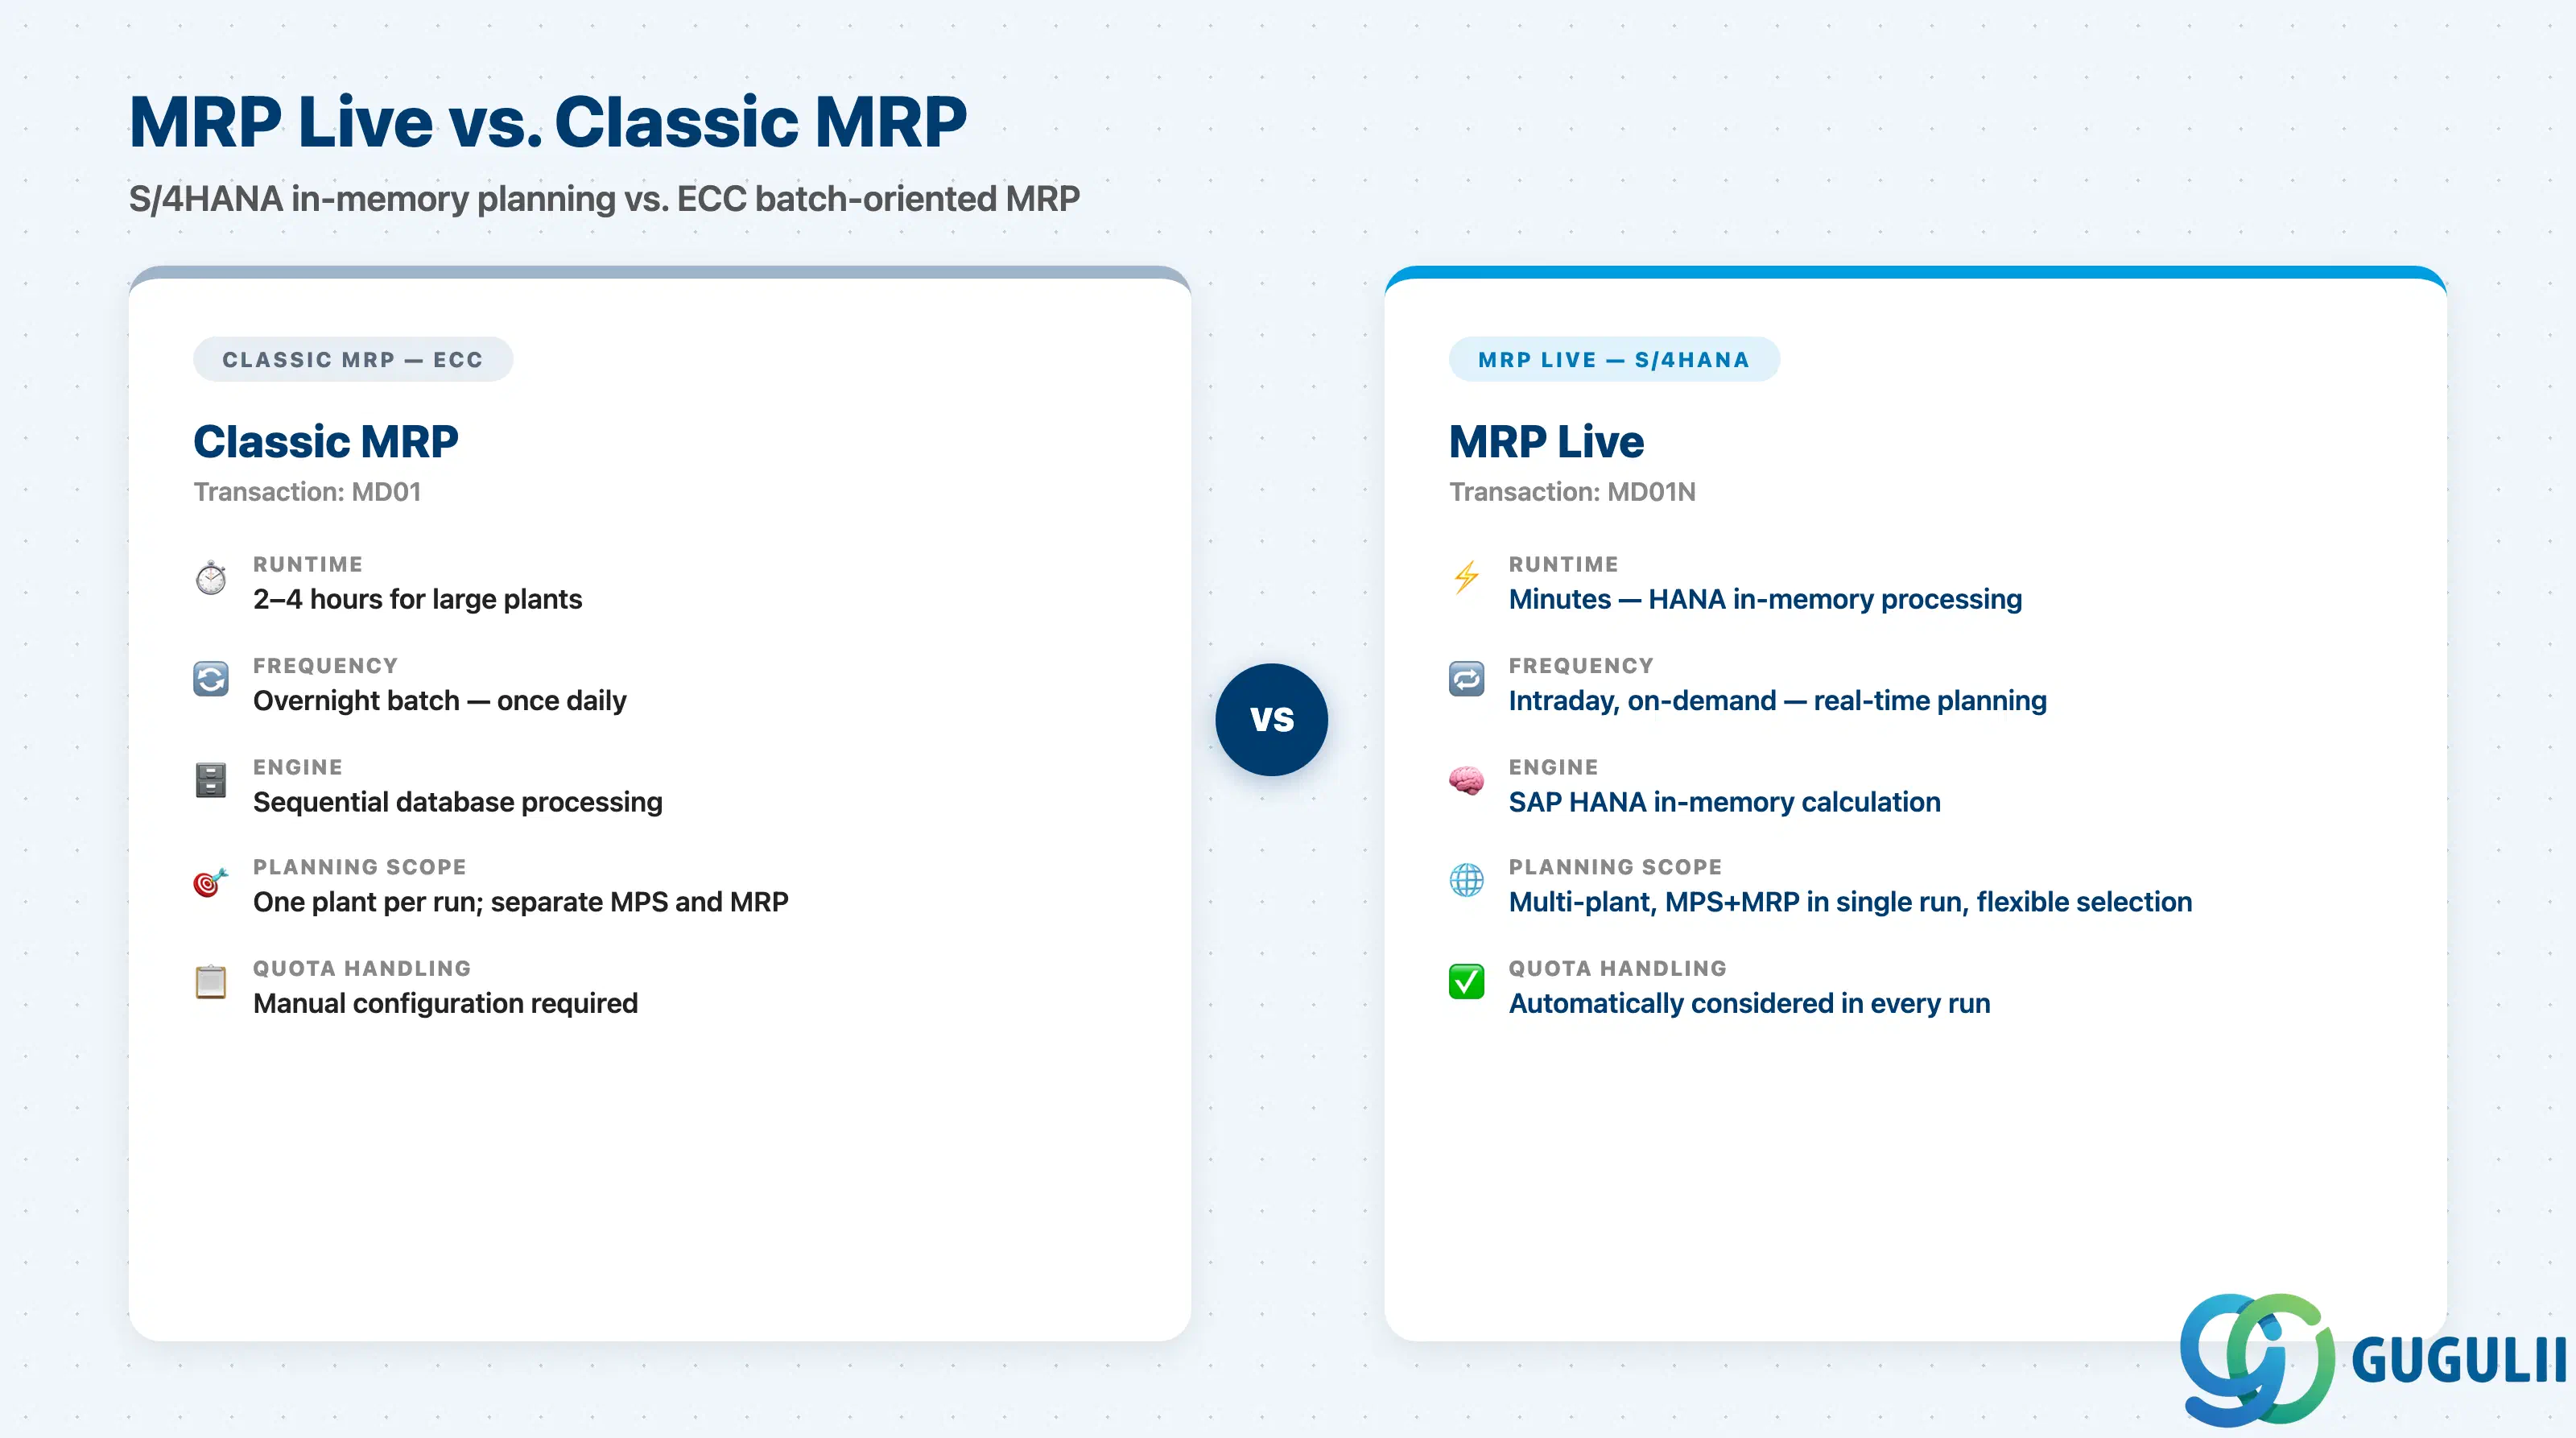
S/4HANAでは、MRPはMRP Live(トランザクションMD01N)として実行されます。これは、従来のECC MRPエンジンを完全に再設計したものです。データベースループ内で材料を順次処理する代わりに、MRP Liveは計算全体をSAP HANAのインメモリ処理レイヤーにプッシュします。実際の結果として、以前は2~4時間かかっていたMRP実行が数分で完了するようになりました。これにより、日内計画サイクルが可能になり、生産計画が夜間のバッチ処理からほぼリアルタイムのプロセスへと移行します。
MRP Liveは計画範囲も統合します。1回のMD01N実行で、複数のプラント、複数のMRPコントローラー、または特定の選択条件に一致する品目をカバーできます。割当契約(分割調達ルール)は、追加の設定手順なしで実行中に自動的に尊重されます。
MRP Liveに加えて、S/4HANAではコンサルタントが認識すべき2つの追加の計画パラダイムが導入されています。
Predictive MRP(pMRP) は、MRPをシミュレーションモードで実行します。需要変動が発生した場合の計画結果を評価し、その結果を確定することはありません。プランナーは、大口の受注を受け入れる前に、その受注が生産スケジュールに与える影響を評価できます。
**需要主導型MRP(DDMRP)**は、S/4HANA 1709以降で利用可能な、根本的に異なるアプローチです。DDMRPは、予測をBOMで展開するのではなく、サプライチェーンのデカップリングポイントに戦略的な在庫バッファを配置します。補充シグナルは、これらのバッファに対する実際の消費に基づいてトリガーされるため、予測主導ではなくプルベースとなります。DDMRPは、需要変動が大きい環境、リードタイムの長い品目、またはサプライチェーンの変動性がある環境で活動するコンサルタントにとって重要です。
MRPタイプ(品目マスタのMRP 1ビューのフィールド)は、各品目に適用される計画ロジックを制御します。最も一般的なタイプは、PD(MRP — 需要主導)、VB(発注点 — 消費主導)、およびND(計画なし)です。品目カテゴリごとに正しいMRPタイプを設定することは、基本要件定義における重要な判断です。
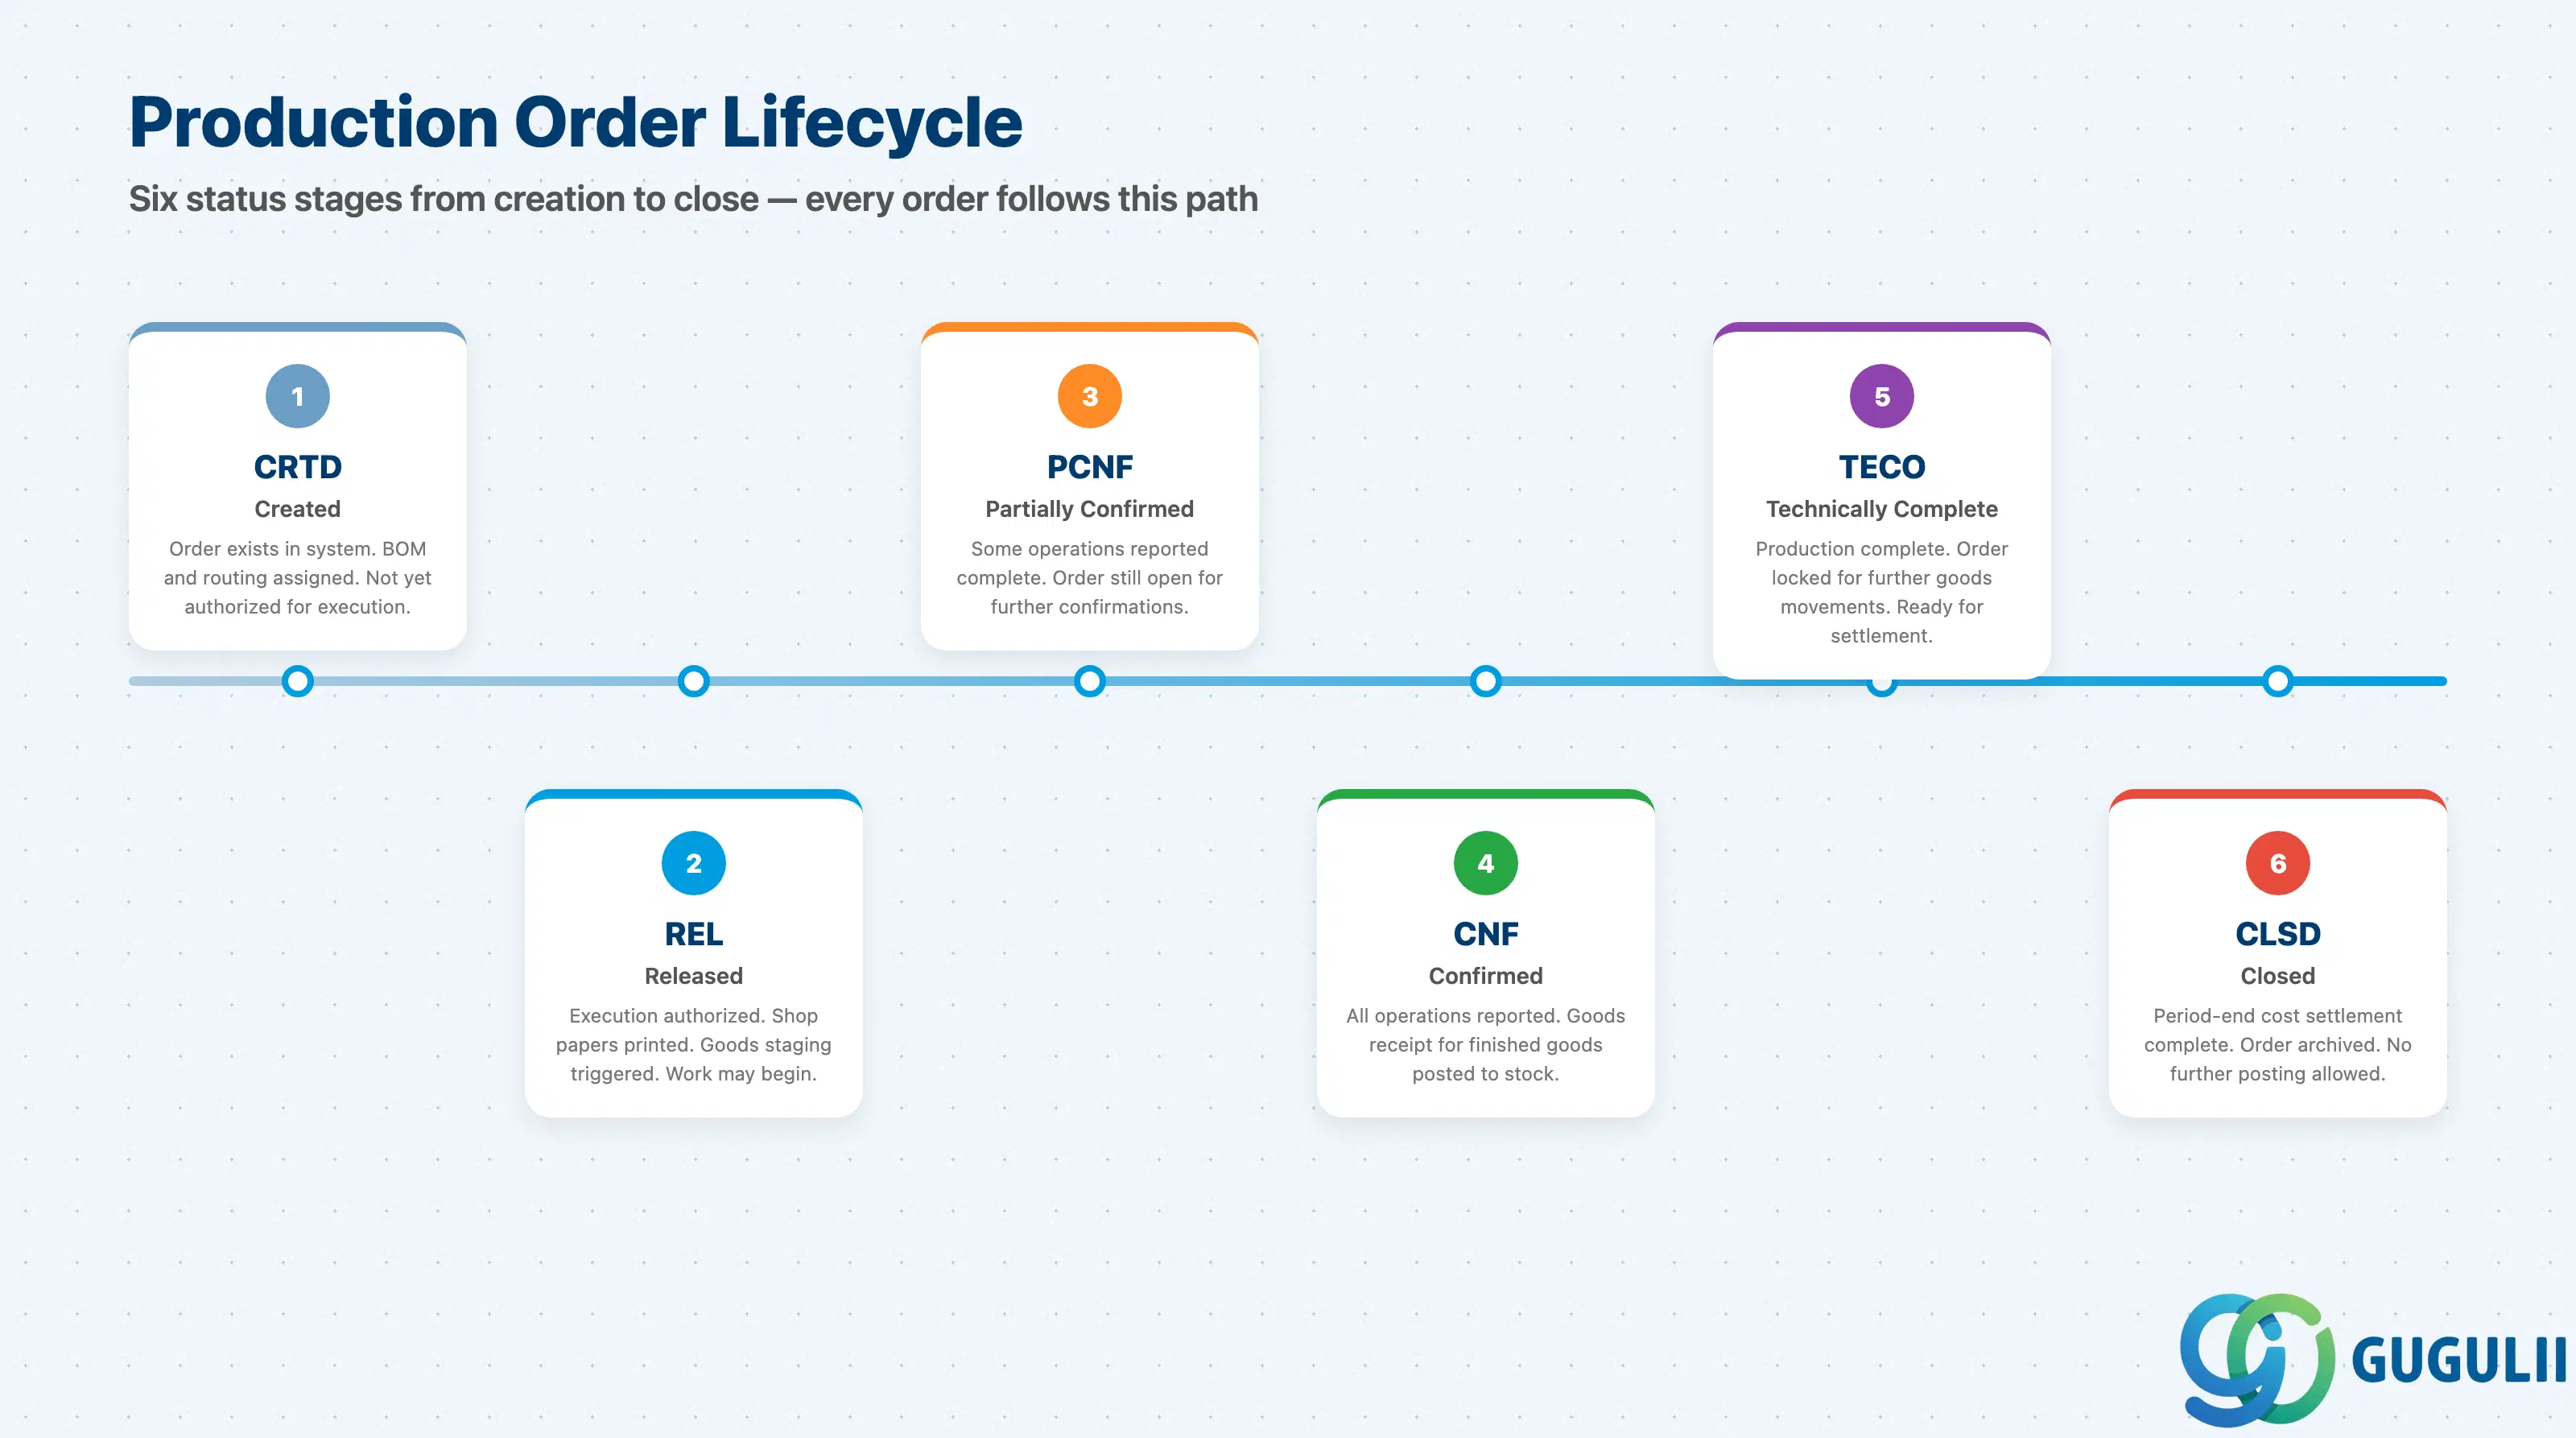
MRP が計画手配を生成すると、生産実行ライフサイクルが始まります。計画手配は、内製を管理する中心的な文書である製造指図に変換されます。
生産指図には、生産対象の品目、プラント、指図数量、スケジュールされた開始日と終了日、BOM展開(部品予定として)、および工順(作業として)が含まれます。生産が進むにつれて、指図は定義されたステータスシーケンスを経て進行します。
リリース前に、システムは在庫確認を実行できます。これは、必要な構成部品が在庫にあり、関連する作業工程に十分な能力が存在することを検証します。在庫確認ロジック(確認ルール、確認期間)は、要件定義時に決定される設定項目です。
確認時に、現場作業員(またはFiori経由の監督者)は、実際の良品数量、不良品数量、消費された機械時間、消費された工数(人時間)を記録します。これらの確認は、2つの重要な下流イベントをトリガーします。自動的な在庫移動(移動タイプ261による構成部品の消費、移動タイプ101による完成品の受入)と、CO転記(実際の活動原価が製造指図原価対象にチャージされる)です。
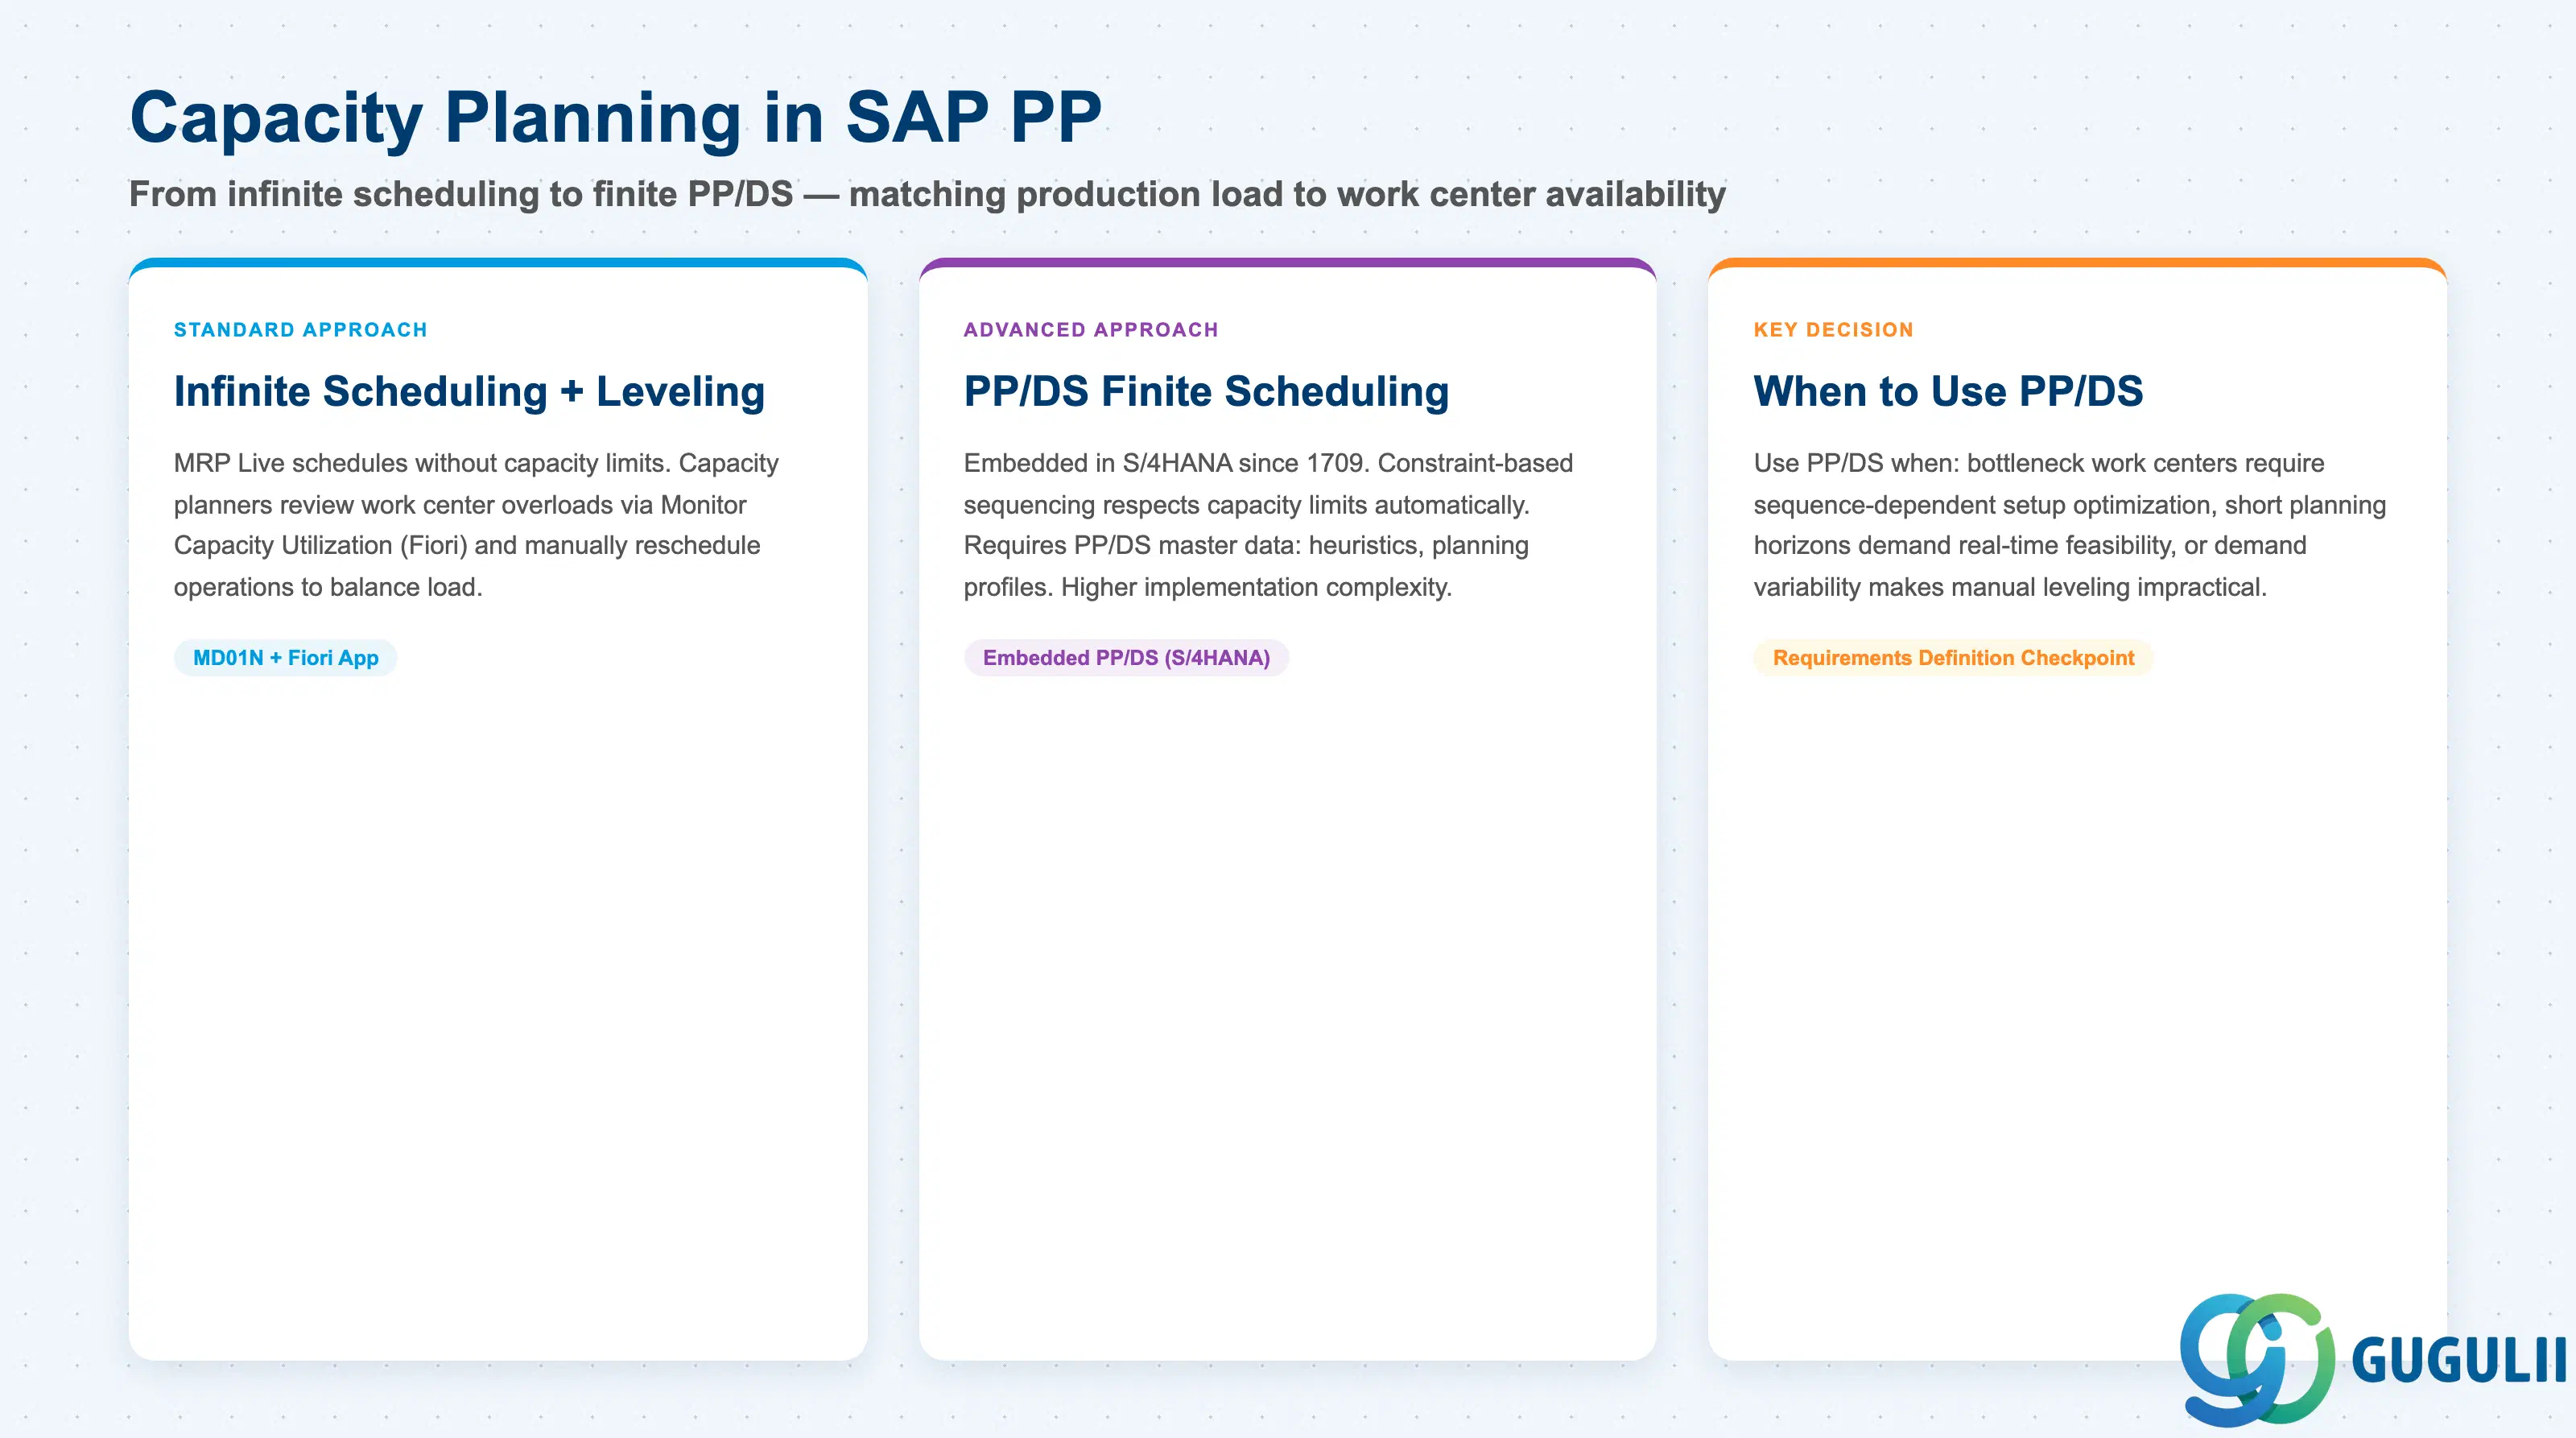
キャパシティ計画は、生産計画が実行可能であること、つまり、すべての計画生産オーダーの合計が工場の作業工程で物理的に提供可能な能力を超えないことを保証します。
各作業工程には、シフト数、1シフトあたりの時間、稼働率、効率係数という能力定義が保持されています。システムは、これらのパラメータと工場カレンダーを使用して利用可能能力を計算します。能力所要量は、その作業工程に割り当てられた作業を含むすべての製造指図から累積されます。
クラシックなSAP ECCでは、能力評価はトランザクションCM01からCM07を通じて実行されていました。これらはガントチャートと、時間バケットごとの作業センタ負荷の表形式概要を提供します。S/4HANAでは、これらはMonitor Capacity Utilization Fioriアプリによって補完され、段階的に置き換えられています。このアプリは、能力計画担当者向けにロールベースでフィルタリング可能なダッシュボードを提供します。
標準MRP Liveは無限山積を使用します。これは、能力制限を考慮せずに計画発注日を計算する方式です。これは意図的なものであり、MRPの主な目的は何が必要かを示すことであり、実現可能性を保証することではありません。能力計画担当者の役割は、過負荷を特定し、作業を再スケジュールすることです。
有限スケジューリング(システムが受注のスケジューリング時に能力制約を自動的に考慮する必要がある環境)向けに、SAPは**PP/DS(生産計画・詳細スケジューリング)**を提供しています。S/4HANAでは、PP/DSはネイティブに組み込まれています(ECCでは別途APOシステムが必要でした)。PP/DSは制約ベースの最適化アルゴリズムを使用して、能力制限、段取り時間、優先順位を考慮しながら、作業工程をワークセンター間で順序付けします。
標準能力負荷平準化を使用するか、PP/DS有限スケジューリングを使用するかの判断は、PP要件定義における最も重要なアーキテクチャ上の選択の一つです。なぜなら、PP/DSには独自のマスタデータ(ヒューリスティック、計画プロファイル)が必要であり、実装の複雑性が大幅に増加するからです。
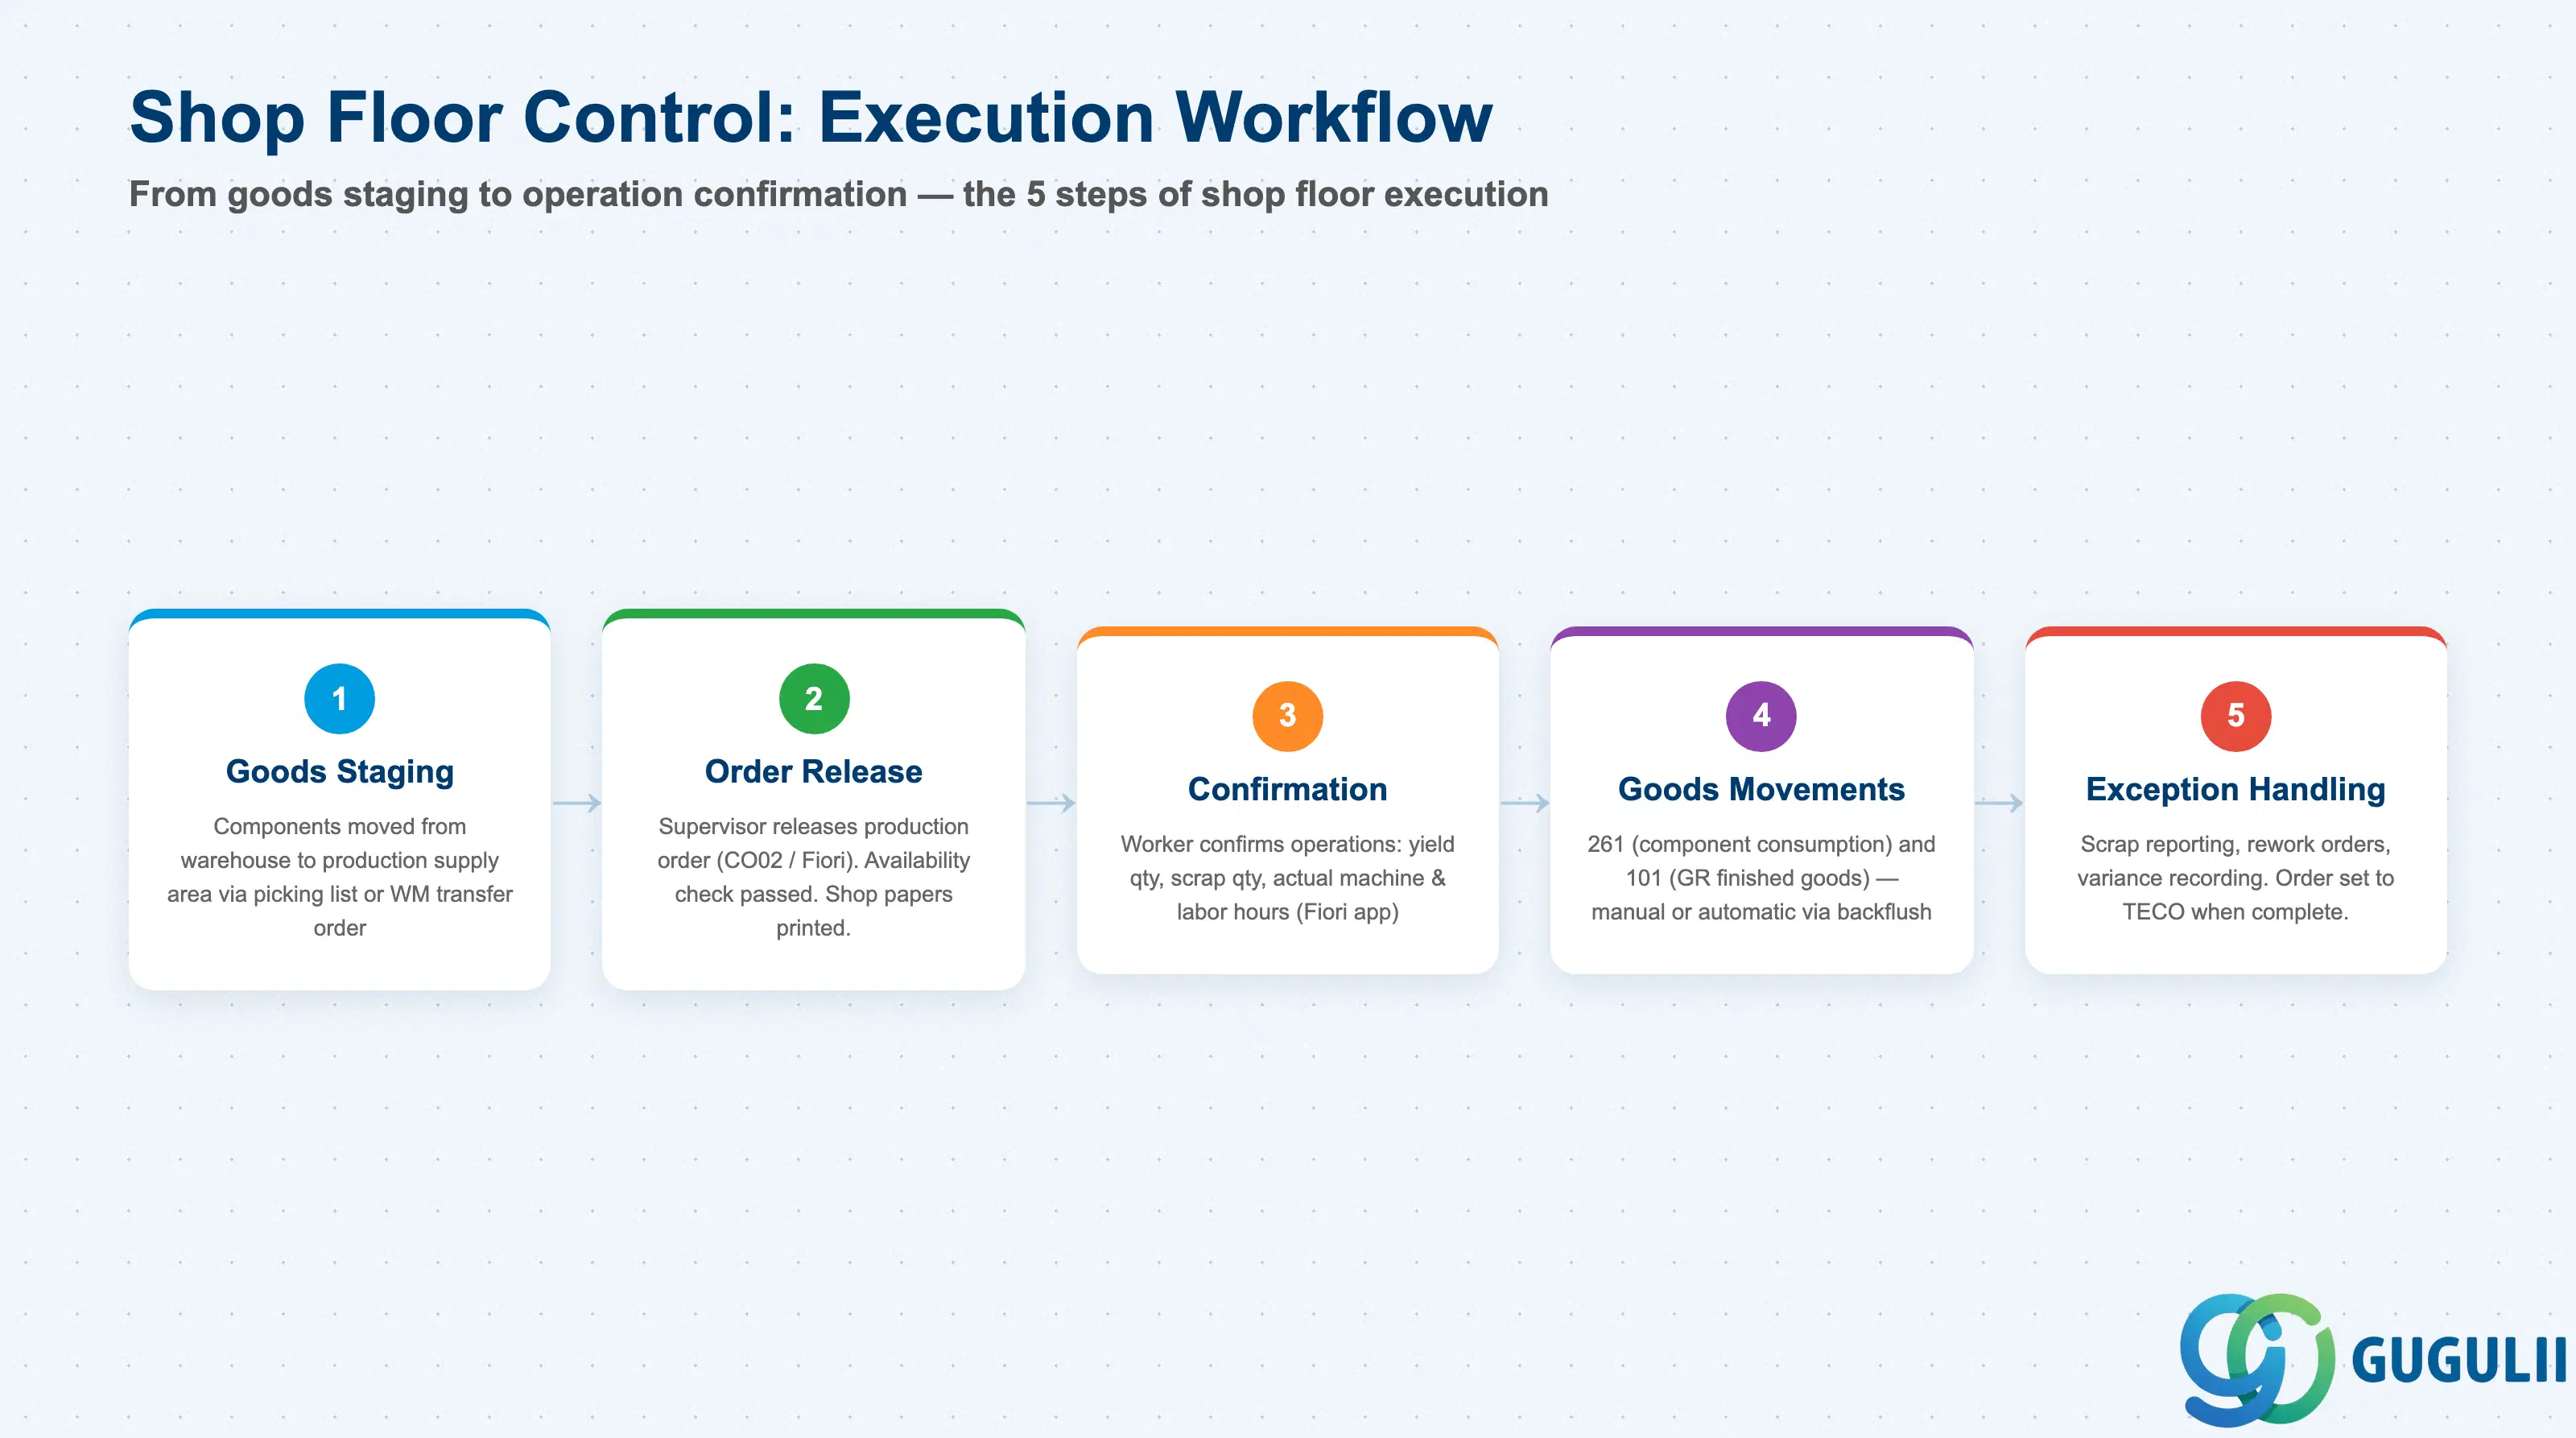
Shop Floor Control(SFC)は、製造現場における日々の実行活動を対象としています。これは、製造指図がリリースされた後から最終製品の入庫が転記されるまでのすべてのプロセスを指します。
SFCのコアワークフロー:
**逆仕訳(バックフラッシュ)**は要件定義において特に注意を払う必要があります。工程に対して逆仕訳が有効化されている場合(管理キーで設定)、作業確認時に、割り当てられた全構成部品の出庫(261)がシステムによって自動転記されます。別途、出庫トランザクションは不要です。これにより実行は大幅に簡素化されますが、実際の消費量がBOM数量と確実に一致することが前提となります。歩留まりが高い、またはばらつきの大きい工程は、逆仕訳の対象として不適切です。
マイルストーン確認により、ルーティング内の1つの主要な作業(「マイルストーン」)を確認することで、それ以前のすべての作業工程を自動的に確認できます。これは、中間工程に個別の追跡が不要で、監督者が工程内の自然なチェックポイントでのみ確認すればよい場合に便利です。
S/4HANAでは、Fioriベースの実行環境により、現場担当者向けの操作性が大幅に向上します。生産指図管理アプリは、監督者にステータス、例外、未確認内容を指図横断的に表示します。作業者は、タブレットやタッチスクリーン端末から、良品数量や不良数量を含む個別の作業工程を直接確認できます。
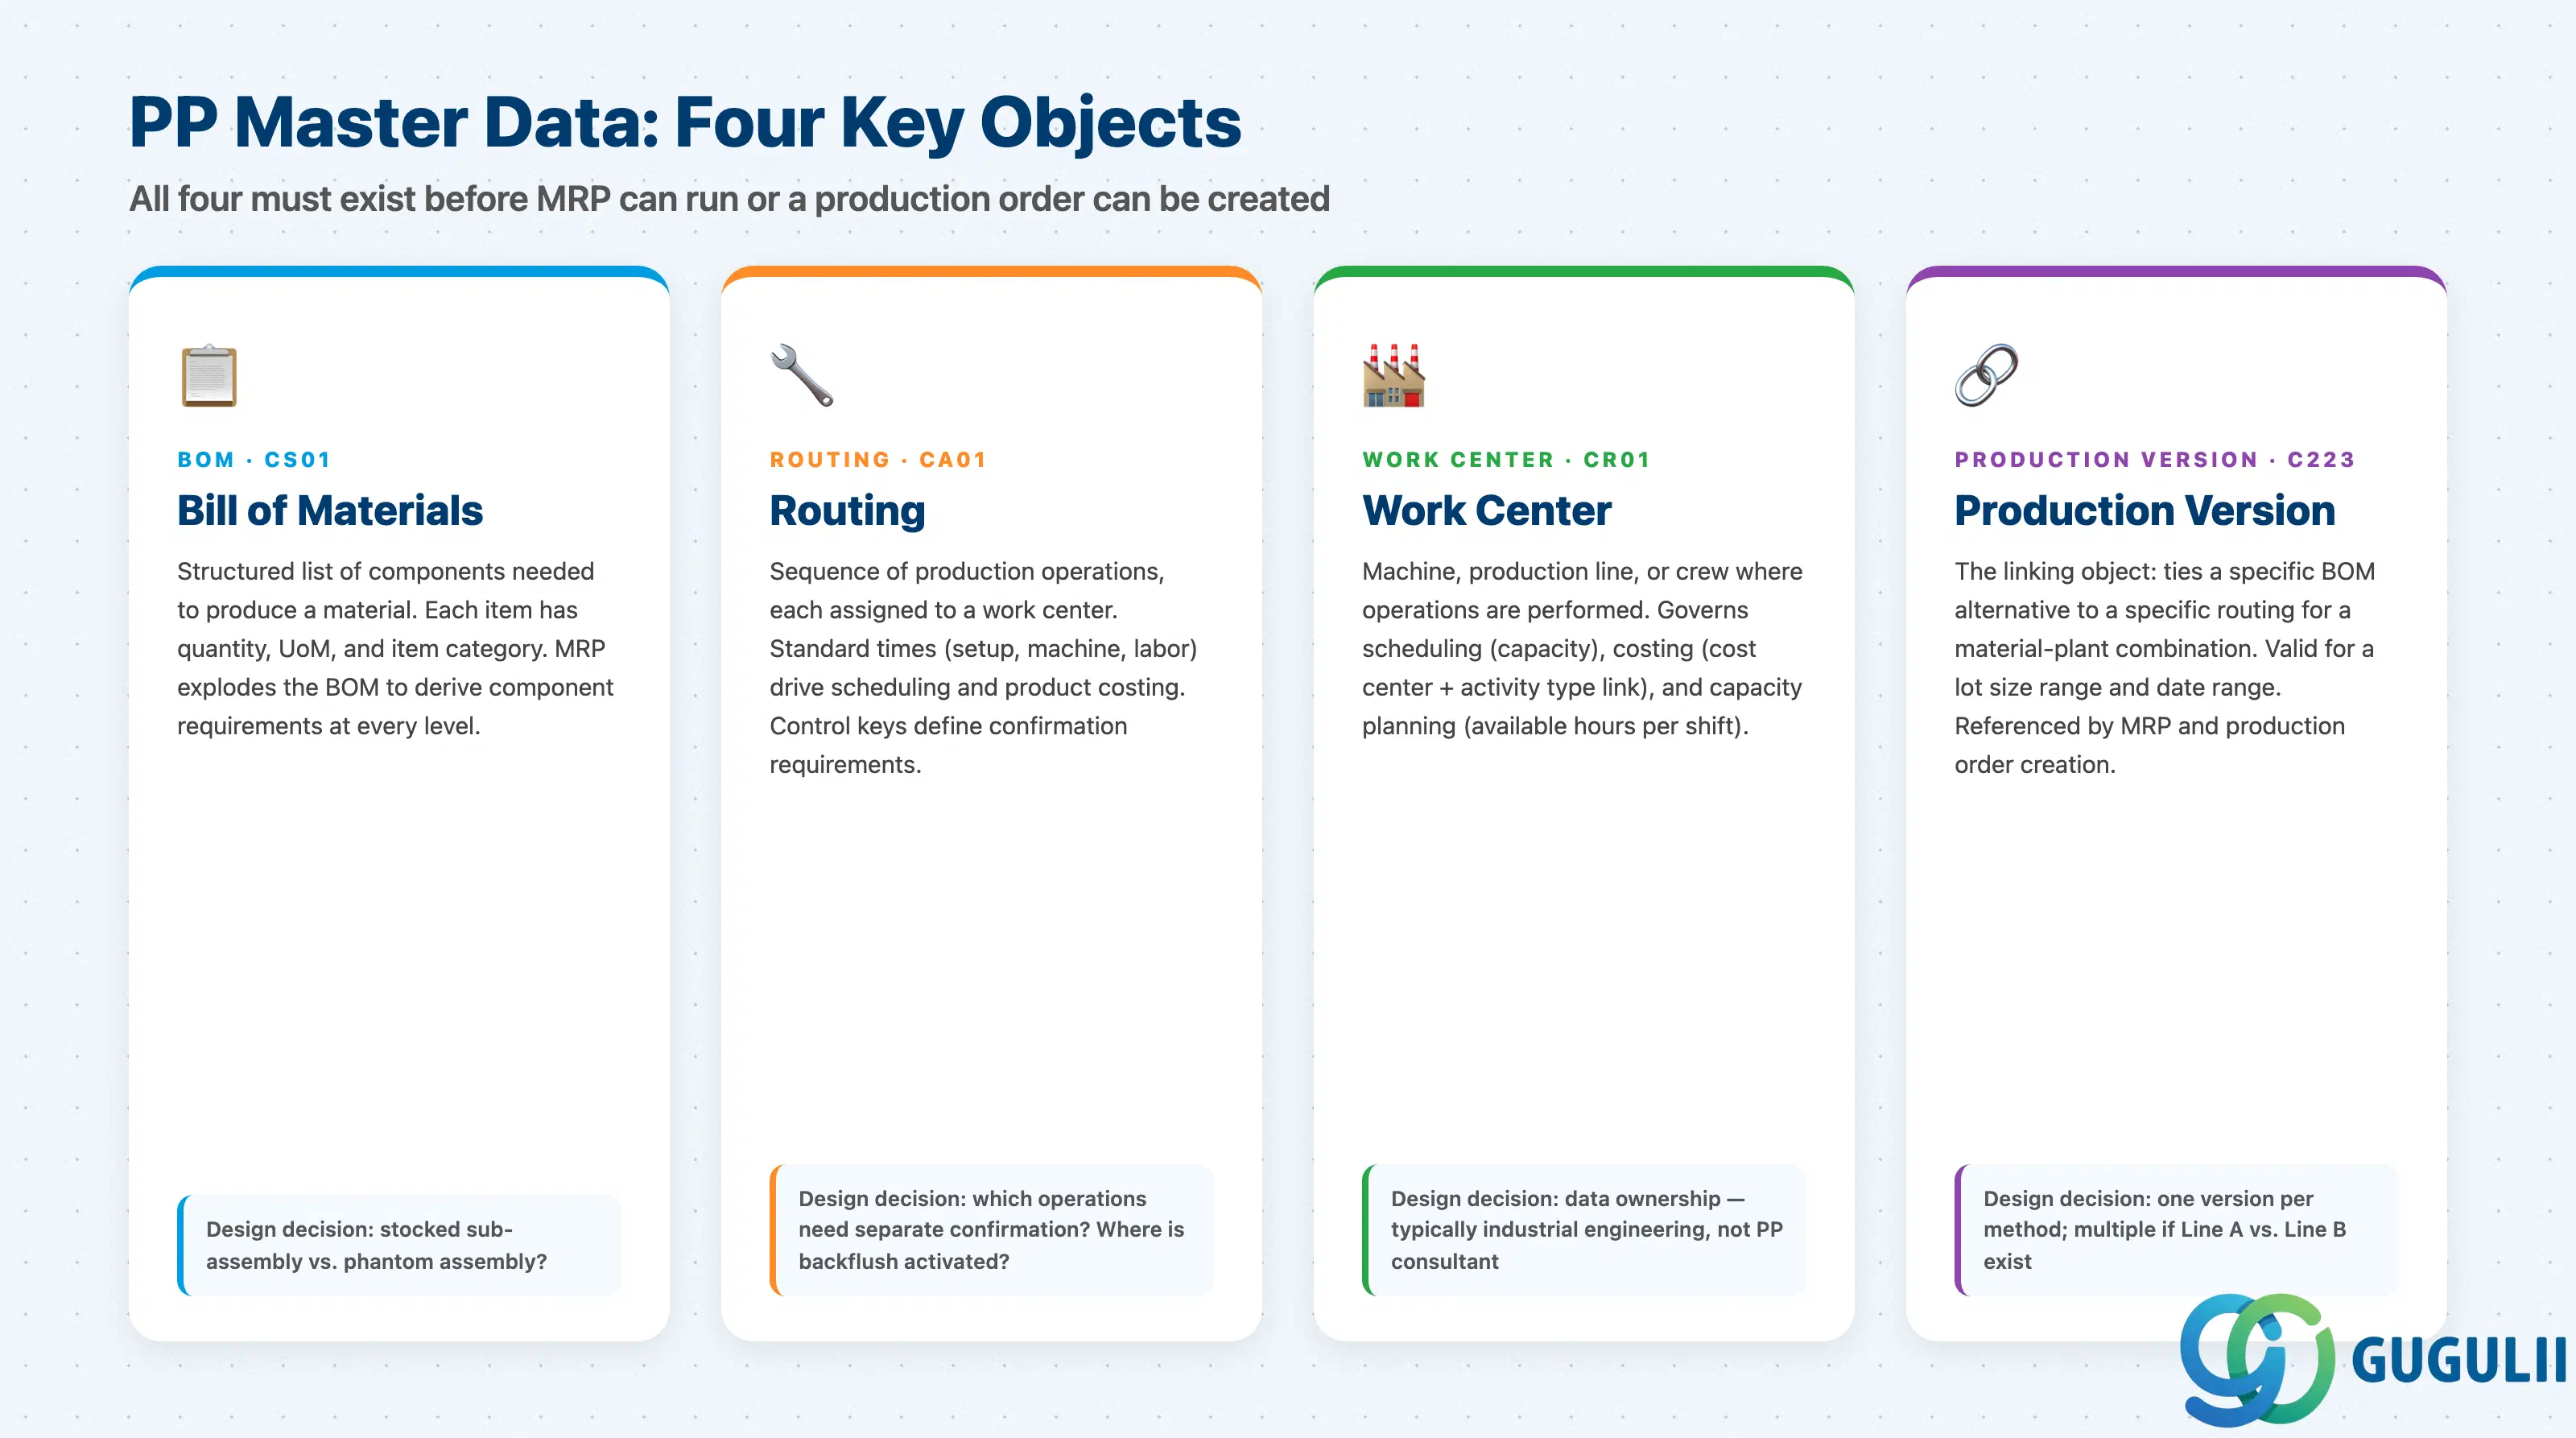
PPの計画および実行ロジックはすべて、4つのマスタデータオブジェクトが正しく維持されていることに依存しています。これらのオブジェクトは、MRPが実行される前、および製造指図が作成される前に作成されます。要件定義では、各オブジェクト、その設計上の決定、およびデータの所有権を明示的に扱わなければなりません。
部品表(BOM): 完成品または半製品を生産するために必要な構成部品の構造化されたリストです。各構成部品明細には、品目番号、数量、単位、および明細カテゴリが指定されます。PPでは、BOM使用量1を使用します。同一品目に対して代替BOMが存在する場合があります(例:生産ラインやロットサイズ範囲ごとに異なる配合)。生産バージョンは、特定のシナリオでどの代替BOMを適用するかを選択します。重要な設計上の判断として、どのサブアセンブリを在庫管理対象(個別の製造指図)とするか、またはファントム(個別指図なしでBOMが展開される)とするかがあります。
ルーティング: 各作業工程が作業区に割り当てられ、段取り時間、機械時間、作業時間の標準時間が設定された一連の生産作業です。ルーティングは、製造指図の作業工程を生成するためのテンプレートです。標準時間は、スケジューリング(いつ指図が完了するか?)と原価計算(いくらかかるべきか?)の両方の基礎となります。各作業工程の管理キーは、実績確認要件、バックフラッシュ動作、およびQM検査トリガーを決定します。
作業区分: 作業が実行される組織単位(機械、生産ライン、担当者、またはチーム)。作業区分データは、スケジューリング(利用可能能力、待ち時間、移動時間)、原価計算(CO原価センタおよび活動タイプへのリンク)、および能力計画(能力カテゴリと利用可能能力)という3つの下流プロセスを制御します。作業区分データは、SAP PPコンサルタントではなく、産業工学または生産管理によって維持されることが多いため、明確なデータ所有権のRACIが不可欠です。
プロダクションバージョン: 特定のBOM代替と特定の工順を、材料-プラントの組み合わせに対して紐付けるリンキングオブジェクトであり、ロットサイズ範囲と日付範囲内で有効です。MRPや製造指図作成時に、どのBOMと工順を使用するかを決定するために参照されるのがプロダクションバージョンです。複数の生産方法が存在する場合(ラインA対ラインB、異なるロットサイズ範囲など)、それぞれに固有のプロダクションバージョンが割り当てられます。
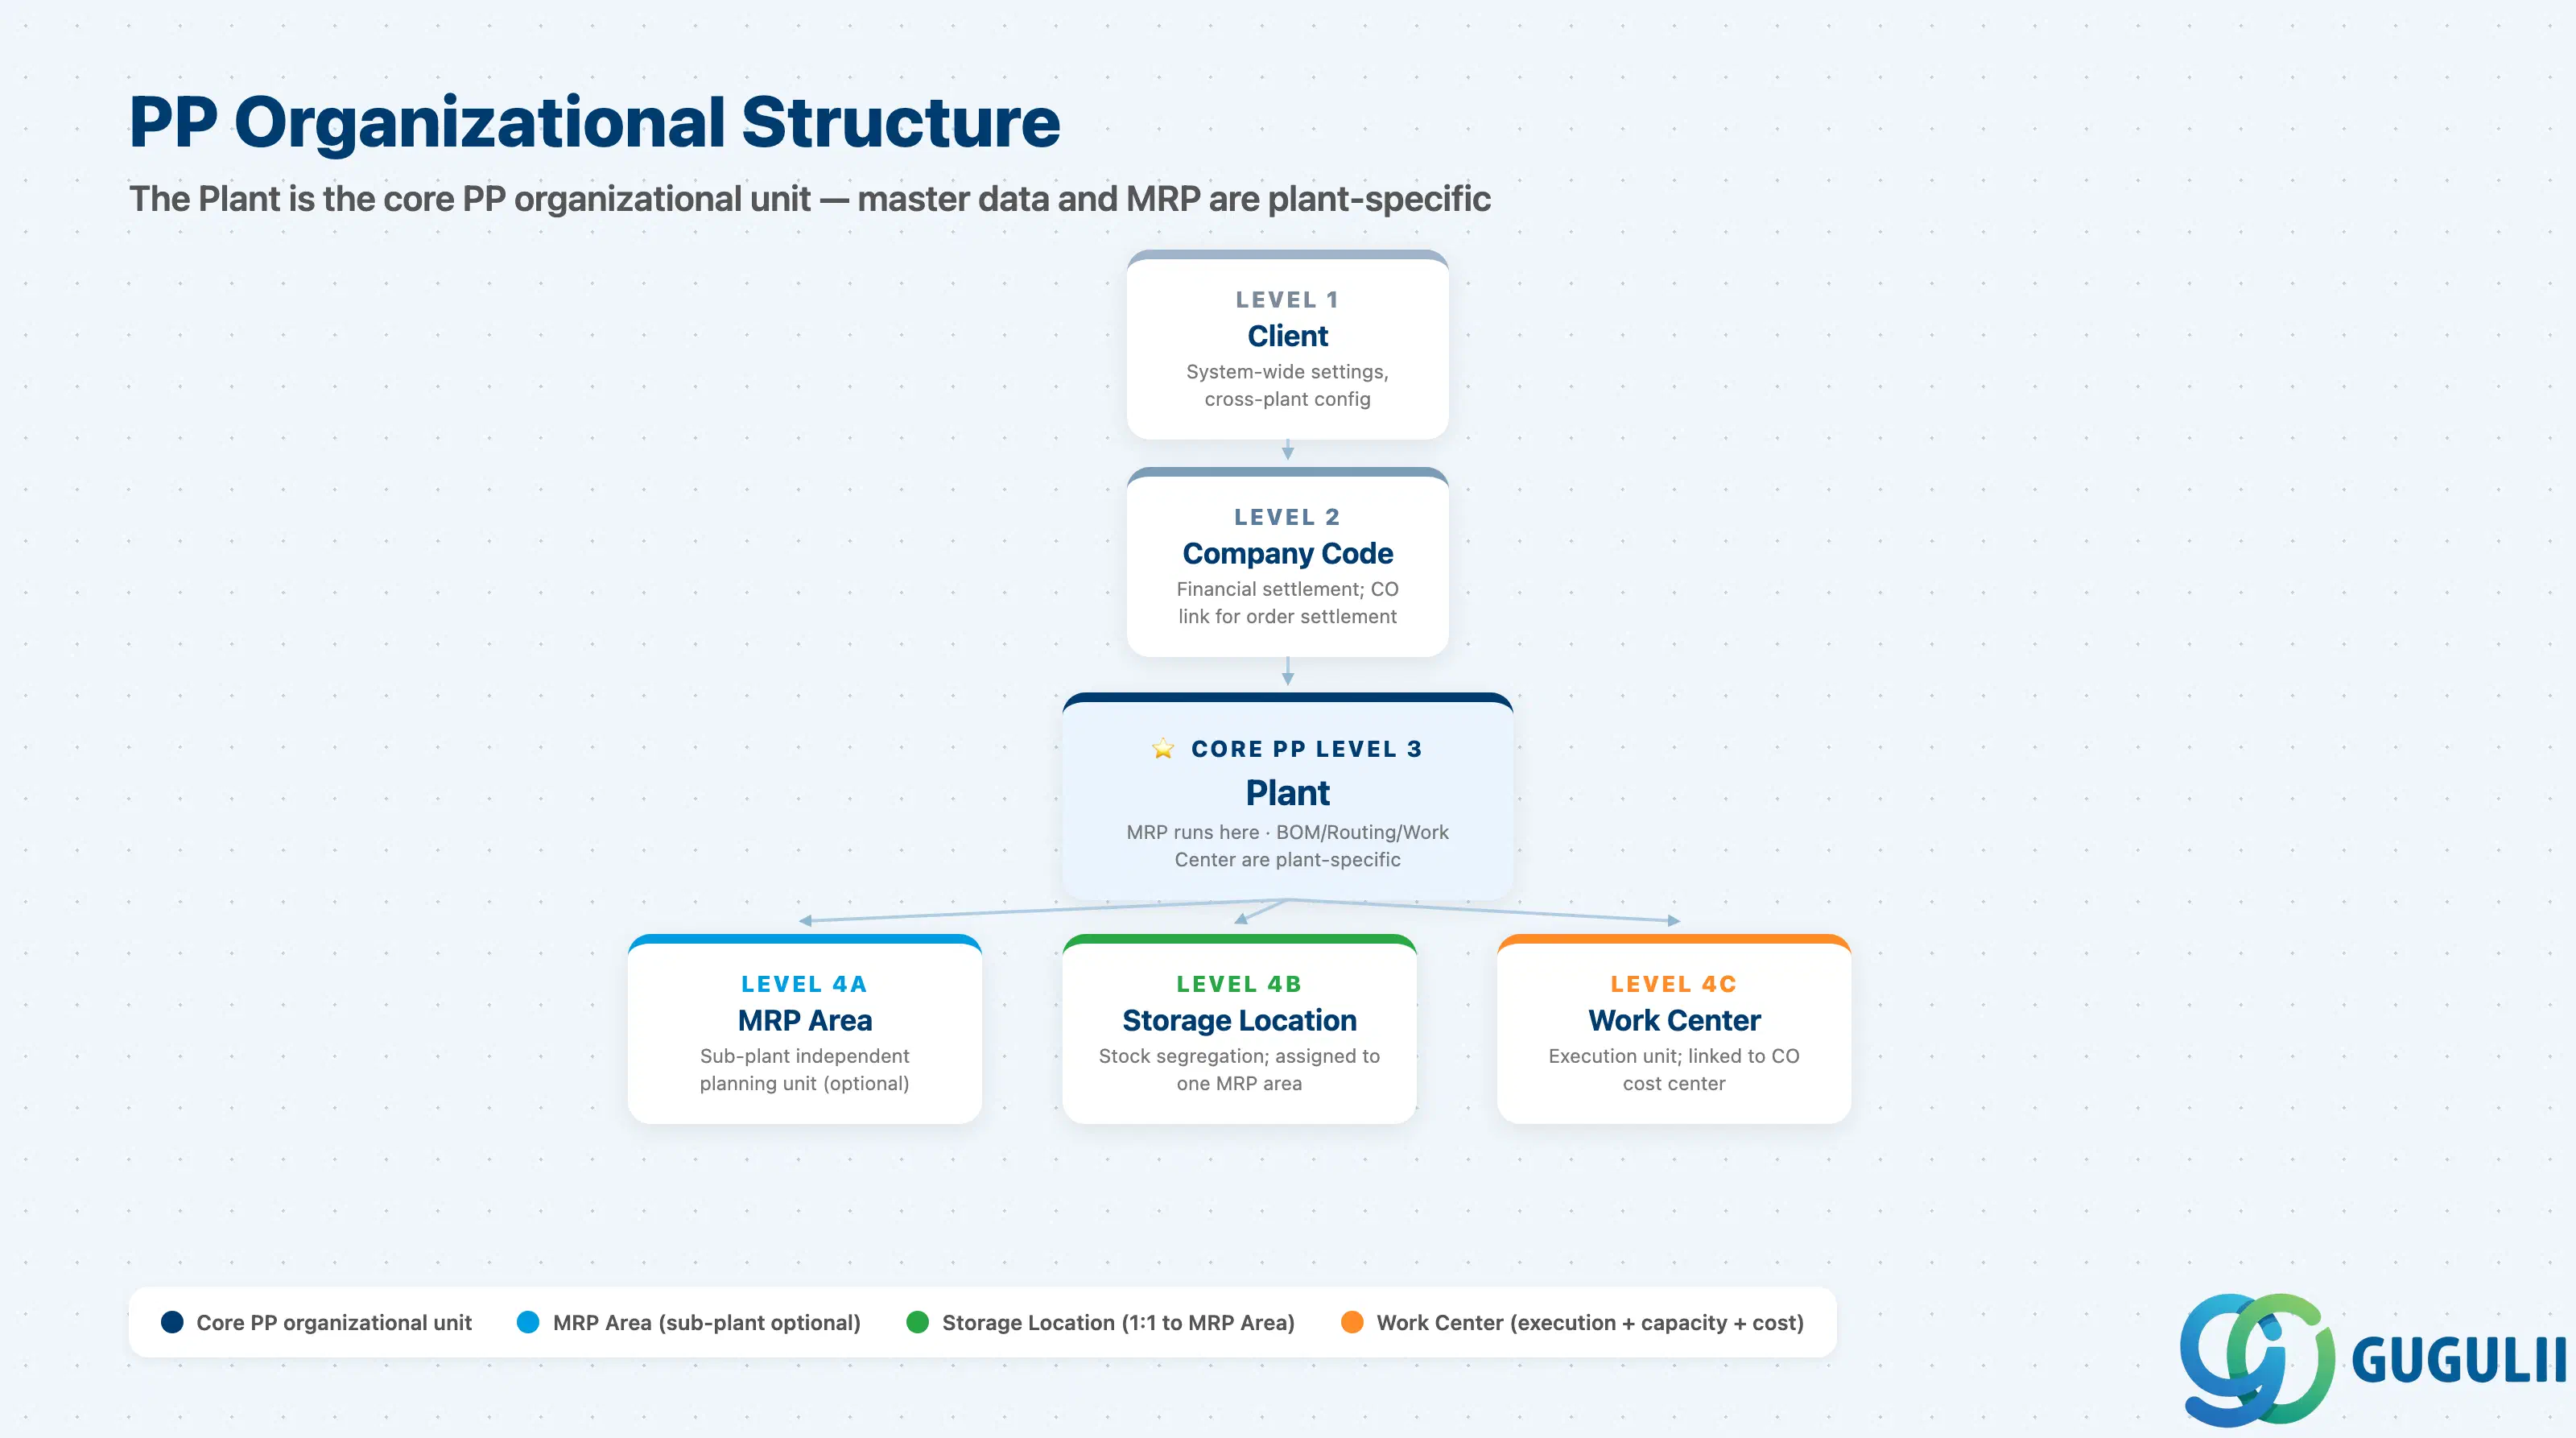
SAP PPは、主要な組織単位としてプラントを中心に構成されています。すべてのBOM、工順、作業区、製造指図はプラント固有です。プラント間の生産シナリオには、明示的な統合設計が必要です。
| レベル | オブジェクト | PP 関連性 | |
|---|---|---|---|
| クライアント | クライアント | システム全体の設定 | |
| 会社コード | 会社コード | 財務決済;オーダー決済のためのCOリンク | |
| プラント | プラント | 中核となるPP組織単位;MRPはプラントレベルで実行;マスタデータはプラント固有 | |
| MRPエリア | MRPエリア | プラント内の計画単位;外注在庫や専用保管場所に対して個別のMRPを可能にする | |
| 保管場所 | 保管場所 | 在庫の区分;MRPエリアに1対1で割り当てられる | |
| 作業区 | 作業区 | プラント内の実行単位;COの原価センタにリンクされる |
MRPエリアは、複数倉庫や外注委託シナリオにおいて重要な概念です。デフォルトでは、プラントレベルのMRPエリアがプラント内のすべての保管場所をカバーします。ただし、特定の保管場所を個別のMRPエリアに割り当てることで、その場所に対して独立したMRPを実行できます。これは、委託在庫、第三者倉庫、またはかんばん供給エリアに役立ちます。
要件定義において、主要な組織上の質問は以下の通りです:
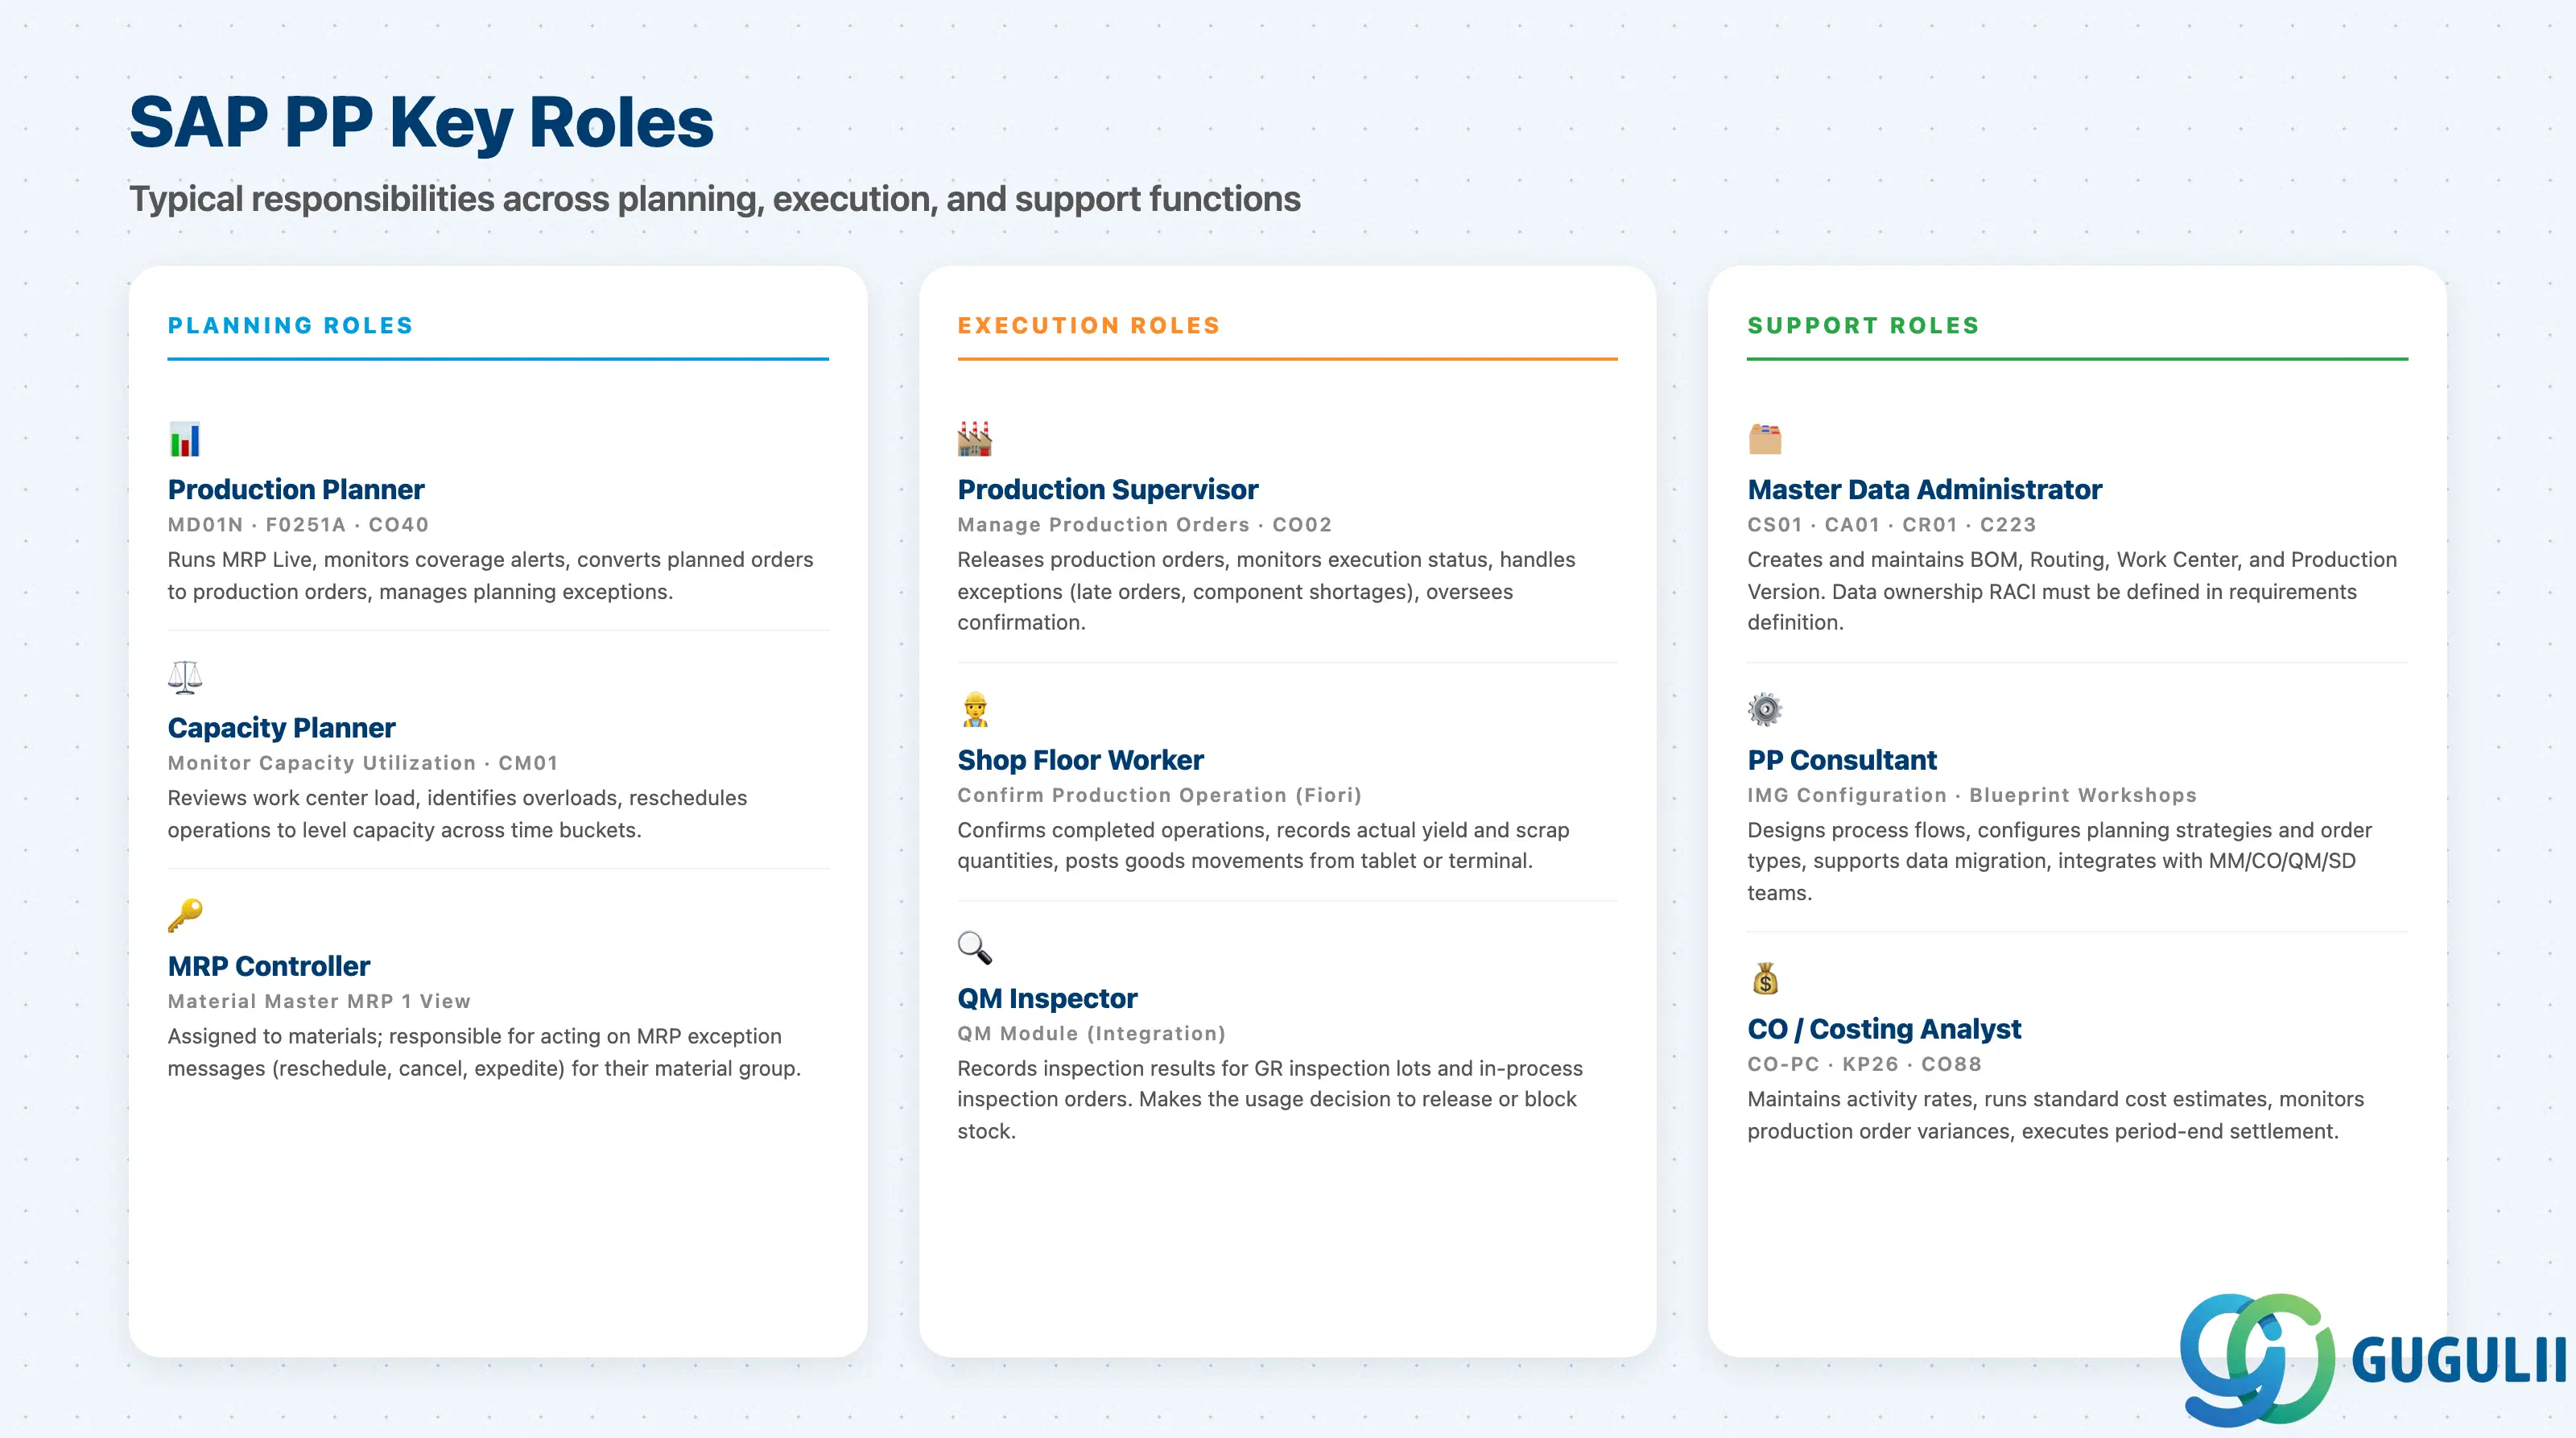
| ロール | 主要なSAPトランザクション / Fioriアプリ | 責任 | |
|---|---|---|---|
| 生産計画担当者 | MD01N (MRP Live)、資材カバレッジ管理 (F0251A)、計画手配変換 | MRPを実行し、カバレッジアラートを監視し、計画手配を製造指図に変換する | |
| 能力計画担当者 | 能力稼働率の監視、CM01 (レガシー) | 作業区の負荷を確認し、過負荷工程を再スケジュールする | |
| 生産監督者 | 製造指図管理、CO02 | 製造指図をリリースし、実行を監視し、例外を処理する | |
| 現場作業者 | 製造作業確認 (Fiori) | 作業を確認し、生産量とスクラップを記録し、在庫移動を転記する | |
| マスタデータ管理者 | CS01 (BOM)、CA01 (工順)、CR01 (作業区)、C223 (生産バージョン) | マスタデータオブジェクトを作成・保守する | |
| MRP管理担当者 | 品目マスタで資材ごとに割り当てられ、計画例外を監視する | 割り当てられた資材グループの計画決定を担当する | |
| PPコンサルタント | IMGコンフィギュレーション、ブループリントワークショップ | プロセスフローを設計し、システムを設定し、データ移行を支援する |
MRPコントローラの役割は、要件定義において明確に定義することが特に重要です。プラント内の各品目には、MRPコントローラ(品目マスタのMRP 1ビューにおける3桁のキー)が割り当てられます。MRPコントローラは、MRPからの例外メッセージ(例:「日程を早める」、「日程を遅らせる」、「発注数量が少なすぎる」)を受信し、それらに対処する責任を負います。組織的には、MRPコントローラは通常、特定の品目グループまたは製品ファミリーを担当する生産計画担当者です。
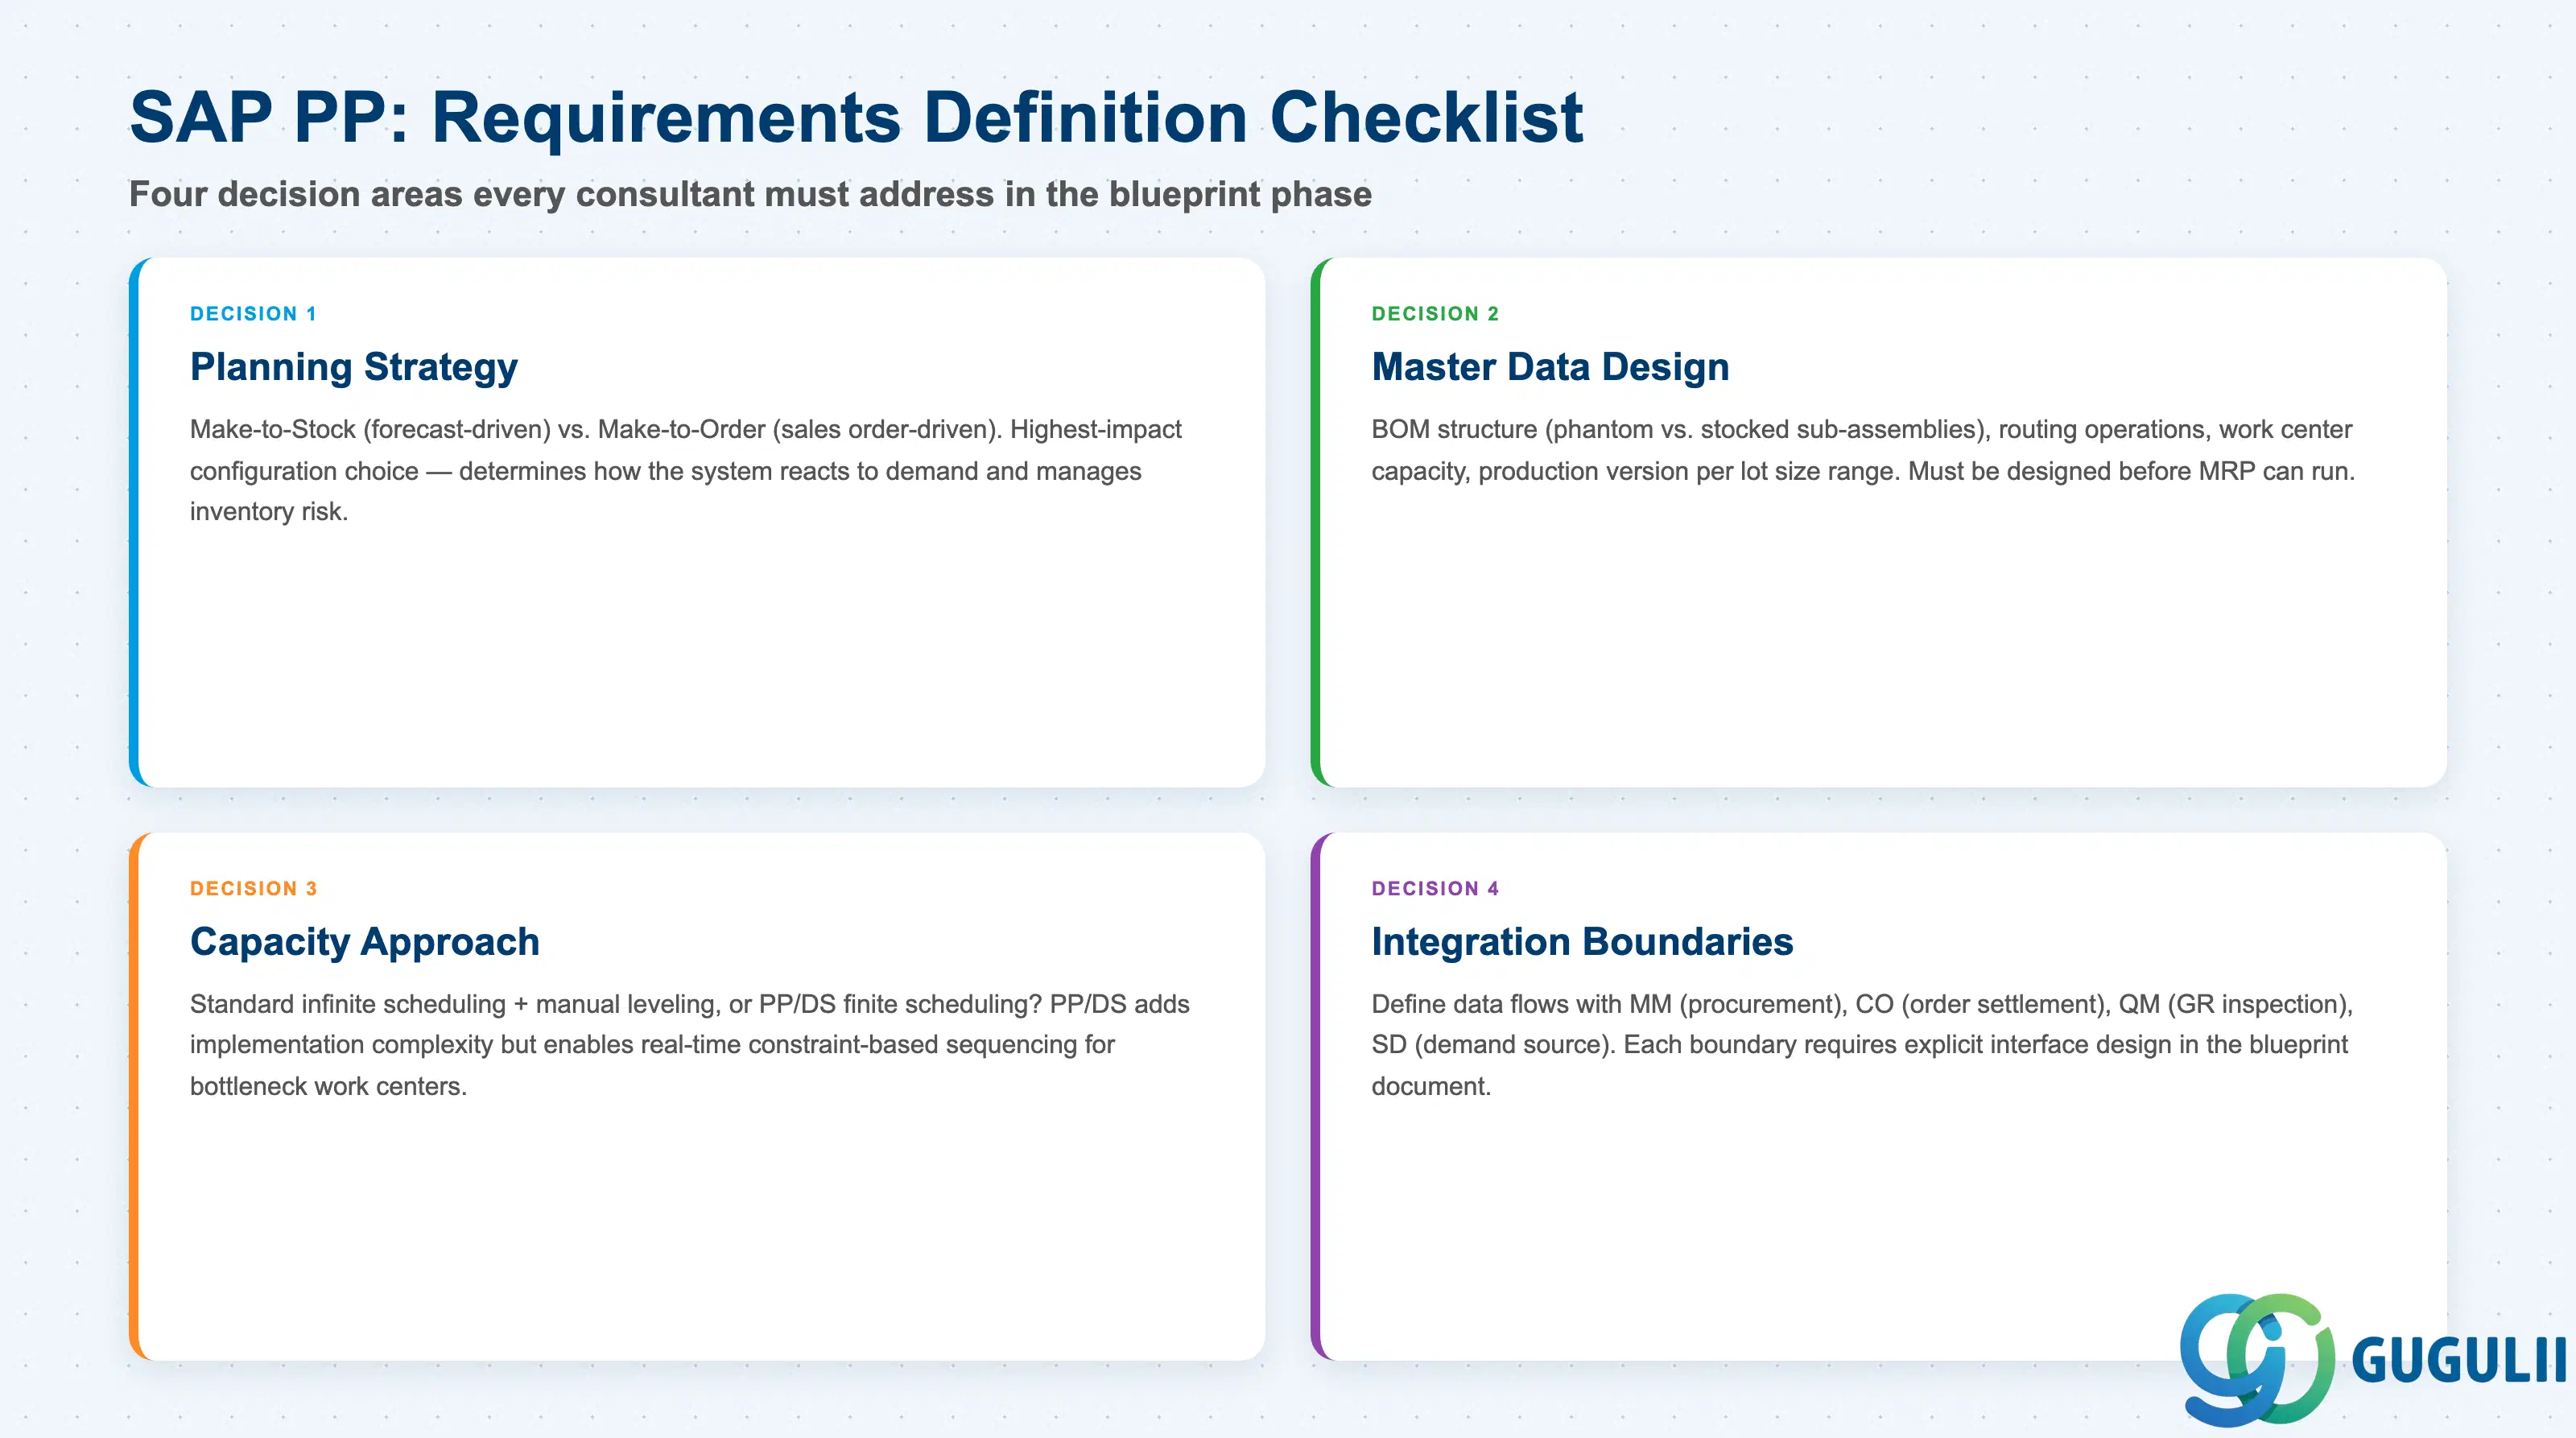
SAP PP in S/4HANAは、計画(MRP Live)、実行(製造指図、工場管理)、原価計算(CO連携)にわたる深く統合されたモジュールです。BOM、工順、作業区、生産バージョンという4つのマスタデータオブジェクトは、計画や実行を開始する前に正しく設計する必要があります。計画戦略の決定(MTS vs. MTO、および具体的な戦略番号)は、システムが需要にどのように反応し、在庫リスクを管理するかを左右するため、最も影響の大きいコンフィギュレーションの選択肢となります。
要件定義におけるコンサルタントおよびキーユーザー向けの実践的なアジェンダは以下の通りです:組織構造の確認(プラント数は?)、マスタデータの設計(BOM構造、工順作業、作業能力)、マテリアルグループごとの計画戦略の決定、MM/CO/QM/SDとの統合境界の定義、および標準能力負荷調整またはPP/DS有限スケジューリングの要否の判断。
S/4HANAのMRP LiveとFiori実行アプリは、ECCと比較して真の改善を実現しています。すなわち、計画サイクルの高速化、現場でのユーザーエクスペリエンスの向上、そして高度なスケジューリングのためのPP/DSの組み込みです。これらのS/4HANA固有の機能は、ブループリント段階で評価し、クライアント固有の製造シナリオにおいてどこで価値を付加できるかを判断する必要があります。
| ID | Category | Title |
|---|---|---|
| pp-001 | Overview | SAP PPとは? 📍 |
| ID | Category | Title |
|---|---|---|
| pp-a01 | Overview | SAP PP マスタデータ:概要、階層、および関係性 |
| pp-a02-01 | Master Data | SAP PP 品目マスタ |
| pp-a02-02 | Master Data | SAP PP MRP 管理責任者 |
| pp-a03-01 | Master Data | SAP PP 作業区 |
| pp-a04-01 | Master Data | SAP PP 部品表 |
| pp-a04-02 | Master Data | SAP PP 作業手順 |
| pp-a05-01 | Master Data | SAP PP 製造バージョン |
| pp-a06-01 | Master Data | SAP PP クラス |
| pp-a06-02 | Master Data | SAP PP 特性 |
| ID | Category | Title |
|---|---|---|
| pp-b01 | Overview | SAP PPトランザクション:プロセスフロー、階層、および関係性 |