Title here
Summary here

Material Master(品目マスタ)は、SAP PPにおけるすべてのMRP実行と製造指図の起点です。計画パラメータ、BOM選択、工順連携、生産バージョンはすべて、このマスタの設定に依存します。本記事では、品目マスタの構造、ビュー、組織レベル、そしてPPコンサルタントが習得すべきフィールドレベルの詳細について解説します。
Material Master(品目マスタ)は、企業が取り扱うすべての品目(アイテム/製品)に関する情報を一元管理する中心的なリポジトリです。原材料、半製品、完成品、消耗品、そして企業内を流通するその他すべての品目が対象となります。
| 項目 | 詳細 | |
|---|---|---|
| 役割 | エンタープライズ全体におけるすべてのマテリアル属性の唯一の情報源(シングル・ソース・オブ・トゥルース) | |
| 使用するモジュール | MM(購買、在庫管理)、PP(生産計画、MRP、BOM)、SD(販売、出荷、ATP)、WM/EWM(倉庫管理、入庫/出庫ピッキング)、QM(品質検査、CoA)、FI(在庫評価、自動転記)、CO(標準原価、差異分析)、PM(プラント保全、MRO調達)、PS(プロジェクト調達、マテリアル割り当て)、CS(カスタマーサービス、スペアパーツ)、EHS(危険物管理、環境コンプライアンス)、GTS(貿易コンプライアンス、HSコード、輸出管理) | |
| トランザクション | MM01(作成)/ MM02(変更)/ MM03(表示) | |
| S/4HANAでの変更点 | マテリアル番号の長さが18桁から40桁に拡張(MATNR項目) |
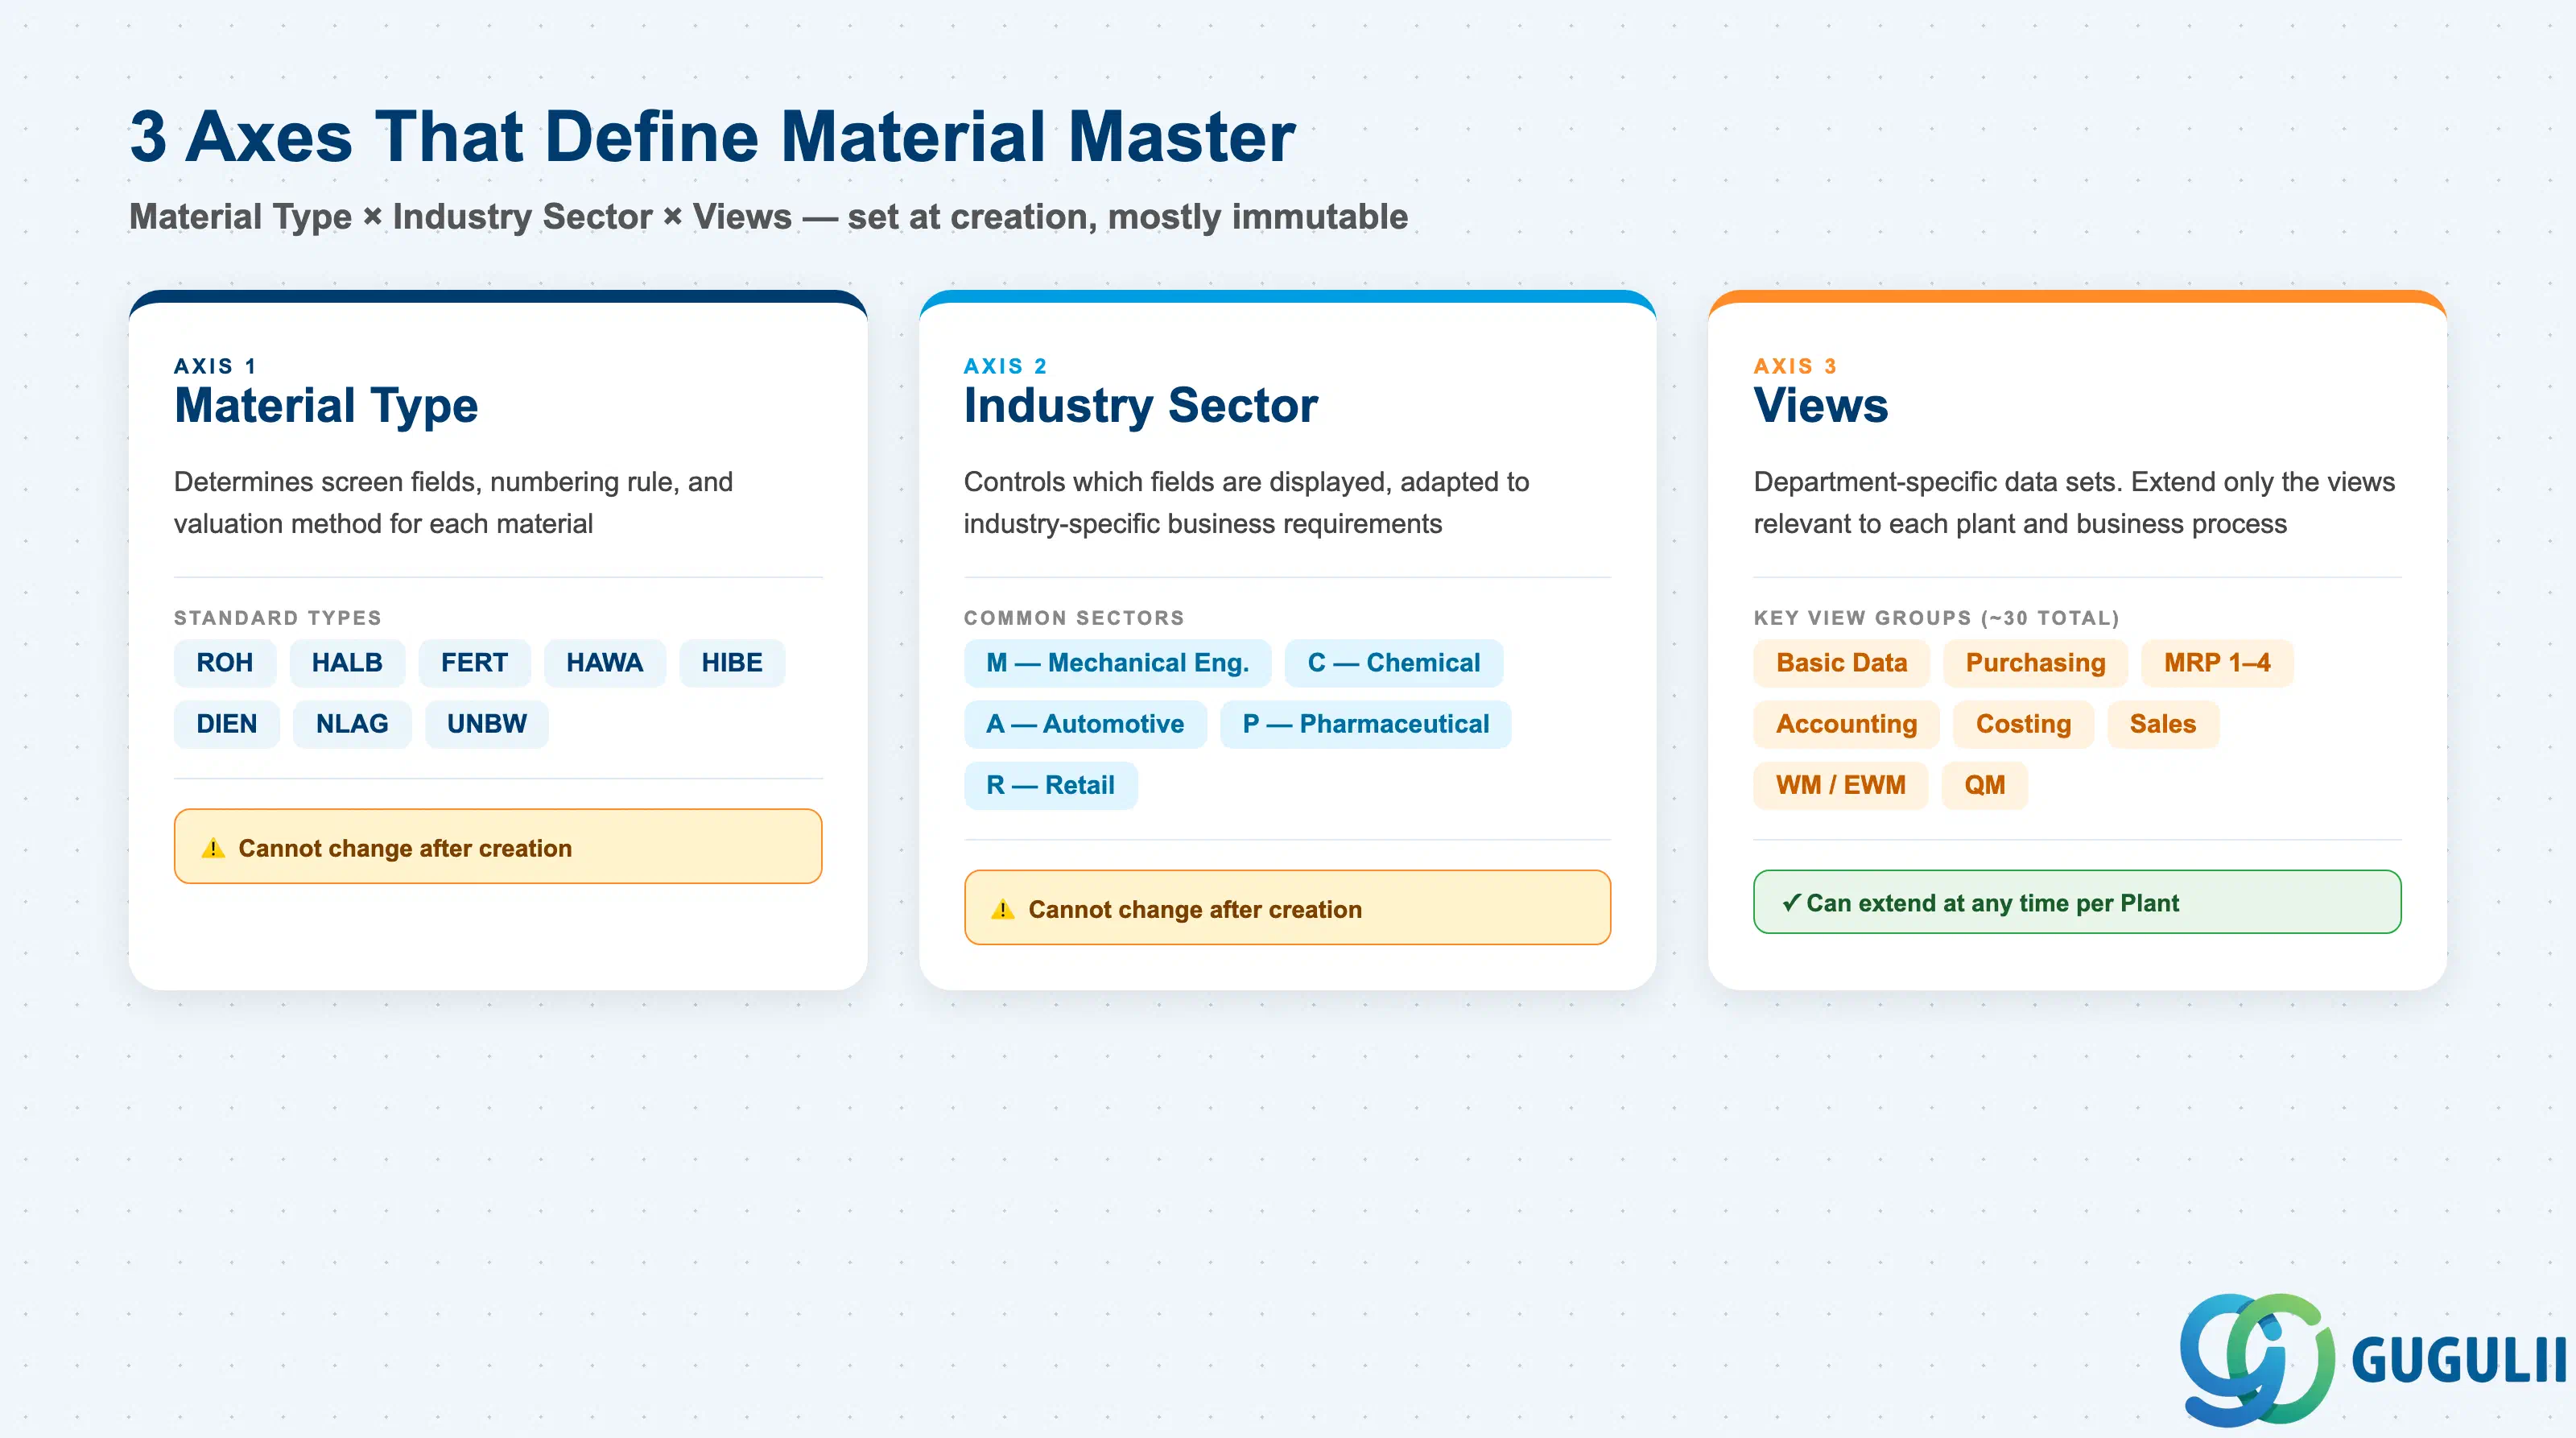
Material Masterレコードの構造は、次の3つの軸の組み合わせによって決定されます。
| 軸 | 説明 | 例 | |
|---|---|---|---|
| 品目タイプ | 品目を分類します。画面レイアウト、番号割り当て、評価方法を制御します | ROH、FERT、HALB | |
| 業種セクター | 業種区分です。業種特性に基づいて表示されるフィールドを制御します | M(機械)、C(化学)、A(自動車) | |
| ビュー | 部門ごとに整理されたデータセットです。必要なビューのみを拡張する必要があります | 基本データ、MRP、会計 |
重要: 一度作成されたマテリアルタイプと業種は、原則として変更できません。設計時にこれらを確定してください。
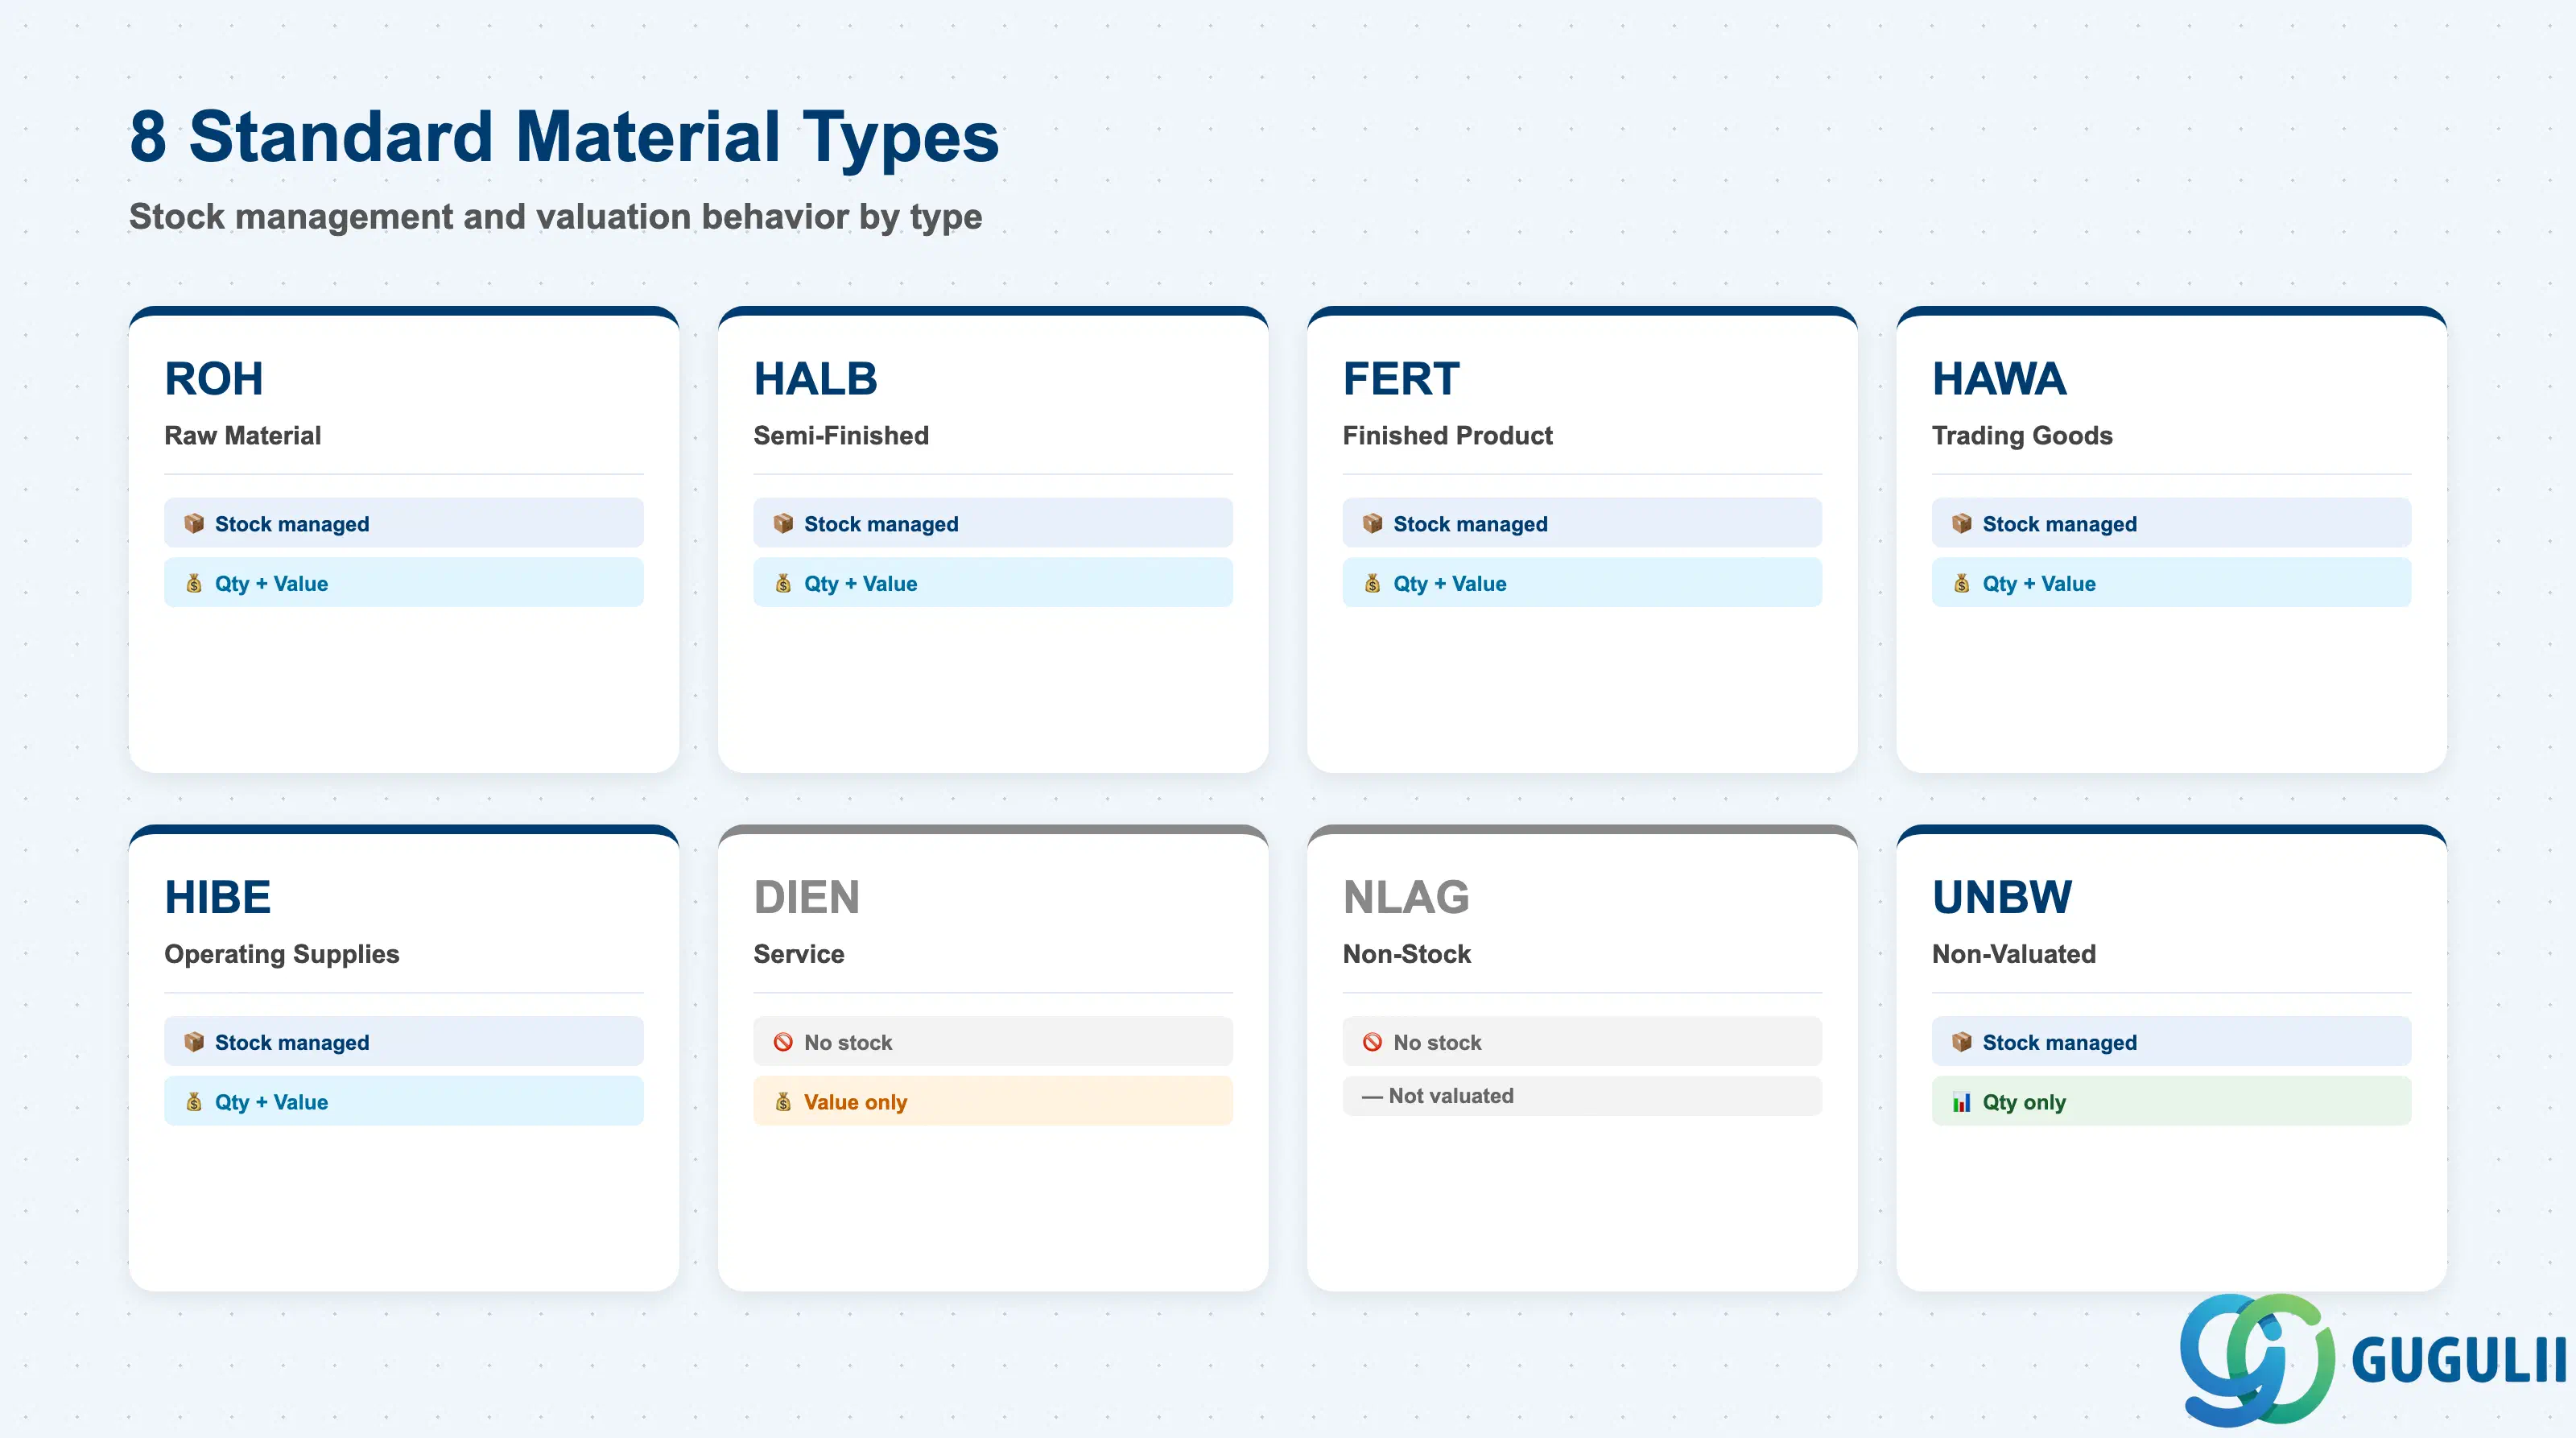
| コード | 名称 | 用途 | 在庫管理 | 数量/金額 |
|---|---|---|---|---|
| ROH | 原材料 | 投入材料 | あり | 両方 |
| HALB | 半製品 | 社内で生産される中間品 | あり | 両方 |
| FERT | 完成品 | 社内生産/販売品 | あり | 両方 |
| HAWA | 販売商品 | 仕入販売品 | あり | 両方 |
| HIBE | 業務用消耗品 | 間接材料、消耗品 | あり | 両方 |
| DIEN | サービス | サービス品目 | なし | 金額のみ |
| NLAG | 非在庫品 | 在庫管理なし | なし | — |
| UNBW | 非評価在庫 | 数量のみ追跡 | あり | 数量のみ |
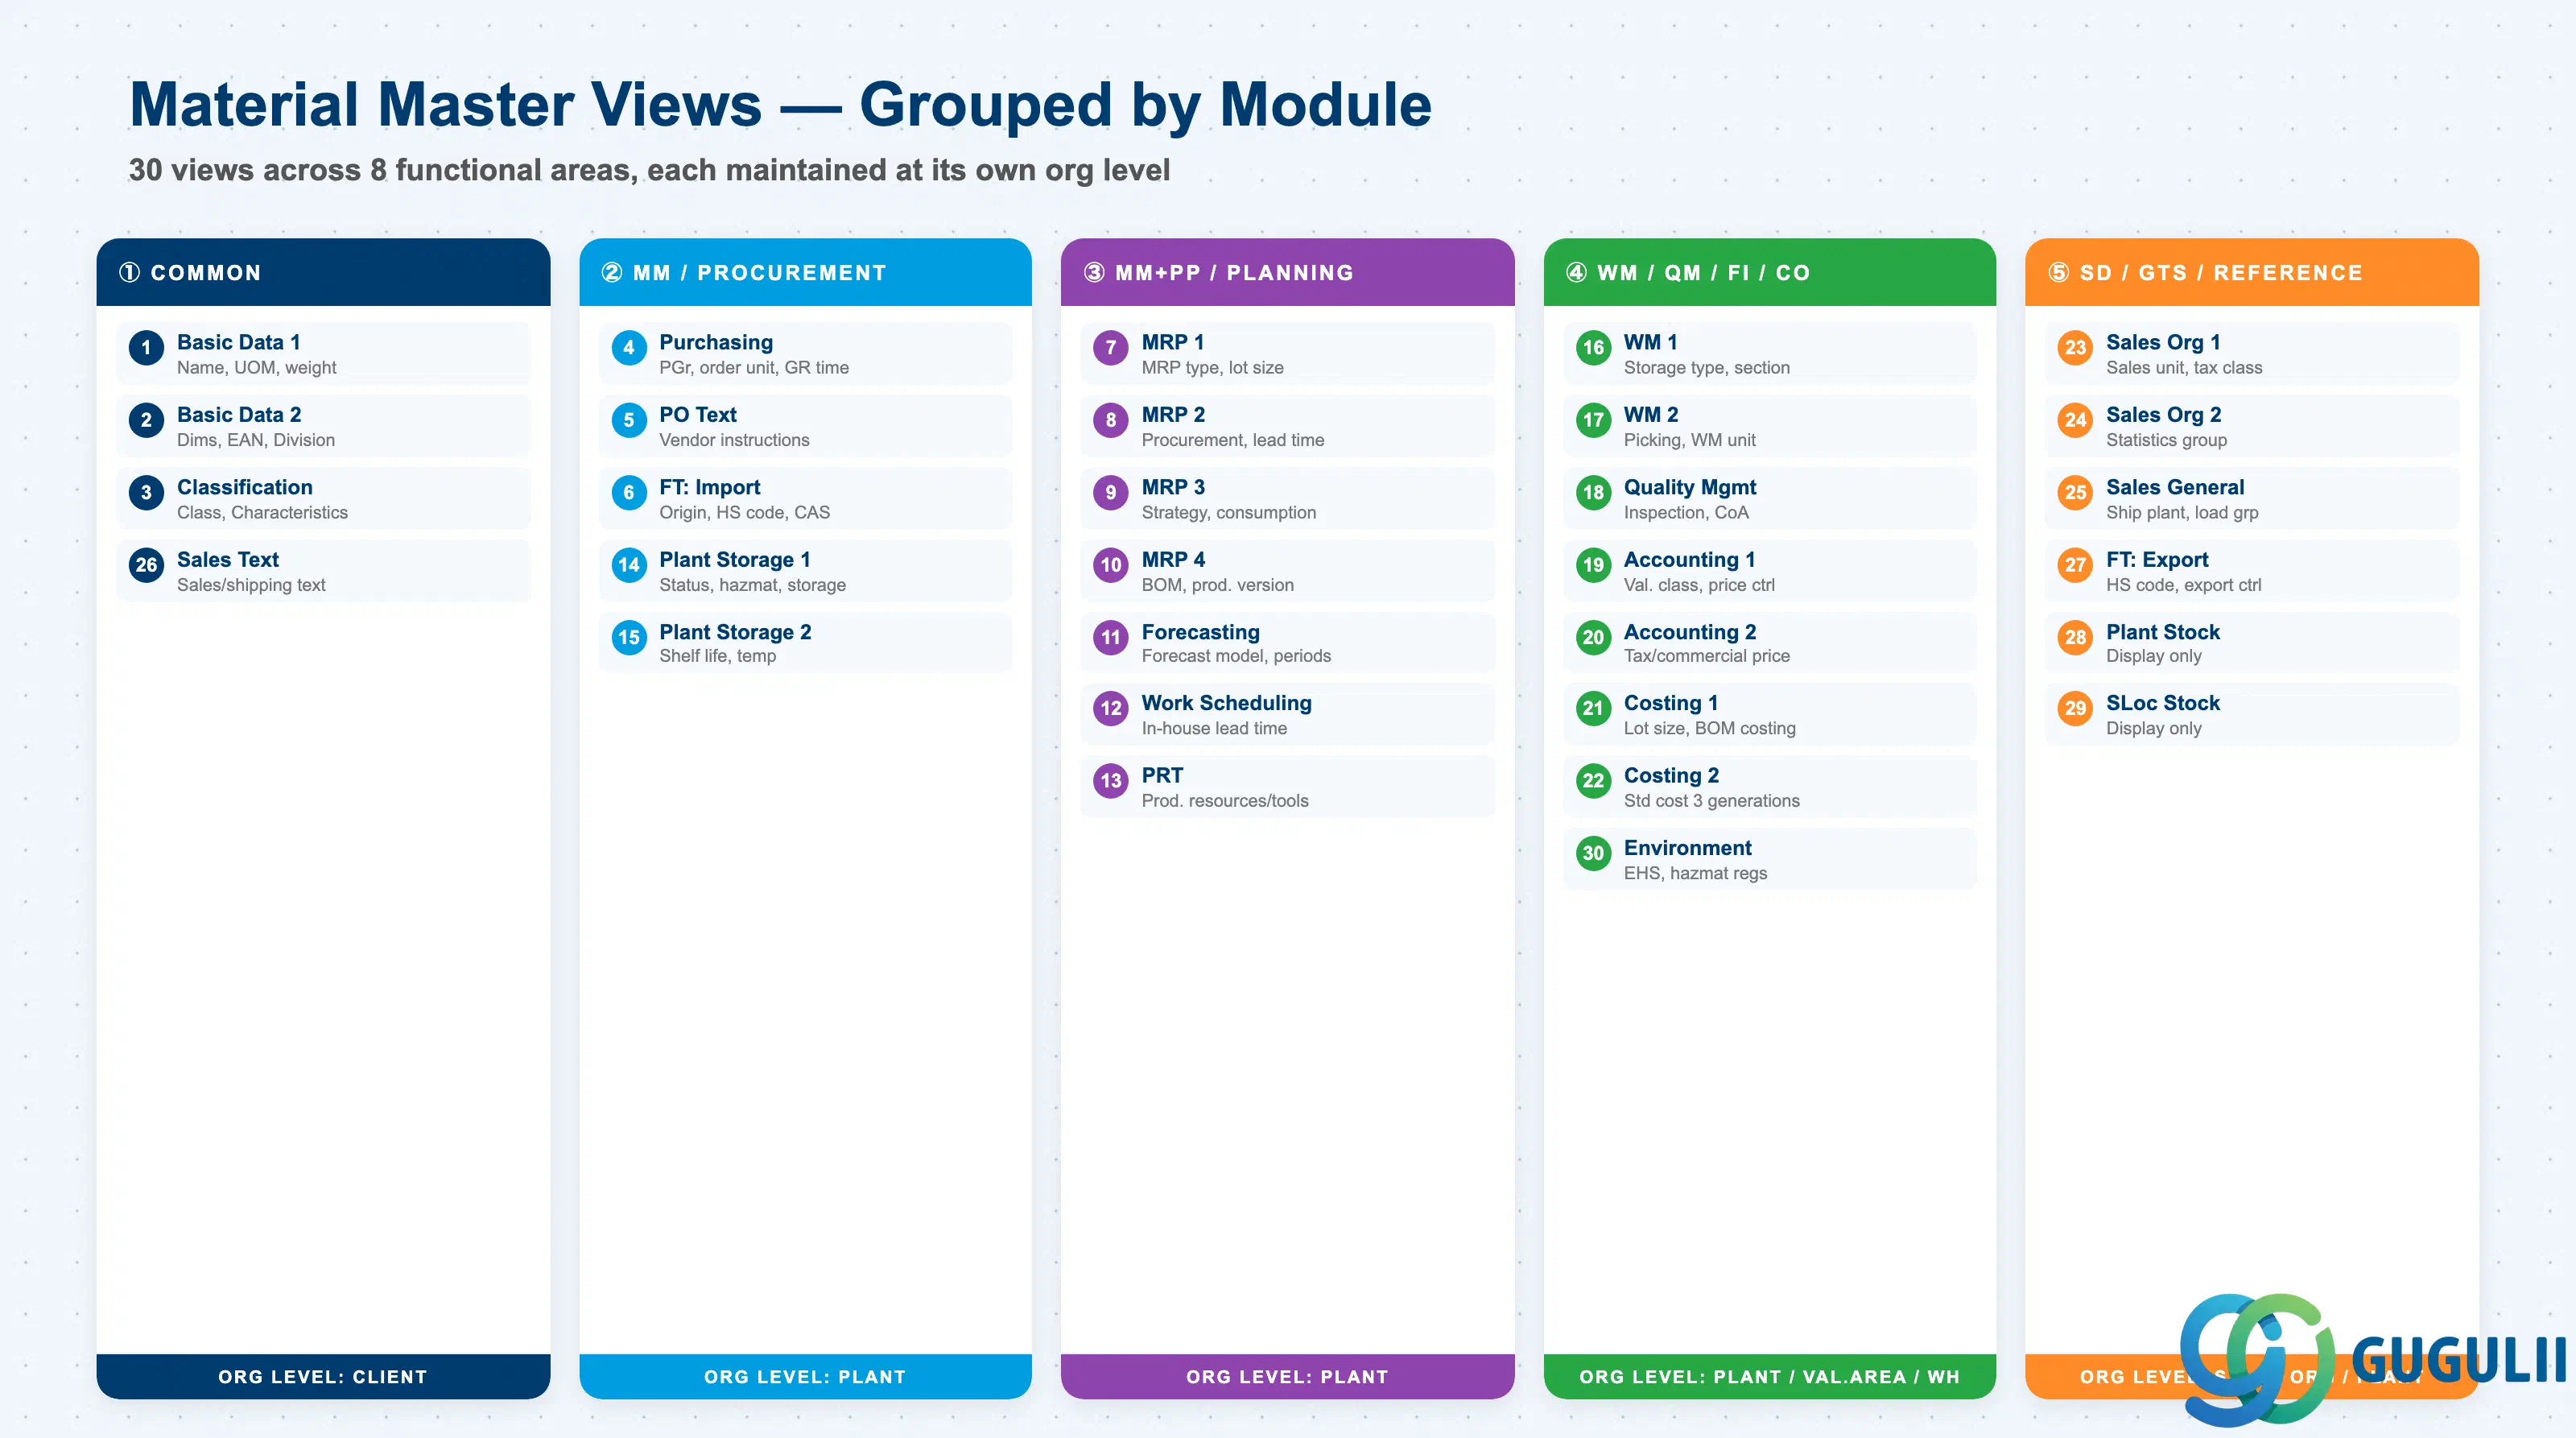
Material Masterは部門ごとのビューに分割されています。各部門に必要なビューのみを拡張する必要があります。標準ビューは約30種類存在し、拡張するビューはMaterial Typeとビジネス要件に基づいて選択されます。
| # | ビュー | 主管部署 | キーフィールド | 組織レベル |
|---|---|---|---|---|
| 1 | 基本データ1 | クロスモジュール | 品目テキスト、基本単位、品目グループ、重量/容積 | クライアント |
| 2 | 基本データ2 | クロスモジュール | 寸法、EAN/UPC、旧品目番号、部門 | クライアント |
| 3 | 分類 | クロスモジュール | クラス割当、特性値 | クライアント |
| 4 | 購買 | 購買(MM) | 購買グループ、発注単位、入庫処理時間、ソースリスト必須フラグ | プラント |
| 5 | 購買発注テキスト | 購買(MM) | 発注テキスト、テキストID、言語 | プラント |
| 6 | 外国貿易: 輸入 | 購買(MM) / GTS | 原産国、HSコード(輸入)、CAS番号、輸入ライセンス | プラント |
| 7 | MRP 1 | 購買 / PP (MM/PP) | MRPタイプ、MRPコントローラ、ロットサイズ、発注点 | プラント |
| 8 | MRP 2 | 購買 / PP (MM/PP) | 調達タイプ、特殊調達、計画納入日数、安全在庫 | プラント |
| 9 | MRP 3 | 購買 / PP (MM/PP) | ストラテジグループ、消費モード、可用性チェック | プラント |
| 10 | MRP 4 | PP指向 | BOM選択、個別/総所要量、廃止フラグ | プラント |
| 11 | 需要予測 | 購買 / PP (MM/PP) | 予測モデル、実績/予測期間、平滑化係数 | プラント |
| 12 | 工順計画 | 生産(PP) | 生産単位、入庫保管場所、内製時間 | プラント |
| 13 | 生産資源/ツール | 生産(PP) | 生産資源/ツールデータ | プラント |
| 14 | プラントデータ/保管 1 | 在庫管理(MM) / EHS | プラント固有品目ステータス、保管条件、危険物番号、EHSハザードデータ | プラント |
| 15 | プラントデータ/保管 2 | 在庫管理(MM) | 賞味期限管理、最低残存賞味期限、温度条件 | プラント |
| 16 | 倉庫管理 1 | 倉庫(WM/EWM) | 倉庫番号、保管タイプ、保管セクション | 倉庫 |
| 17 | 倉庫管理 2 | 倉庫(WM/EWM) | ピッキングタイプ、WM単位 | 倉庫 |
| 18 | 品質管理 | 品質(QM) | QM調達キー、検査タイプ、証明書タイプ | プラント |
| 19 | 会計 1 | 財務(FI) | 評価クラス、価格管理(S/V)、標準価格/移動平均価格 | 評価領域 |
| 20 | 会計 2 | 財務(FI) | 税務評価、商業評価、減価フラグ | 評価領域 |
| 21 | 原価計算 1 | 管理会計(CO) | 原価計算ロットサイズ、数量構造あり/なし、差異キー | プラント |
| 22 | 原価計算 2 | 管理会計(CO) | 標準原価(将来/現在/過去)、原価計算ステータス | プラント |
| 23 | 販売: 販売組織 1 | 販売(SD) | 販売単位、税区分、品目カテゴリグループ | 販売組織 / 流通チャネル |
| 24 | 販売: 販売組織 2 | 販売(SD) | 品目統計グループ、品目グループ1~5 | 販売組織 / 流通チャネル |
| 25 | 販売: 一般/プラント | 販売(SD) | 出荷プラント、輸送グループ、積込グループ、利益センタ | プラント |
| 26 | 販売テキスト | 販売(SD) | 販売/出荷テキスト | クライアント |
| 27 | 外国貿易: 輸出 | 貿易(SD/GTS) | HSコード(輸出)、輸出統計グループ、特恵ステータス、輸出管理 | プラント |
| 28 | プラント在庫 | 参照(表示のみ) | プラント在庫数量/金額(読取専用) | プラント |
| 29 | 保管場所在庫 | 参照(表示のみ) | 保管場所レベルの在庫(読取専用) | 保管場所 |
| 30 | 環境(EHS) | EHS | 有害物質規制、廃棄物コード | プラント |
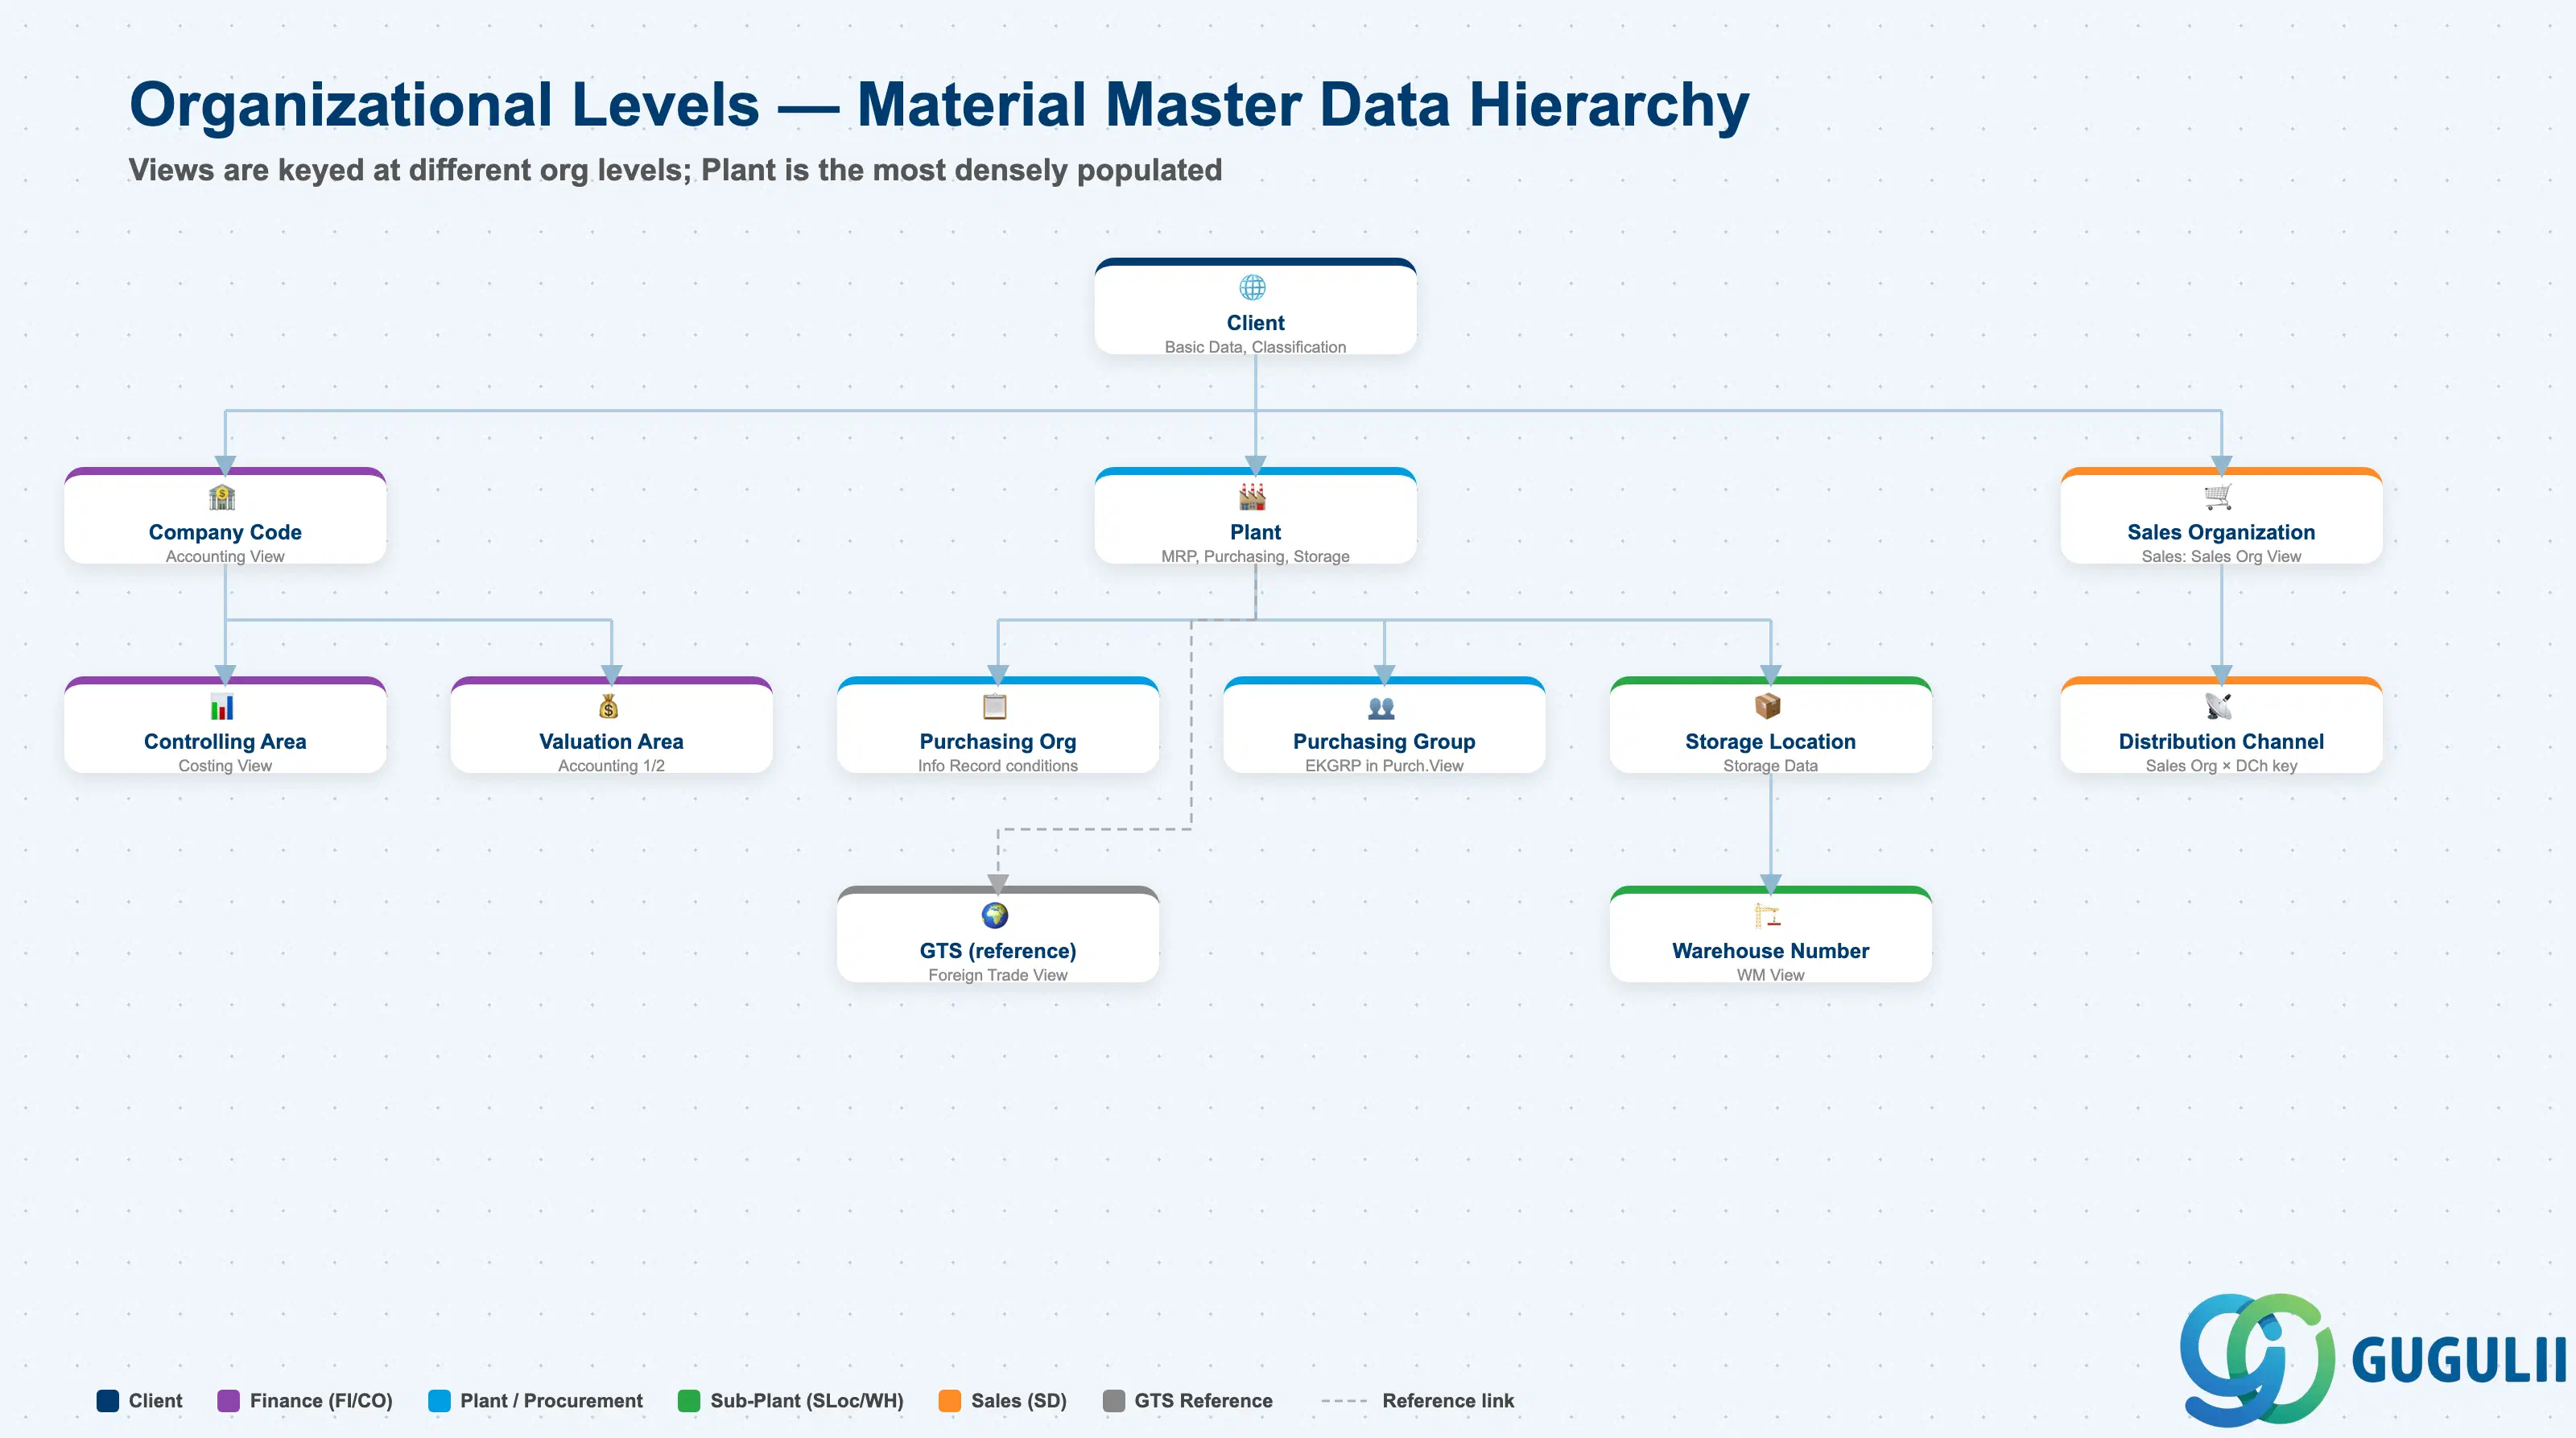
各ビューは異なる組織レベルでデータを保存します。これが品目マスタの設計上の核心的な課題です。
Client (300)
   │
   ├── Basic Data, Classification ← Client-level (one record for entire enterprise)
   │
   ├── Plant (1000, 2000, ...)
   │      │
   │      ├── MRP, Purchasing, Work Scheduling ← Plant-level
   │      │
   │      ├── Storage Location (0001, 0002, ...)
   │      │      └── Storage Data ← Storage Location-level
   │      │
   │      └── Warehouse Number (WH1, ...)
   │             └── WM Data ← Warehouse-level
   │
   ├── Valuation Area = Plant ← Accounting is typically at Plant level
   │      └── Valuation class, Standard cost
   │
   └── Sales Org × Distribution Channel
└── Sales Data ← Sales Org-level| 組織レベル | 主な用途 | 代表的な項目 | 備考 |
|---|---|---|---|
| クライアント | 企業全体の共通属性 | 品目テキスト、基本単位、分類 | 企業全体で1レコードを共有 |
| 会社コード | 財務会計単位 | 会計ビュー(評価クラス、価格管理) | 評価エリア=会社コードの場合 |
| 管理領域 | 管理会計単位 | 原価ビュー(原価見積、差異分析) | 複数の会社コードにまたがる場合あり |
| 購買組織 | 購買組織単位 | 購買情報レコード(価格、条件) | 品目マスタ自体はプラントレベル、購買条件は購買組織レベル |
| プラント | 工場/サイト単位 | MRP、購買、作業計画、プラント一般データ | 最も多くのビューを持つ主要レベル |
| 購買グループ | 購買担当者グループ | 購買ビュー:購買グループ(EKGRP) | プラント内の購買担当者グループ、発注承認ルートの起点 |
| 評価エリア | 在庫評価単位 | 会計1(評価クラス、標準価格) | 通常=プラント、会社コードレベルの評価も設定可能 |
| 保管場所 | 保管エリア単位 | プラント一般データ/保管(保管場所在庫) | プラント内の倉庫/保管エリア |
| 倉庫番号 | 倉庫管理単位 | WMビュー(保管タイプ、ピッキング戦略) | WM/EWMを使用するプラントで利用 |
| 販売組織 | 販売組織単位 | 販売:販売組織ビュー(販売単位、税区分) | 流通チャネルと組み合わせて使用 |
| 流通チャネル | 流通チャネル単位 | 販売:販売組織ビュー | 販売組織と組み合わせて拡張 |
| (GTS参照) | 貿易コンプライアンス管理 | 外国貿易ビュー(HSコード、原産国、輸出管理) | 品目マスタにGTS固有の組織レベルキーはなし、GTSは外国貿易ビューデータを参照 |
| # | ビュー | プライマリモジュール | PPの関与 |
|---|---|---|---|
| 1 | 基本データ1 | クロスモジュール | ○ |
| 2 | 基本データ2 | クロスモジュール | △ |
| 3 | 分類 | クロスモジュール | ○ (バリアントコンフィギュレーション) |
| 4 | 購買 | MM | △ (購買部品) |
| 5 | 購買発注テキスト | MM | × |
| 6 | 外国貿易: 輸入 | MM | × |
| 7 | MRP 1 | MM / PP | ◎ (オーナー) |
| 8 | MRP 2 | MM / PP | ◎ (オーナー) |
| 9 | MRP 3 | MM / PP | ◎ (オーナー) |
| 10 | MRP 4 | PP | ◎ (オーナー) |
| 11 | 需要予測 | MM / PP | ○ |
| 12 | 作業計画 | PP | ◎ (オーナー) |
| 13 | 生産資源/ツール | PP | ◎ (オーナー) |
| 14 | プラントデータ/保管1 | MM | ○ (入庫保管場所) |
| 15 | プラントデータ/保管2 | MM | △ |
| 16 | 倉庫管理1 | WM / EWM | △ |
| 17 | 倉庫管理2 | WM / EWM | △ |
| 18 | 品質管理 | QM | ○ (工程内検査) |
| 19 | 会計1 | FI | ○ (製造指図決済用標準原価) |
| 20 | 会計2 | FI | × |
| 21 | 原価計算1 | CO | ◎ (原価計算用生産バージョン) |
| 22 | 原価計算2 | CO | ○ |
| 23 | 販売: 販売組織1 | SD | △ (品目カテゴリグループ) |
| 24 | 販売: 販売組織2 | SD | × |
| 25 | 販売: 一般/プラント | SD | △ (出荷プラント) |
| 26 | 販売テキスト | SD | × |
| 27 | 外国貿易: 輸出 | SD / GTS | × |
| 28 | プラント在庫 | 参照 | — |
| 29 | 保管場所在庫 | 参照 | — |
| 30 | 環境 (EHS) | EHS | △ |
凡例: ◎ = 責任者/重要、○ = 直接関与、△ = 参照/統合、× = 他モジュールが担当、— = 表示専用ビュー
MRP設計の基盤。システムが調達提案を生成する方法とタイミングを制御します。
| 項目 | 説明 | 実務上の使用例 | |
|---|---|---|---|
| MRPタイプ | 計画手順 | PD = 確定型MRP(要求駆動型、FERT/HALBの標準)、VB = 発注点方式(消費ベース、MRO/消耗品向け)、ND = MRPなし(単発品または廃番品)。PDとVBの選択は計画全体の考え方を決定します。BOM階層内で混在させると計画ロジックに不整合が生じます。 | |
| MRPコントローラ (DISPO) | 計画責任者 | 「この品目の計画を誰が担当するか」を定義する3桁コード。MD04(在庫/所要量一覧)やMD06(例外メッセージ)のフィルターとして使用。個人単位ではなく責任領域で割り当てることで、チームベースの計画と明確なエスカレーションパスを実現。また、週次計画会議の単位も定義します。 | |
| ロットサイズ (DISLS) | ロットサイジング手順 | EX = ロット単位(JIT、過剰ゼロ)、FX = 固定ロット(MOQ駆動型)、HB = 最大在庫補充、SP/WB/MB = 定期ロット。PPは全BOM階層をレビューする必要があります。中間階層でFXを使用すると、波状効果による過剰発注が発生し、仕掛在庫が膨らみます。 | |
| 最小ロットサイズ | 最小調達/生産数量 | サプライヤーのMOQまたは最小経済バッチサイズを反映。MRPはこの値に切り上げます。ビジネス上の根拠を文書化し、将来の「なぜ過剰生産しているのか?」という問い合わせを防止します。 | |
| 最大ロットサイズ | 最大調達/生産数量 | 大口需要を複数のオーダーに分割。1回の生産ライン能力に制限がある場合に使用。期間あたり複数の計画手配が発生するため、能力計画が分割に対応できるか確認します。 | |
| 固定ロットサイズ | ロットサイズ=FX時の固定数量 | 標準パレット、生産キャンペーンサイズ、金型キャビティ数量。需要が少ない場合でもMRPはこの数量を正確に発注するため、意図的な安全在庫の積み増しが発生します。 | |
| 端数処理値 | 数量の丸め倍数 | 計算数量を倍数単位に丸めます(例:50 EA、1パレット)。丸めプロファイルを使用すると段階的な丸めが可能。入庫物流におけるパレット端数の発生を削減します。 | |
| 発注点 | VB/V1計画における在庫トリガーレベル | 消費ベース計画を使用する消耗品やMRO向け。安全在庫 + 調達リードタイム中の平均消費量として設定。消費パターンの変化に応じて四半期ごとに見直します。 |
調達タイプとリードタイムパラメータを制御し、MRPスケジューリングを決定します。
| 項目 | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 調達タイプ (E/F/X) | 内製 vs. 外部調達 | E = 計画手配(生産)、F = 購買依頼、X = 両方。購入品目にEを設定するとPRが生成されない — これはPP/MMインターフェースで最もよくあるエラーの一つです。明確な設計ルールを確立してください:すべての購入品目 = F、すべての製造品目 = E。 | |
| 特殊調達 | 外注 / STO | 40 = 外注(MRPが仕入先に構成部品を支給)、30 = 工場間STO。40に設定すると、MRPは外注用の購買依頼を作成し、外注先に送付する構成部品の従属所要量を生成します。外注BOM内の構成部品割り当てを確認してください。 | |
| 計画納入日数 | 外部調達のリードタイム(日数) | 発注から入庫までの暦日数。MRPはこれを使用して購買依頼作成日を逆スケジュールします。実際より短い場合、MRPは常に「遅延」した購買依頼を作成します。現実的なバッファを組み込むか、代わりに安全時間を使用してください。 | |
| 社内生産時間 | 内部生産のリードタイム(日数) | 工順が存在しない場合に使用されます(簡易スケジューリング)。工順が定義されている場合、この項目は工順ベースのスケジューリングによって上書きされます。工順を持つFERT/HALBの場合は、混乱を避けるため空白のままにしてください。 | |
| 入庫処理時間 | 入庫処理のための日数 | MRPスケジューリングにおいて、納入/生産リードタイムに加算されます。検査、棚入れ、システム入庫を考慮します。入庫検査対象品目の場合は、QM検査ロット処理時間と整合させてください。 | |
| 安全在庫 | 最小在庫バッファ | MRPは在庫をこのレベル以上に維持するよう計画します。リードタイムが長い重要部品の場合、安全在庫 = 1日あたりの消費量 × 許容される最小バッファ日数 に設定してください。 | |
| 安全時間 | リードタイムバッファ(日数) | すべての計画手配をN日早めます。概念的には数量バッファではなく時間バッファです。変動性が高いが平均リードタイムが予測可能な、リードタイムの長い輸入品に有効です。 | |
| 計画カレンダー | 稼働日カレンダー | MRPがオーダーや納入をスケジュールできる日を制御します。顧客固有の納入スケジュールに従う品目や、工場カレンダーが標準と異なる場合に必要です。 |
需要管理戦略と在庫確認動作を制御します。
| 項目 | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 戦略グループ | 計画方針 | 10 = MTS(見込生産、計画独立所要量に基づく計画)、20 = MTO(受注生産、受注に基づく計画)、40 = 予測消費型MTS、50 = 最終組立なしの計画。これはPPマスタデータにおいて最も戦略的な設計判断です。 製品ファミリー内で複数の戦略を併用する場合、二重計上を防ぐために需要管理の設計を慎重に行う必要があります。 | |
| 消費モード | 予測消費の方向性 | 受注が計画独立所要量(PIR)をどのように消費するかを制御します。1 = 過去方向、2 = 未来方向、3 = 過去+未来方向、4 = 未来+過去方向。誤った消費モードを設定すると、実需要と並行して予測が残り続け、計画生産量が過大になります。 | |
| 過去/未来消費期間 | 消費期間(日数) | 受注が予測を消費する時間枠です。広すぎると過去の需要が消費され、将来の所要量が減少します。狭すぎると受注とPIRが共存し、所要量が二重計上されます。 | |
| 在庫確認 | ATPルール | 受注に対する利用可能在庫確認(ATP)にどの在庫要素を含めるかを制御します。02 = 個別所要量(MTOで最も一般的)、04 = 日次ATP(MTS)。この項目でSDチームと認識がずれると、誤った納期回答が行われます。 |
製造実行におけるBOMと生産バージョンの管理。
| 項目 | 説明 | 実務上の活用方法 | |
|---|---|---|---|
| BOM選択方法 | どのBOMを展開するか | 1 = 生産バージョン(S/4HANA推奨)、2 = BOM有効開始日、3 = ロットサイズ範囲。生産バージョンは最新の標準方式であり、BOMと工順を明示的に紐付け、ライン切替や設計変更に対応した並行BOM管理を可能にします。 | |
| 個別要求 / 総合要求 | 要求の集約方法 | 1 = 個別(受注単位で個別BOM展開 – MTO)、2 = 総合(集約後に一括展開 – MTS)。MTS品目に個別要求を使用すると、計画実行時間とMRPリストサイズが大幅に増加します。 | |
| 廃止区分 | EOL(製造中止)品目の処理 | 1 = 当該品目を廃止し、後継品目に切り替え。後継品目フィールドと組み合わせることで、現行品目の在庫枯渇時にMRPが自動的に後継品目を計画します。自動車やエレクトロニクス業界のモデルチェンジ計画に不可欠です。 | |
| 生産バージョン | 製造方法の定義 | 特定のBOM+工順+生産ラインの組み合わせを紐付けます。同一製品を異なるラインで異なるサイクルタイムやコストで生産する複数ライン工場に必須です。このフィールドを使用するには、選択方法 = 1(生産バージョン)を設定する必要があります。 |
製造品目(FERT/HALB)の生産実行パラメータ
| 項目 | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 生産計画担当者プロファイル | 計画担当者のグループ化 | 計画担当者の責任範囲に基づいて品目をグループ化します。MD04や製造指図の作業一覧を計画担当者で絞り込むために使用します。MRP管理担当者と同様の厳格さで設計し、品目ごとに明確な担当者を1名設定します。 | |
| 生産単位 | 製造時の測定単位 | 製造時の測定単位が基本測定単位と異なる場合に設定します(例:在庫はEA、製造はKG(化学製品の場合)やm²(シート材の場合))。換算は追加測定単位で維持する必要があります。 | |
| 生産保管場所 | 製品受入の転送先保管場所 | 製造指図の製品受入が転記される保管場所です。複数倉庫を持つプラントでは、誤った値を設定すると、新たに生産された製品が後続のピッキング処理から見えなくなります。 | |
| 社内生産時間 | 固定の生産リードタイム(日数) | 工順を使用しない簡易日程計画で使用します。工順を持つ品目の場合、工順で計算されたリードタイムが優先されるため、0に設定するか、工順と整合させることで、日程計画レポートでの混乱を防ぎます。 | |
| 納入不足許容率 | 部分完了の許容率(%) | 確定数量が指図数量のN%以内である場合に、製造指図を技術完了できるようにします。歩留まりの正確な予測が困難なプロセス産業で使用されます。 | |
| 納入超過許容率 | 過剰生産の許容率(%) | 指図数量をN%超えて製品受入を可能にします。歩留まりが変動する場合に、過剰生産分の倉庫への転送がシステムによってブロックされるのを防ぎます。 |
MRP タイプ VV(予測ベース計画)と組み合わせて使用し、明示的な PIR なしで需要主導型の補充を行います。
| 項目 | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 予測モデル | 統計的予測モデル | D = 定数、T = トレンド、S = 季節性、X = 自動選択。初期導入時は自動選択が便利だが、データが蓄積されるにつれて不安定なモデル切り替えが発生する可能性があるため、需要パターンが確定したらモデルを固定する。 | |
| 実績期間 | 分析対象とする過去の期間数 | 季節パターンの場合は最低24期間(完全な2年分)、定常需要の場合は12期間。実績がない新規品目は、類似品目から手動で初期値を設定する必要があるため、これをデータ準備活動として計画すること。 | |
| 予測期間 | 予測対象とする将来の期間数 | MRP計画期間と一致させる必要がある。SAP IBPも導入している場合は、需要計画(DP)サイクルと整合させる。 | |
| アルファ係数 | 水準の平滑化係数 | 標準は0.1~0.3。値が大きいと需要変動への反応が速くなるが、ノイズが増幅される。値が小さいと安定するが、真のトレンド変化への反応が遅くなる。 | |
| 季節係数 | 季節性の平滑化係数 | 季節モデル(S)で使用。統計的に有効な季節指数を得るには、少なくとも2年分の実績から調整する。 |
| ID | Category | Title |
|---|---|---|
| pp-001 | Overview | SAP PPとは? |
| ID | Category | Title |
|---|---|---|
| pp-a01 | Overview | SAP PP マスタデータ:概要、階層、および関係性 |
| pp-a02-01 | Master Data | SAP PP 品目マスタ 📍 |
| pp-a02-02 | Master Data | SAP PP MRP 管理責任者 |
| pp-a03-01 | Master Data | SAP PP 作業区 |
| pp-a04-01 | Master Data | SAP PP 部品表 |
| pp-a04-02 | Master Data | SAP PP 作業手順 |
| pp-a05-01 | Master Data | SAP PP 製造バージョン |
| pp-a06-01 | Master Data | SAP PP クラス |
| pp-a06-02 | Master Data | SAP PP 特性 |
| ID | Category | Title |
|---|---|---|
| pp-b01 | Overview | SAP PPトランザクション:プロセスフロー、階層、および関係性 |