Title here
Summary here

作業区(Work Center)は、SAP Production Planningにおいて、機械、作業グループ、または生産ラインといった生産リソースを定義するマスタデータオブジェクトです。リソースの能力、標準処理時間、原価割当を格納し、製造品目の製造方法を記述するすべての作業手順の作業から参照されます。作業区が正しく設定されていないと、能力計画は機能せず、製造指図の原価計算は不正確な結果を生み出します。
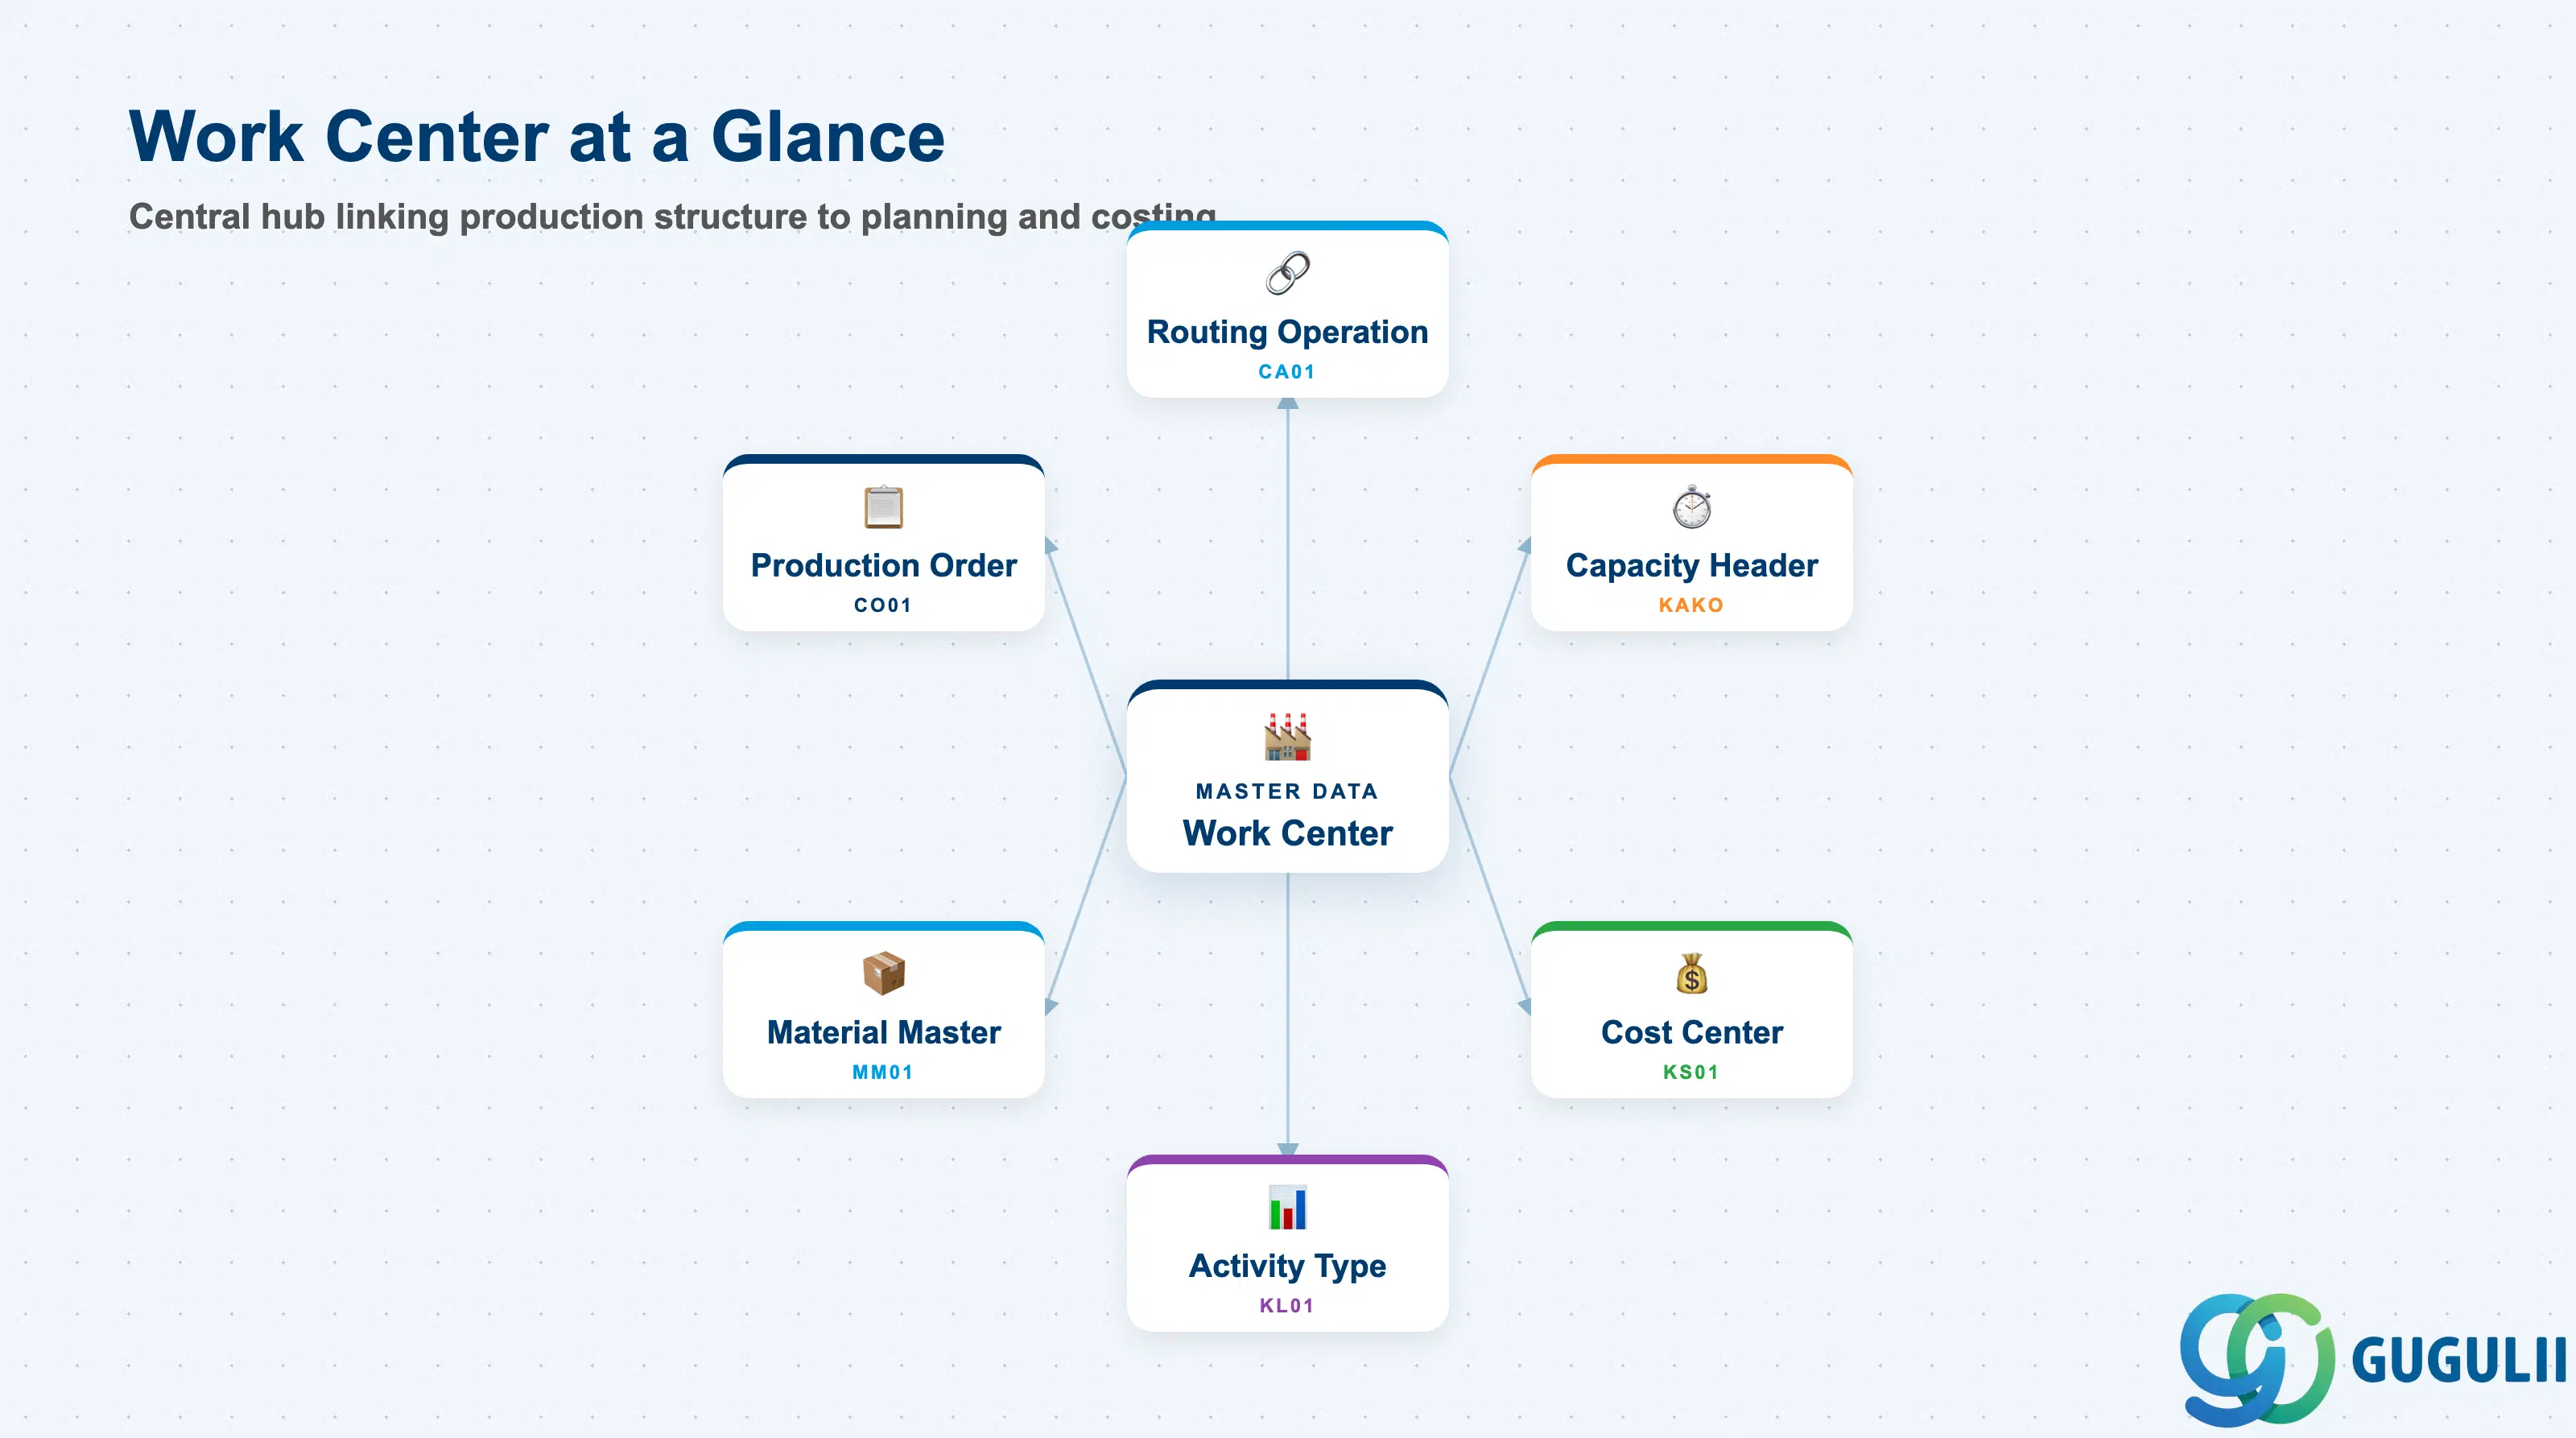
作業区とは、プラント内で生産活動が行われる場所、または人と機械のグループです。SAPでは、物理的な生産リソースを、能力、日程計画、原価会計をカバーする一連の設定可能なパラメータに抽象化したマスタデータオブジェクトです。作業手順の各作業は、必ず1つの作業区を参照する必要があります。つまり、作業区は、生産構造を能力計画と製品原価見積の両方に結び付ける共通の糸口となります。
| 項目 | 詳細 | |
|---|---|---|
| 役割 | 作業区(機械、作業グループ、生産ライン)を定義し、その能力、標準作業時間、原価連携を含みます。 | |
| 使用するモジュール | PP(作業手順の作業、能力計画、生産計画 — 主な所有者)、CO(原価センタ割当、活動タイプ決定、製品原価計算)、PM(設備および機能場所を作業区にリンクして保全計画を実行可能) | |
| トランザクション | CR01(作成)/ CR02(変更)/ CR03(照会)/ CR05(一括変更)/ CRWS(作業区 — スケジュール) | |
| 主要テーブル | CRHD(作業区ヘッダ)、CRCA(作業区能力)、KAKO(能力ヘッダ)、CRHH(作業区階層) | |
| S/4HANAに関する注意 | 作業区のデータモデルはECCから変更されていません。Fioriアプリ「作業区管理」(F2610)および「作業区照会」(F2608)が、日常的な使用において従来のCR01/CR03トランザクションを置き換えます。S/4HANA PP/DSのリソースオブジェクトは、デジタル製造シナリオで同様の目的を果たしますが、別の概念です。 |
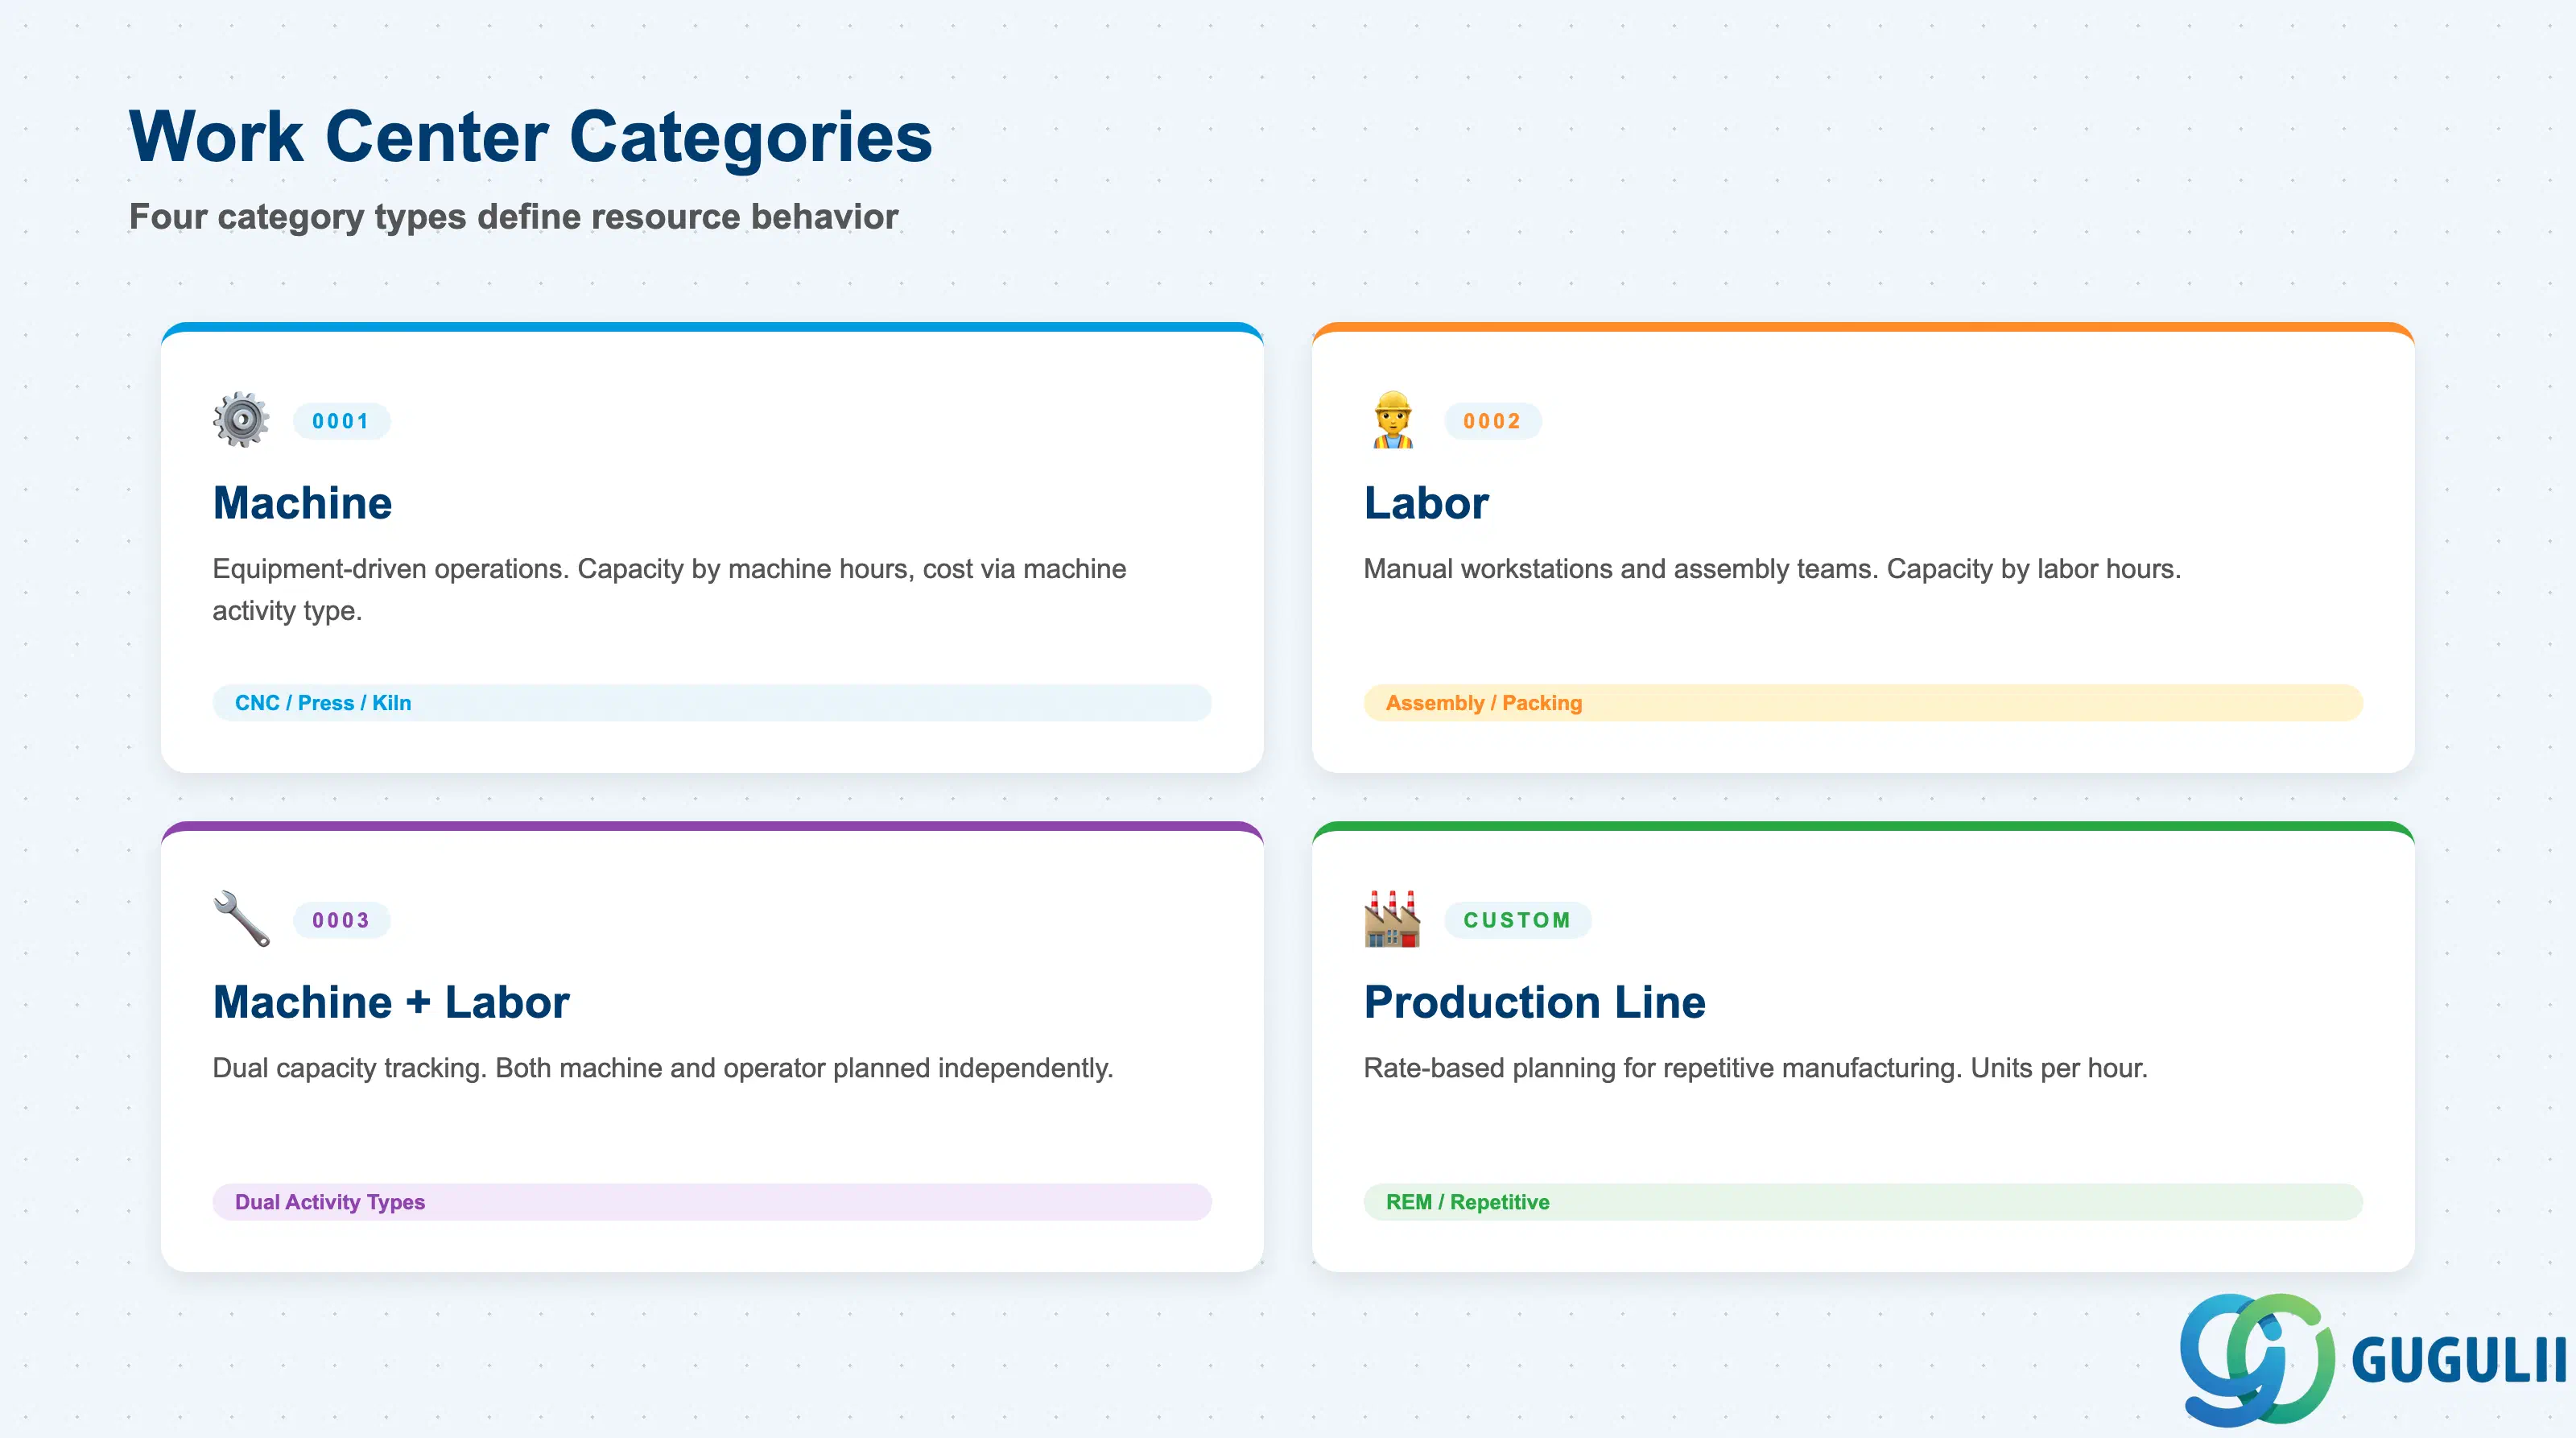
作業区カテゴリは、作業区にとって最も重要な設定パラメータです。このカテゴリによって、マスタレコードで使用可能なタブ画面とフィールド、有効な能力カテゴリ、およびこの作業区に割り当てられた作業の日程計画と原価計算のシステム処理方法が決まります。本稼働開始時に誤ったカテゴリを選択すると、修正にデータ変換作業が必要になります。
| カテゴリ | コード | ユースケース | 主要な動作 | |
|---|---|---|---|---|
| 機械 | 0001 | 設備主導の作業(CNC機械、プレス機、窯など) | 能力は機械時間で管理されます。標準値には通常、段取り時間と機械時間が含まれます。原価は機械時間の活動タイプを介して配賦されます。 | |
| 作業 | 0002 | 手動操作の作業区、組立チーム | 能力は作業時間で管理されます。標準値には通常、段取り時間と作業時間が含まれます。原価は作業時間の活動タイプを介して配賦されます。 | |
| 機械+作業 | 0003 | 機械とオペレータの両方の能力を計画する必要がある作業 | 二重の能力カテゴリ — 機械能力と作業能力は独立して追跡されます。原価計算には両方の活動タイプが割り当てられます。 | |
| 生産ライン | (カスタム) | レートベース計画による反復生産ライン | 反復生産(REM)で使用されます。能力は経過時間ではなく、生産レート(1時間あたりのユニット数)として管理されます。PP-REMカスタマイジングの有効化が必要です。 |
設計原則: 作業区を作成する前に、カスタマイジング(SPRO → PP → 作業区 → 作業区カテゴリの定義)で作業区カテゴリを定義してください。作業区作成後にカテゴリを変更すると、依存する能力データと原価データが無効になります。
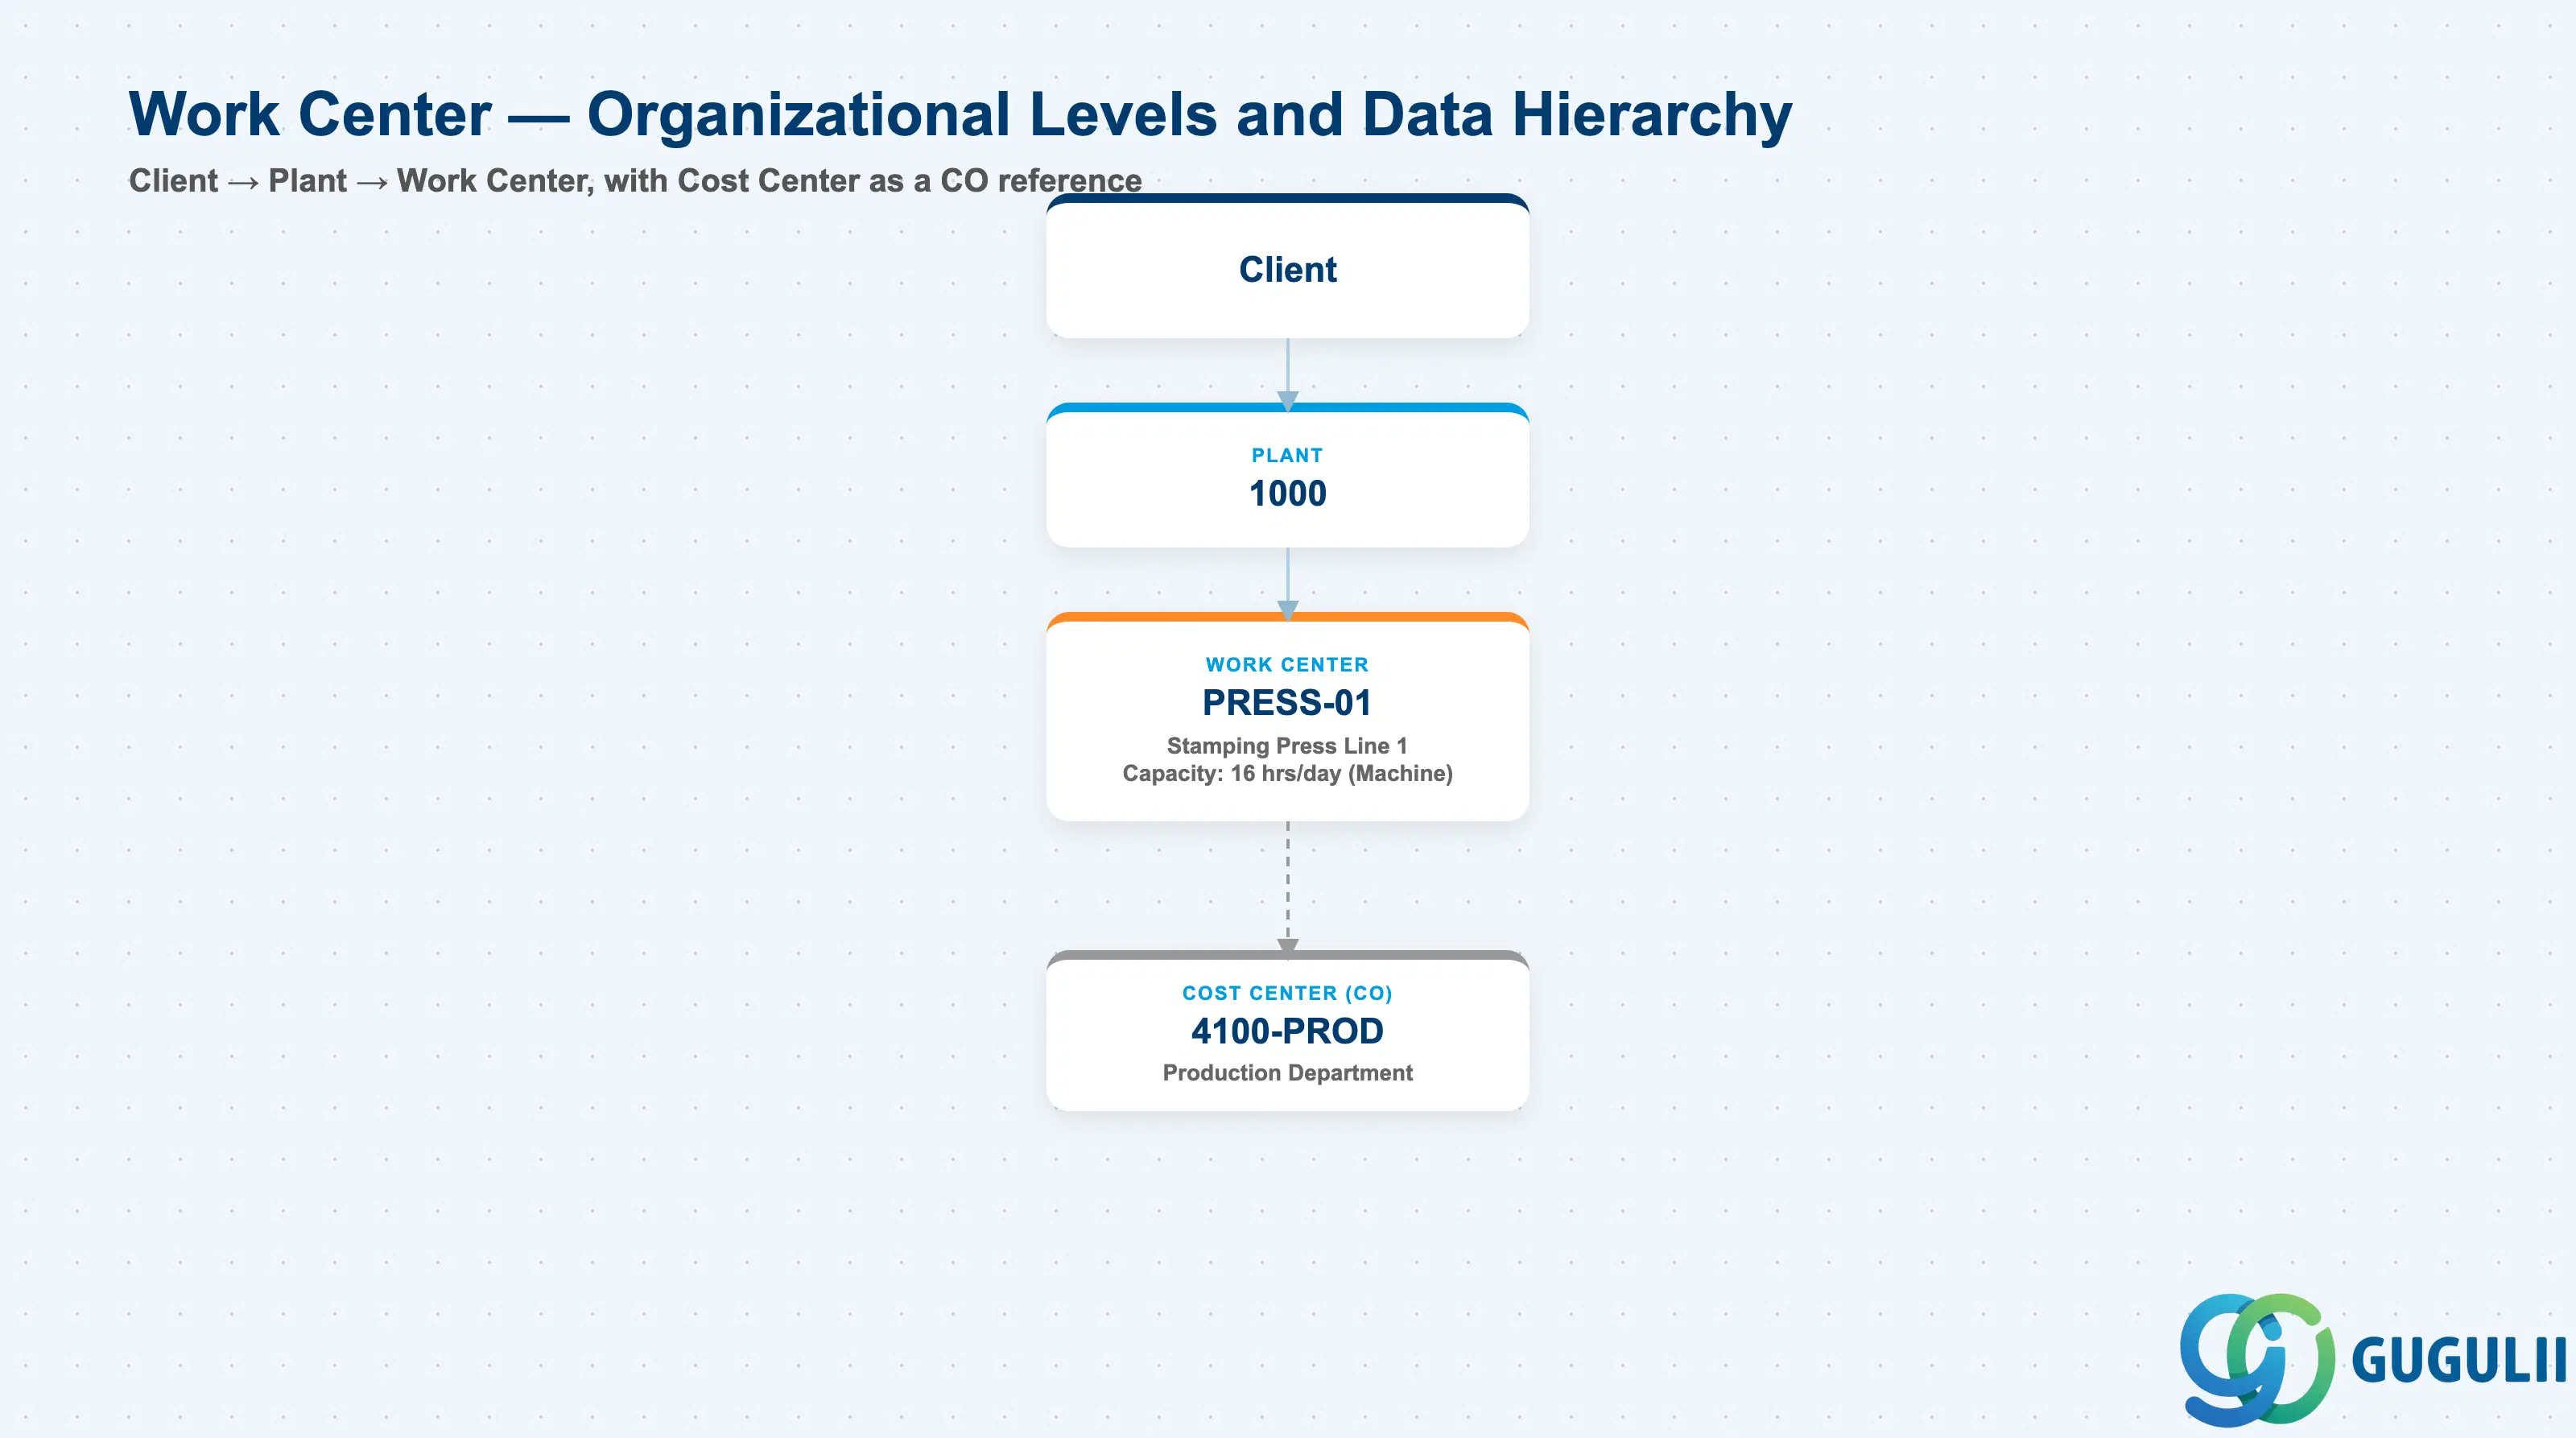
具体的な例を用いたデータ階層
Client
   │
   └── Plant 1000
          │
          └── Work Center PRESS-01
                 Stamping Press Line 1
                 Capacity: 16 hrs/day (Machine)
                 │
                 └── ── references ──> Cost Center 4100-PROD
                                          Production Department (CO)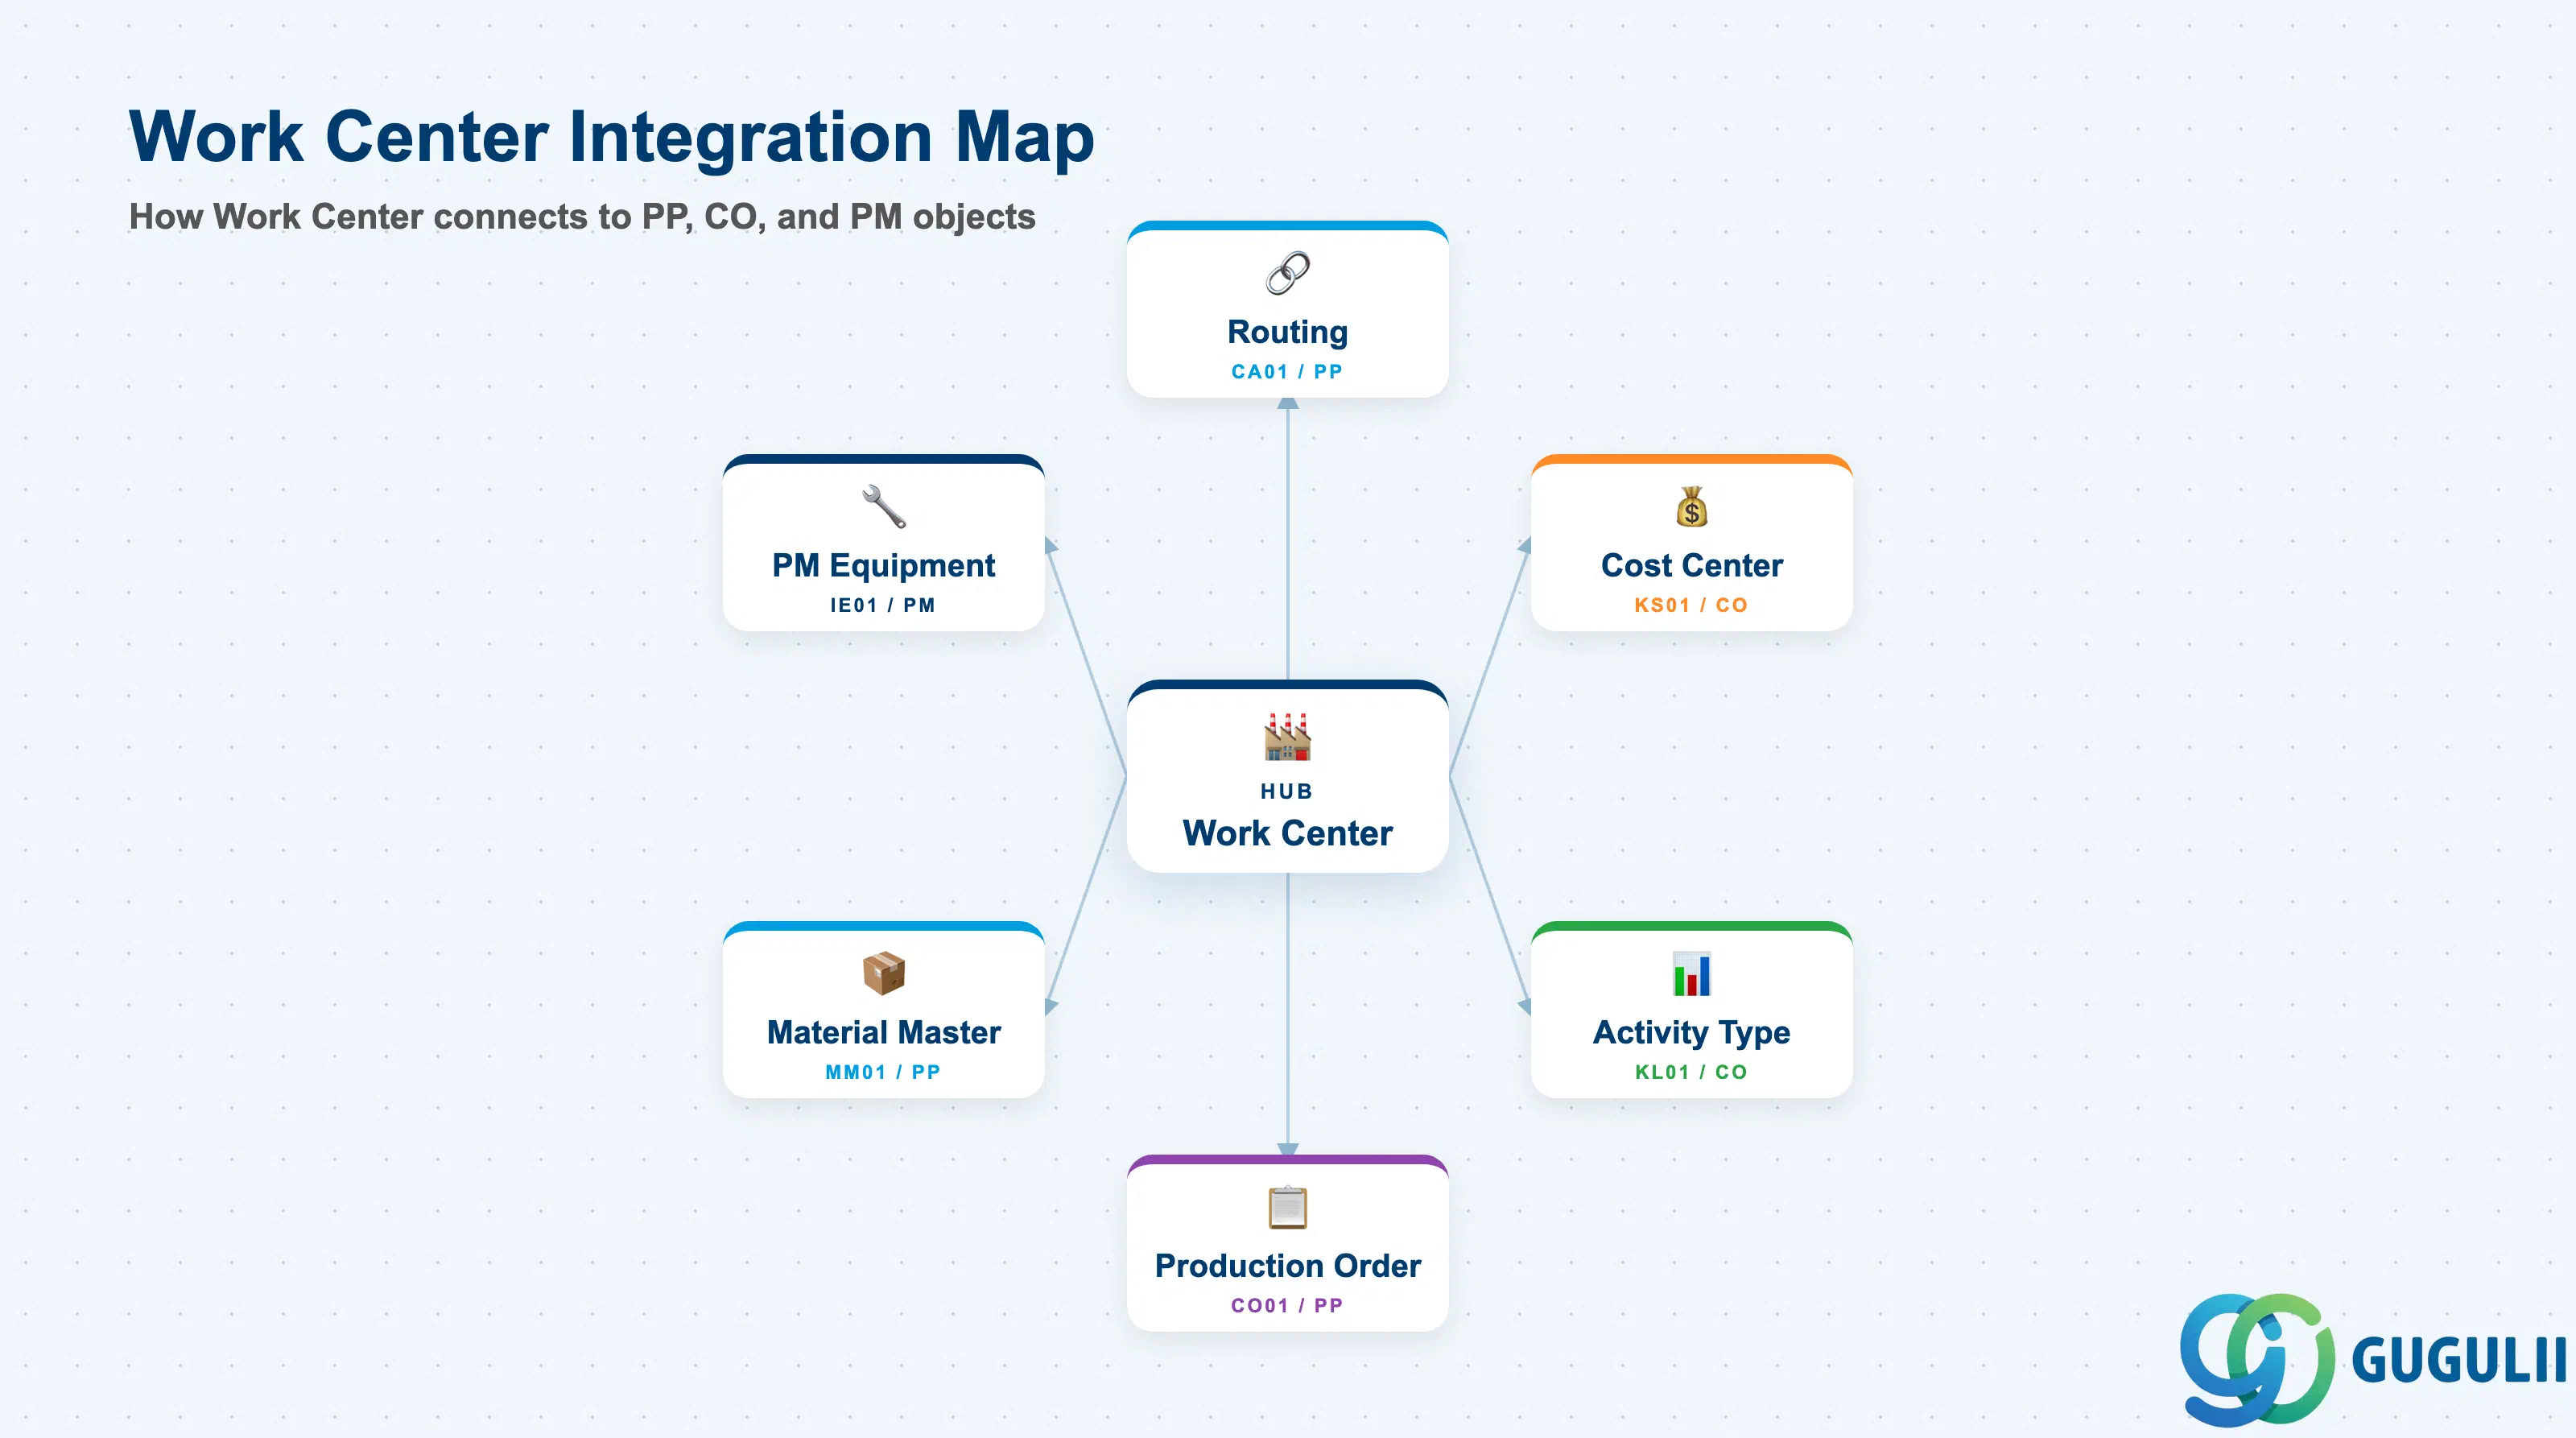
作業区は、生産構造と能力計画および原価モデルをつなぐハブです。単独で存在するものではなく、その下にある作業手順および管理会計マスタデータと組み合わさって初めて意味を持ちます。
| オブジェクト | 関係性 | 実務上の注意点 | |
|---|---|---|---|
| 作業手順 (CA01) | 作業区はすべての作業手順作業で参照される | 有効な作業区が割り当てられていないと、作業手順作業を保存できません。作業手順作成後に作業区が削除または無効化された場合、作業手順は無効になります。作業区を無効化する前に、必ず使用先確認(トランザクションCR60)を実行してください。 | |
| 作業手順作業 | 各作業は、作業区からデフォルト値(管理キー、標準時間)を継承する | デフォルト値は提案値にすぎず、作業手順作業レベルで上書き可能です。作業区でデフォルト値を変更しても、既存の作業手順作業は自動的に更新されません。 | |
| 原価センタ (KS01) | 作業区は原価計算目的で正確に1つの原価センタに割り当てられる | 作業区の原価センタ–活動タイプのペアリングは、製造確認がCOで原価センタ実績活動転記を生成するメカニズムです。原価センタの割り当てが欠落または誤っていると、製品原価見積(CK11N)で原価計算エラーが発生します。 | |
| 活動タイプ (KL01) | 作業区ごとに最大6つの活動タイプを割り当て可能 | 各活動タイプは1つの標準値キーポジション(例:段取時間→段取活動タイプ、機械時間→機械活動タイプ)に対応します。COで設定された活動タイプレート(計画価格)が、対応する時間要素の原価計算を駆動します。 | |
| 品目マスタ (MRPビュー) | 品目マスタで作業区は直接参照されないが、それを参照する作業手順は製造バージョンを介して品目にリンクされる | チェーンは次のとおり:品目マスタ → 製造バージョン → 作業手順 → 作業手順作業 → 作業区。このチェーンのいずれかのリンクが切断されると、製造指図の作成ができなくなります。 | |
| 製造指図 (CO01) | 作業区は製造指図の日程計画、能力所要量、作業原価計算を駆動する | 製造指図作成時、システムは作業区データ(能力、標準値、原価センタ)を指図作業にコピーします。指図作成後に作業区を変更しても、既存の指図は自動的に更新されません。 |
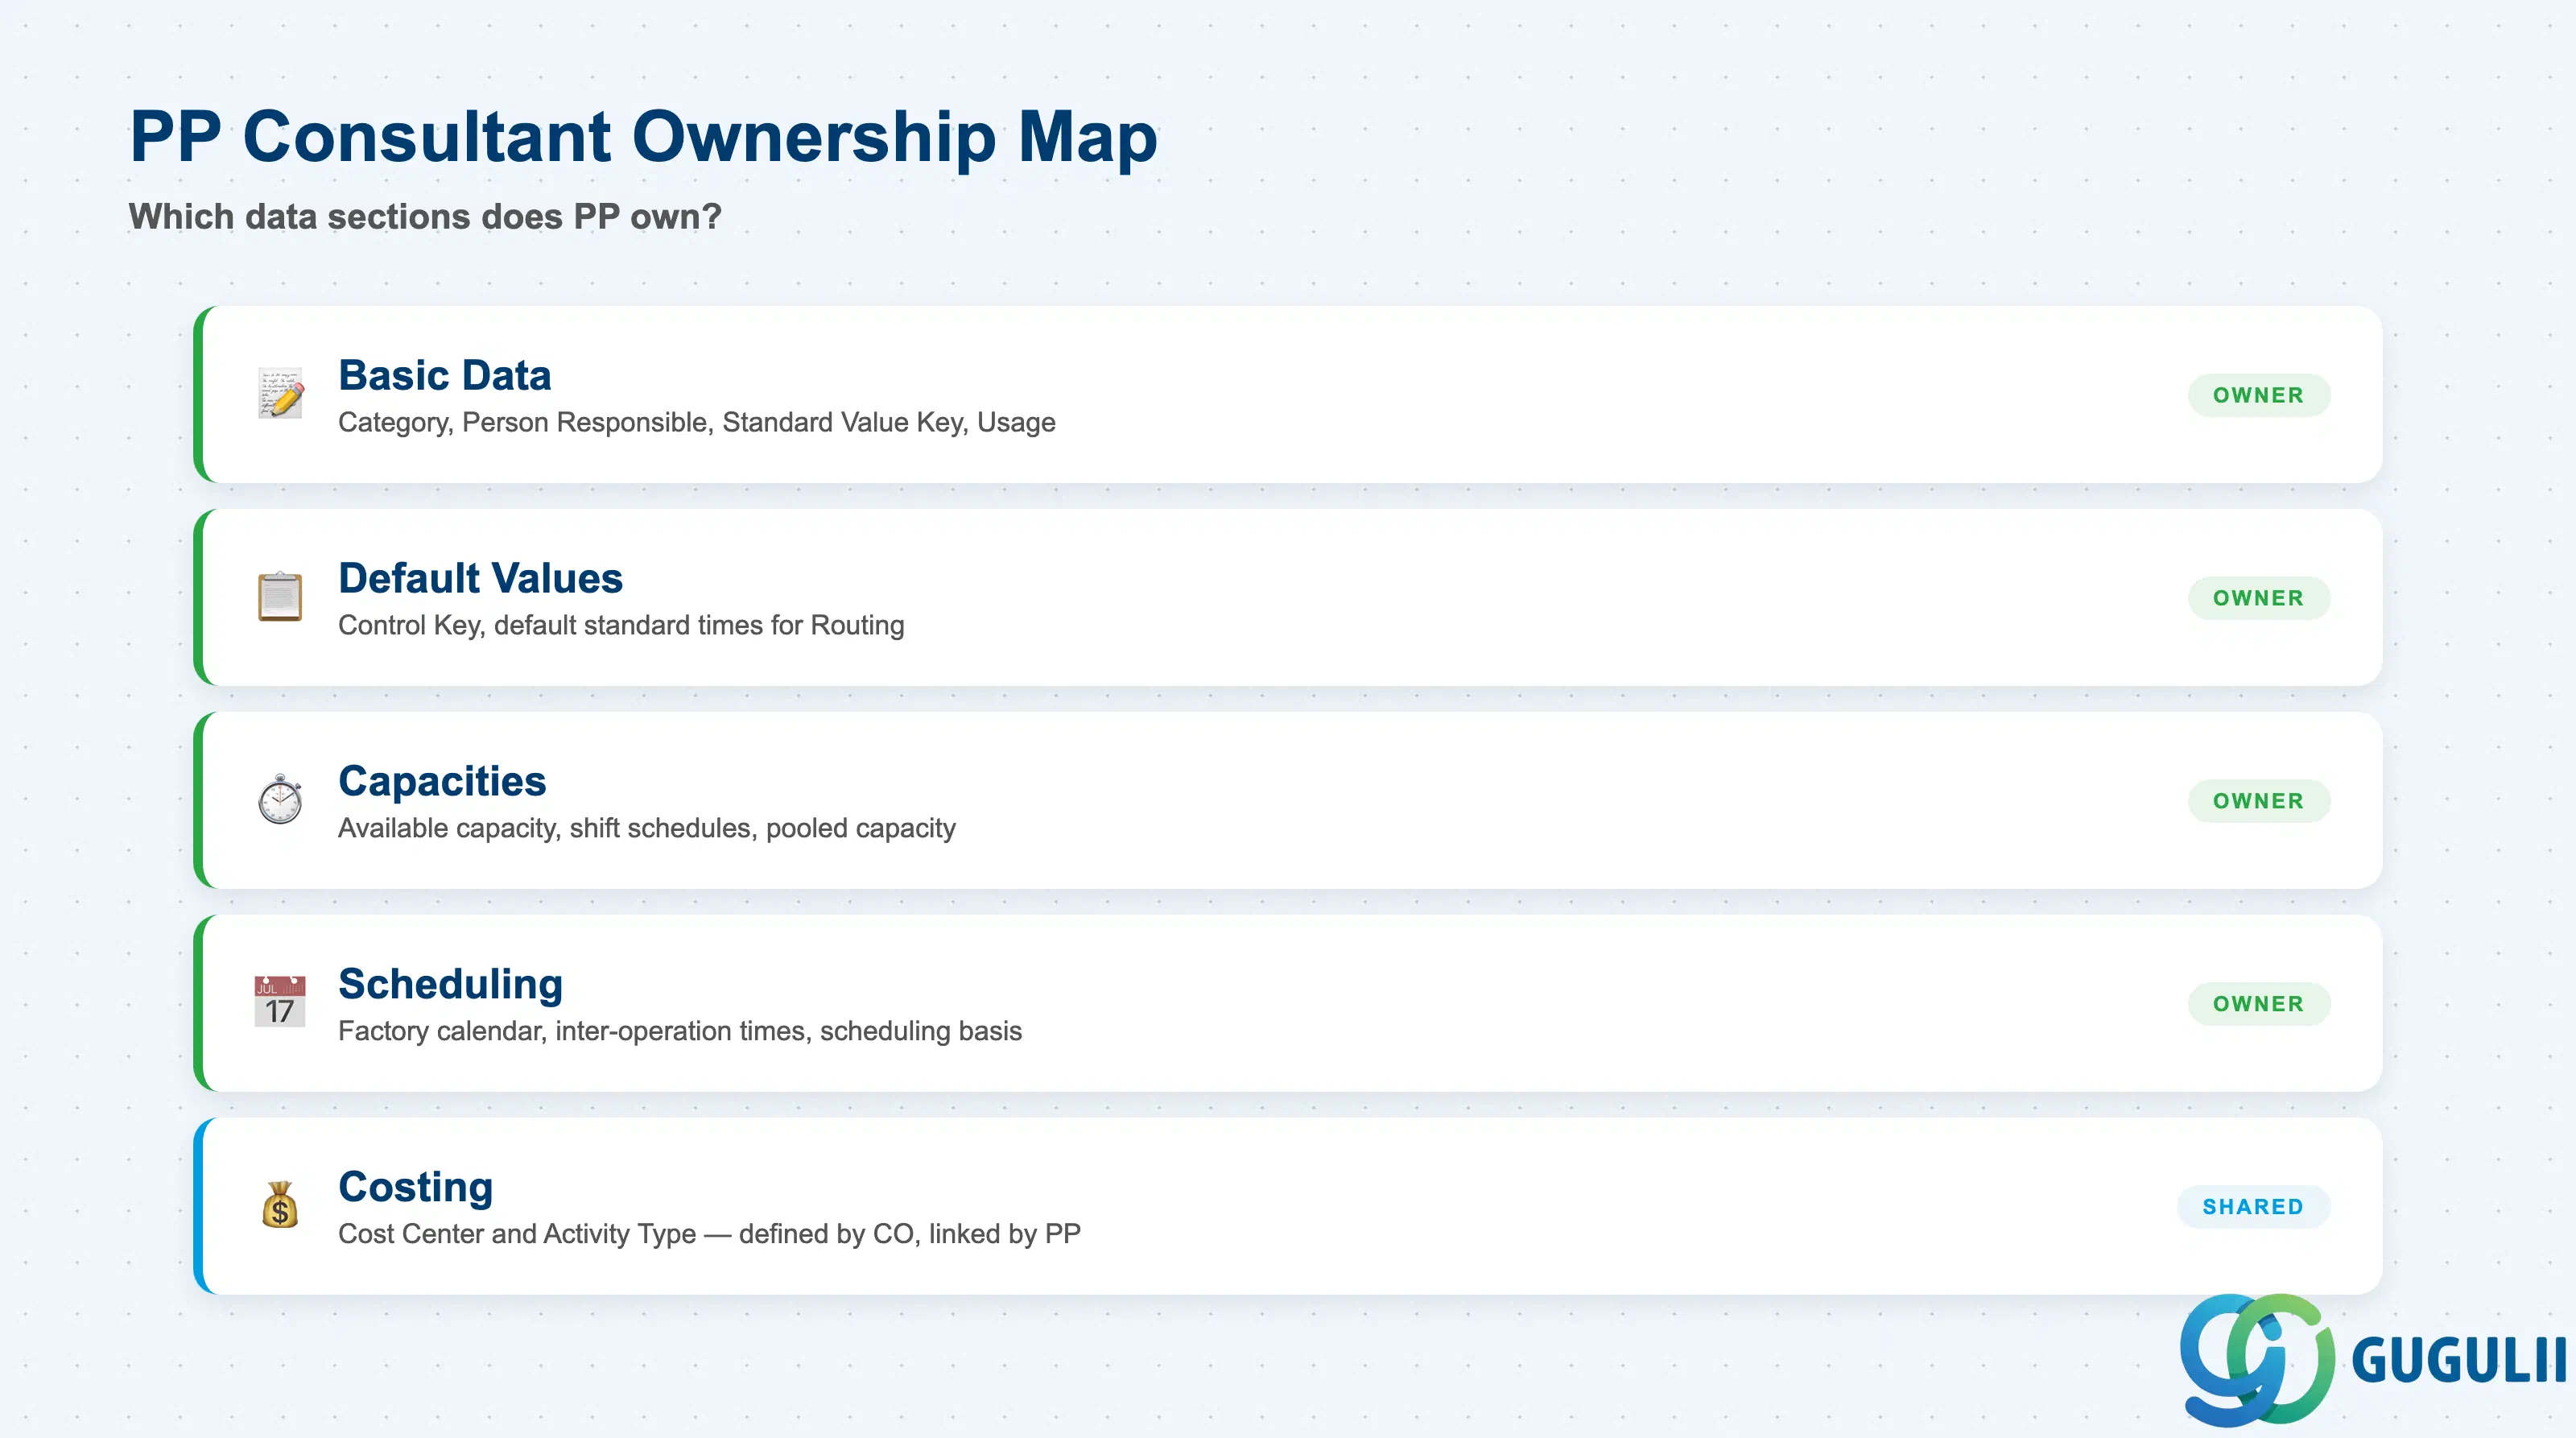
| データセクション | PPの関与 | 備考 | |
|---|---|---|---|
| 基本データ | ◎ オーナー | 作業区カテゴリ、責任者、標準値キー、使用法 — すべてPPが定義 | |
| デフォルト値 | ◎ オーナー | 管理キー、デフォルト標準時間 — PPが設定・保守 | |
| 能力 | ◎ オーナー | 利用可能能力、シフトスケジュール、プール能力 — 能力計画の中核 | |
| 日程計画 | ◎ オーナー | 工場カレンダー、工程間時間、日程計画基準 | |
| 原価 | ○ COと共有 | 原価センタと活動タイプの割当はCOが定義、PPが作業区にリンク付け |
凡例: ◎ = オーナー/重要, ○ = 直接関与
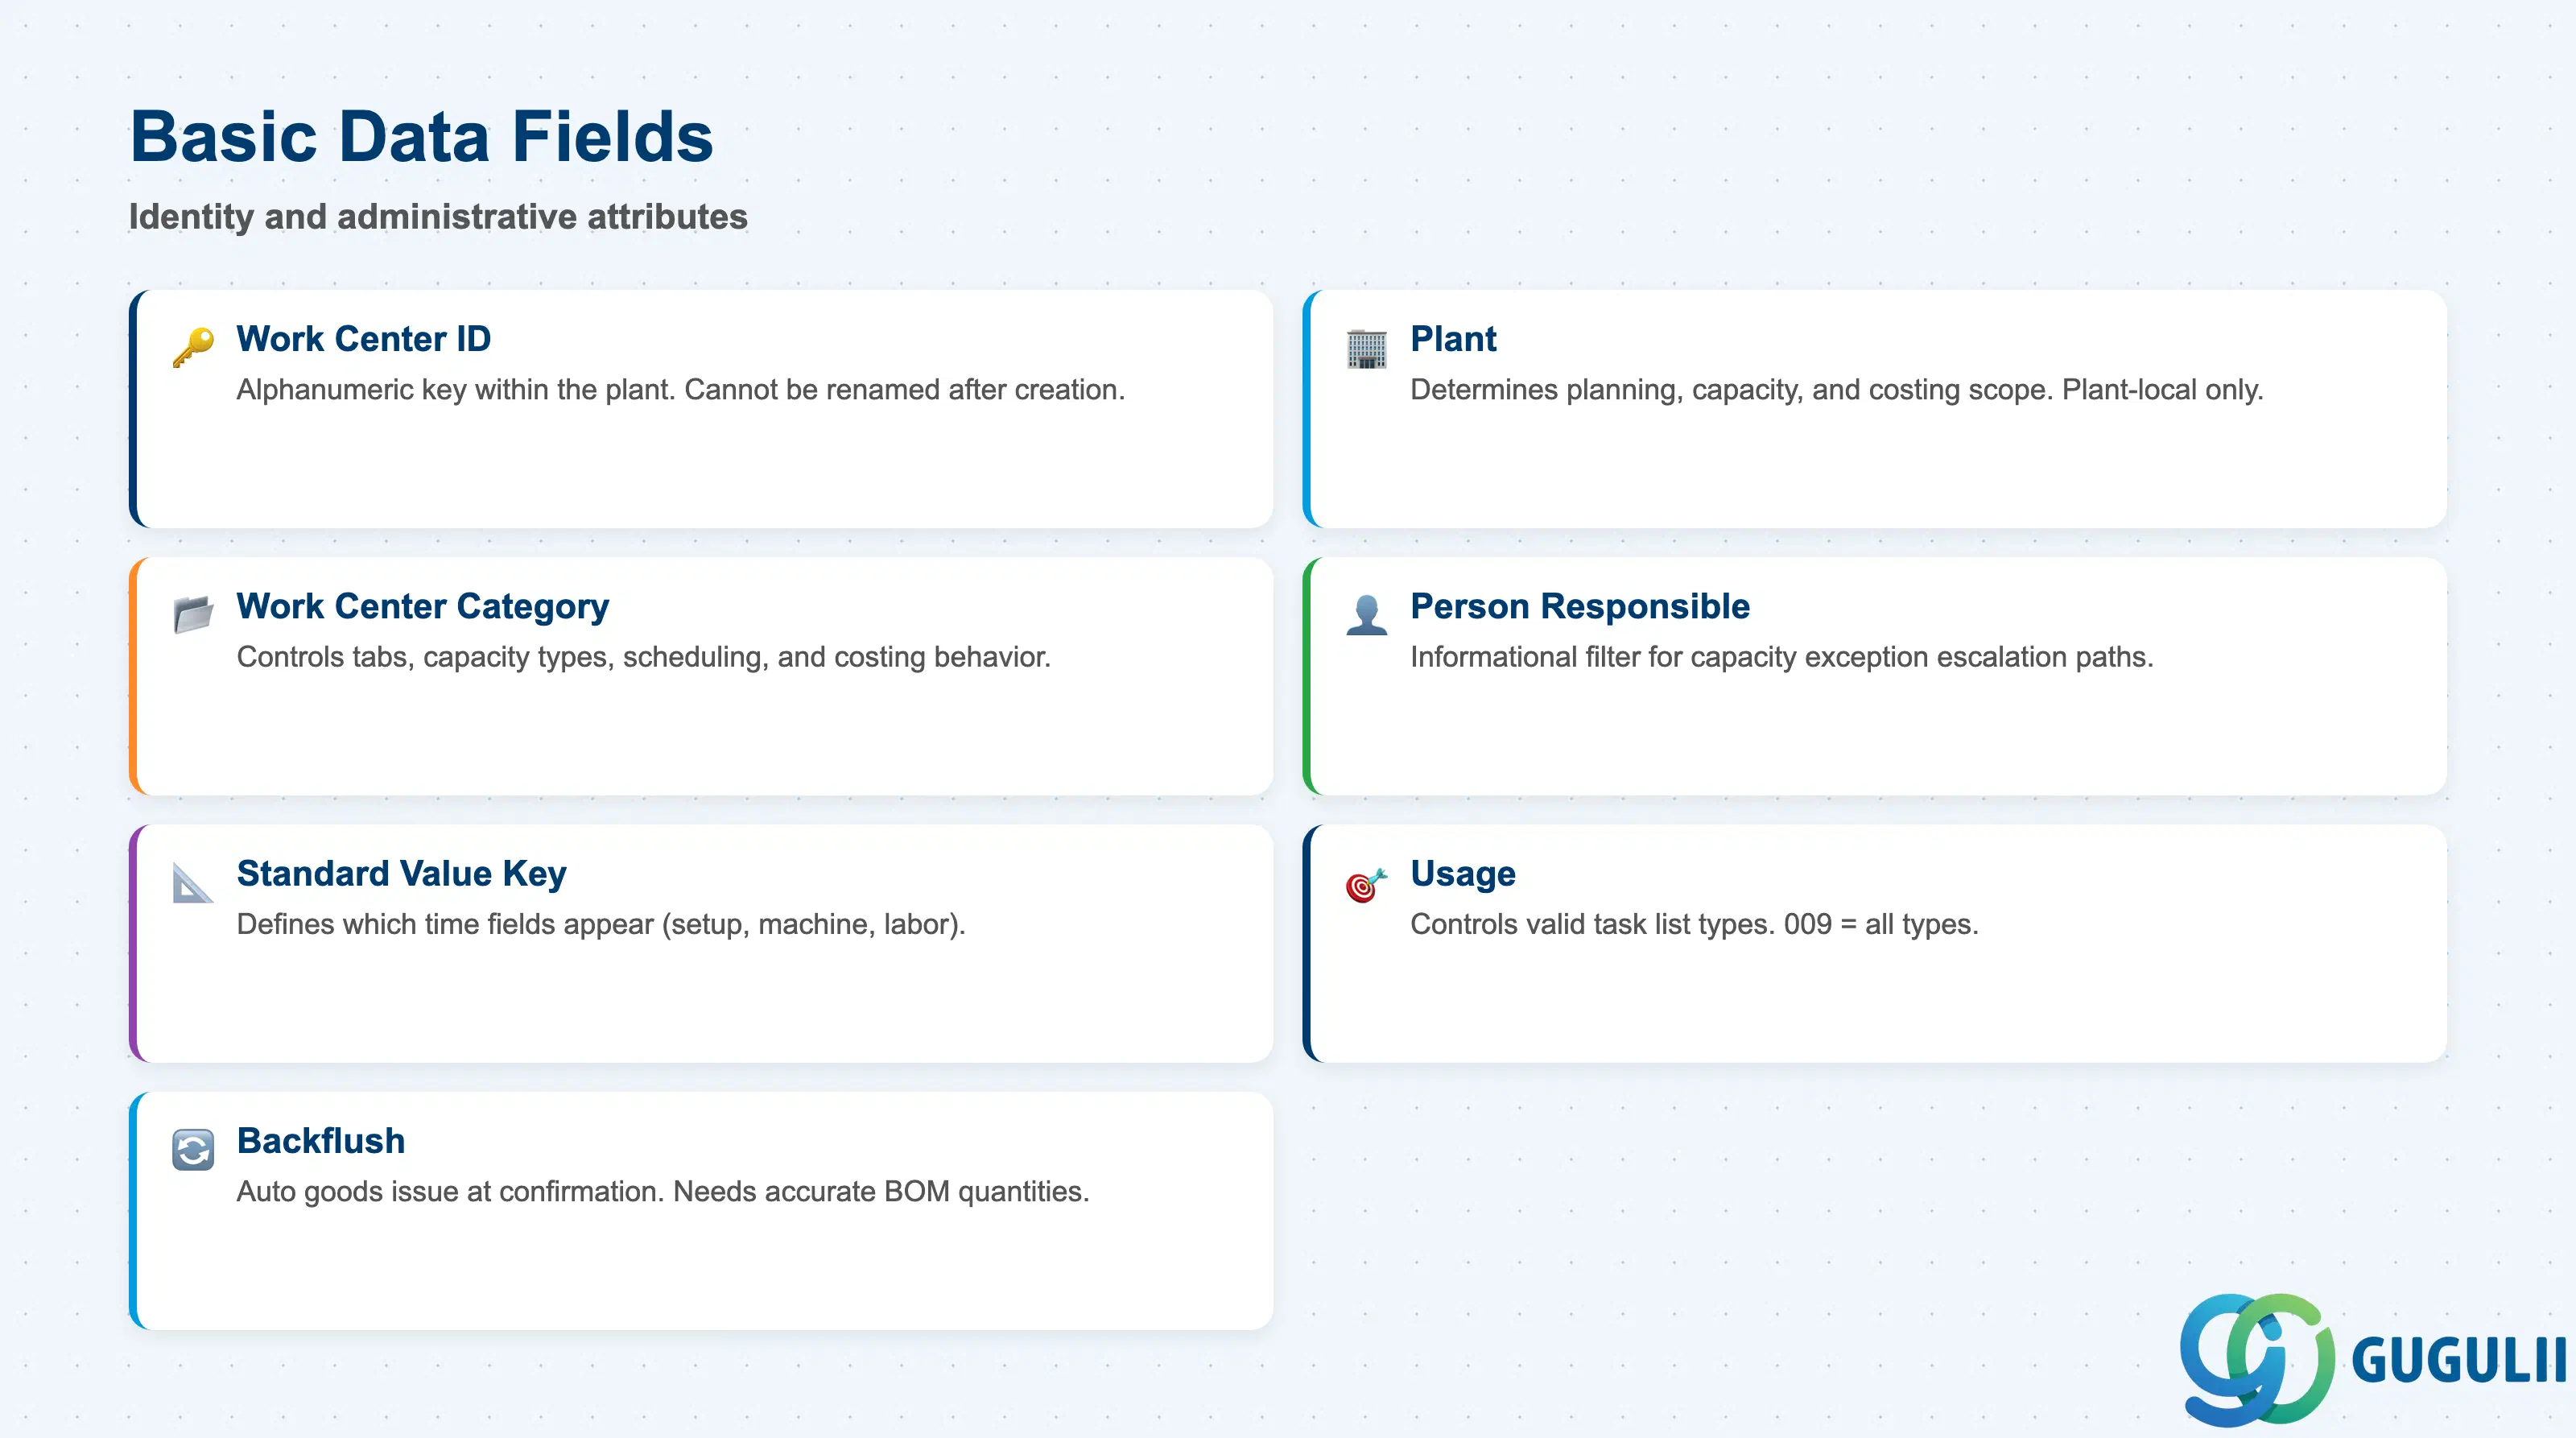
基本データは、作業区の識別属性と管理属性を定義します。これらのフィールドは作成時に設定され、変更されることはほとんどありません。ここでのエラーは、この作業区を参照するすべての作業手順の作業に波及します。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 作業区 | プラント内で作業区を識別する英数字キー | 作業手順オペレーション、能力レポート、製造指図日程計画で使用される主キー。命名規則(例:MACH-001、LINE-A01、WELD-02)はブループリント時に合意し、データガバナンス標準に文書化する必要があります。一度作成された作業区IDは名称変更できず、無効化して置き換えることのみ可能です。 | |
| プラント | 作業区が属するプラント | すべての計画、能力、原価計算の範囲を決定します。プラント1000で作成された作業区はプラント2000からは参照できず、別のレコードを作成しない限り共有できません。作成前にターゲットプラントを確認してください。作業区を別のプラントに移動することは、再作成なしでは不可能です。 | |
| 作業区分 | 区分コード(例:0001 機械、0002 労務) | 表示されるタブとフィールド、利用可能な能力カテゴリ、システムが日程計画と原価計算を計算する方法を制御します。物理的なリソースタイプと一致させる必要があります。機械作業区を労務タイプとして設定すると、誤った能力と原価計算結果が生成されます。 | |
| 責任者 | 作業区責任者の名前または従業員番号 | 情報フィルタリングと作業手順承認に使用されます。能力例外管理におけるエスカレーションパスに有用です。責任者は能力計画レポート(CM01、CM05)に表示されます。 | |
| 標準値キー | 作業区および作業手順オペレーションに表示される標準値フィールドを定義するキー | 最大6つの時間フィールド(例:段取時間、機械時間、労務時間、後片付時間)を決定します。標準値キーは作業区作成前にカスタマイジングで定義する必要があります。作業手順オペレーションが存在した後に変更するには、依存するすべての標準値の再入力が必要です。 | |
| 用途 | 作業区が有効なアプリケーション領域を制御 | 「009」=すべてのタスクリストタイプ(標準作業手順、参照オペレーションセット、レート作業手順)で有効。用途を制限する(例:作業手順のみ、検査のみ)と、作業区が他のタスクリストタイプに表示されなくなります。これは、特定の作業区が生産ではなく品質管理(QM)検査やプラント保全(PM)メンテナンス専用である場合に有用です。 | |
| バックフラッシュ | 自動出庫バックフラッシュを強制するインジケータ | 設定すると、この作業区で消費されるすべての構成品目が、製造指図の作業完了確認(MFBF / CO15)時に自動的にバックフラッシュされます。手動出庫(MB1A/MIGO)が不要になりますが、正確な部品表数量が必要です。ファントム構成品目や誤った数量は、指図が確定されるまで修正できません。 |
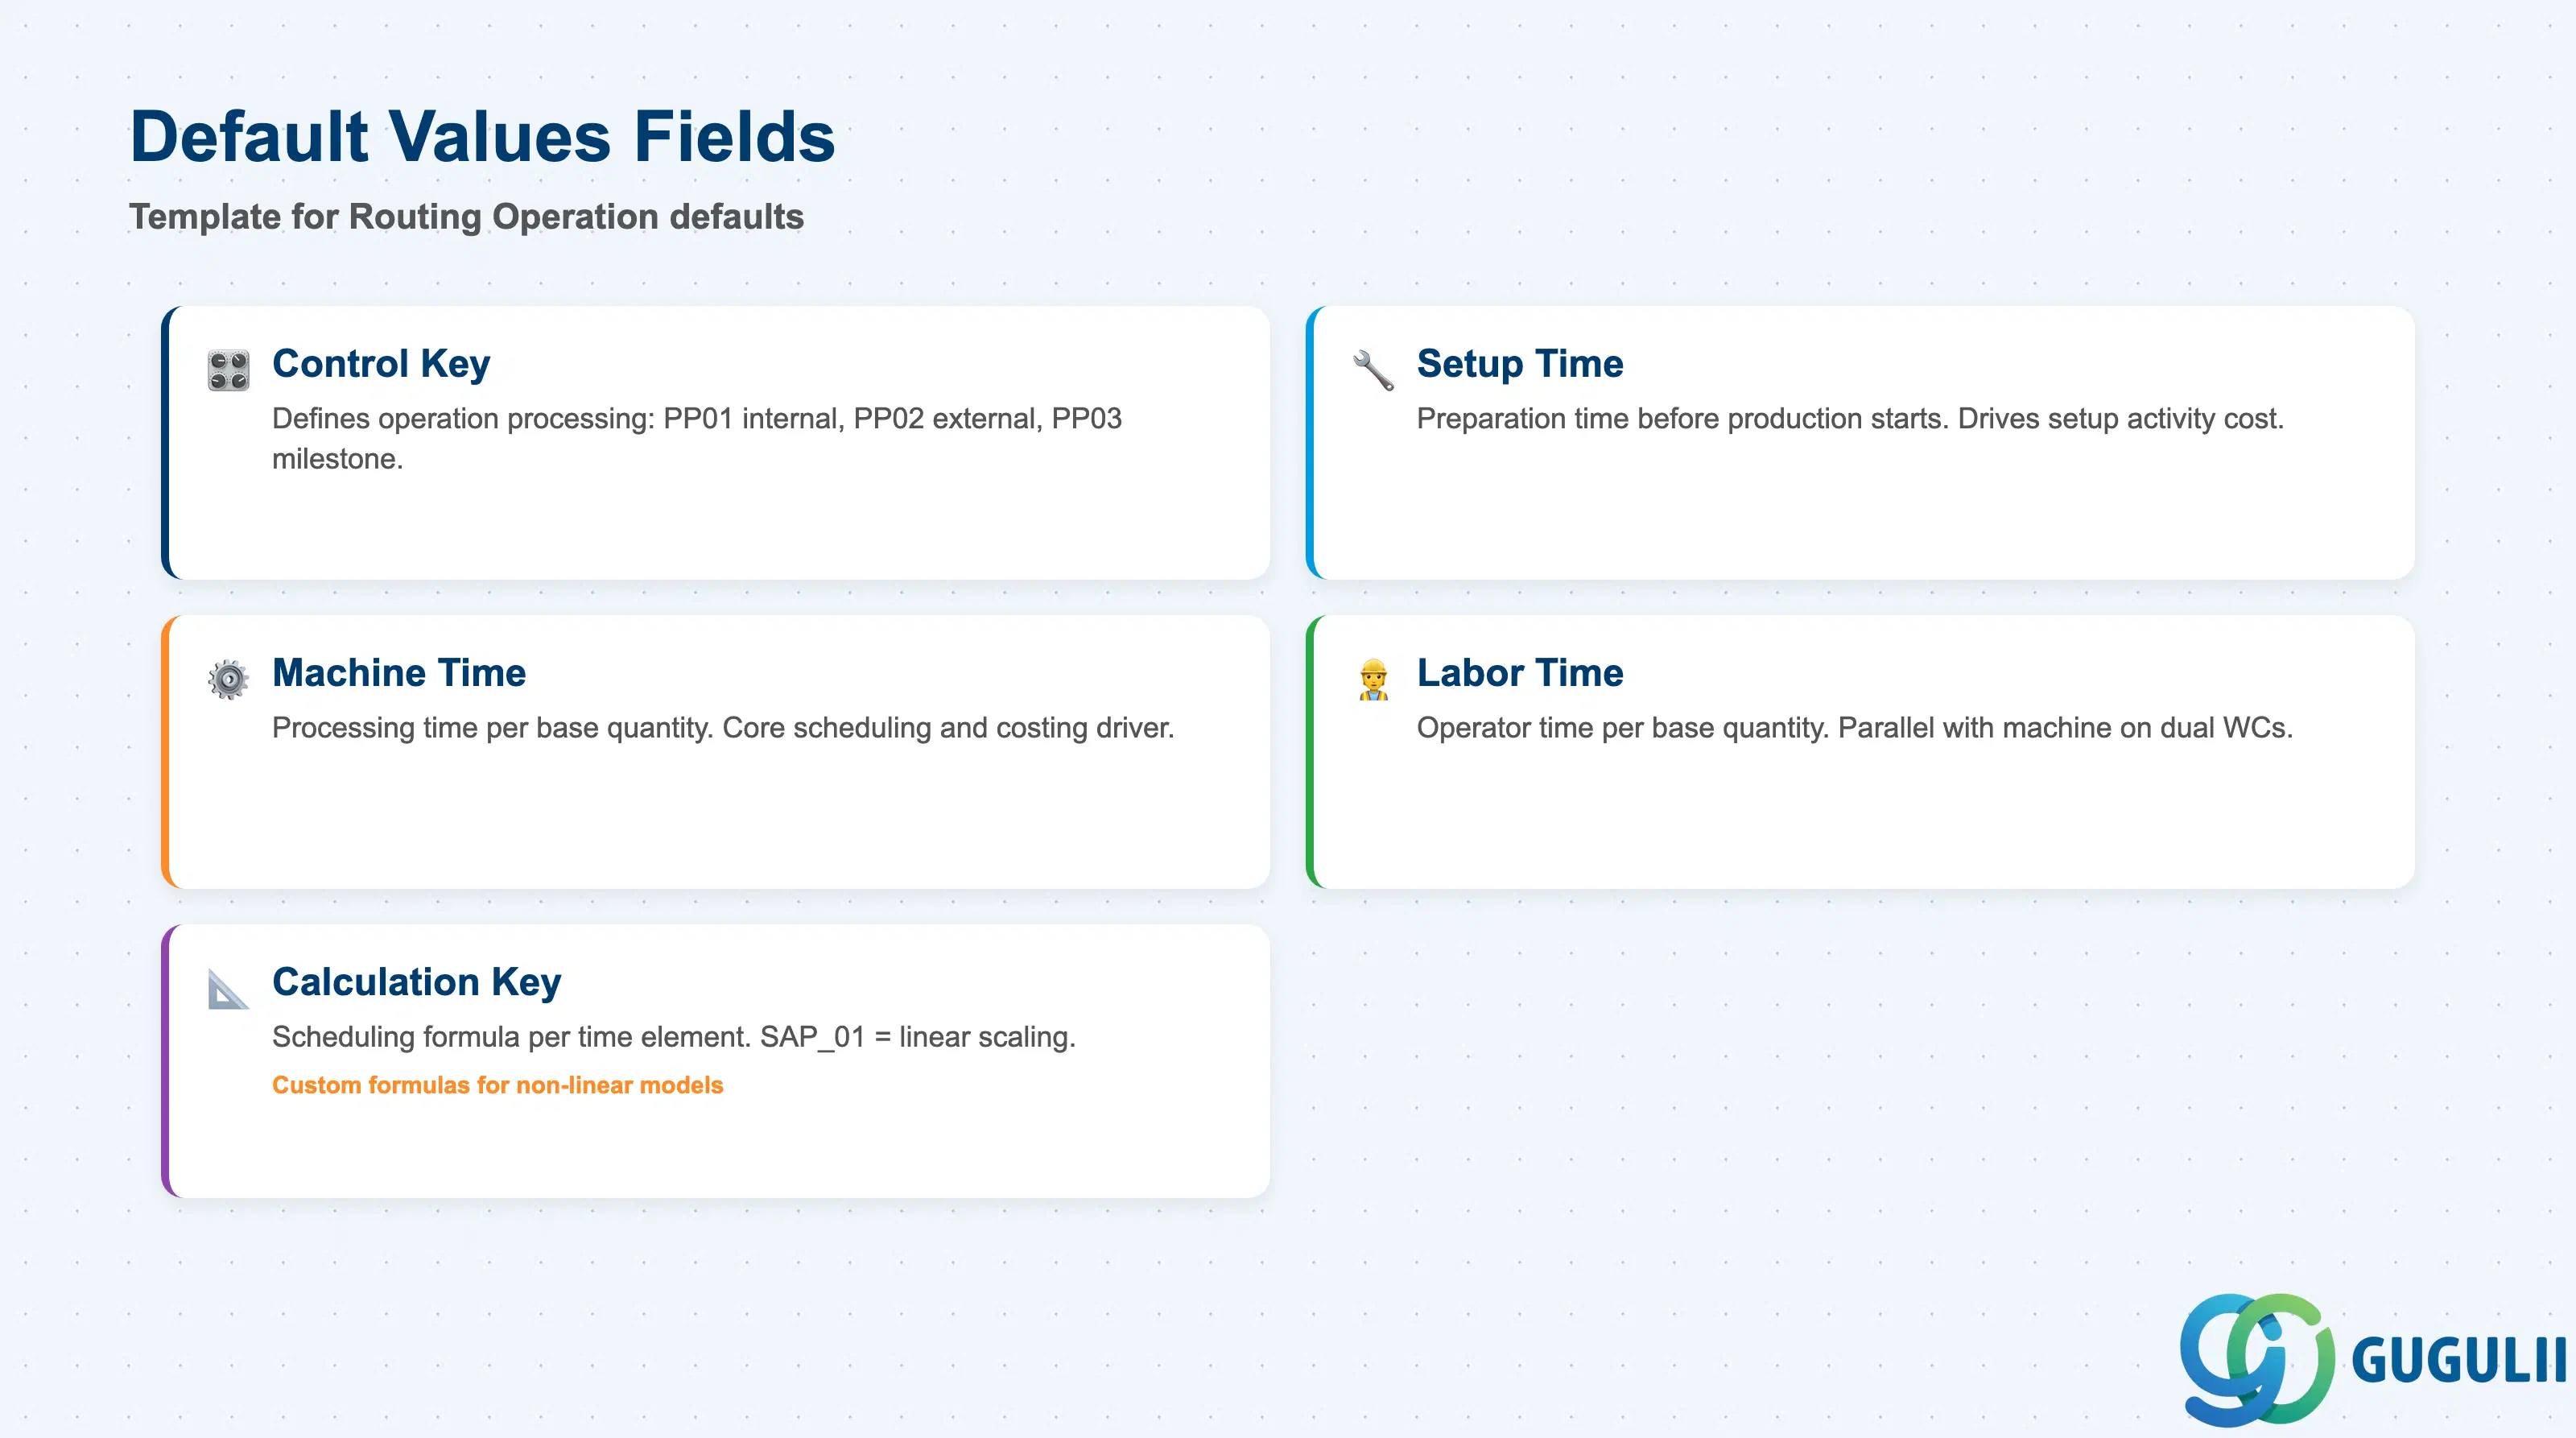
デフォルト値は、この作業区を参照する新規作業手順作業のテンプレートです。データ入力の手間を削減し、作業手順作業全体での一貫性を強制しますが、これらは提案であり、個々の作業手順作業で常に上書きできます。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 管理キー | 製造指図内で作業がどのように処理されるかを定義するキー(例:PP01 内製、PP02 外注加工) | 最も重要なデフォルト値。PP01(内製)は標準のSAP生産ロジック(作業完了確認、出庫、原価計算)を適用する。PP02(外注加工)は外注作業の購買依頼をトリガーし、外注情報レコードが必要となる。PP03(マイルストーン)は品質ゲートまたは検査ポイントを示す。ブループリント時に作業タイプごとに管理キーの割り当てを合意すること。 | |
| 段取時間 | この作業区のデフォルトの段取準備時間 | この作業区を参照するすべての新規作業手順に提案される。生産開始前に作業区を準備するために必要な時間(工具、治具の段取り、材料の段取り)を表す。スケジューリング期間と段取活動タイプの原価を決定する。機械固有の段取時間が作業区のデフォルトと異なる場合は、作業手順レベルで確認し調整すること。 | |
| 機械時間 | 基準数量あたりのデフォルトの機械処理時間 | 機械カテゴリの作業区における主要な時間ドライバー。スケジューリング(作業時間の決定)と原価計算(機械活動タイプレートを乗じて作業原価を計算)に使用される。標準値キーで定義された基準数量あたりで表現する必要がある。不正確な機械時間は、PP導入時のスケジューリング歪みの最も一般的な原因である。 | |
| 人時間 | 基準数量あたりのデフォルトの人的処理時間 | 人件費計算に使用され、機械+人作業区では、機械能力と並行して人的能力計画にも使用される。機械時間と人時間の両方が定義されている場合、スケジューリングシステムは、結合式が指定されていない限り、作業時間として長い方の時間を計算する。 | |
| 段取/機械/人時間の計算キー | 各時間要素のスケジューリング式を決定する | 「SAP_01」(線形スケーリング:時間×数量/基準数量)が標準。カスタム式はカスタマイジングで設定され、非線形関係(例:数量に依存しない段取時間、ステップ関数としての機械時間)をモデル化できる。初回導入時にカスタム計算キーを使用する場合は、PPスケジューリングの専門家と相談すること。 |
「能力」タブでは、作業区が能力計画(CM01~CM05、MRP実行)に利用可能な生産時間を定義します。正しく設定された能力は、有限日程計画と有効なボトルネック分析の前提条件です。このセクションは、初期導入時に最も頻繁に誤設定される部分です。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 能力カテゴリ | 能力のタイプを分類します(例:機械能力、作業者能力) | 作業区カテゴリに対応します。機械作業区は能力カテゴリ「001」(機械)を使用します。作業者作業区は「002」(作業者)を使用します。機械+作業者作業区では、カテゴリごとに2つの別々のKAKOレコードが作成され、リソースの各次元に対して独立した能力計画が可能になります。 | |
| 利用可能能力(時間/日) | 作業区が生産に利用可能な1日あたりの時間数 | 次のように計算されます:(1シフトあたりの稼働時間)×(シフト数)×(稼働率%)。この値は工場カレンダーと組み合わされて、製造指図が計画される能力上限を定義します。利用可能性を過大に見積もると、システムは作業区が物理的に処理できる以上の指図をスケジュールすることになります。 | |
| シフトモデル | 作業区に割り当てられたシフト順序 | 工場カレンダーのシフト定義にリンクします。各シフトの開始/終了時刻と休憩時間を定義します。製造業では、1シフト、2シフト、または3シフトモデルが一般的です。シフトモデルは、能力評価レポート(CM01)で「利用可能」として表示される時間を直接決定します。 | |
| 稼働率(%) | 生産に利用可能な公称能力の割合 | 計画ダウンタイム、保全ウィンドウ、効率要因を考慮します。一般的な初期値は85~90%です。これは、ブループリントフェーズ中にPPと生産技術の間で合意される設計パラメータであり、理論上の最大値ではなく実際の運用データを反映する必要があります。 | |
| 低減係数 | スケジュール目的で能力負荷を低減します | 稼働率とは別のものです。低減係数は、リードタイムスケジューリング中にスケジューリングバッファを組み込むために使用されます。例えば、低減係数0.8は、スケジューラが指図スケジューリングに利用可能能力の80%のみを使用し、計画外の需要に対するバッファとして20%を残すことを意味します。 | |
| プール能力 | 複数の作業区を共有能力プールにリンクするフラグ | 設定すると、この作業区はその能力を共有プール(能力ヘッダータイプ「プール」)に提供します。複数の物理リソース(例:3台の同一CNC機械)を1つのプール作業区としてモデル化でき、能力計画を簡素化しながら、代替作業区を介して個々の機械稼働率を別々に報告する機能を維持します。 | |
| 過負荷(%) | システムが能力過負荷をフラグするしきい値 | 能力所要量が利用可能能力をこの割合だけ超えると、能力計画レポート(CM01)はその期間を過負荷としてフラグします。値100%は、過負荷の最初の単位でフラグすることを意味します。これを高く設定すると(例:110%)、短期間の過負荷を表示可能にしつつ、すぐに対処しないようにできます。これは、柔軟な時間外労働承認プロセスがある環境で有用です。 |
スケジューリングタブでは、製造指図および計画手配のリードタイム日程計画において、システムが作業の開始日と終了日を計算する方法を決定します。これらのフィールドはMRP実行の出力と直接連動しており、スケジューリングデータが誤っていると、この作業区を使用する作業手順を持つ品目に対して作成されるすべての製造指図に影響が及びます。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 工場カレンダー | 作業区のための祝日・営業日カレンダー | 工場カレンダーは、日程計画に使用可能な日を定義します。プラントカレンダーと作業区カレンダーが一致しない場合、システムは稼働日をスキップし、予想よりも長いリードタイムが発生します。複数国にまたがるプラントでは、稼働開始前に、各国固有の祝日がカレンダーに正しく登録されていることを確認してください。 | |
| 基準数量 | 標準時間計算のための基準数量 | 標準値(段取、機械、労務)は、この基準数量あたりで入力されます。例えば、基準数量 = 100、機械時間 = 2時間の場合、システムは1,000ユニットの指図に対して20時間を計算します。誤った基準数量を設定すると、すべての計画リードタイムに比例誤差が生じます。 | |
| 工程間時間(待行列/待/移動) | 複数工程の作業手順における工程間の時間バッファ | 待行列時間 = 指図が工程開始前に待機する時間。移動時間 = 次の作業区への搬送時間。待時間 = 工程後の冷却、硬化、または検査待ち時間。これらのバッファは計画リードタイムを増加させます。リーンまたはジャストインタイム環境では、工程間時間をゼロに設定し、代わりにシフトスケジューリングに依存します。複雑な多段階作業手順では、バッファ時間により非現実的な連続スケジューリングを防ぎます。 | |
| 日程計画基準 | スケジューリングのドライバとして使用する時間要素を決定 | オプション: (1) 標準値(機械時間、労務時間) — 通常の選択肢で、実際に定義された作業時間を使用します。(2) 作業時間のみ — スケジューラは数量に関係なく固定のカレンダー期間を使用します。熱処理(例:常にオーブンで4時間)のような時間枠が固定された作業に有効です。作業区カテゴリごとに、生産技術部門と日程計画基準を確認してください。 |
「原価」タブは、PP(生産計画)とCO(管理会計)をつなぐ橋渡しの役割を果たします。ここでのデータは、製品原価見積(CK11N)において生産活動がどのように評価されるか、また製造指図の確認時に実績活動原価がどのように原価センタに転記されるかを決定します。このセクションはCOと共同で管理されます。原価センタと活動タイプは、作業区に割り当てられる前にCOで存在している必要があります。
| フィールド | 説明 | 実務上の使用 | |
|---|---|---|---|
| 原価センタ | この作業区の製造原価が転記されるCO原価センタ | 製造指図の作業完了確認からのすべての実績活動転記は、この原価センタにフローします。原価センタはプラントと同じ管理領域に属している必要があります。期中に作業区の原価センタを変更した場合、再原価計算が行われるまで、オープンな製造指図は旧原価センタに転記され続けます。原価センタの変更は常に期末処理中にCOと調整してください。 | |
| 活動タイプ 1 / 2 / 3 | 標準値ポジション(例:段取り→KLA1、機械→MACH、労務→LABC)にリンクされたCO活動タイプ | 各活動タイプは個別の原価ドライバーを表します。各活動タイプの計画価格はCO(KP26)で管理されます。製品原価見積は、標準値(例:100ユニットあたり機械時間2時間)に計画レートを乗算して製造原価構成を計算します。活動タイプの割当が欠落または誤っていると、原価見積は該当する原価構成にゼロレートを使用します。 | |
| 原価計算用計算式キー | 作業ごとの活動原価を計算するために使用される原価計算式を定義 | 標準計算式SAP006(線形:時間×数量/基準数量×レート)は、ほとんどの実装で使用されます。カスタム計算式は非線形の原価挙動(例:数量に依存しない段取り原価)をモデル化できます。計算式キーは、CO-PP統合設計で合意された計算ロジックと一致している必要があります。原価計算と日程計画の間で計算式が一致しないと、計画原価と実績原価の間に差異が生じます。 | |
| 開始日と終了日(原価計算) | 原価計算割当の有効期間 | 季節固有または期間固有の原価センタおよび活動タイプ割当を可能にします。ほとんどの実装では、単一の無期限割当で十分です。プラントが会計年度ごとに異なる活動レートを使用する場合、有効期間を作業区の原価計算データを年間計画サイクルに合わせることができます。 |
| ID | Category | Title |
|---|---|---|
| pp-001 | Overview | SAP PPとは? |
| ID | Category | Title |
|---|---|---|
| pp-a01 | Overview | SAP PP マスタデータ:概要、階層、および関係性 |
| pp-a02-01 | Master Data | SAP PP 品目マスタ |
| pp-a02-02 | Master Data | SAP PP MRP 管理責任者 |
| pp-a03-01 | Master Data | SAP PP 作業区 📍 |
| pp-a04-01 | Master Data | SAP PP 部品表 |
| pp-a04-02 | Master Data | SAP PP 作業手順 |
| pp-a05-01 | Master Data | SAP PP 製造バージョン |
| pp-a06-01 | Master Data | SAP PP クラス |
| pp-a06-02 | Master Data | SAP PP 特性 |
| ID | Category | Title |
|---|---|---|
| pp-b01 | Overview | SAP PPトランザクション:プロセスフロー、階層、および関係性 |