Title here
Summary here

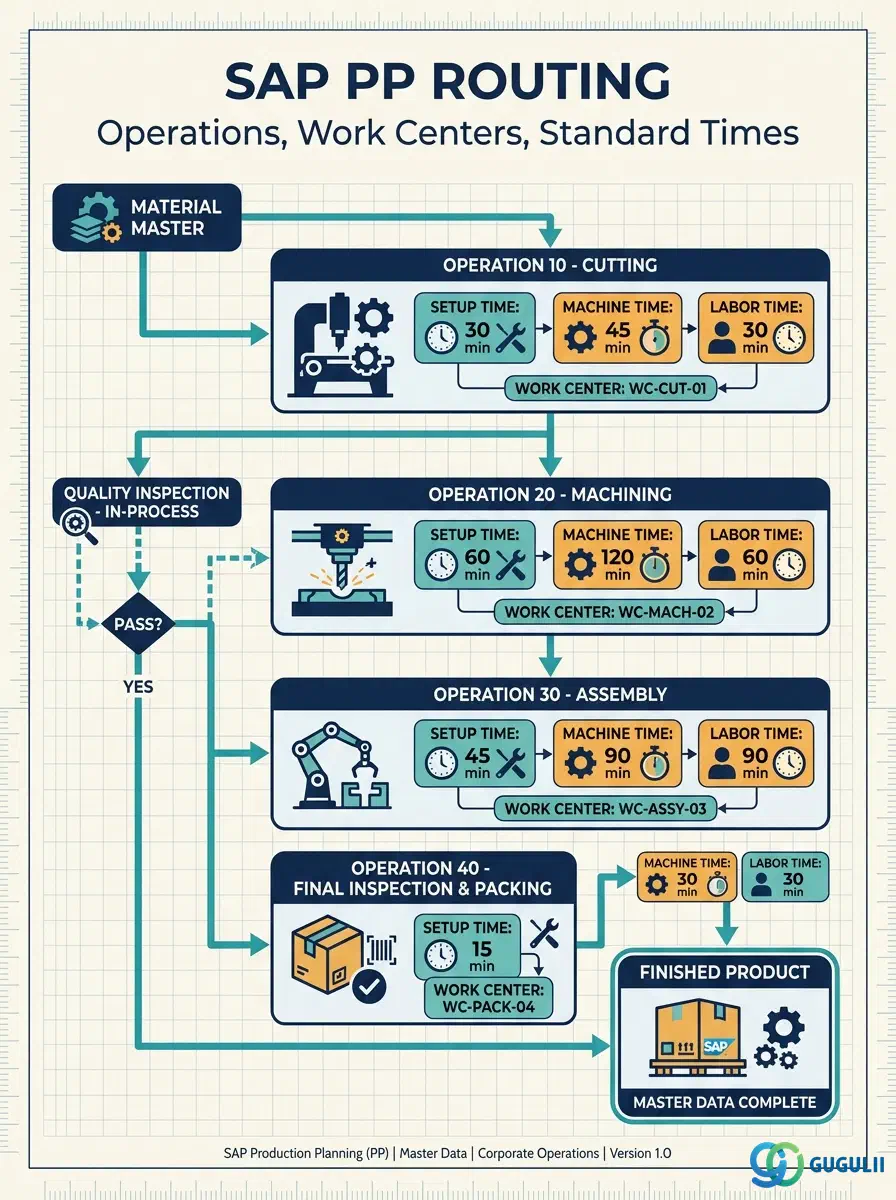
作業手順(Routing)は、完成品または半製品の製造プロセスを定義するマスタデータオブジェクトです。作業の順序、各作業を担当する作業区、生産完了に必要な標準時間(段取り、機械、労務)を指定します。部品表(BOM)とともに、作業手順は生産計画、日程計画、能力計画、原価計算の技術的な基盤を形成します。この記事では、作業手順とその子オブジェクトである作業手順作業(Routing Operation)について、そのタイプ、組織範囲、他のPPマスタデータとの統合、およびPPコンサルタントが設定・管理するフィールドレベルの詳細を説明します。
作業手順とは、製品がどのように製造されるかを記述した、時間順に並べられた製造作業のリストです。各作業は作業区に割り当てられ、日程計画、能力計画、原価積上に使用される標準時間値を持ちます。作業手順がなければ、SAP PPは製造指図の日程計画、能力計画、または製造品目の標準原価計算を行うことができません。
| 項目 | 詳細 | |
|---|---|---|
| 役割 | 製造プロセス順序(作業、作業区、標準時間、管理キー)を定義します | |
| 使用モジュール | PP(製造指図、能力計画、MRP日程計画 — 主要オーナー)、CO(作業区の活動タイプを介した標準原価計算)、PM(保全タスクリストは同じタスクリスト基盤を共有) | |
| トランザクション | CA01(作成)/ CA02(変更)/ CA03(照会)/ CA60(使用先一覧)/ CAOR(作業概要) | |
| 主要テーブル | PLKO(手順ヘッダ — タスクリストグループ)、PLPO(手順作業)、PLAS(割当:品目から手順へ)、PLFL(順序)、PLMZ(作業への構成品目割当) | |
| S/4HANAに関する注意 | 手順データモデルはECCから変更されていません。S/4HANAでは、Fioriアプリ「手順管理」(F3082)が最新のインターフェースを提供します。レシピ管理(プロセス産業)は別のオブジェクト(マスタレシピ)を使用しますが、同じ基本構造を共有します。 |
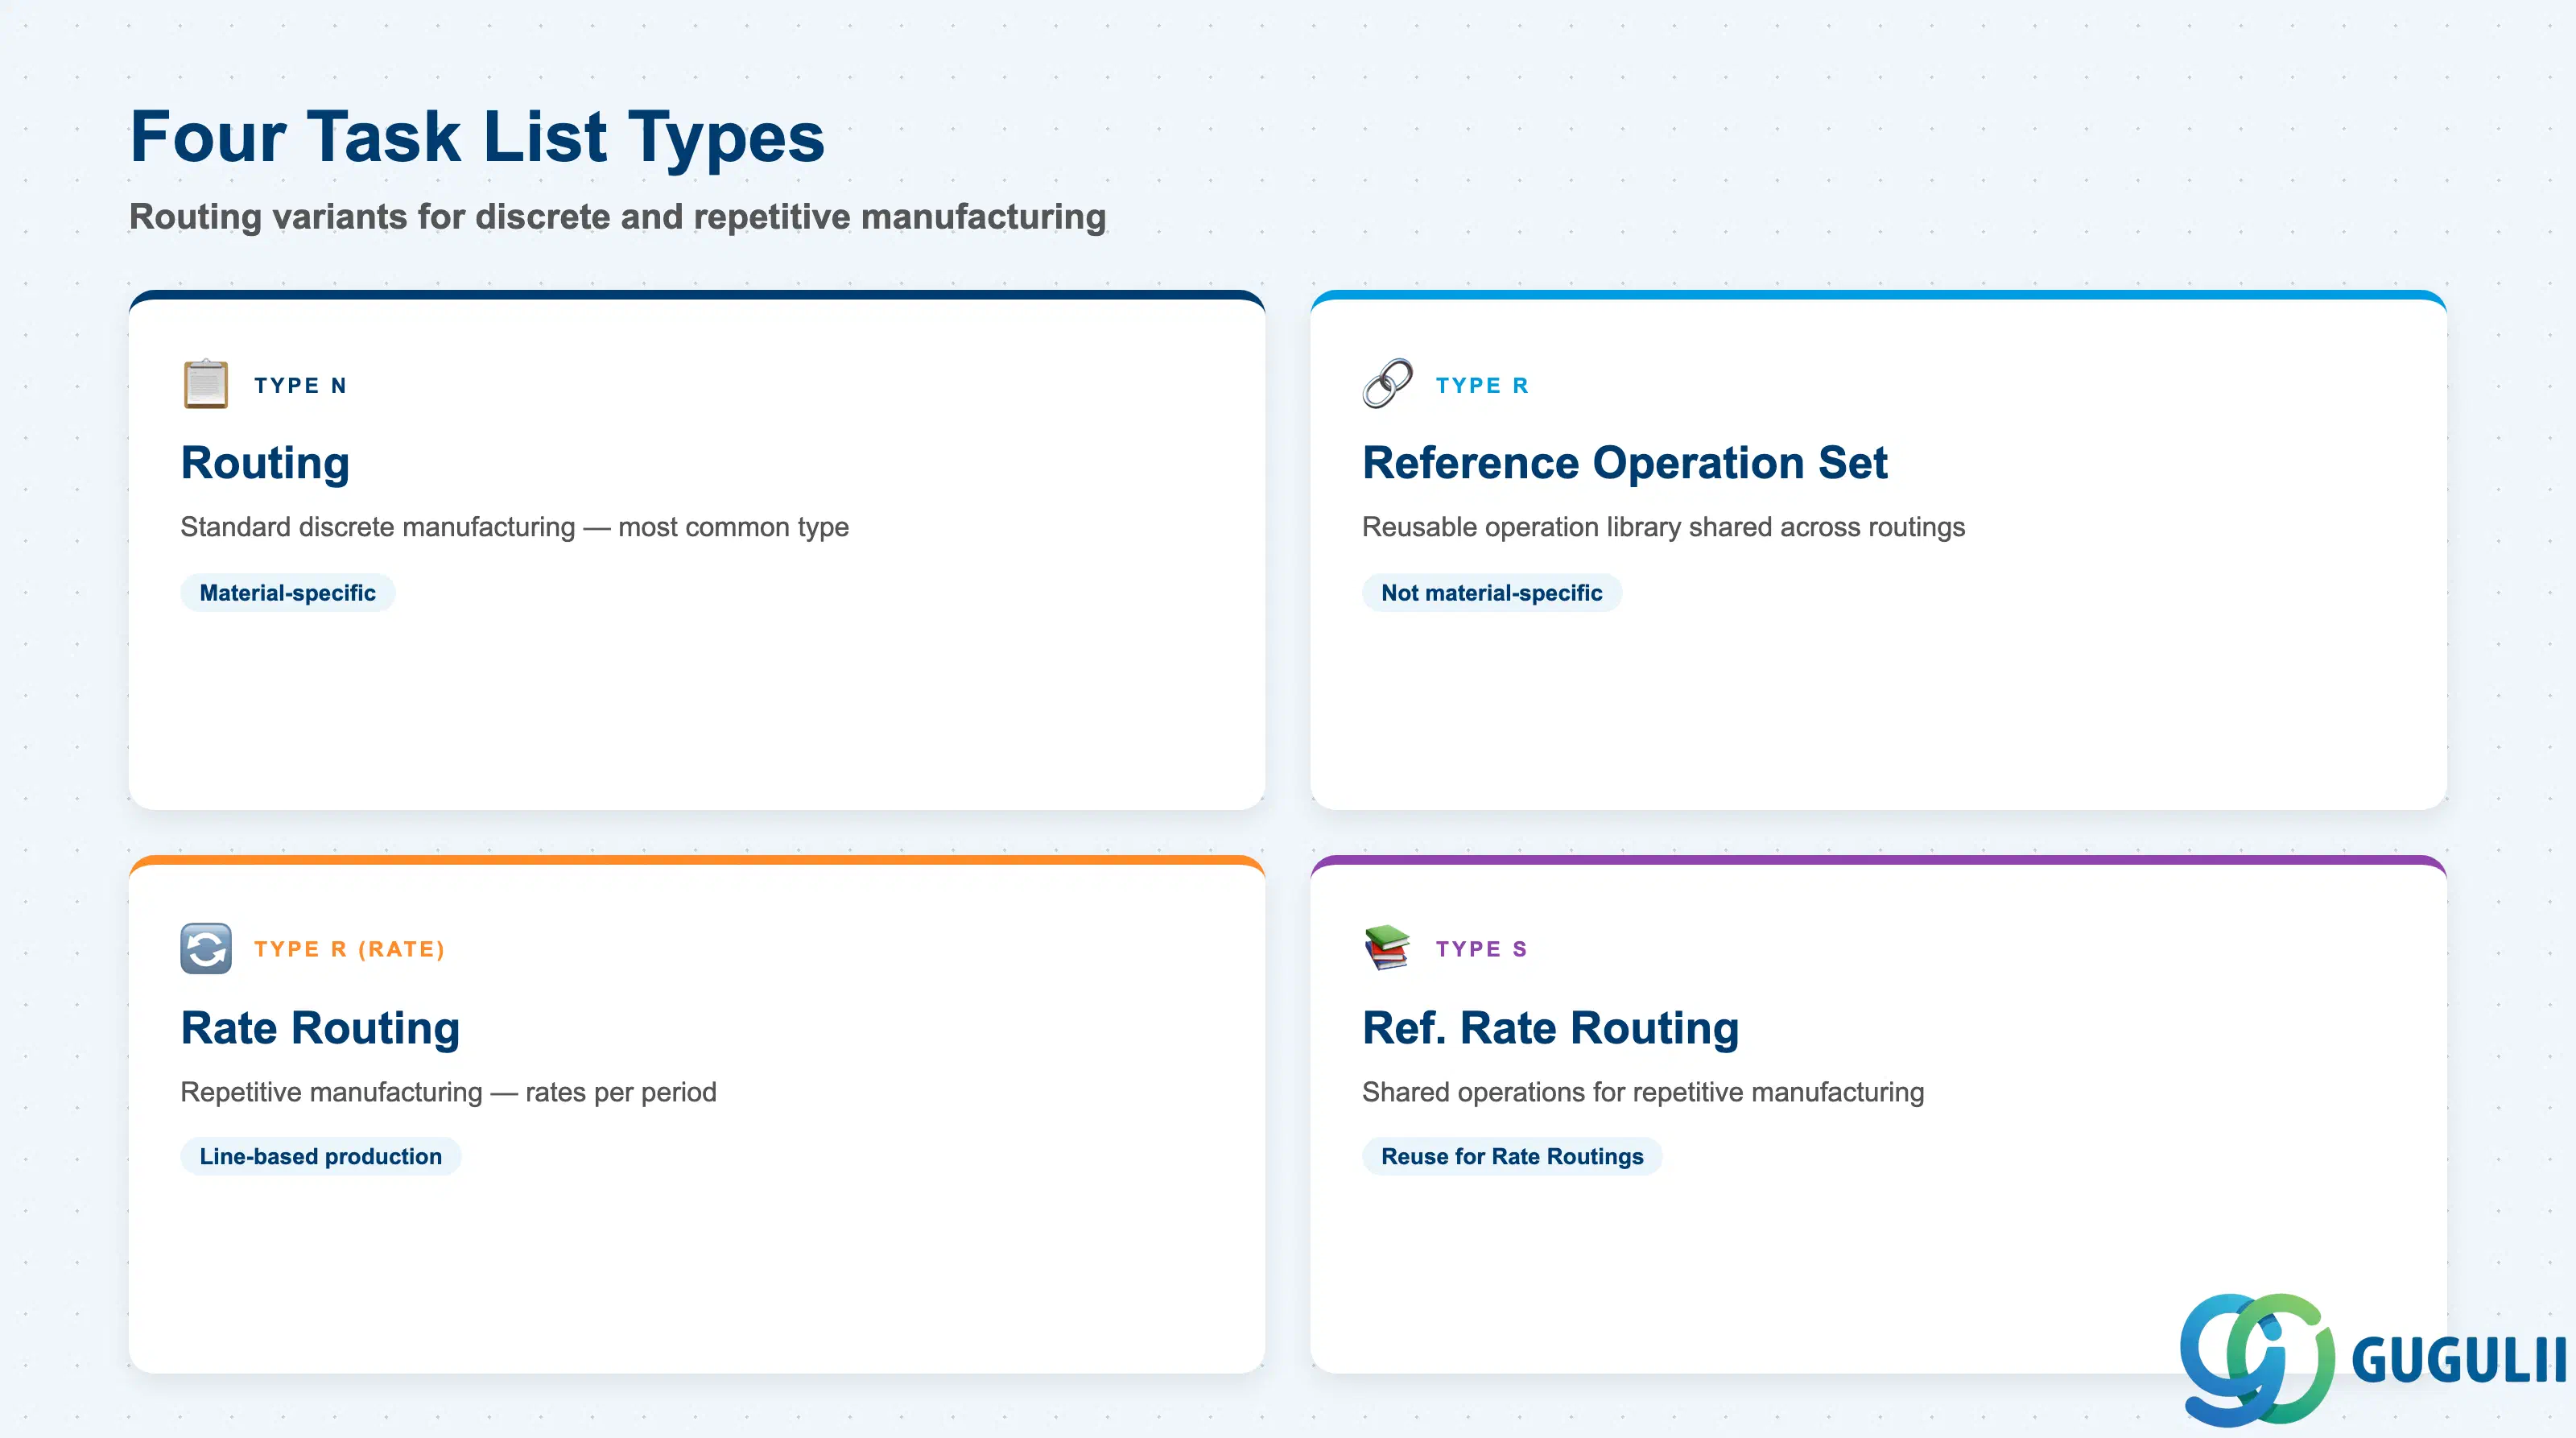
SAP PPは、複数の製造シナリオをカバーするために「タスクリスト」の概念を使用します。誤ったタスクリストタイプを選択すると、製造指図作成、能力計画、および原価計算において不一致が発生します。
| 作業手順タイプ | タスクリストタイプ | ユースケース | 主要な動作 | |
|---|---|---|---|---|
| 作業手順 | N(標準) | 標準的な個別製造 — 最も一般的 | 品目固有。1つ以上の品目に割り当てられる。製造指図やMRP日程計画で使用される。 | |
| 参照作業セット | R | 再利用可能な作業ライブラリ — 複数の作業手順で共有される作業 | 品目固有ではない。他の作業手順から参照され、保守工数を削減する。参照作業セットへの変更は、参照元の全作業手順に反映される。 | |
| レート作業手順 | R(レート) | 繰返生産(大量生産、ライン生産) | 繰返生産の計画手順で使用される。作業数量は指図単位ではなく、期間あたりのレートとして管理される。 | |
| 参照レート作業手順 | S | 繰返生産向けの再利用可能な作業ライブラリ | レート作業手順の共有作業 — 参照作業セットと同じ再利用の概念だが、繰返生産のコンテキストで使用される。 |
設計原則: 標準的な個別製造プロジェクトでは、作業手順(タイプN)と参照作業セットのみが関連します。早期に参照作業セット戦略を確定してください。既存の作業手順に共有作業を後から組み込むことは、多大な工数を要します。
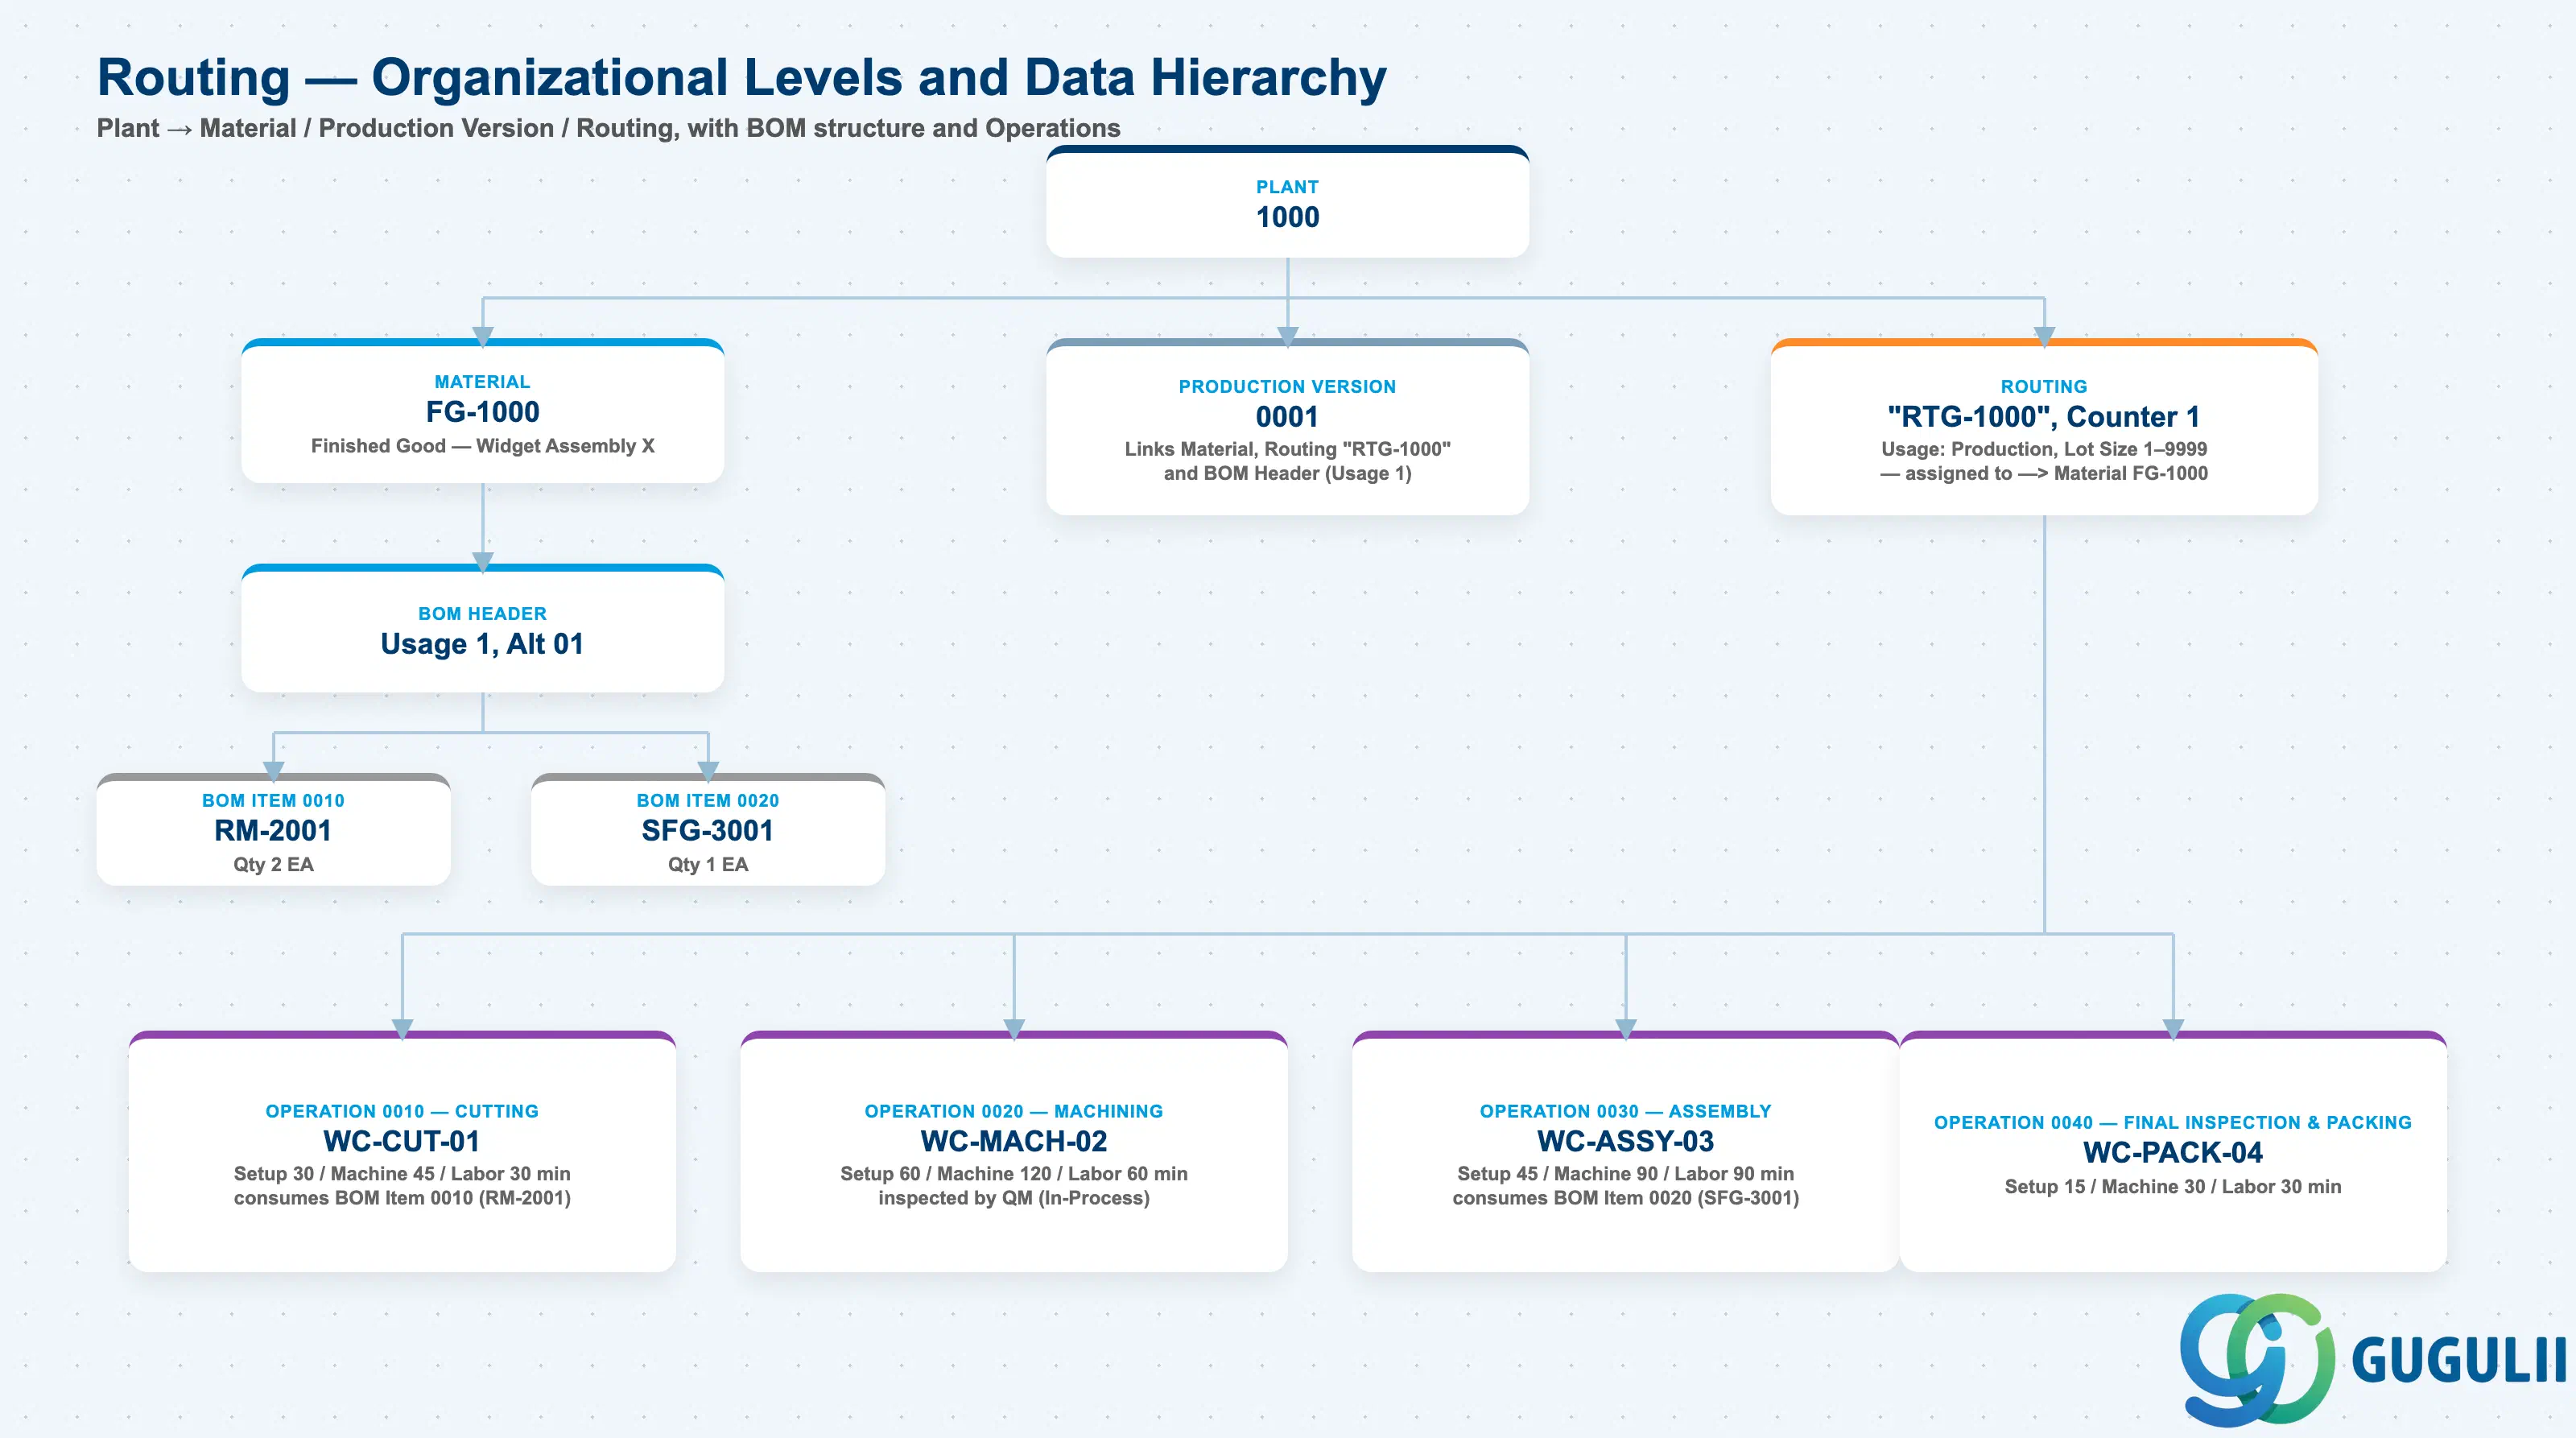
具体的な例を用いたデータ階層
Plant 1000
   │
   ├── Material FG-1000
   │      Finished Good — Widget Assembly X
   │      │
   │      └── BOM Header (Usage 1, Alt 01)
   │             ├── BOM Item 0010 — RM-2001, Qty 2 EA
   │             └── BOM Item 0020 — SFG-3001, Qty 1 EA
   │
   ├── Production Version 0001
   │      ── links ──> Material FG-1000
   │      ── links ──> Routing "RTG-1000" + BOM Header (Usage 1)
   │
   └── Routing "RTG-1000", Counter 1
          Usage: Production, Lot Size 1–9999
          ── assigned to ──> Material FG-1000
          │
          ├── Operation 0010 — Cutting
          │      Work Center WC-CUT-01
          │      Setup 30 min, Machine 45 min, Labor 30 min
          │      ── consumes ──> BOM Item 0010 (RM-2001)
          │
          ├── Operation 0020 — Machining
          │      Work Center WC-MACH-02
          │      Setup 60 min, Machine 120 min, Labor 60 min
          │      ── inspected by ──> Quality Inspection (In-Process)
          │
          ├── Operation 0030 — Assembly
          │      Work Center WC-ASSY-03
          │      Setup 45 min, Machine 90 min, Labor 90 min
          │      ── consumes ──> BOM Item 0020 (SFG-3001)
          │
          └── Operation 0040 — Final Inspection & Packing
                 Work Center WC-PACK-04
                 Setup 15 min, Machine 30 min, Labor 30 min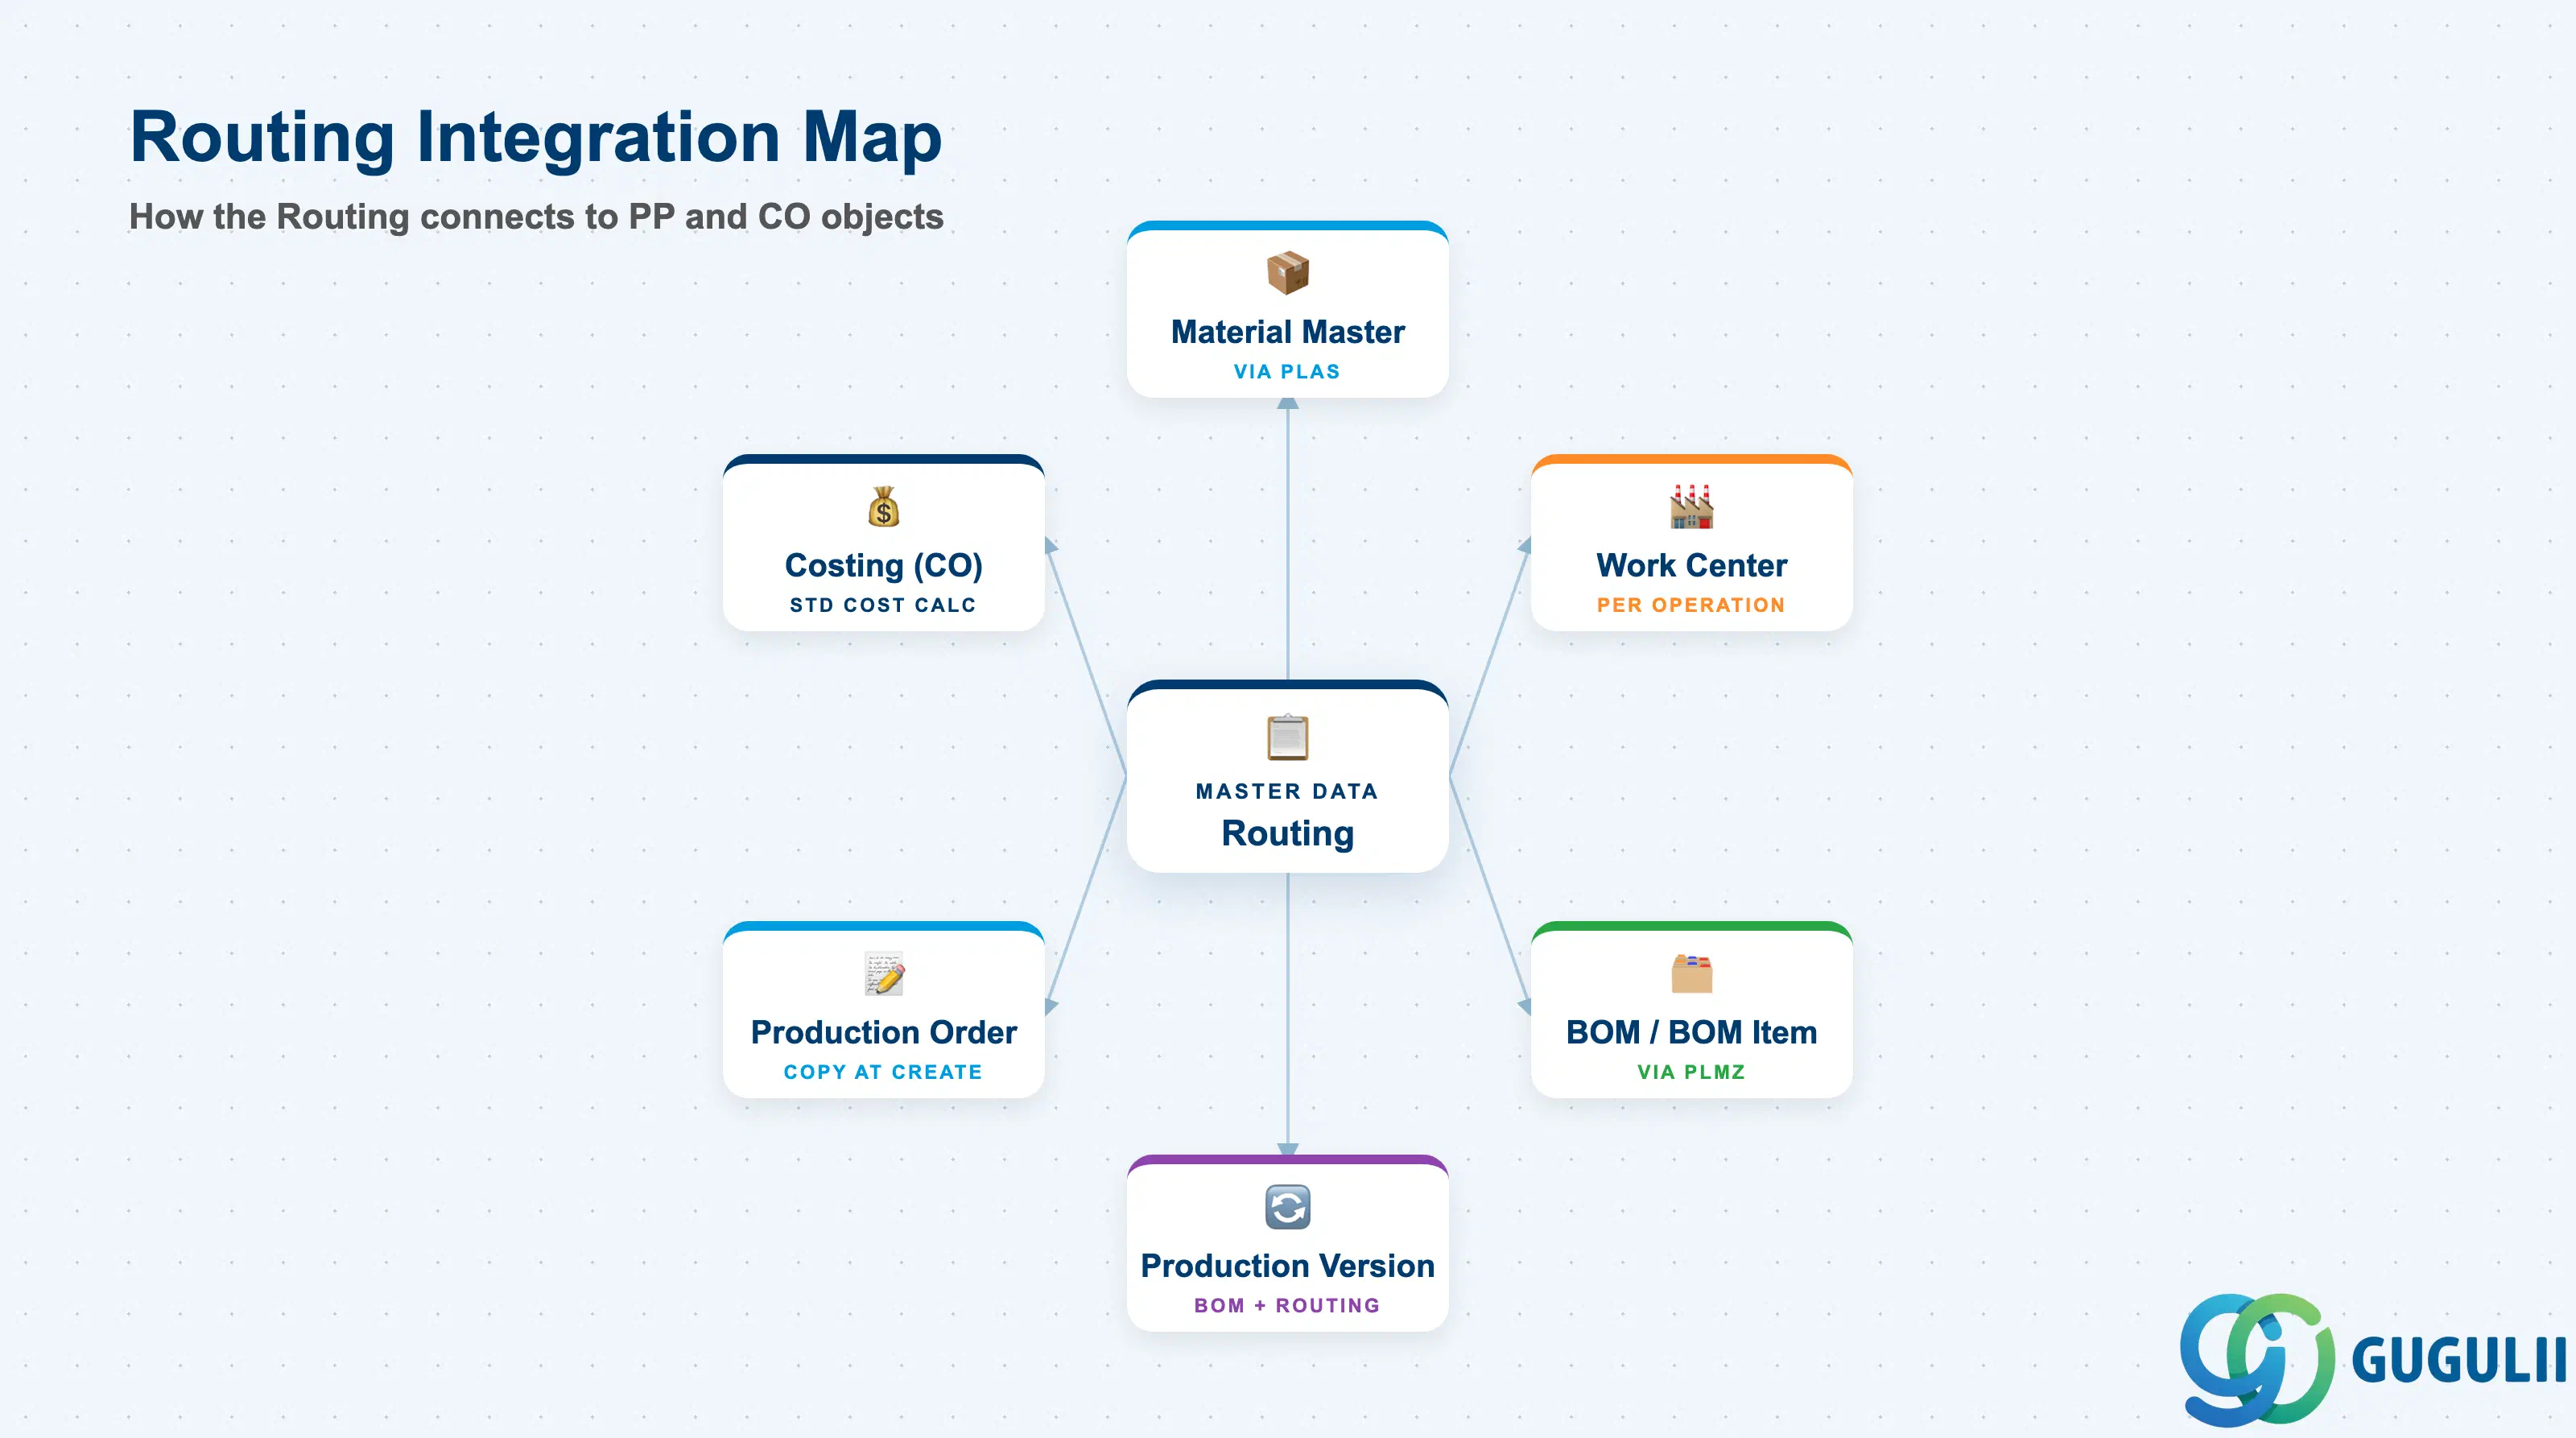
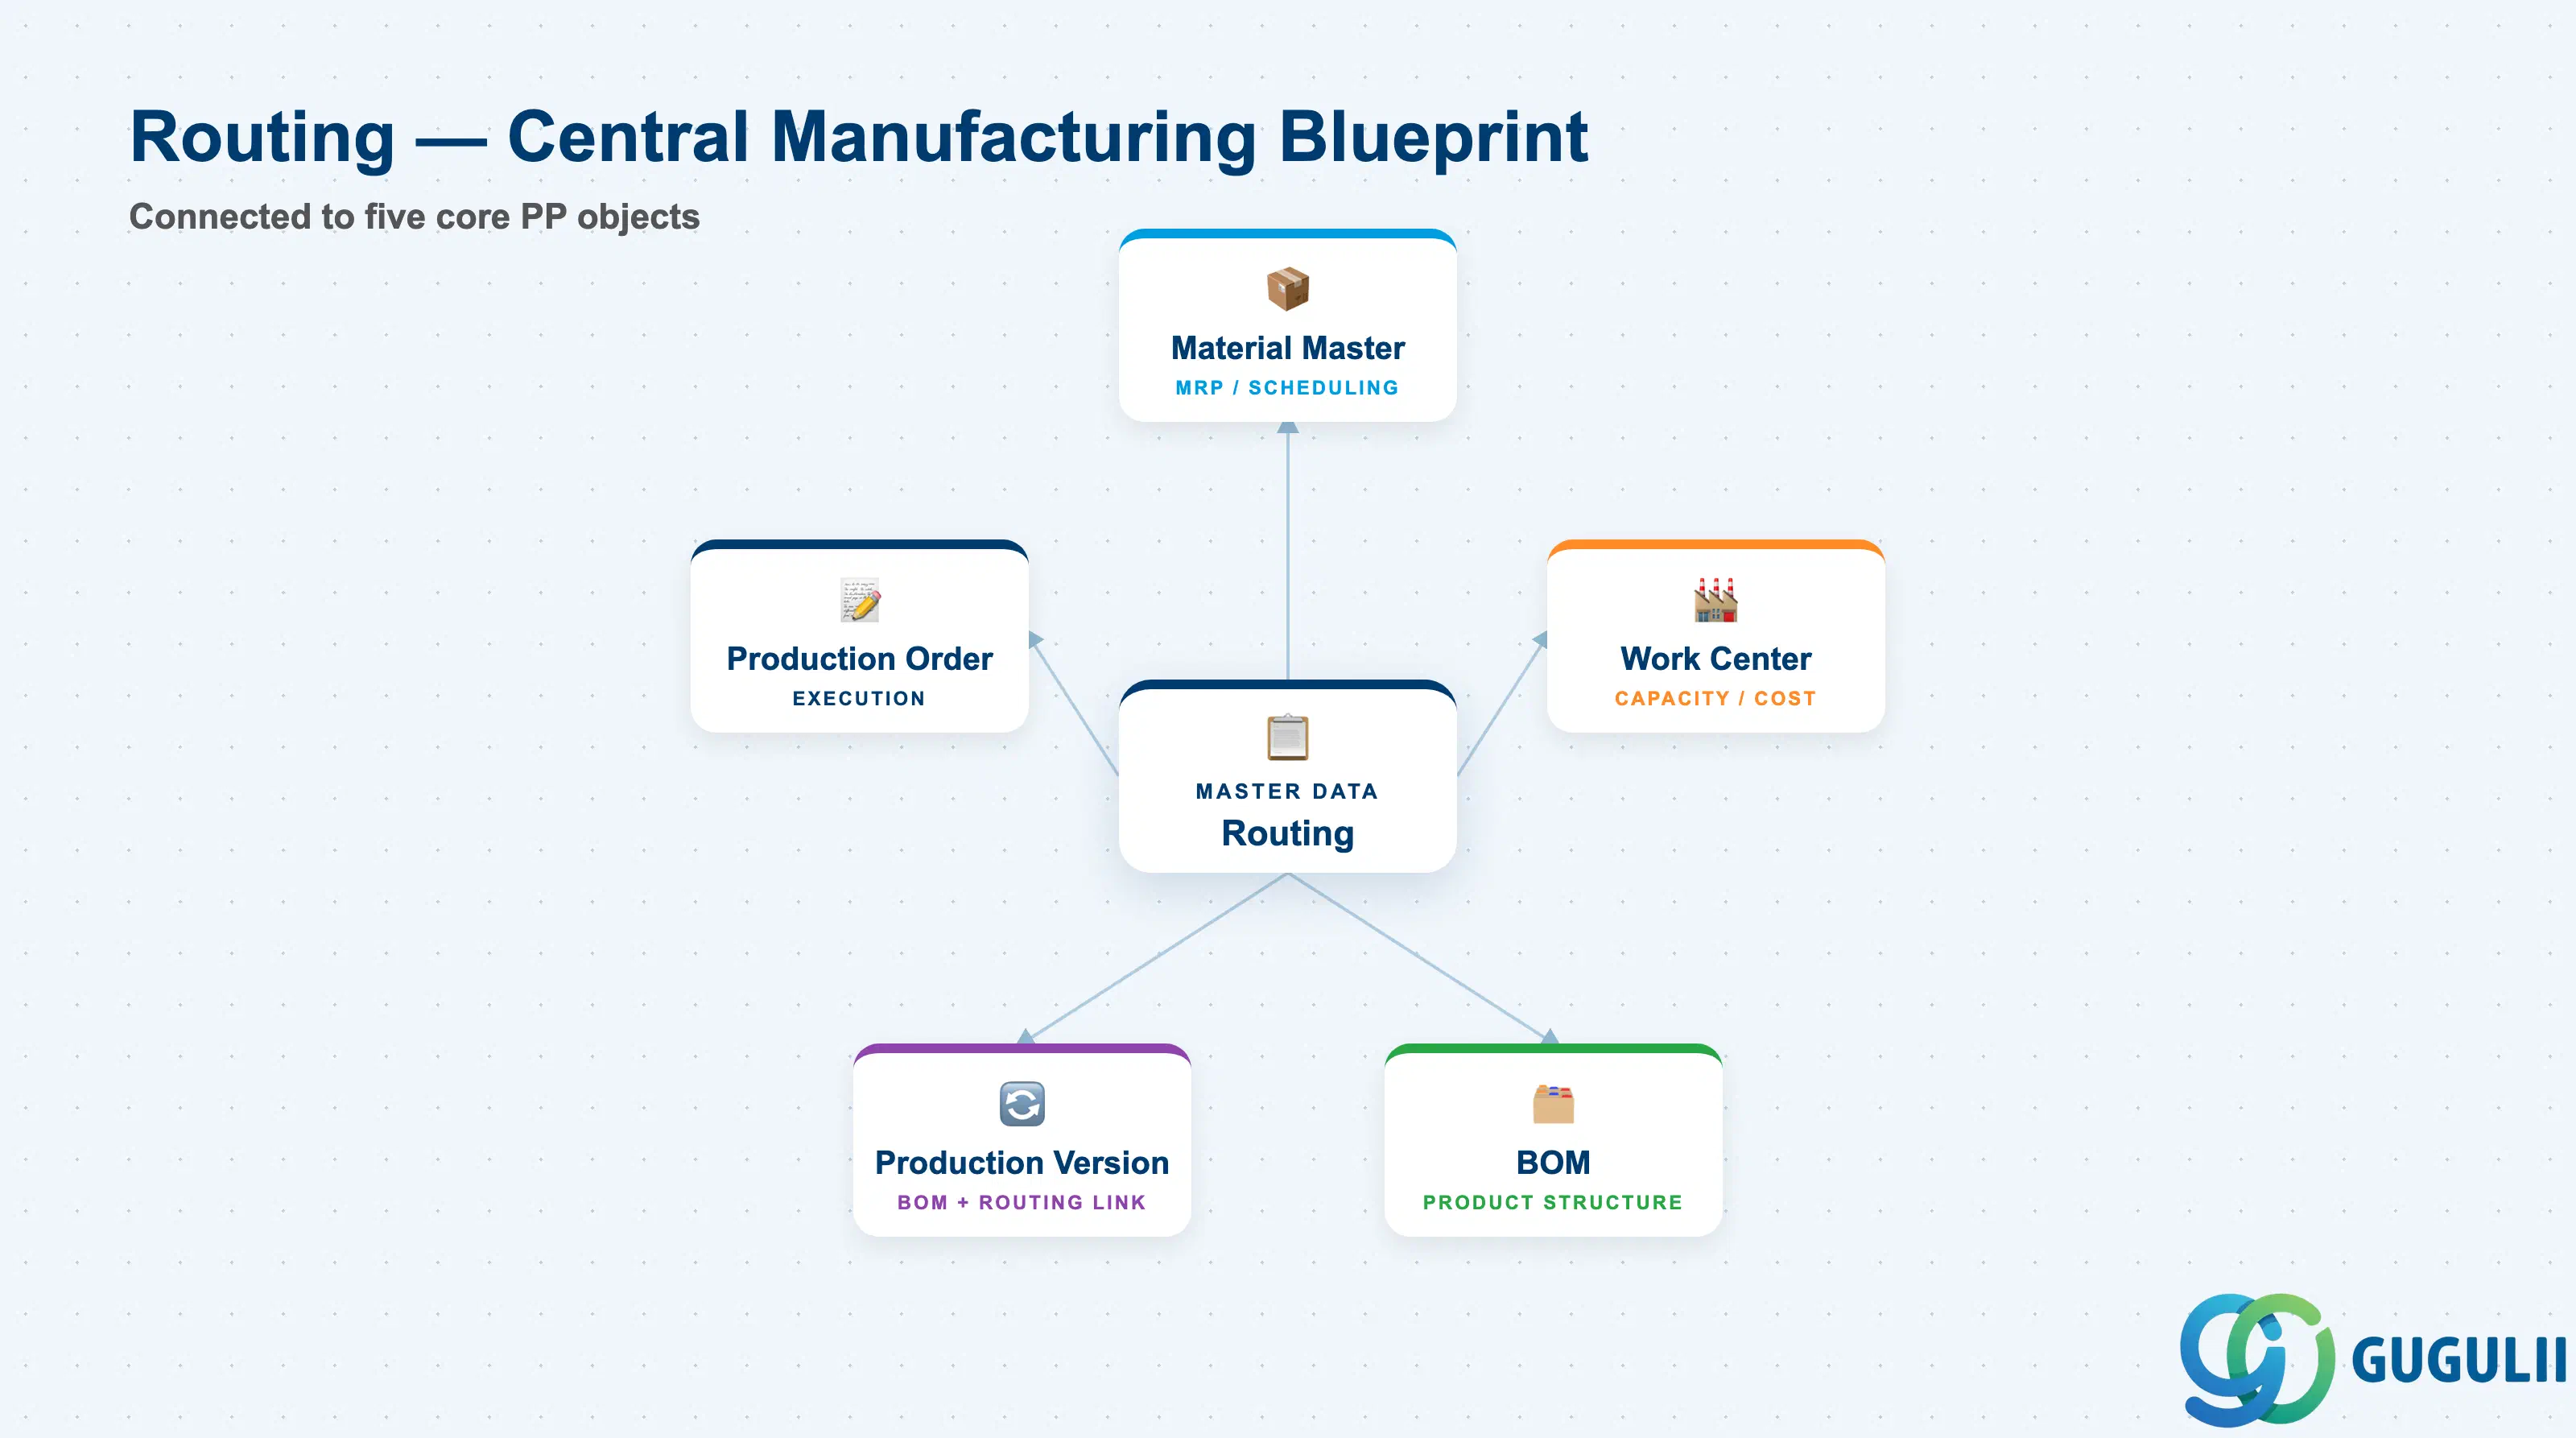
ルーティングは単独では成立しません。これは製品構造(部品表)と製造リソース(作業区)を結ぶ橋渡しであり、製造バージョンを介して実行が有効化されます。
| オブジェクト | 関係性 | 実務上の注意点 | |
|---|---|---|---|
| 品目マスタ | ルーティングはPLASを介して品目に割り当てられる | 品目の「作業スケジューリング」ビュー(製造計画担当者プロファイル、スケジューリング余裕キー、内製時間)は、ルーティングの標準時間と整合している必要がある。MM03の内製時間は、ルーティングが存在しない場合のフォールバックとして使用される。 | |
| 作業区 | 各作業は正確に1つの作業区を参照する | 作業区は同一プラント内に存在する必要がある。作業区で定義された能力カテゴリと標準値キーは、ルーティング作業で使用される能力および時間フィールドと一致しなければならない。不一致があると、日程計画と原価計算にエラーが発生する。 | |
| 部品表 / 部品表明細 | 部品表構成部品はPLMZを介して作業に割り当てられる | 構成部品の割当(CA01、作業の「構成部品」タブ)は出庫タイミングを制御する。構成部品は作業が確認された時点で出庫される。明示的な割当がない場合、すべての構成部品は指図リリース時に出庫される。 | |
| 製造バージョン | 製造バージョンは1つの部品表代替と1つのルーティングカウンタをリンクする | 製造バージョン(C223 / MM02 作業スケジューリングビュー)は、品目・プラント・ロットサイズに対して特定の部品表+ルーティングの組み合わせを有効化する。MRPは製造バージョンを使用して、日程計画に適切なルーティングを選択する。 | |
| 製造指図 | ルーティングは指図作成時に製造指図にコピーされる | ルーティングの作業は指図作業となる。指図作成後にルーティングを変更しても、既存の指図は自動的には更新されない。指図は再日程計画または手動調整が必要。 | |
| 原価計算(CO) | 標準原価はルーティング作業 × 作業区活動価格を使用する | COはルーティング作業の標準値と、作業区の原価センタ割当からの活動タイプレートを使用して、品目標準原価の製造原価構成を計算する。原価ロールアップの前に、ルーティングと原価センタを整合させる必要がある。 |
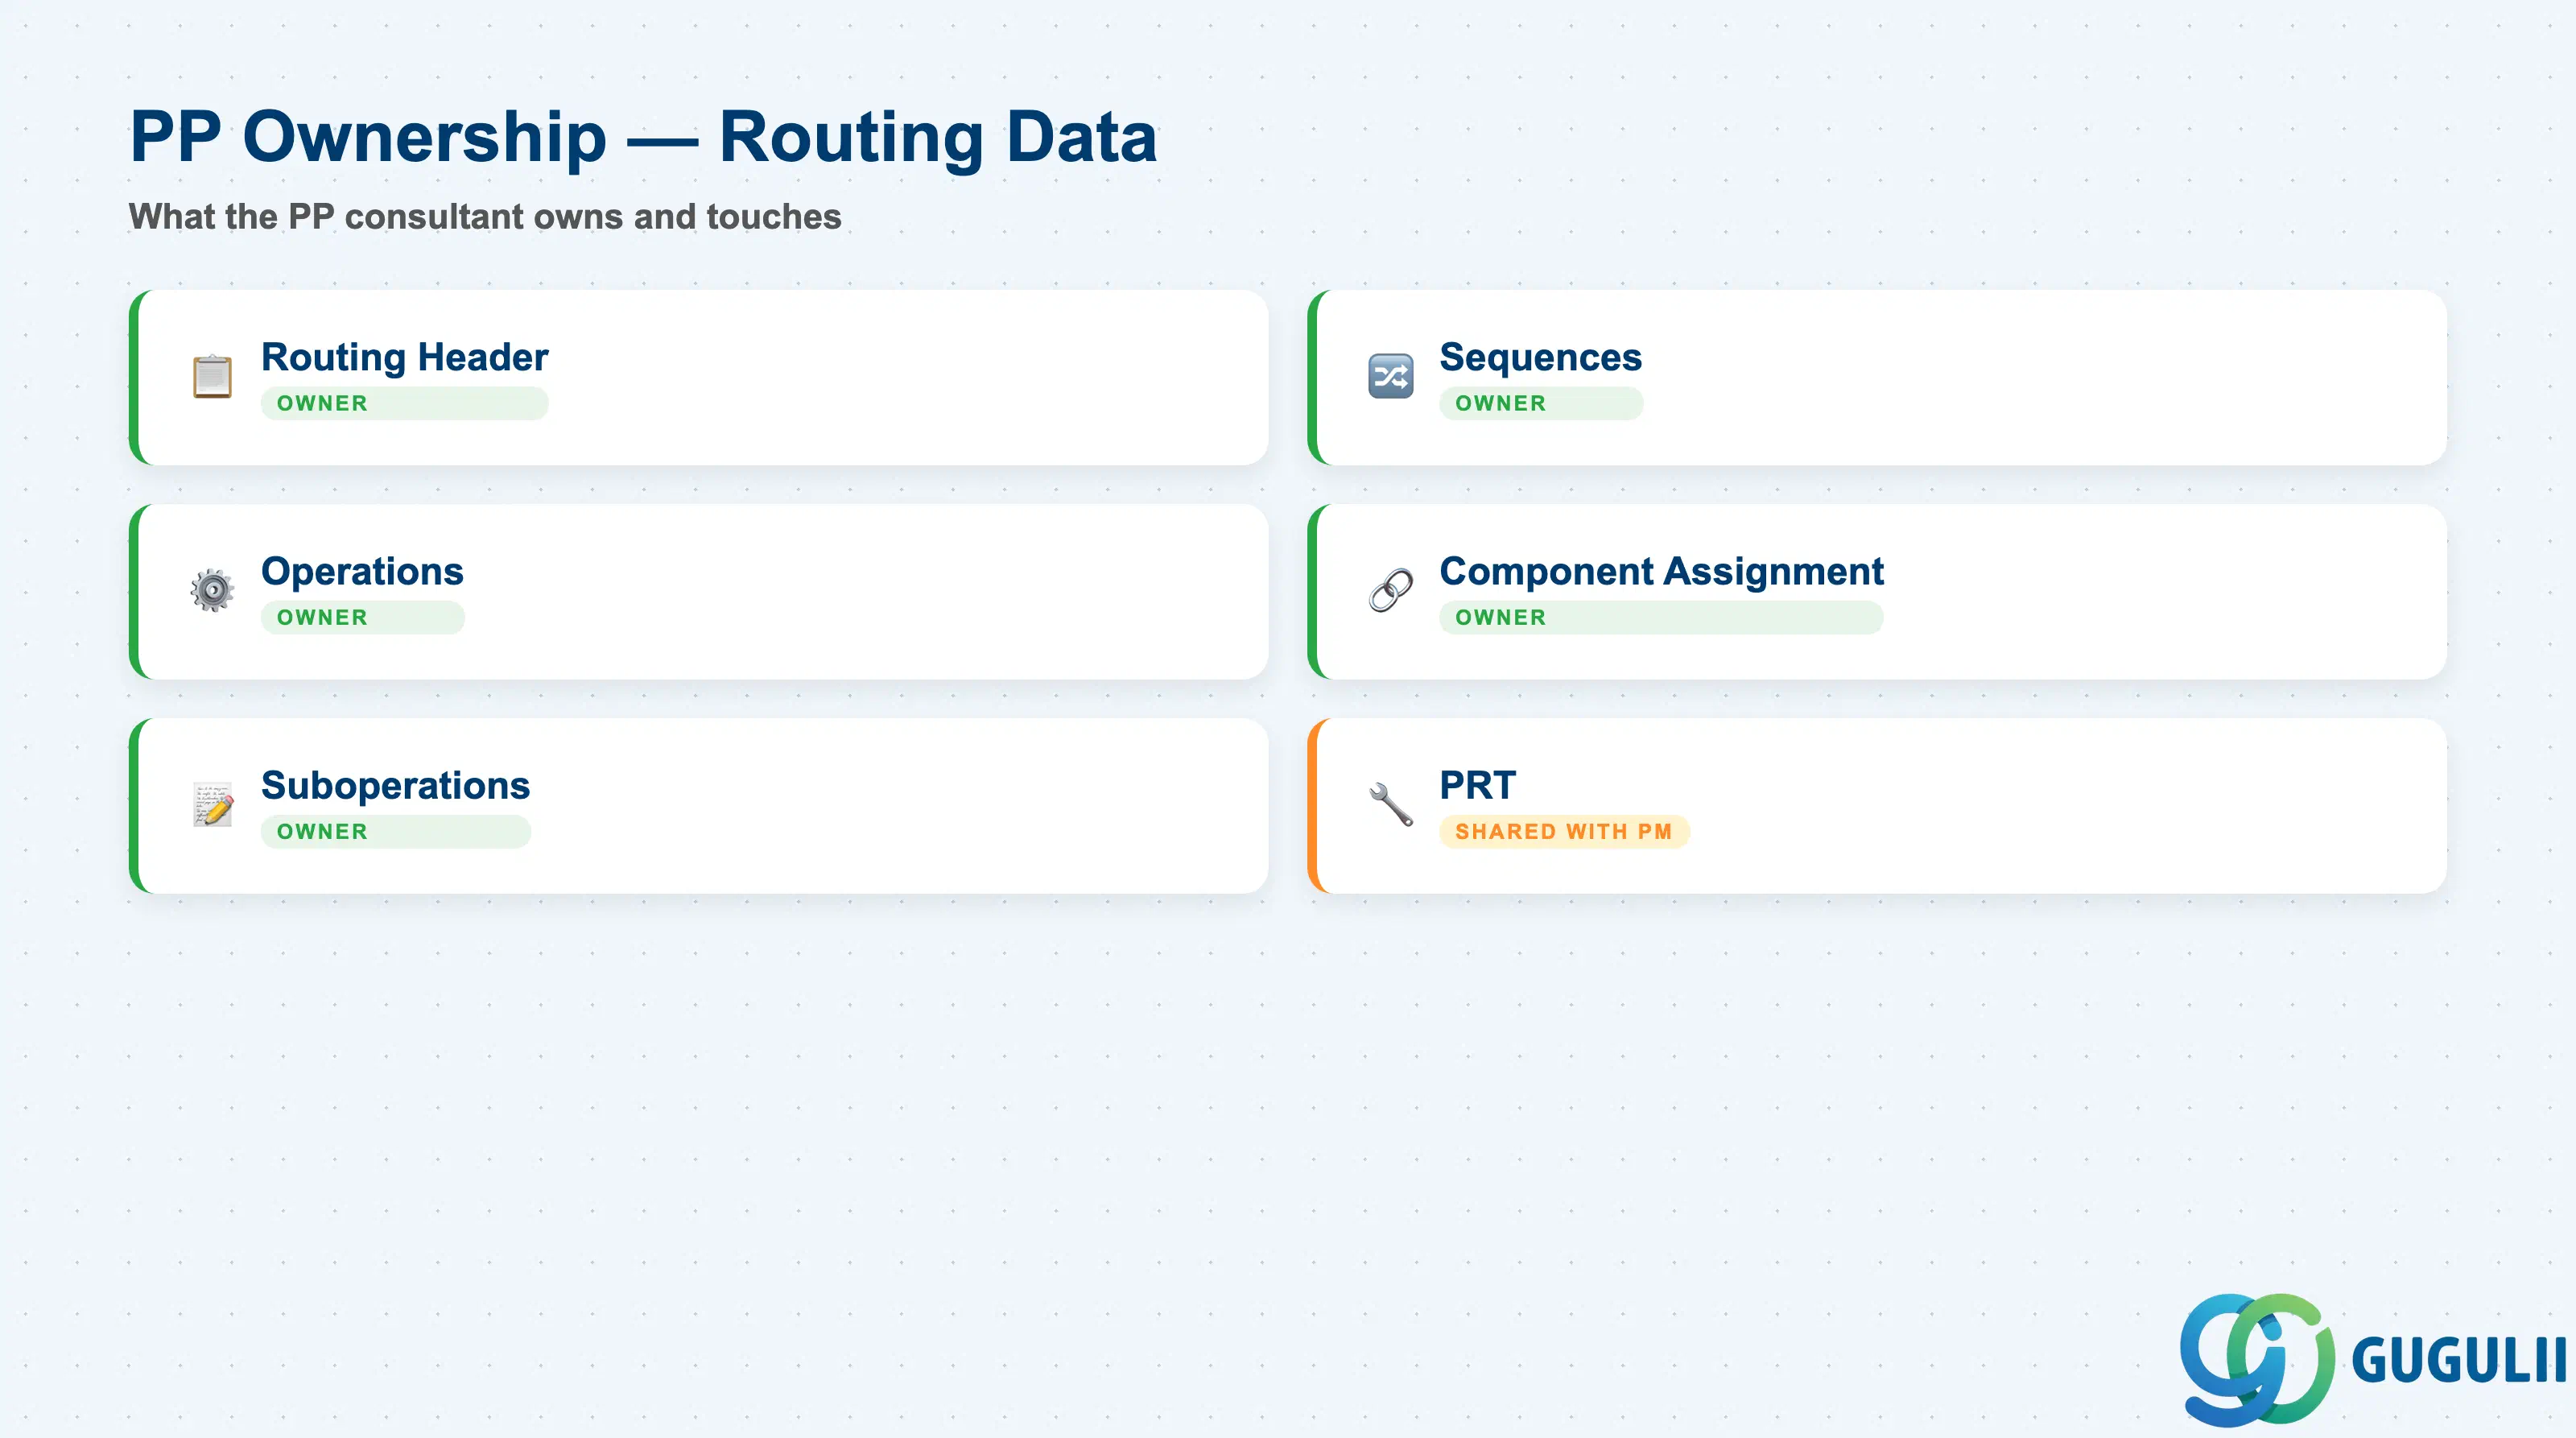
| データセクション | PPの関与 | 備考 | |
|---|---|---|---|
| 工順ヘッダ | ◎ オーナー | グループ、ステータス、用途、ロットサイズ範囲、有効期間(From/To) | |
| 順序 | ◎ オーナー | 標準順序(必須)、並行順序/代替順序(オプション) | |
| 作業 | ◎ オーナー | 作業番号、作業区、管理キー、標準値 | |
| 構成品目割当 | ◎ オーナー | 出庫タイミングのための部品表明細と作業の割当 | |
| 副作業 | ◎ オーナー | 作業内のサブステップ(オプション) | |
| 生産資源/治工具(PRT) | ○ プラント保全と共有 | 作業に割り当てられるジグ、治具、工具 |
凡例: ◎ = オーナー/クリティカル、○ = 直接関与
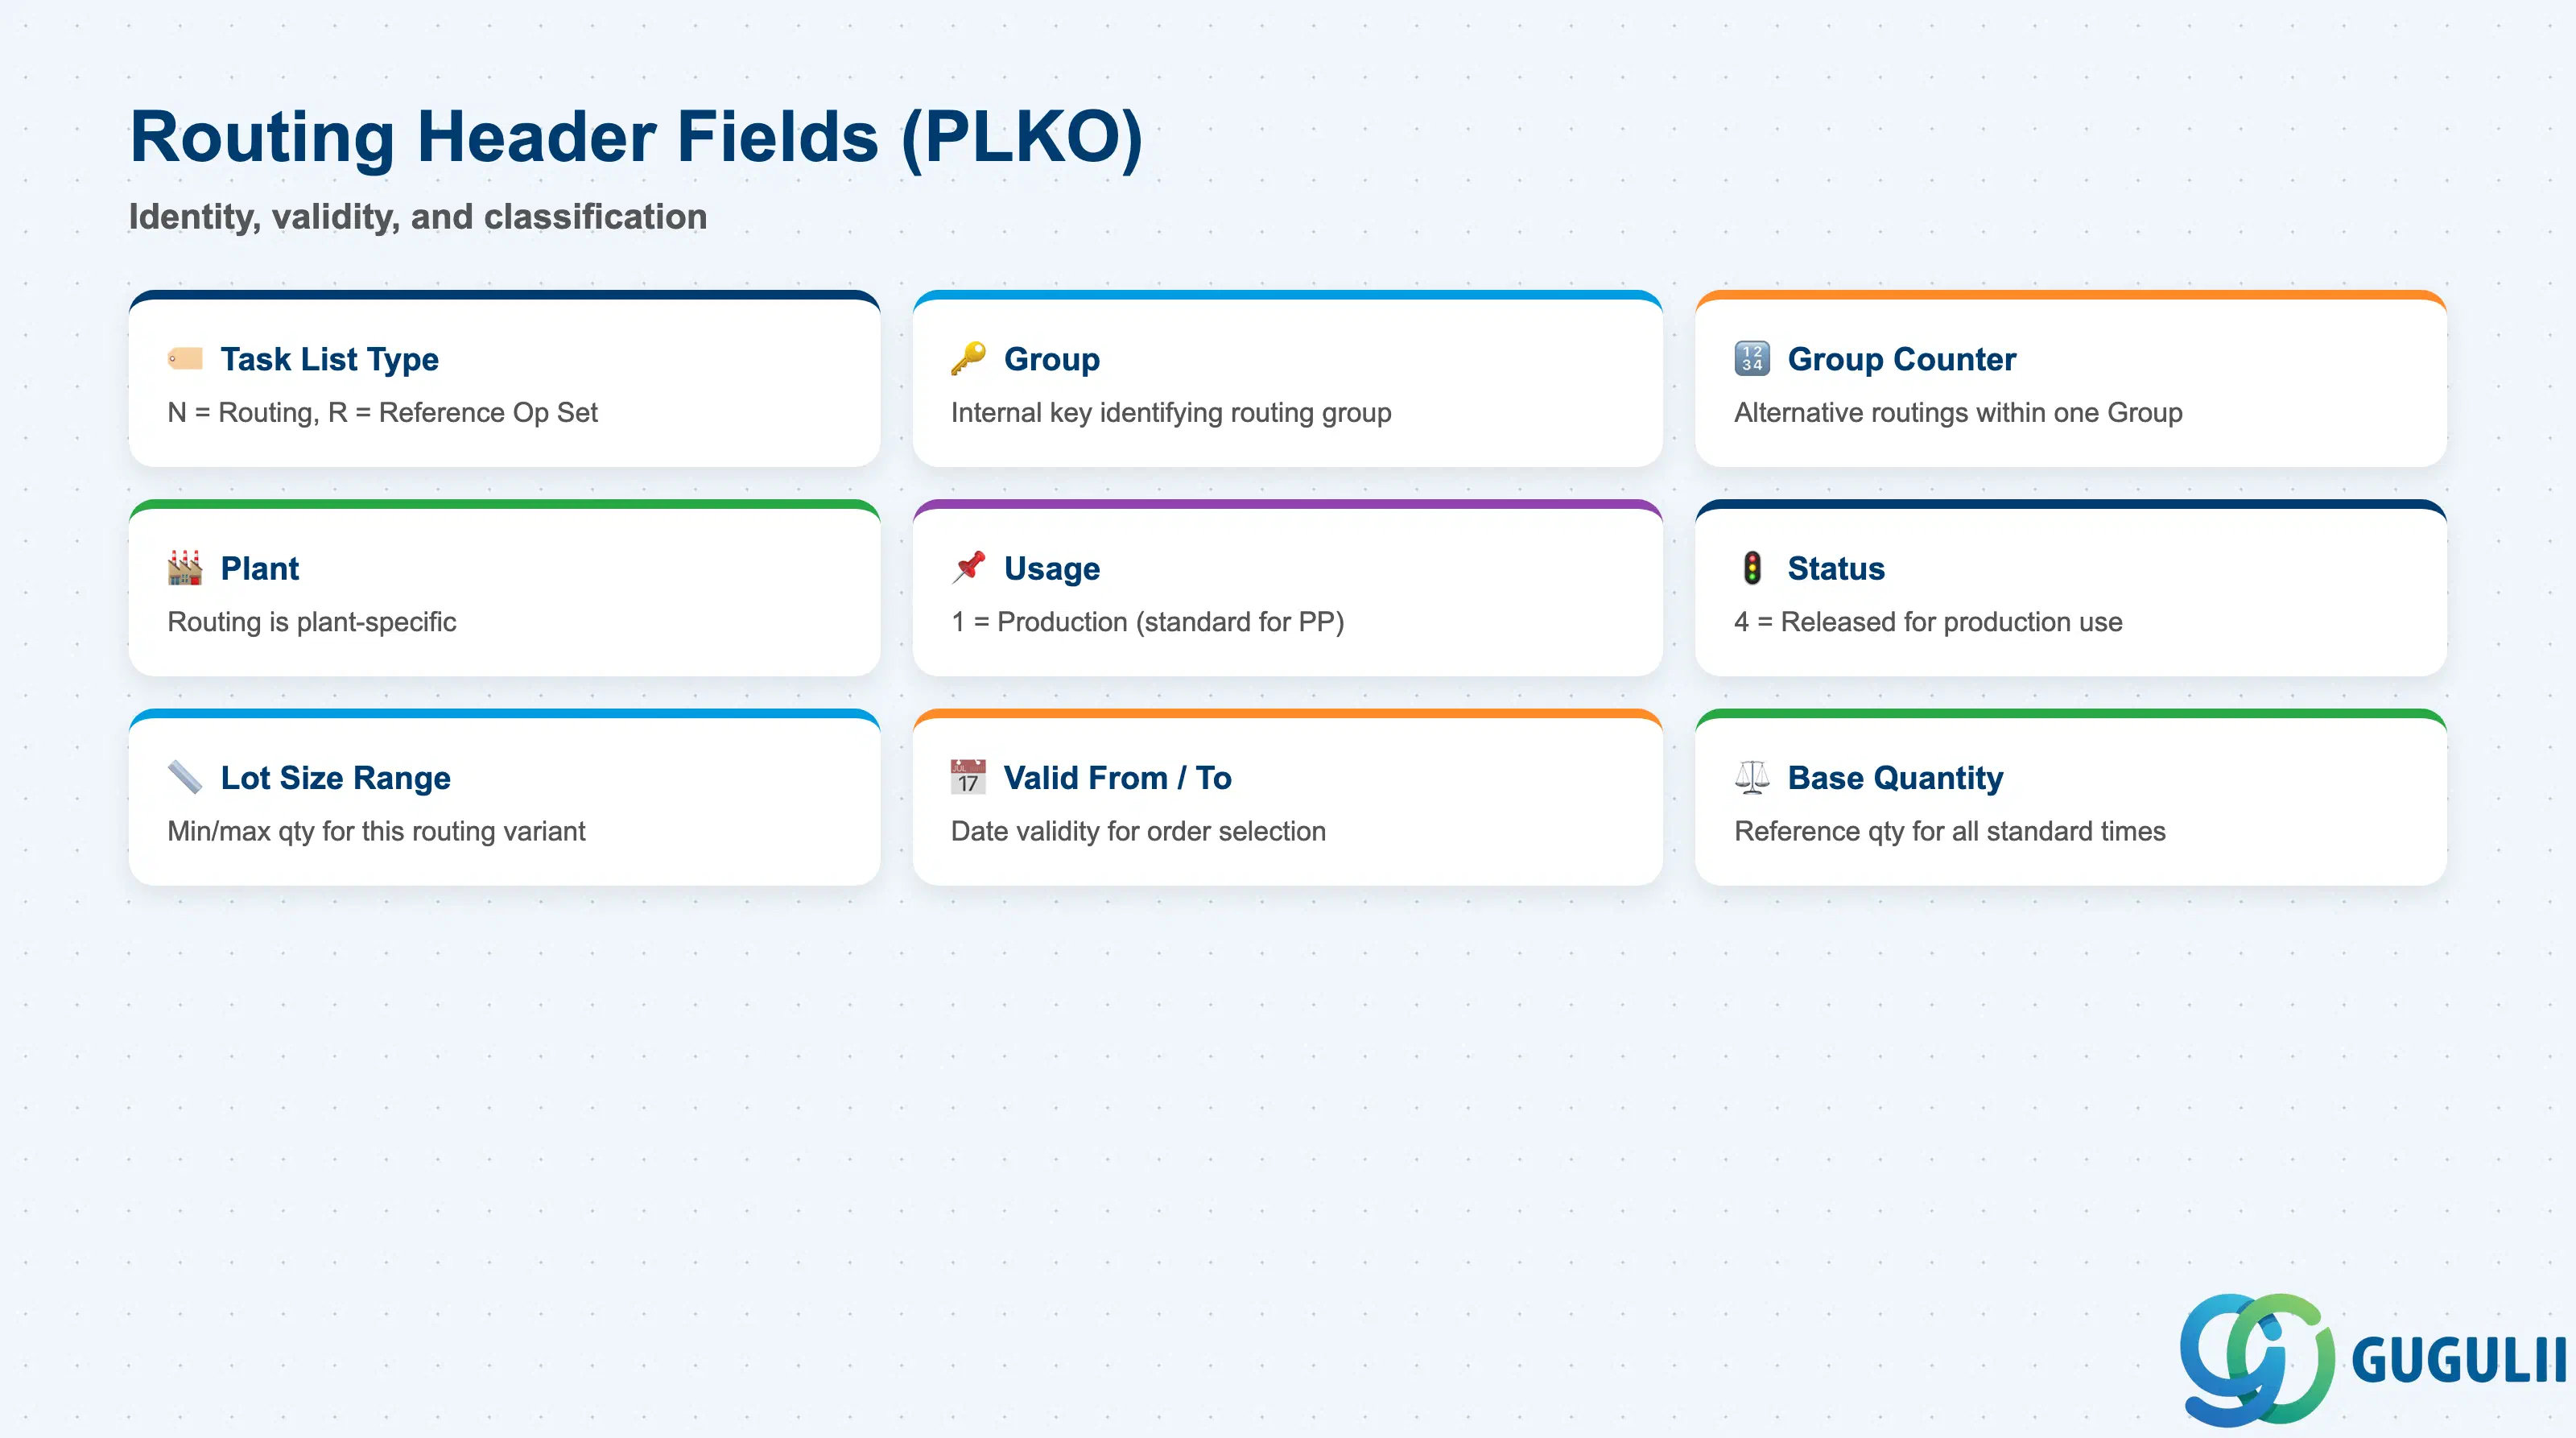
ルーティングヘッダ(PLKO)は、ルーティングの識別、有効範囲、および管理上の分類を定義します。作成時にこれらのフィールドを正しく設定することで、後での一括更新の必要性を回避できます。
| フィールド | 説明 | 実務上の使用 | |
|---|---|---|---|
| タスクリストタイプ | タスクリストのカテゴリを識別します(N = 作業手順、R = 参照オペレーションセットなど) | 製造指図作成およびMRPにおける動作を決定します。標準的なディスクリート製造では、常にタイプNを使用します。一度作成するとタイプは変更できません。削除して再作成する必要があります。 | |
| グループ | 作業手順グループを識別する内部キー | システム割当または手動入力が可能です。1つのグループは複数のカウンタ(代替作業手順)を保持できます。使用先一覧のメンテナンスを簡素化するために、一貫した番号付け規則(例:品目番号に合わせる)を使用します。 | |
| グループカウンタ | 1つのグループ内で代替作業手順を区別します | カウンタ1 = 基本作業手順。追加のカウンタは代替方法を表します。製造バージョンが、特定の指図にどのカウンタを適用するかを制御します。アクティブなカウンタの数は最小限に抑えてください。各カウンタは個別にメンテナンスする必要があります。 | |
| プラント | 作業手順が有効なプラント | 作業手順はプラント固有です。複数プラントへの展開では、プラントごとに個別に作業手順を作成するか、プラント変更を伴うPLAS/CA01を使用してコピーする必要があります。参照オペレーションセットを使用すると、プラント間でオペレーションレベルの再利用が可能になります。 | |
| 用途 | 作業手順をどのタイプの指図で使用できるかを定義します | 用途1 = 生産(PPの標準)。その他の用途(例:3 = 汎用、4 = プラント保全)は、作業手順の適用範囲を制限または拡大します。ブループリント時に用途を確認してください。これは、製造指図作成時およびMRP日程計画時に作業手順が表示されるかどうかに影響します。 | |
| ステータス | 作業手順がリリースされて使用可能かどうかを制御します | ステータス4 = リリース済(一般) — 生産における標準的なアクティブステータス。ステータス1 = 作成済(開発中)。ステータス1の作業手順は製造指図で使用できません。この作業手順を参照する製造バージョンをアクティブにする前に、リリースステータスを設定する必要があります。 | |
| ロットサイズ範囲(From / To) | この作業手順の最小および最大生産数量 | 異なるロットサイズに対して異なる作業手順(カウンタ)を許可します。例:小ロットは手動プロセス、大ロットは自動ラインを使用します。製造指図数量が定義されたすべての範囲外にある場合、指図作成は失敗します。予想される全数量範囲を常にカバーしてください。 | |
| 有効開始日 / 有効終了日 | 作業手順の日付有効性 | 有効終了日が期限切れの作業手順は、新規製造指図で選択できません。設計変更を実装する場合は、有効なアクティブカウンタをその場で変更するのではなく、将来の有効開始日を持つ新しいカウンタを作成して、有効性を慎重に管理してください。 | |
| 基準数量 | 標準時間値の基準数量 | 作業手順オペレーションのすべての標準時間(段取り、機械、労務)は、この基準数量あたりで表されます。例:基準数量 = 1 EA は、段取り時間が生産1個あたりであることを意味します。基準数量と製造指図数量の間に不整合があると、誤った日程計画と原価計算が発生します。 |
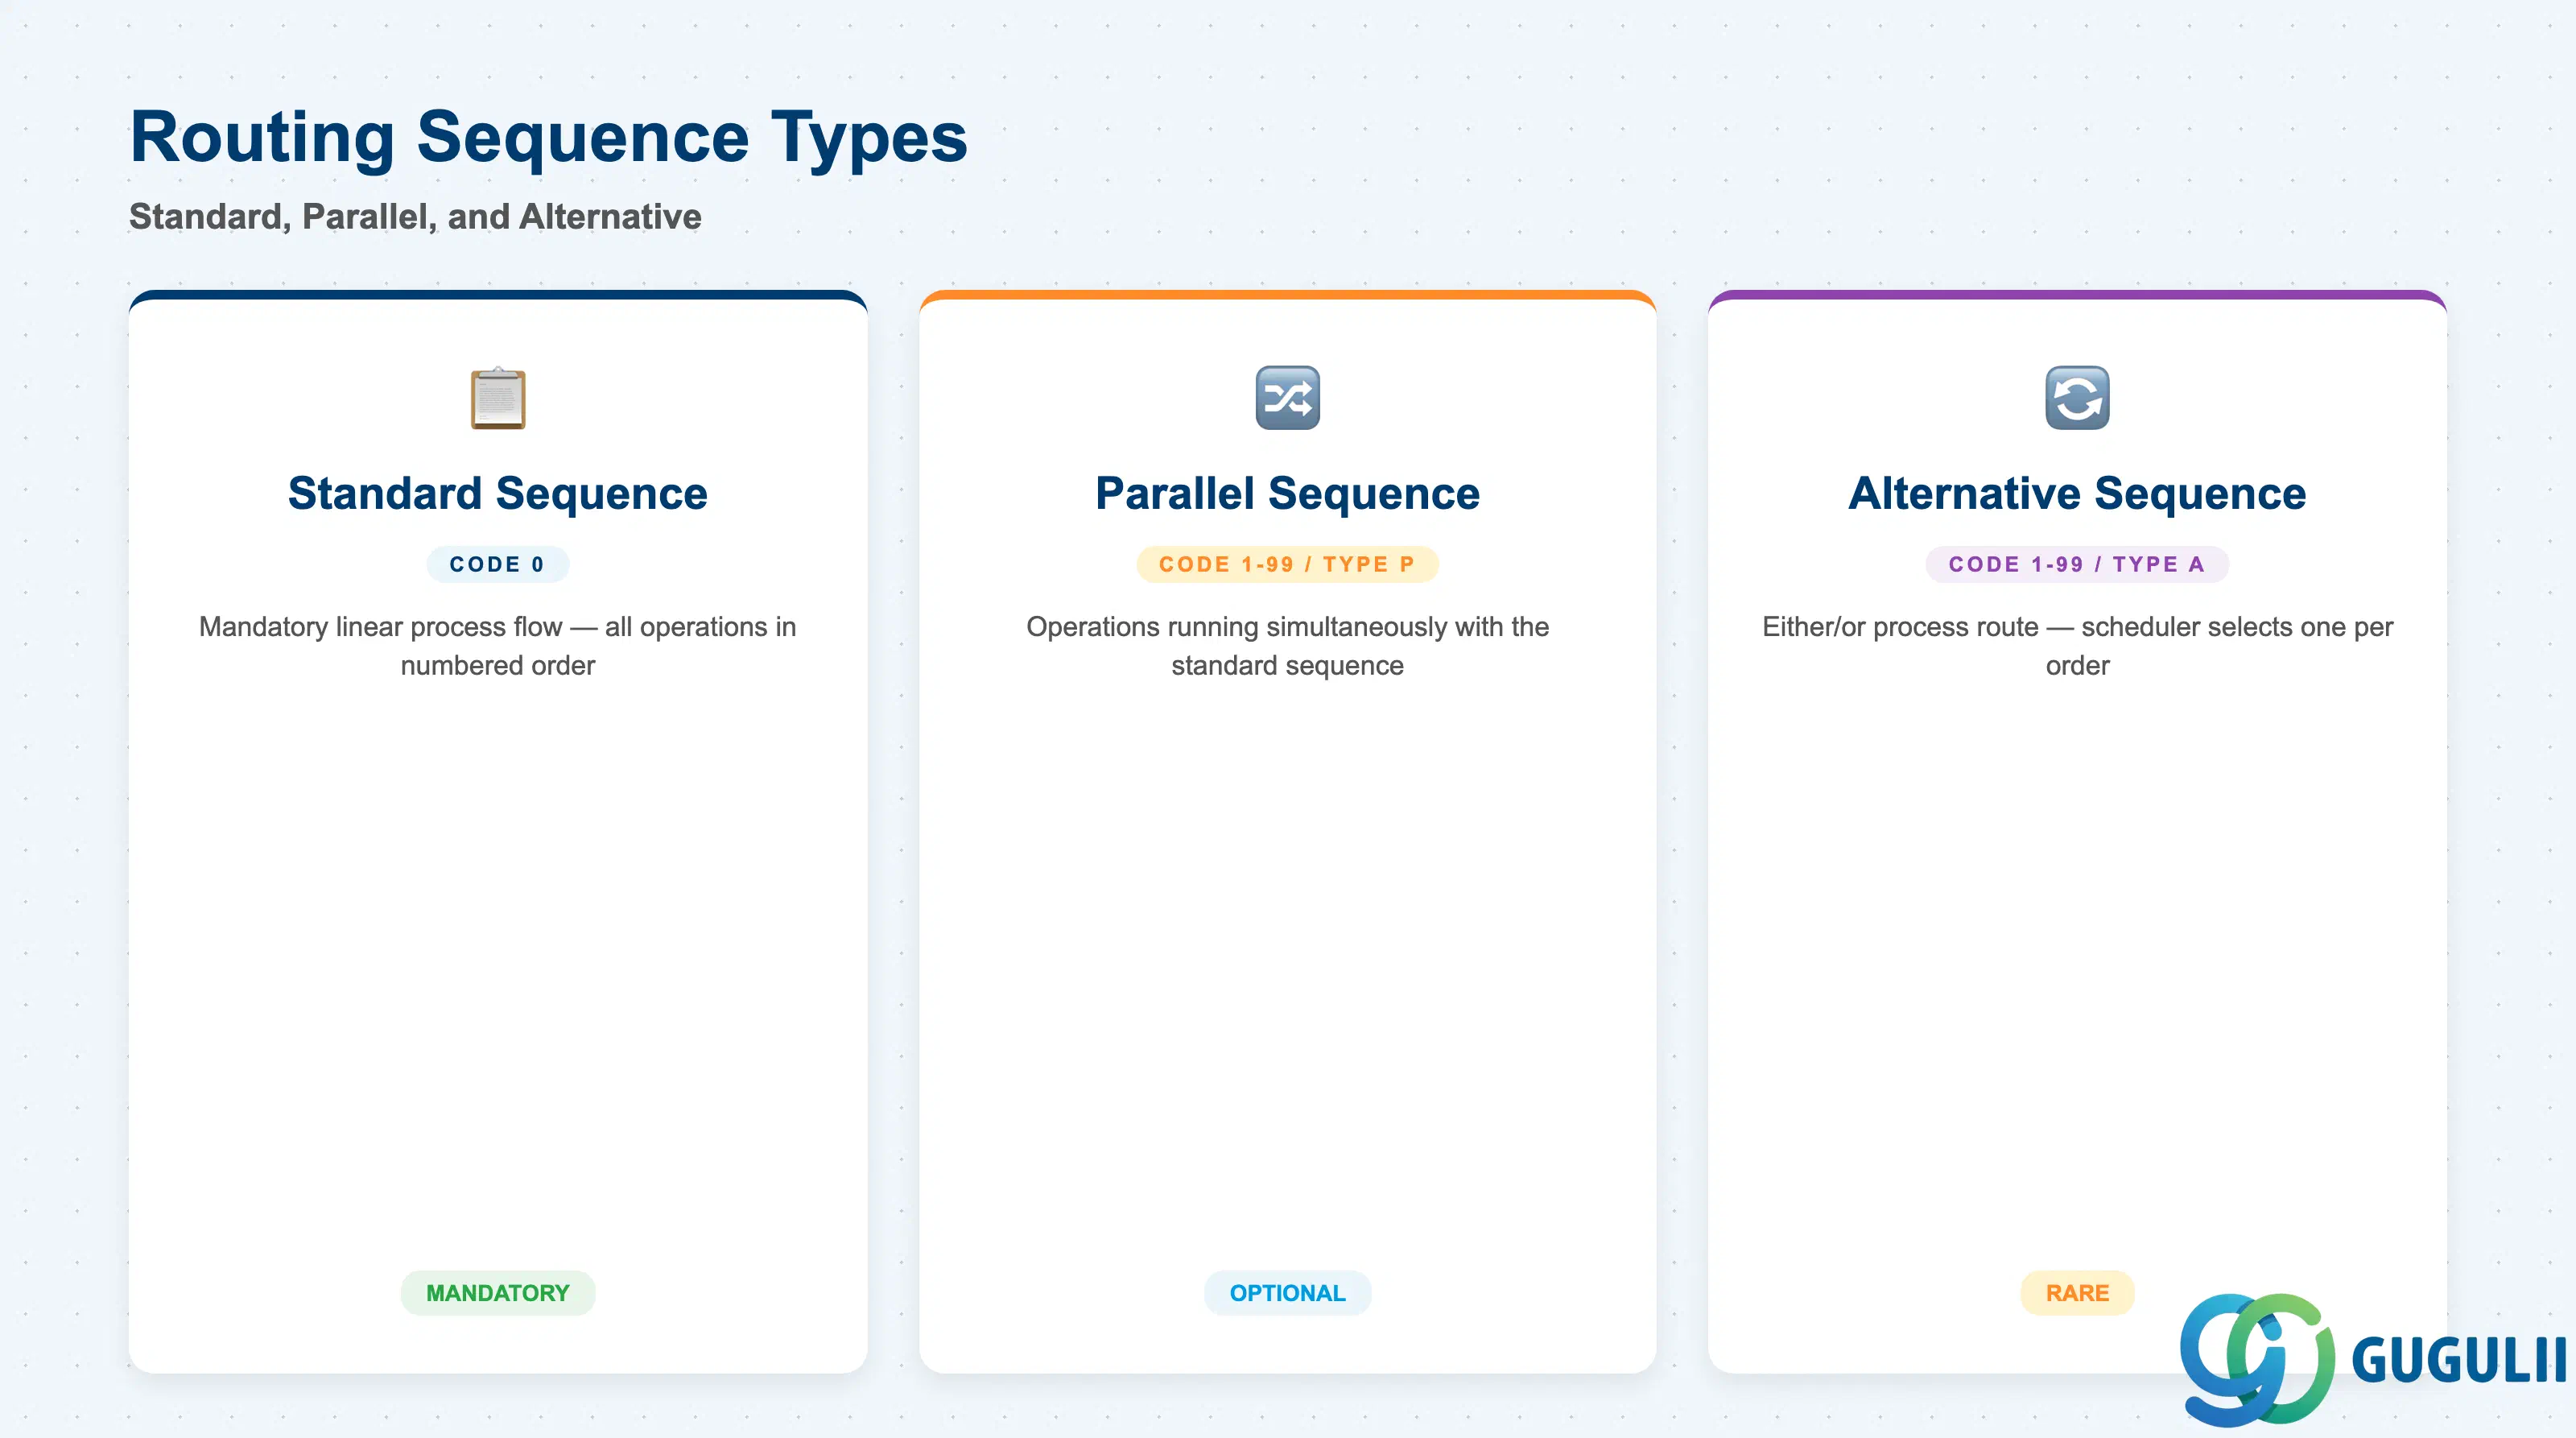
すべての作業手順には、必ず1つの標準順序(順序0)が含まれていなければなりません。並列順序および代替順序はオプションであり、特定の日程計画戦略に使用されます。
| 順序タイプ | コード | ユースケース | 主要な動作 | |
|---|---|---|---|---|
| 標準順序 | 0 | 通常の線形プロセスフロー — すべての作業が番号順に実行される | 必須。作業は端から端まで日程計画される。製造指図は常に標準順序で開始される。 | |
| 並行順序 | 1~99(分岐タイプP) | 標準順序と同時に実行できる作業 | 独立した作業の重複スケジューリングを可能にする(例:メイン組立と並行して準備されるサブアセンブリ)。標準順序に分岐作業と復帰作業が必要。 | |
| 代替順序 | 1~99(分岐タイプA) | 代替プロセスルート — 二者択一であり、同時ではない | 製品が異なるプロセス経路で製造できる場合に使用される。スケジューラは指図ごとに1つの順序を選択する。プロセス産業プロジェクト以外ではほとんど使用されない。 |
設計原則: ほとんどの個別製造実装では、標準順序のみが必要です。並行順序は日程計画の複雑性を増すため、物理的なプロセスが真に同時作業を必要とし、それらを個別に追跡・確認しなければならない場合にのみモデル化してください。
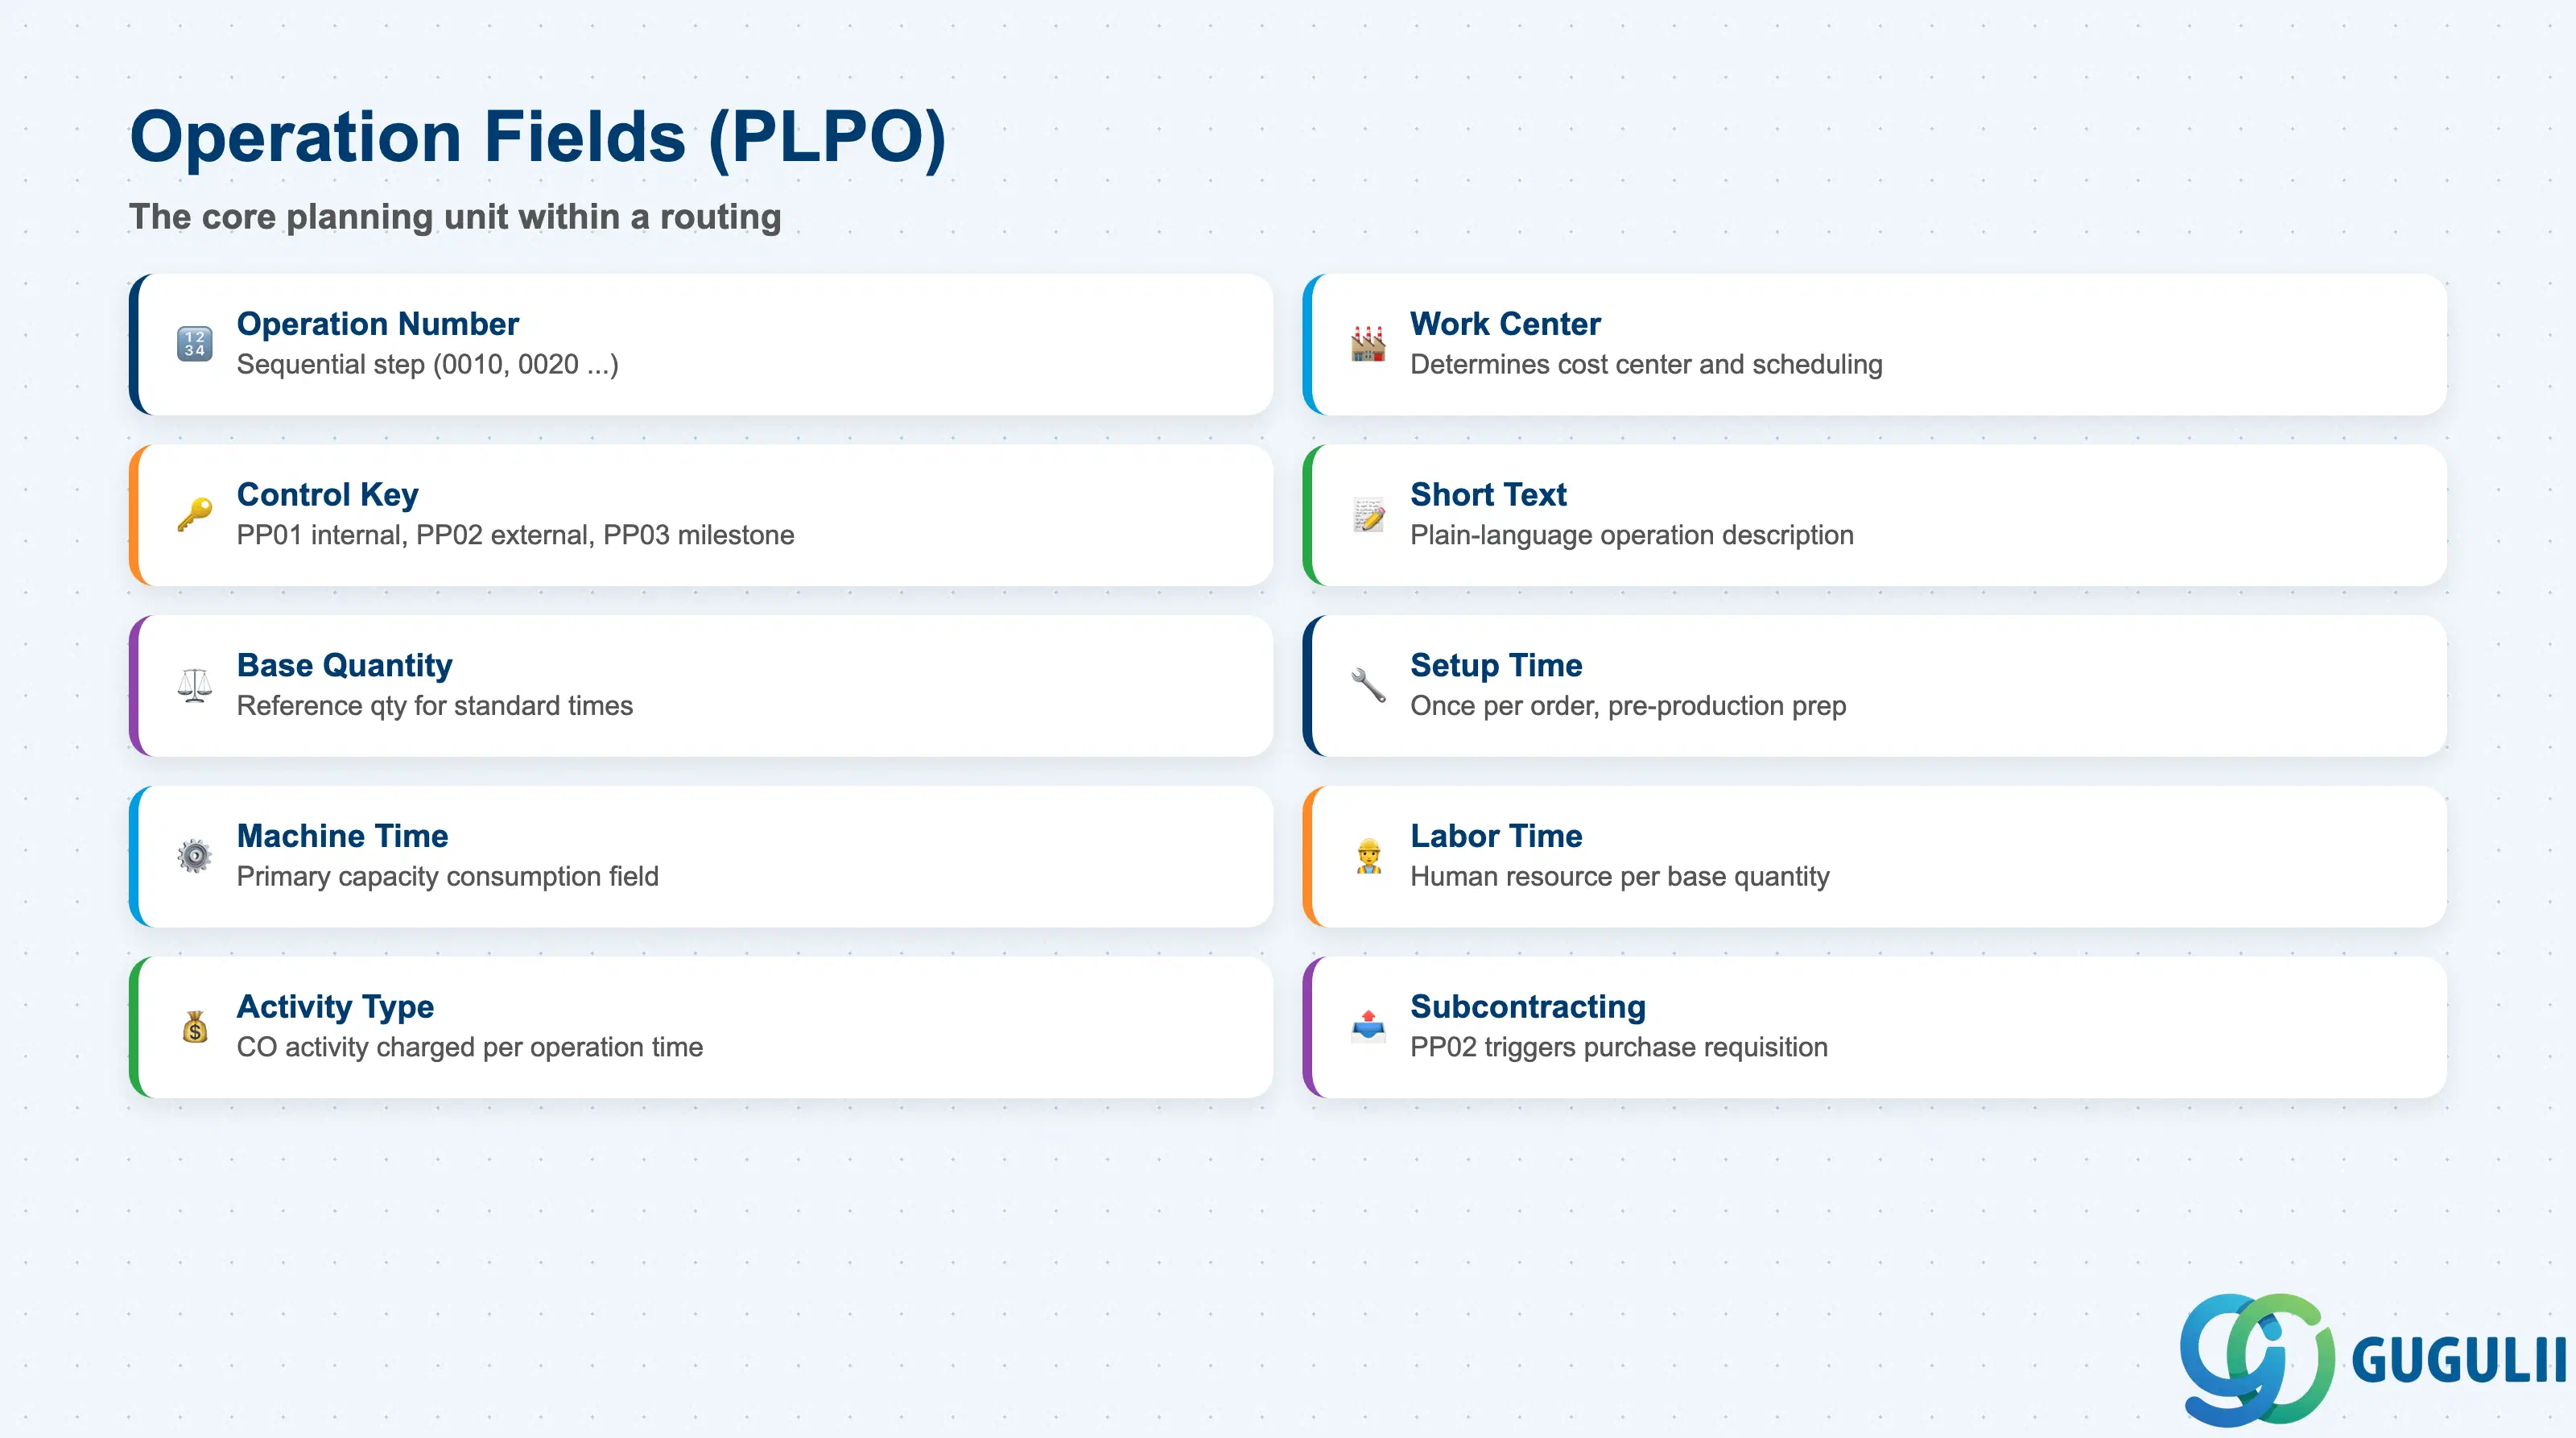
作業 (PLPO) は、作業手順内の中心的な計画単位です。各作業は1つの製造ステップを表し、1つの作業区で実行され、日程計画と原価計算のために能力と活動タイプを消費します。
| フィールド | 説明 | 実務上の使用上の注意 | |
|---|---|---|---|
| 作業番号 | 連続するステップ番号(0010, 0020, …) | 実行順序を決定します。番号に間隔を設ける(1, 2, 3ではなく10, 20, 30)ことで、番号を振り直さずに将来ステップを挿入できます。稼働中のシステムで既存の作業の番号を振り直すと、作業完了確認履歴が無効になります。避けてください。 | |
| 作業区 | この作業に割り当てられた作業区 | 同一プラント内に存在する必要があります。原価計算に使用する原価センタと活動タイプを決定します。また、デフォルトの日程計画計算式も定義します。誤った作業区を割り当てることが、最も一般的な作業手順設定のエラーです。 | |
| 管理キー | 作業の処理方法と確認方法を定義します | PP01 = 内部処理(標準的な内製作業、確認必須)。PP02 = 外部処理(外注 – この作業に対する購買依頼をトリガーします)。PP03 = マイルストーン確認(この作業を確認すると、先行するすべての作業が自動確認されます)。ブループリント時に正しいキーを選択してください。製造指図が存在した後に変更すると、確認の不整合が発生します。 | |
| 作業短テキスト | 製造ステップの説明 | 現場の作業指示書や製造指図の作業一覧に表示されます。簡潔で行動指向にしてください(例:「フレーム溶接組立」、「最終検査」)。品目番号や内部コードは使用しないでください。現場の作業者には平易な表現での説明が必要です。 | |
| 基準数量 | この作業の標準時間の基準となる数量 | 通常は作業手順ヘッダから継承されます。単位あたりの工数プロファイルが異なる作業については、作業レベルで上書きできます。作業レベルでの上書きは、メンテナンスの複雑性を増加させます。 | |
| 段取り時間 | 生産開始前に作業区を準備する時間 | 指図数量に関係なく、製造指図ごとに1回スケジュールされます。作業時間と比較して段取り時間が長い場合は、SMEDまたはロットサイズ最適化の候補となります。段取り時間は、能力計画のボトルネック分析への主要なインプットです。 | |
| 機械時間 | 基準数量単位あたりに機械が稼働する時間 | 主要な能力消費フィールドです。作業区の能力カテゴリと組み合わせて、利用可能能力稼働率を計算するために使用されます。労働集約的な作業の場合、機械時間はゼロになることがあります。代わりに作業時間を使用してください。 | |
| 作業時間 | 基準数量単位あたりに人が必要とされる時間 | 人的リソース能力が機械能力とは別に計画される場合に関連します。正しい原価配分のために、作業区の労働活動タイプに割り当ててください。 | |
| 活動タイプ(作業区から) | 作業時間ごとに請求されるCO活動タイプ | 作業区で定義され、作業に直接定義されるものではありません。原価ロールアップでは、活動数量 × 活動レート = 製造原価構成を使用します。標準原価見積を実行する前に、活動タイプがCOと整合していることを確認してください。 | |
| 外注(外部処理) | 管理キー = PP02の場合、外注作業の購買依頼をトリガーします | PP02が設定されると、製造指図作成時にシステムが外部処理用の購買依頼を作成します。仕入先が作業を実行し、加工済みの品目を返送します。このサービスのために購買情報レコード(または購買契約)が必要です。 |
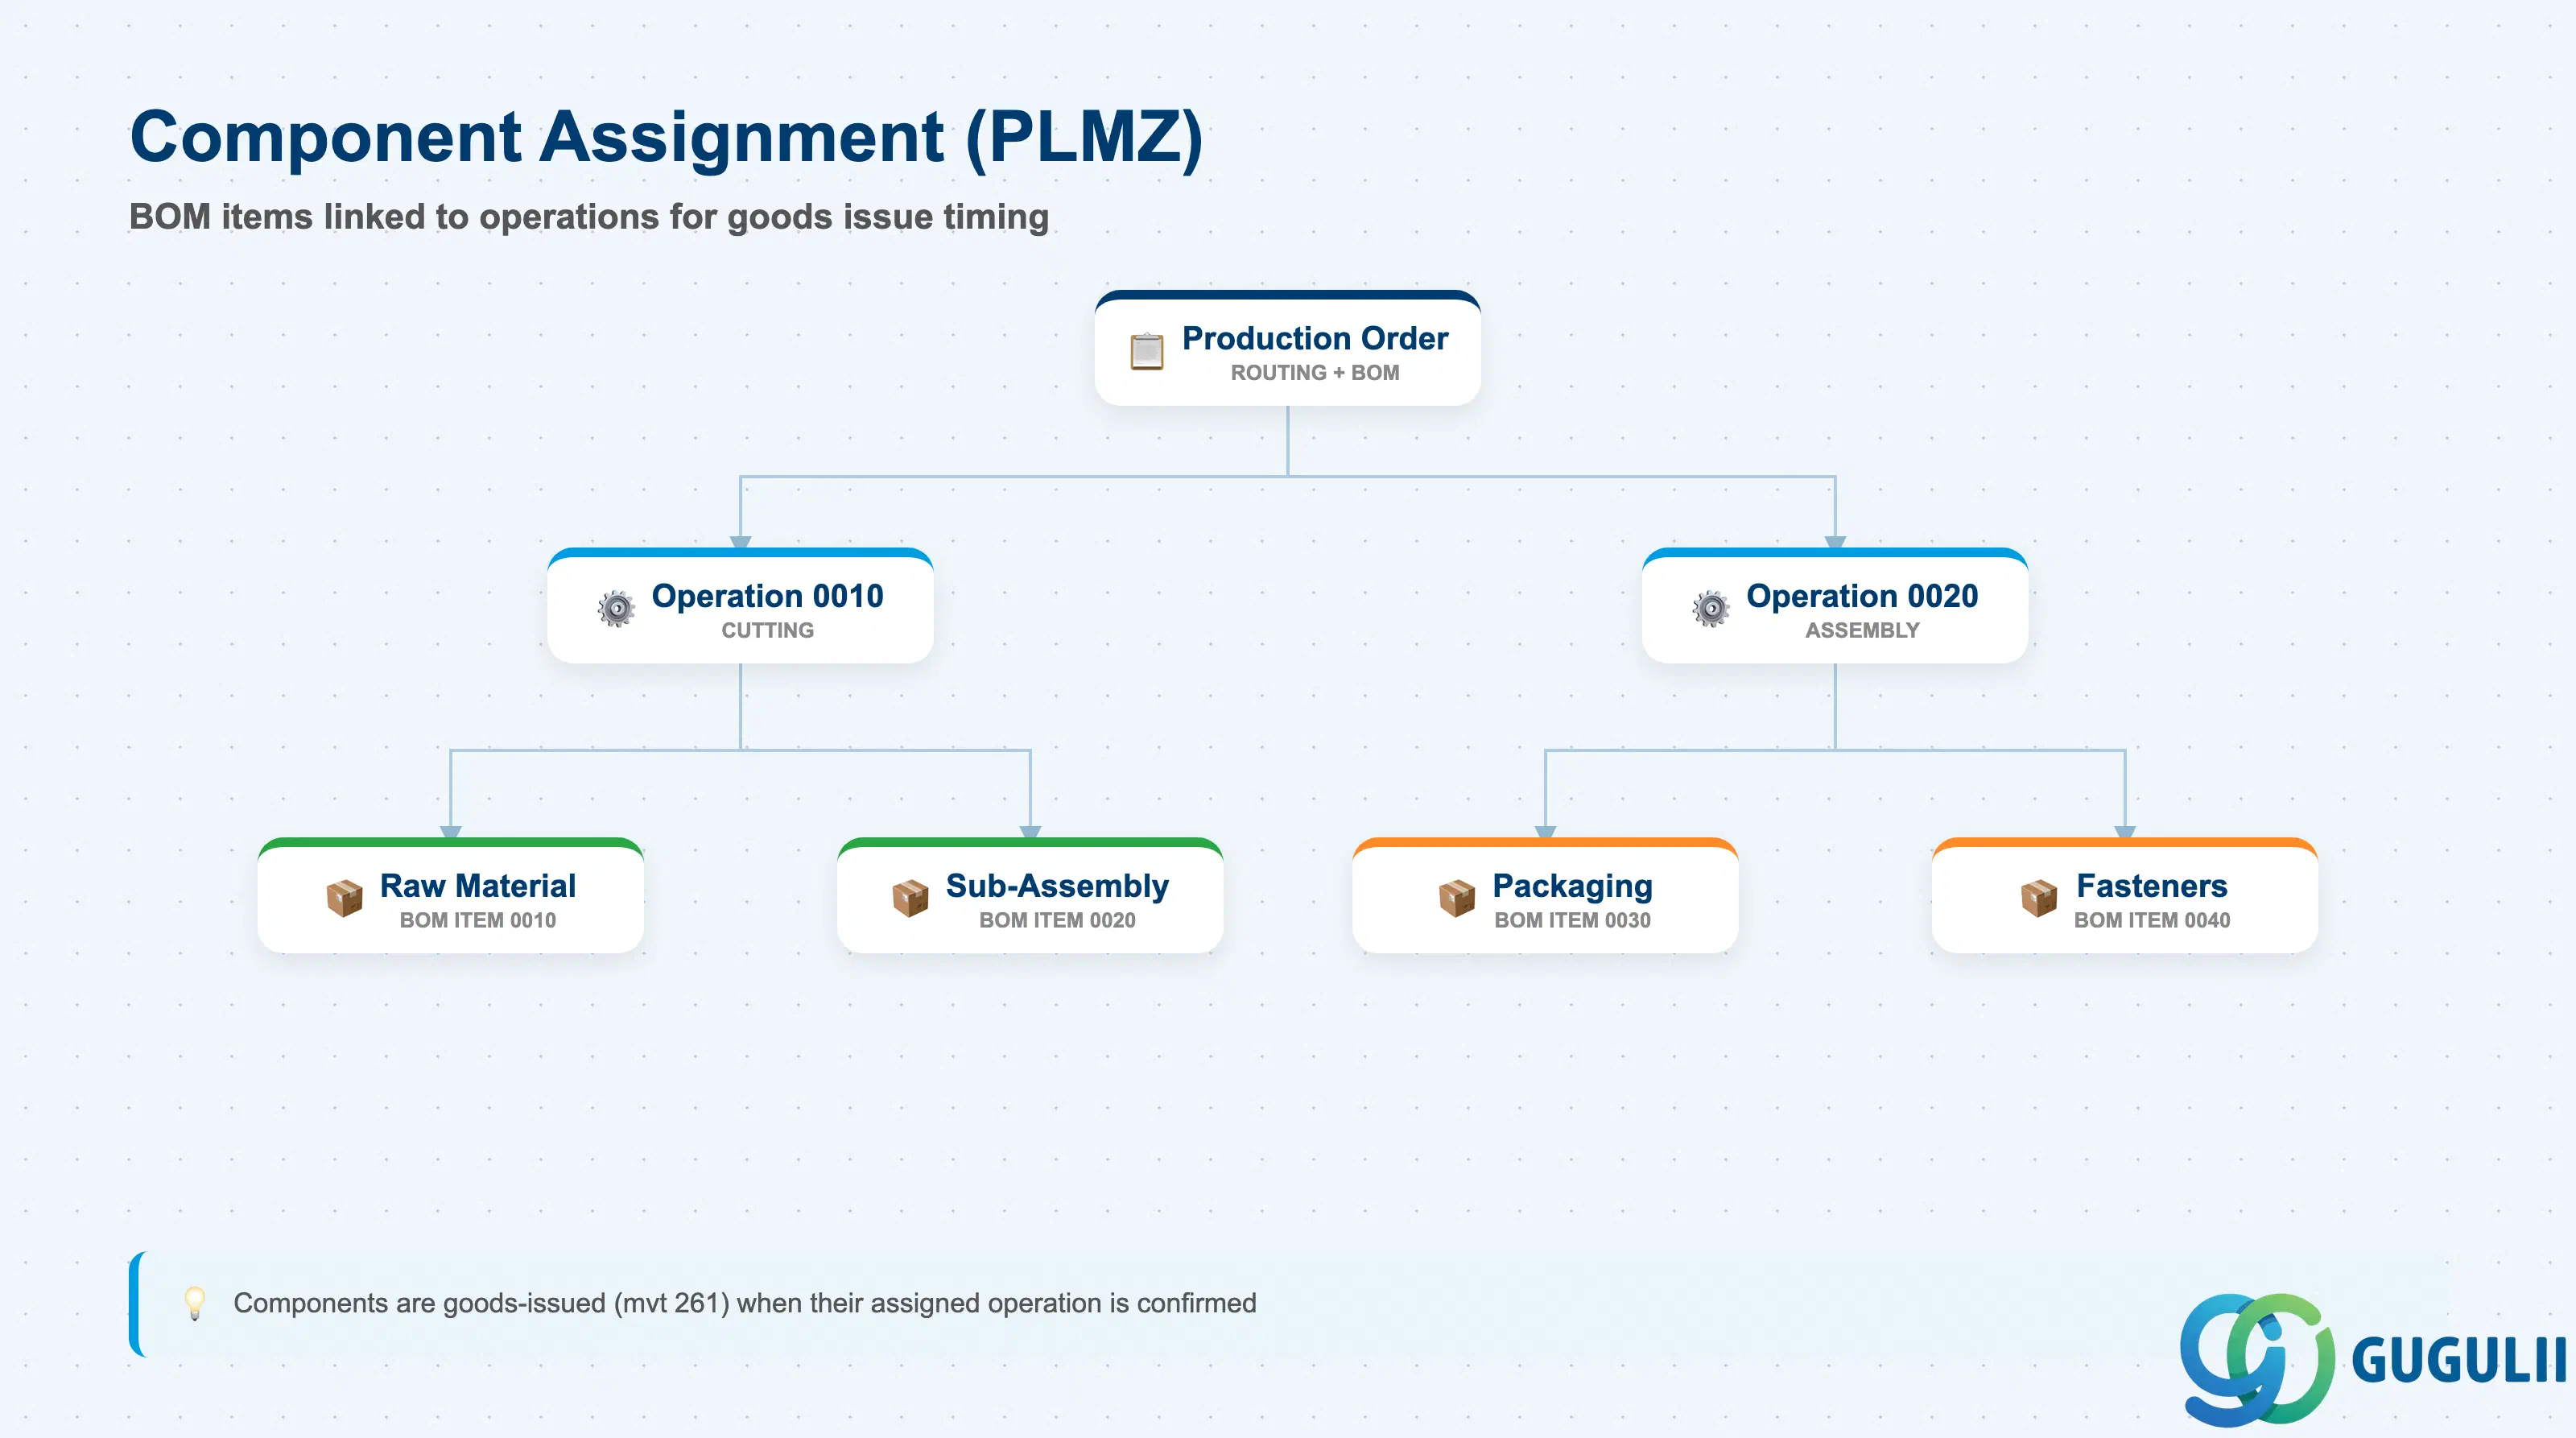
構成品目の割当は、部品表の品目を特定の作業手順の作業にリンクさせ、どの作業確認時点で構成品目が在庫から払い出されるかを正確に制御します。明示的な割当がない場合、SAPは指図リリース時にすべての構成品目を払い出しますが、これは多段階製造では運用上非現実的です。
| フィールド | 説明 | 実務上の使用 | |
|---|---|---|---|
| 品目(部品表明細) | この作業に割り当てられた構成品目 | 製造バージョンを介して関連付けられた部品表から取得されます。部品表に含まれる構成品目のみ割り当て可能です。構成品目が割り当てリストに表示されない場合は、部品表と作業手順が正しい製造バージョンでリンクされているか確認してください。 | |
| 作業番号 | 構成品目が消費される作業 | この作業が完了確認された時点で出庫がトリガーされます(移動タイプ261)。構成品目を正しい作業に割り当てることは、中間工程でサブアセンブリが消費される多段階作業手順において特に重要です。 | |
| 原価関連 | 構成品目が原価計算に含まれるかどうかを示すフラグ | 標準実装では、すべての部品表構成品目に対して設定する必要があります。無効にすると、構成品目が標準原価ロールアップから除外されます。情報提供目的の構成品目(例:部品表で参照されるエンジニアリング図面)にのみ使用してください。 | |
| バルク品目 | 構成品目がバルク/バックフラッシュ品目であることを示します | バルク品目(潤滑油、小さなファスナーなどの消耗品)は通常、個別に出庫されません。作業完了確認時ではなく、定期的な転記によって決済されます。ブループリント時にバルク品目の処理方法を確認し、出庫の不整合を回避してください。 |
| ID | Category | Title |
|---|---|---|
| pp-001 | Overview | SAP PPとは? |
| ID | Category | Title |
|---|---|---|
| pp-a01 | Overview | SAP PP マスタデータ:概要、階層、および関係性 |
| pp-a02-01 | Master Data | SAP PP 品目マスタ |
| pp-a02-02 | Master Data | SAP PP MRP 管理責任者 |
| pp-a03-01 | Master Data | SAP PP 作業区 |
| pp-a04-01 | Master Data | SAP PP 部品表 |
| pp-a04-02 | Master Data | SAP PP 作業手順 📍 |
| pp-a05-01 | Master Data | SAP PP 製造バージョン |
| pp-a06-01 | Master Data | SAP PP クラス |
| pp-a06-02 | Master Data | SAP PP 特性 |
| ID | Category | Title |
|---|---|---|
| pp-b01 | Overview | SAP PPトランザクション:プロセスフロー、階層、および関係性 |