Title here
Summary here

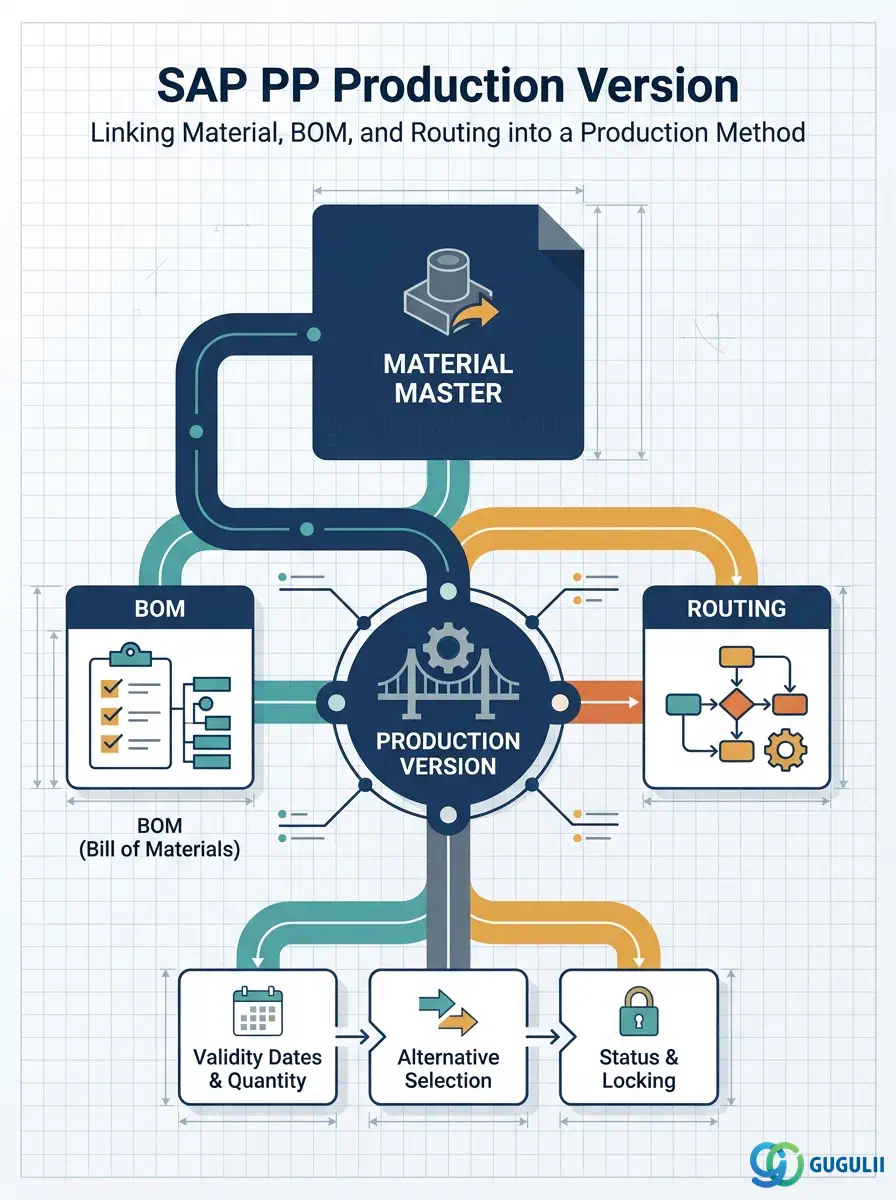
製造バージョンは、部品表(BOM)と作業手順を特定の有効期間およびロットサイズ範囲で組み合わせることにより、品目の特定の製造方法を定義するマスタデータオブジェクトです。1つの品目に対して複数の製造バージョンを持つことができ(異なる生産ライン、製造プロセス、または設計改訂に対応)、MRPは計画時に適切なバージョンを選択します。この記事では、概念、バージョンタイプ、組織階層、統合ポイント、およびPPコンサルタントが設定するすべてのフィールドについて説明します。
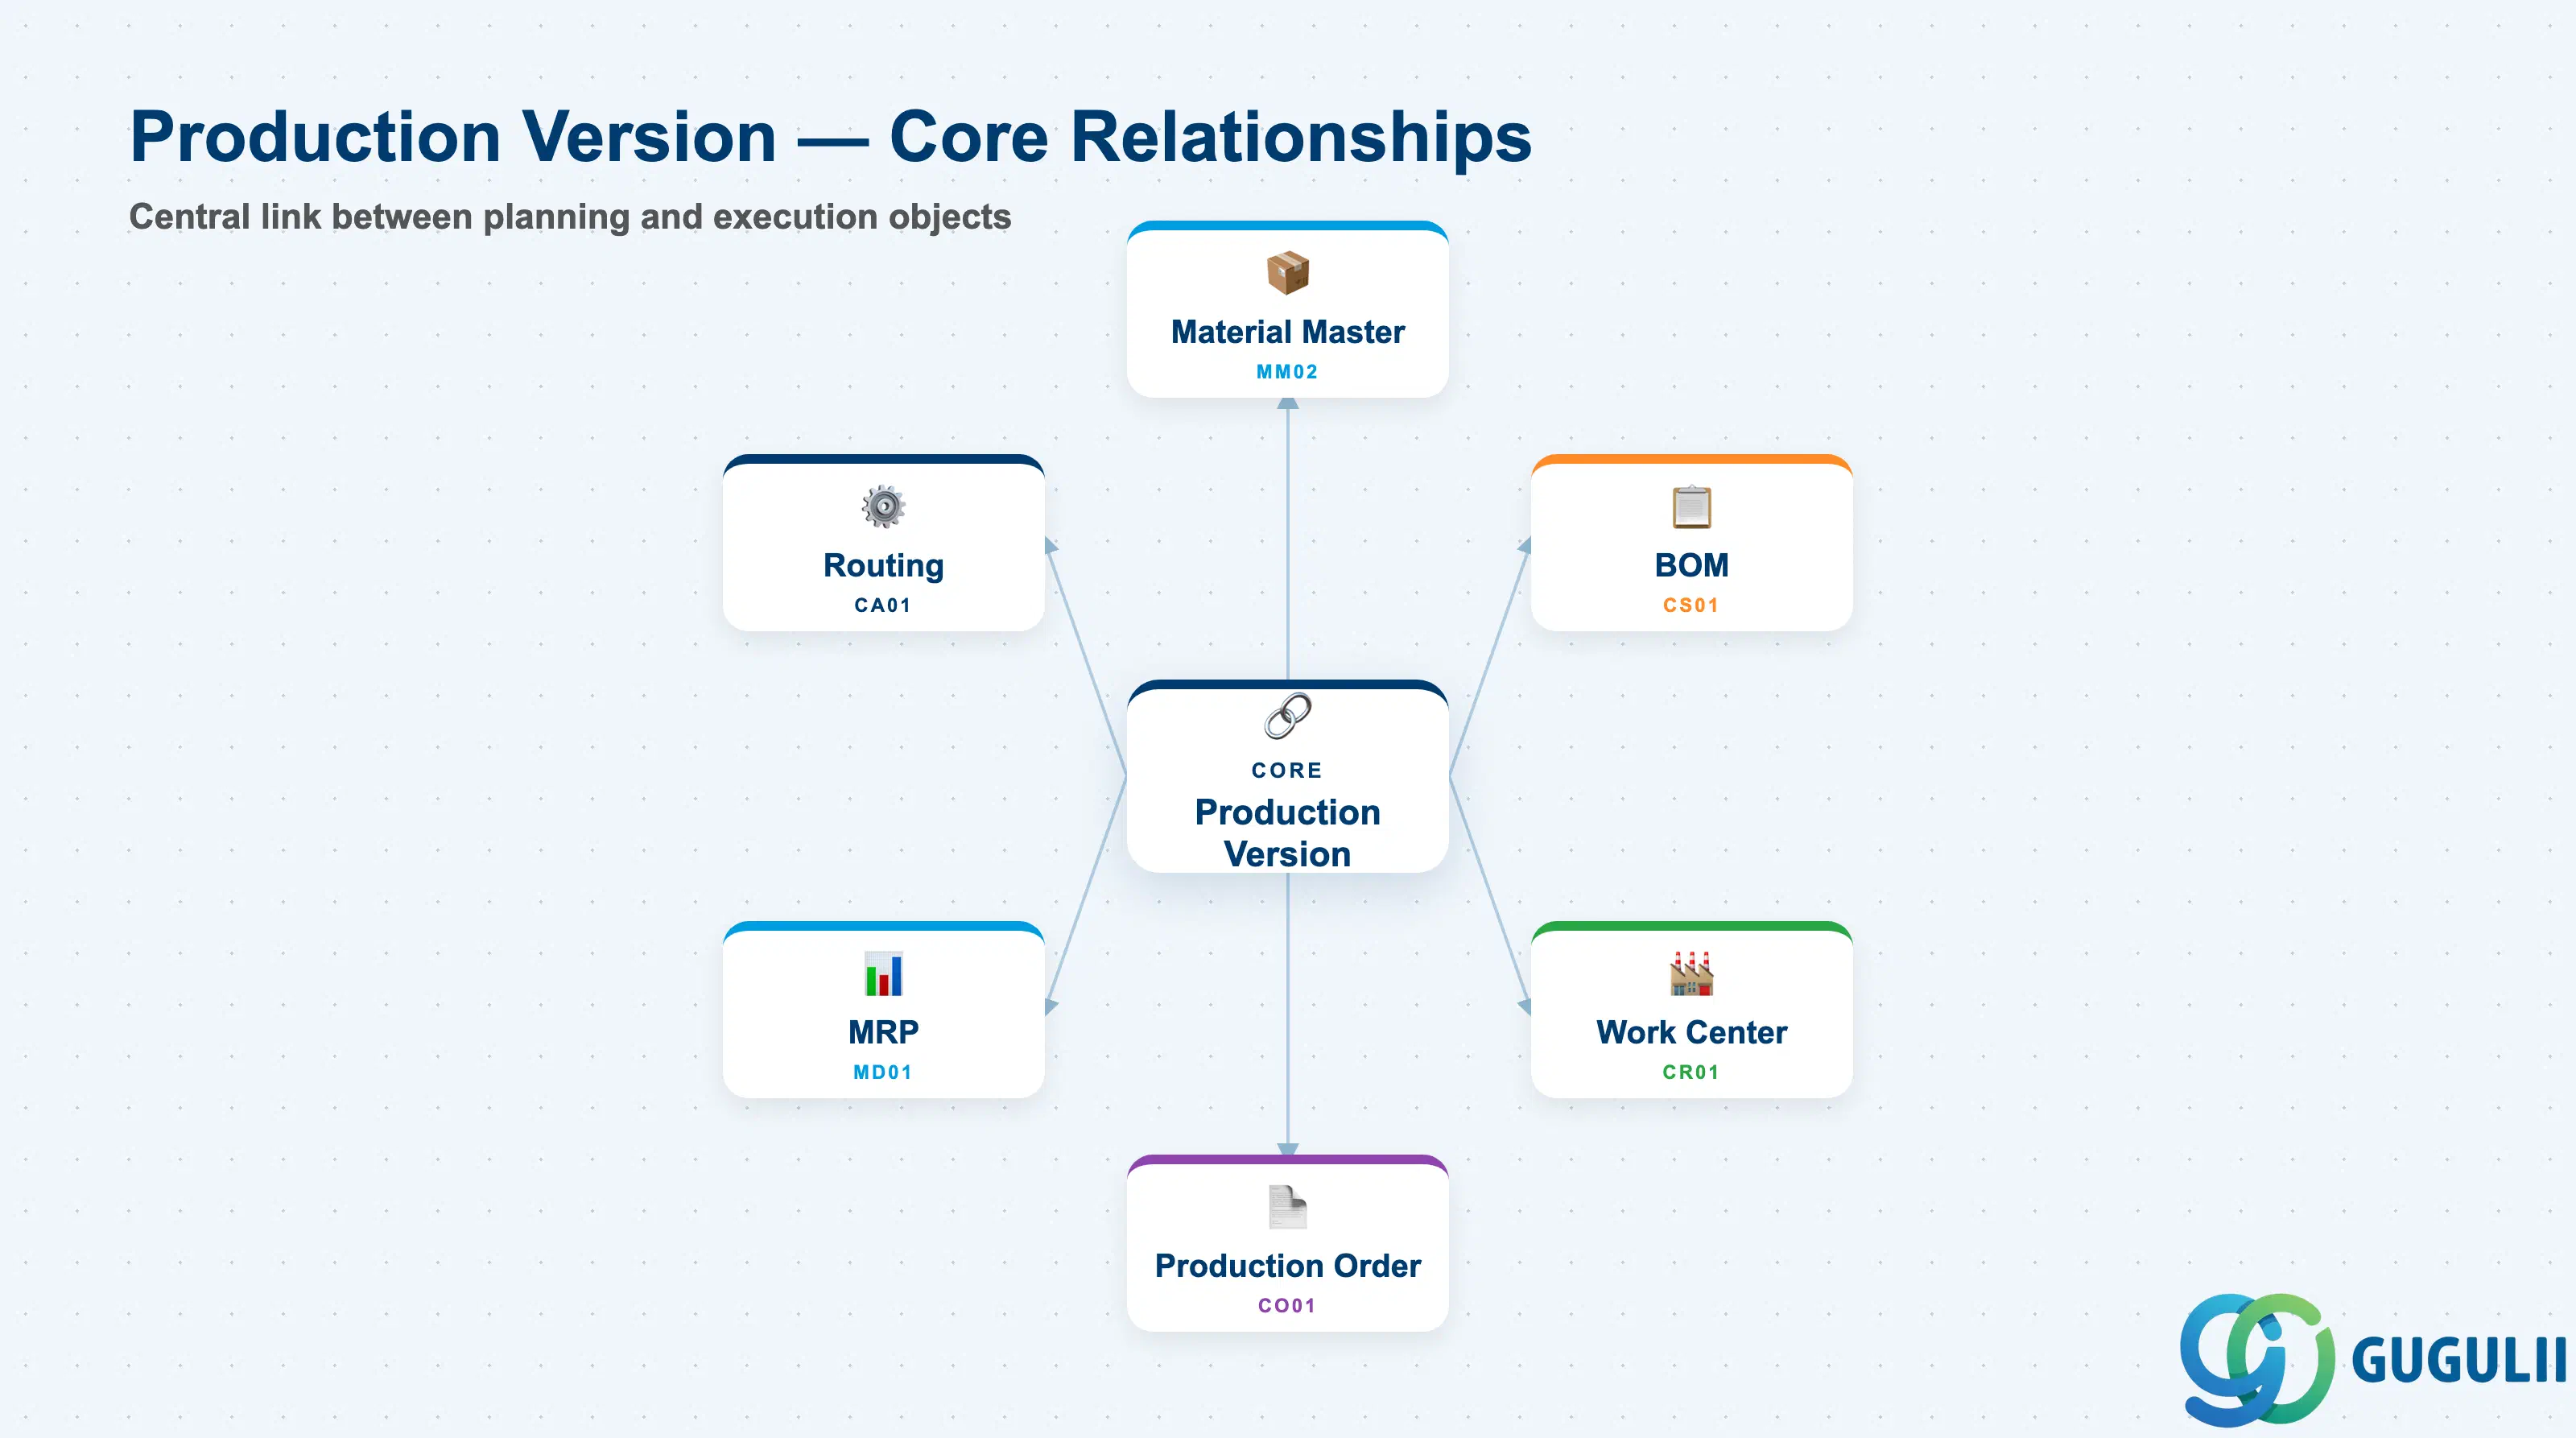
製造バージョンは、「この品目を製造するために、どの部品表とどの作業手順を使用すべきか」という問いに対する答えを正式化するコンフィギュレーションレコードです。これは製品構造(部品表)と製造プロセス(作業手順)の交点に位置し、在庫生産および受注生産シナリオにおいて製造指図を作成するための前提条件となります。
| 項目 | 詳細 |
|---|---|
| 役割 | 部品表と作業手順を組み合わせ、品目に対する完全で実行可能な製造方法を定義する |
| 使用モジュール | PP(主要オーナー — 製造指図作成、MRP選択)、CO-PC(原価見積は製造バージョンを参照し、標準原価計算を実行) |
| トランザクション | C223(製造バージョンの作成/変更)、MM02(工順ビュー — 代替エントリ)、CG3Y(一括保守)、CRC2(作業区経由の製造バージョン) |
| 主要テーブル | MKAL(製造バージョンヘッダ)、PLKO(作業手順ヘッダ — 相互参照)、STKO(部品表ヘッダ — 相互参照) |
| S/4HANAに関する注意 | ECCからデータモデルは変更なし。Fioriアプリ「製造バージョンの管理」(アプリID: F1971)は、C223の代替として一覧ベースの保守を提供する。 |
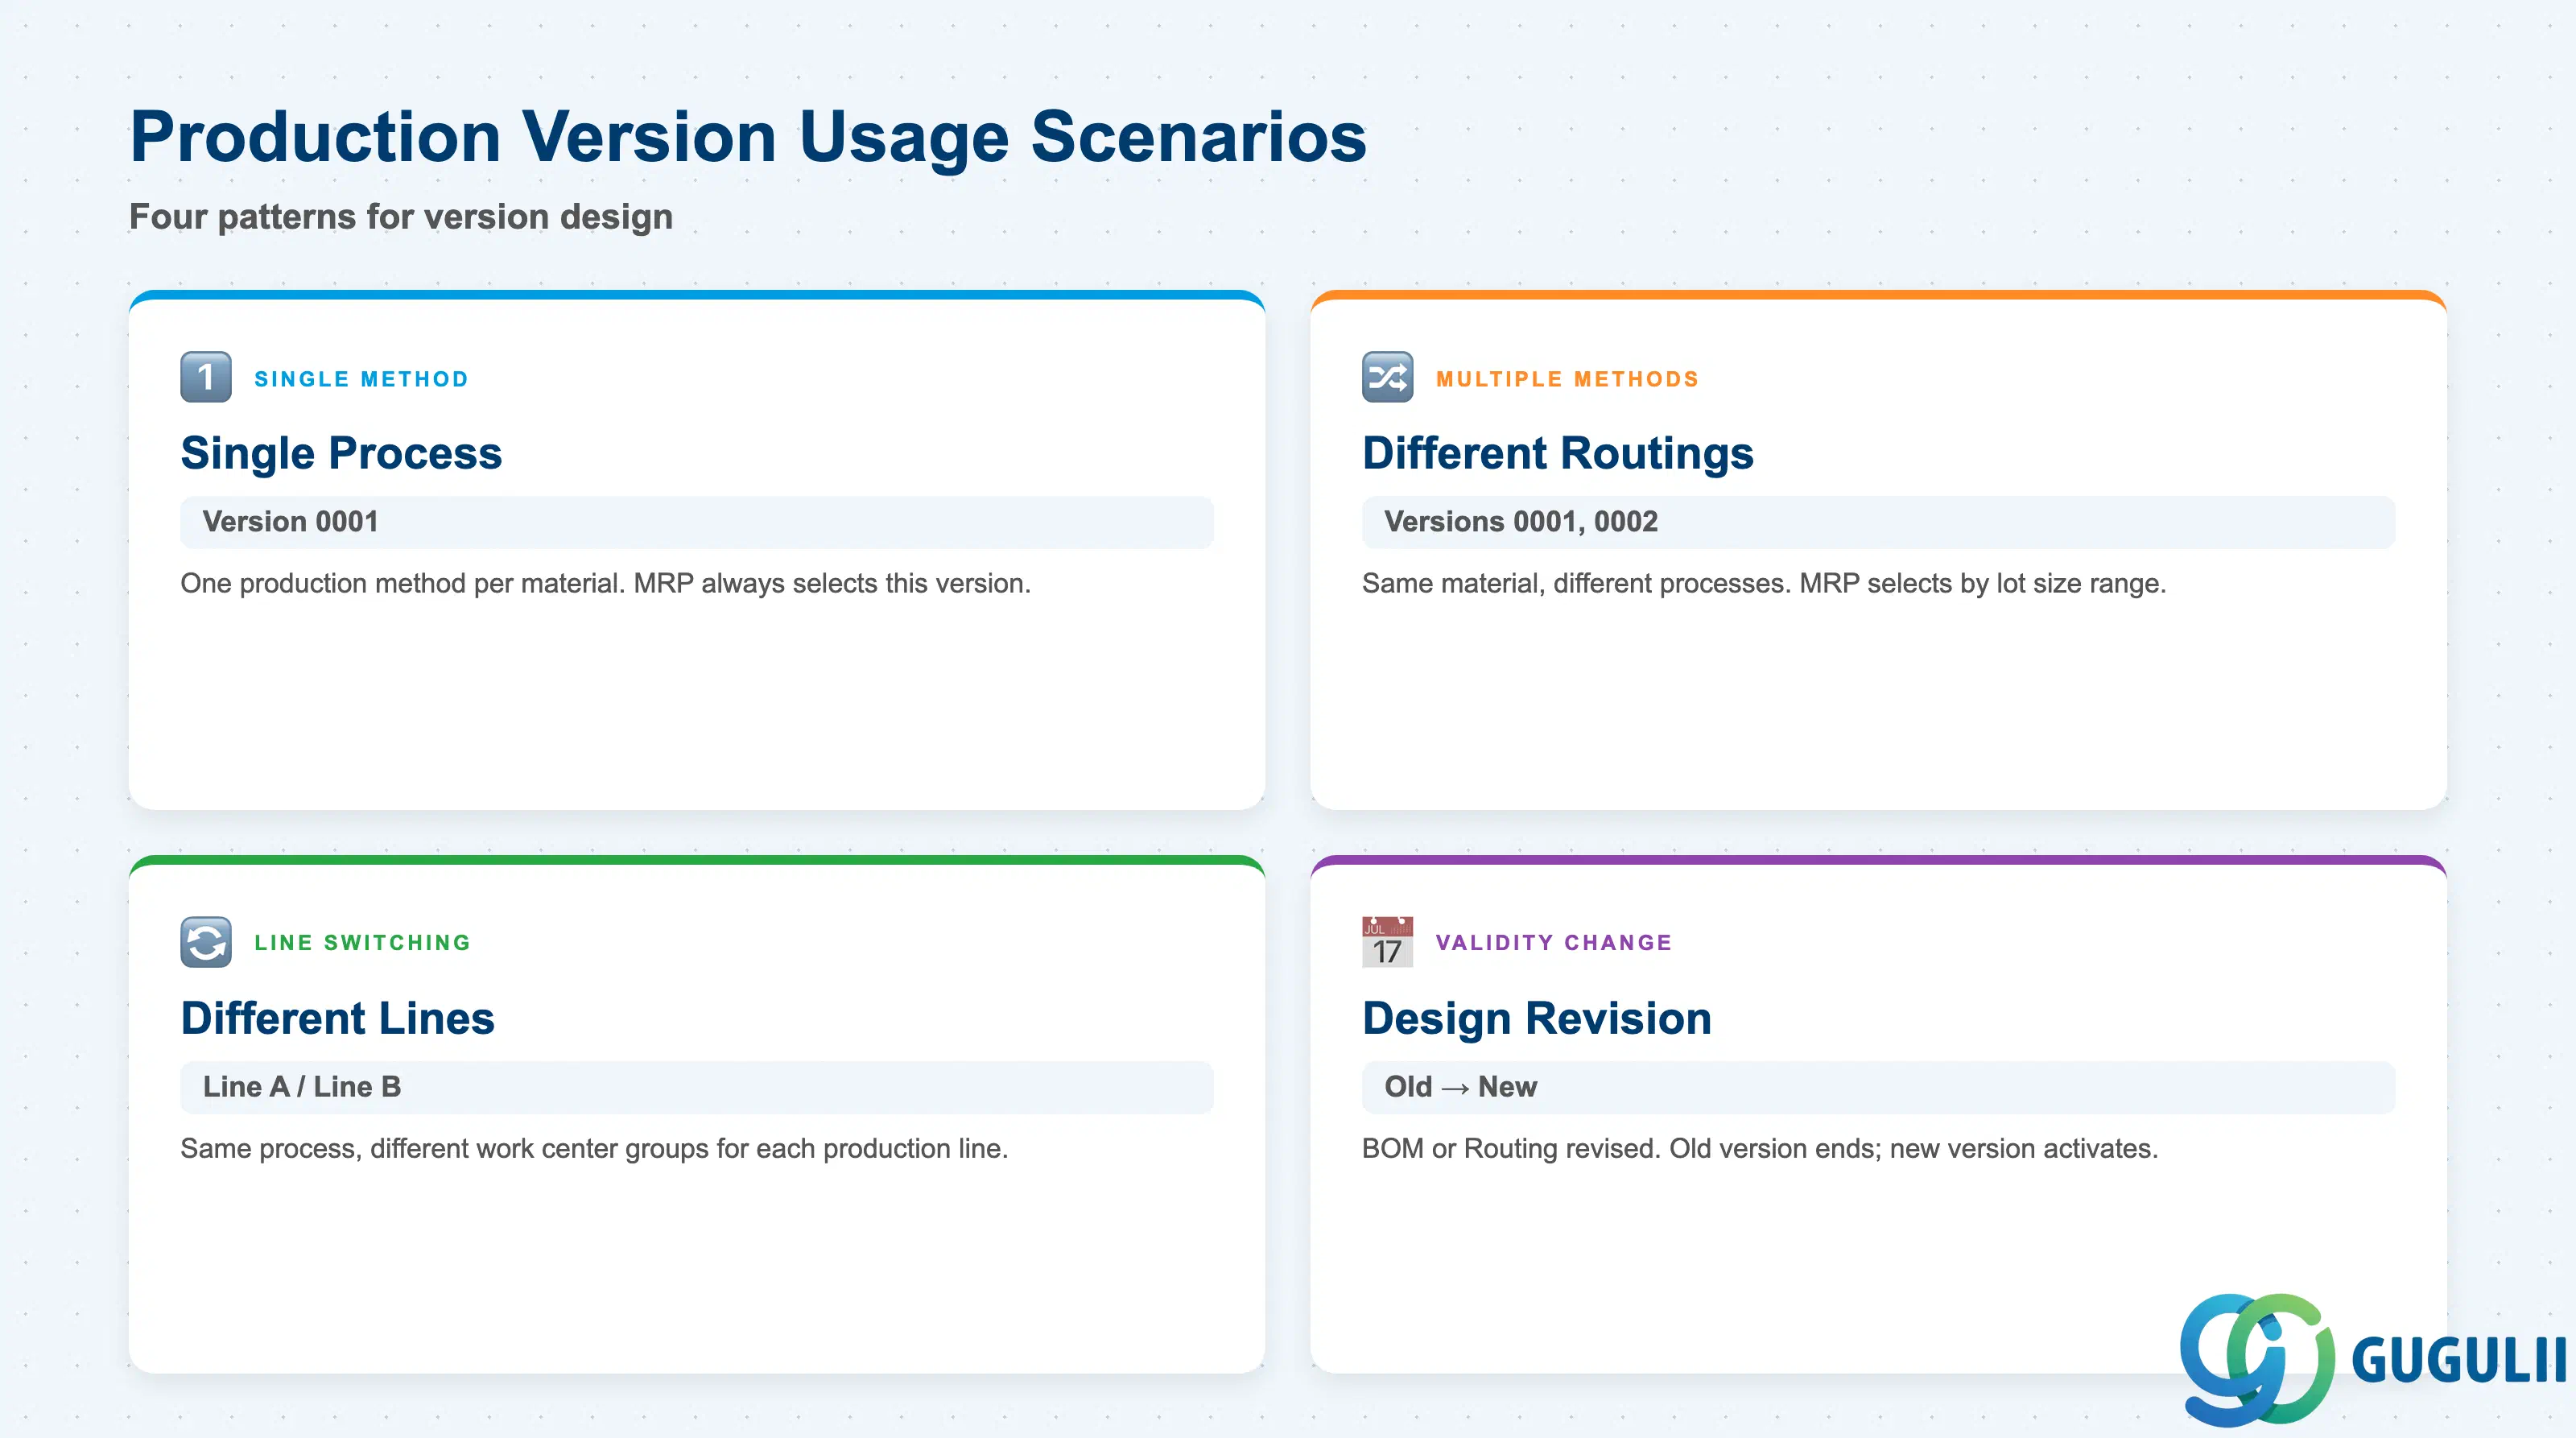
製造バージョンは、品目の製造方法だけでなく、どの生産資源と部品表(BOM)構成が適用されるかを決定します。適切な数のバージョンとその選択ロジックを設計することは、PP(生産計画)ブループリントにおいて最も影響力の大きい意思決定の一つです。
| シナリオ | バージョンコード | ユースケース | 主要な動作 | |
|---|---|---|---|---|
| 単一方式 | 0001 | 品目に対する1つの製造プロセス | シンプルな環境でのデフォルト。MRPは常にこのバージョンを選択する。 | |
| 複数製造方法 | 0001, 0002, … | 同一品目を異なるプロセスで製造(例:バッチ vs 連続) | 各バージョンは異なる作業手順を参照する。MRPはロットサイズ範囲に基づいて選択する。 | |
| ライン切替 | 0001(ラインA), 0002(ラインB) | 同一プロセス、異なる作業区グループ(生産ライン) | 各バージョンは、独自の作業区割当を持つ異なる作業手順を参照する。 | |
| 有効期限ベースの設計変更 | 0001(旧), 0002(新) | 設計変更により部品表または作業手順が改訂された場合 | 旧バージョンは有効終了日を保持し、新バージョンは切替日から有効になる。 |
設計原則: 計画および製造のバリエーションに必要な最小限の製造バージョン数に抑えること。バージョンが増えるごとにマスタデータのメンテナンス負荷が増加し、MRPが誤った方法を選択するリスクが高まります。
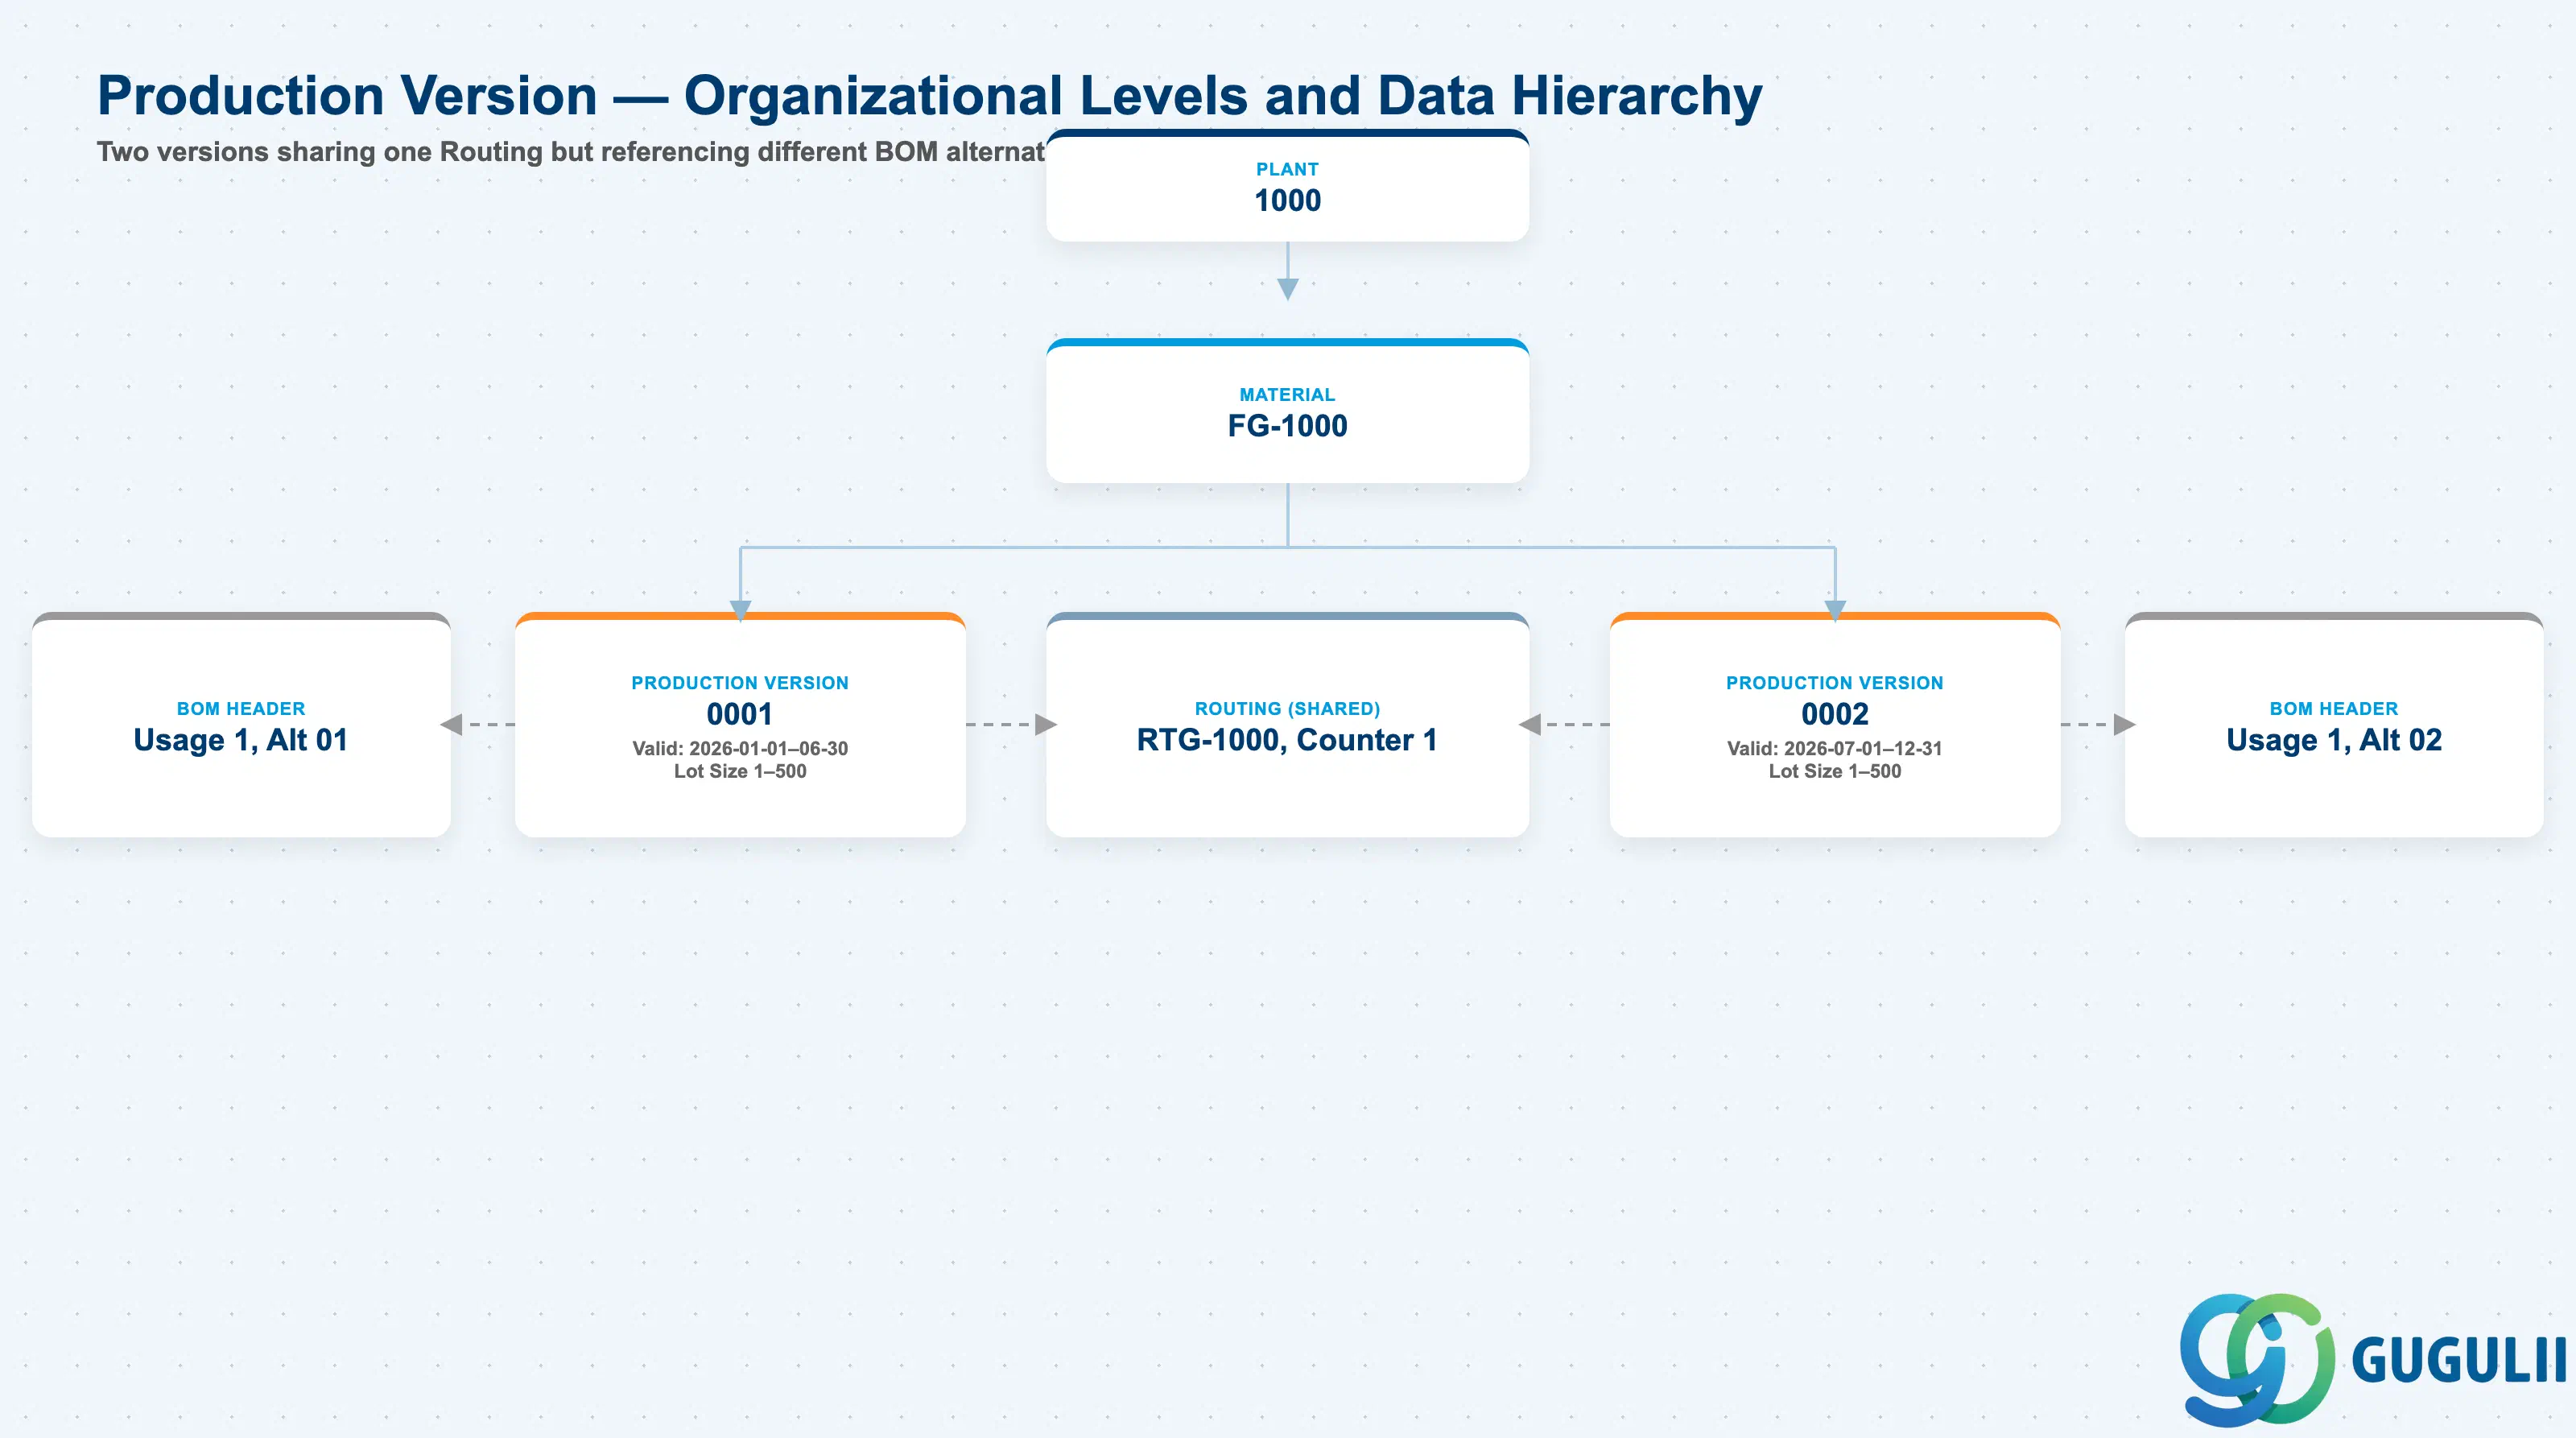
具体的な例を用いたデータ階層
Plant 1000
   │
   └── Material FG-1000
          │
          ├── Production Version 0001
          │      Valid: 2026-01-01 – 06-30, Lot Size 1–500
          │      ── references ──> Routing RTG-1000, Counter 1
          │      ── references ──> BOM Header (Usage 1, Alt 01)
          │
          └── Production Version 0002
                 Valid: 2026-07-01 – 12-31, Lot Size 1–500
                 ── references ──> Routing RTG-1000, Counter 1
── references ──> BOM Header (Usage 1, Alt 02)上記の両バージョンは、同じ作業手順(RTG-1000、カウンタ 1)を指しています。製造ステップと作業区は変わりませんが、それぞれ異なる部品表代替(代替01と代替02)を参照しています。これは、プロセスではなく材料構成のみが変更される、構成品目代替や設計変更における一般的なパターンです。
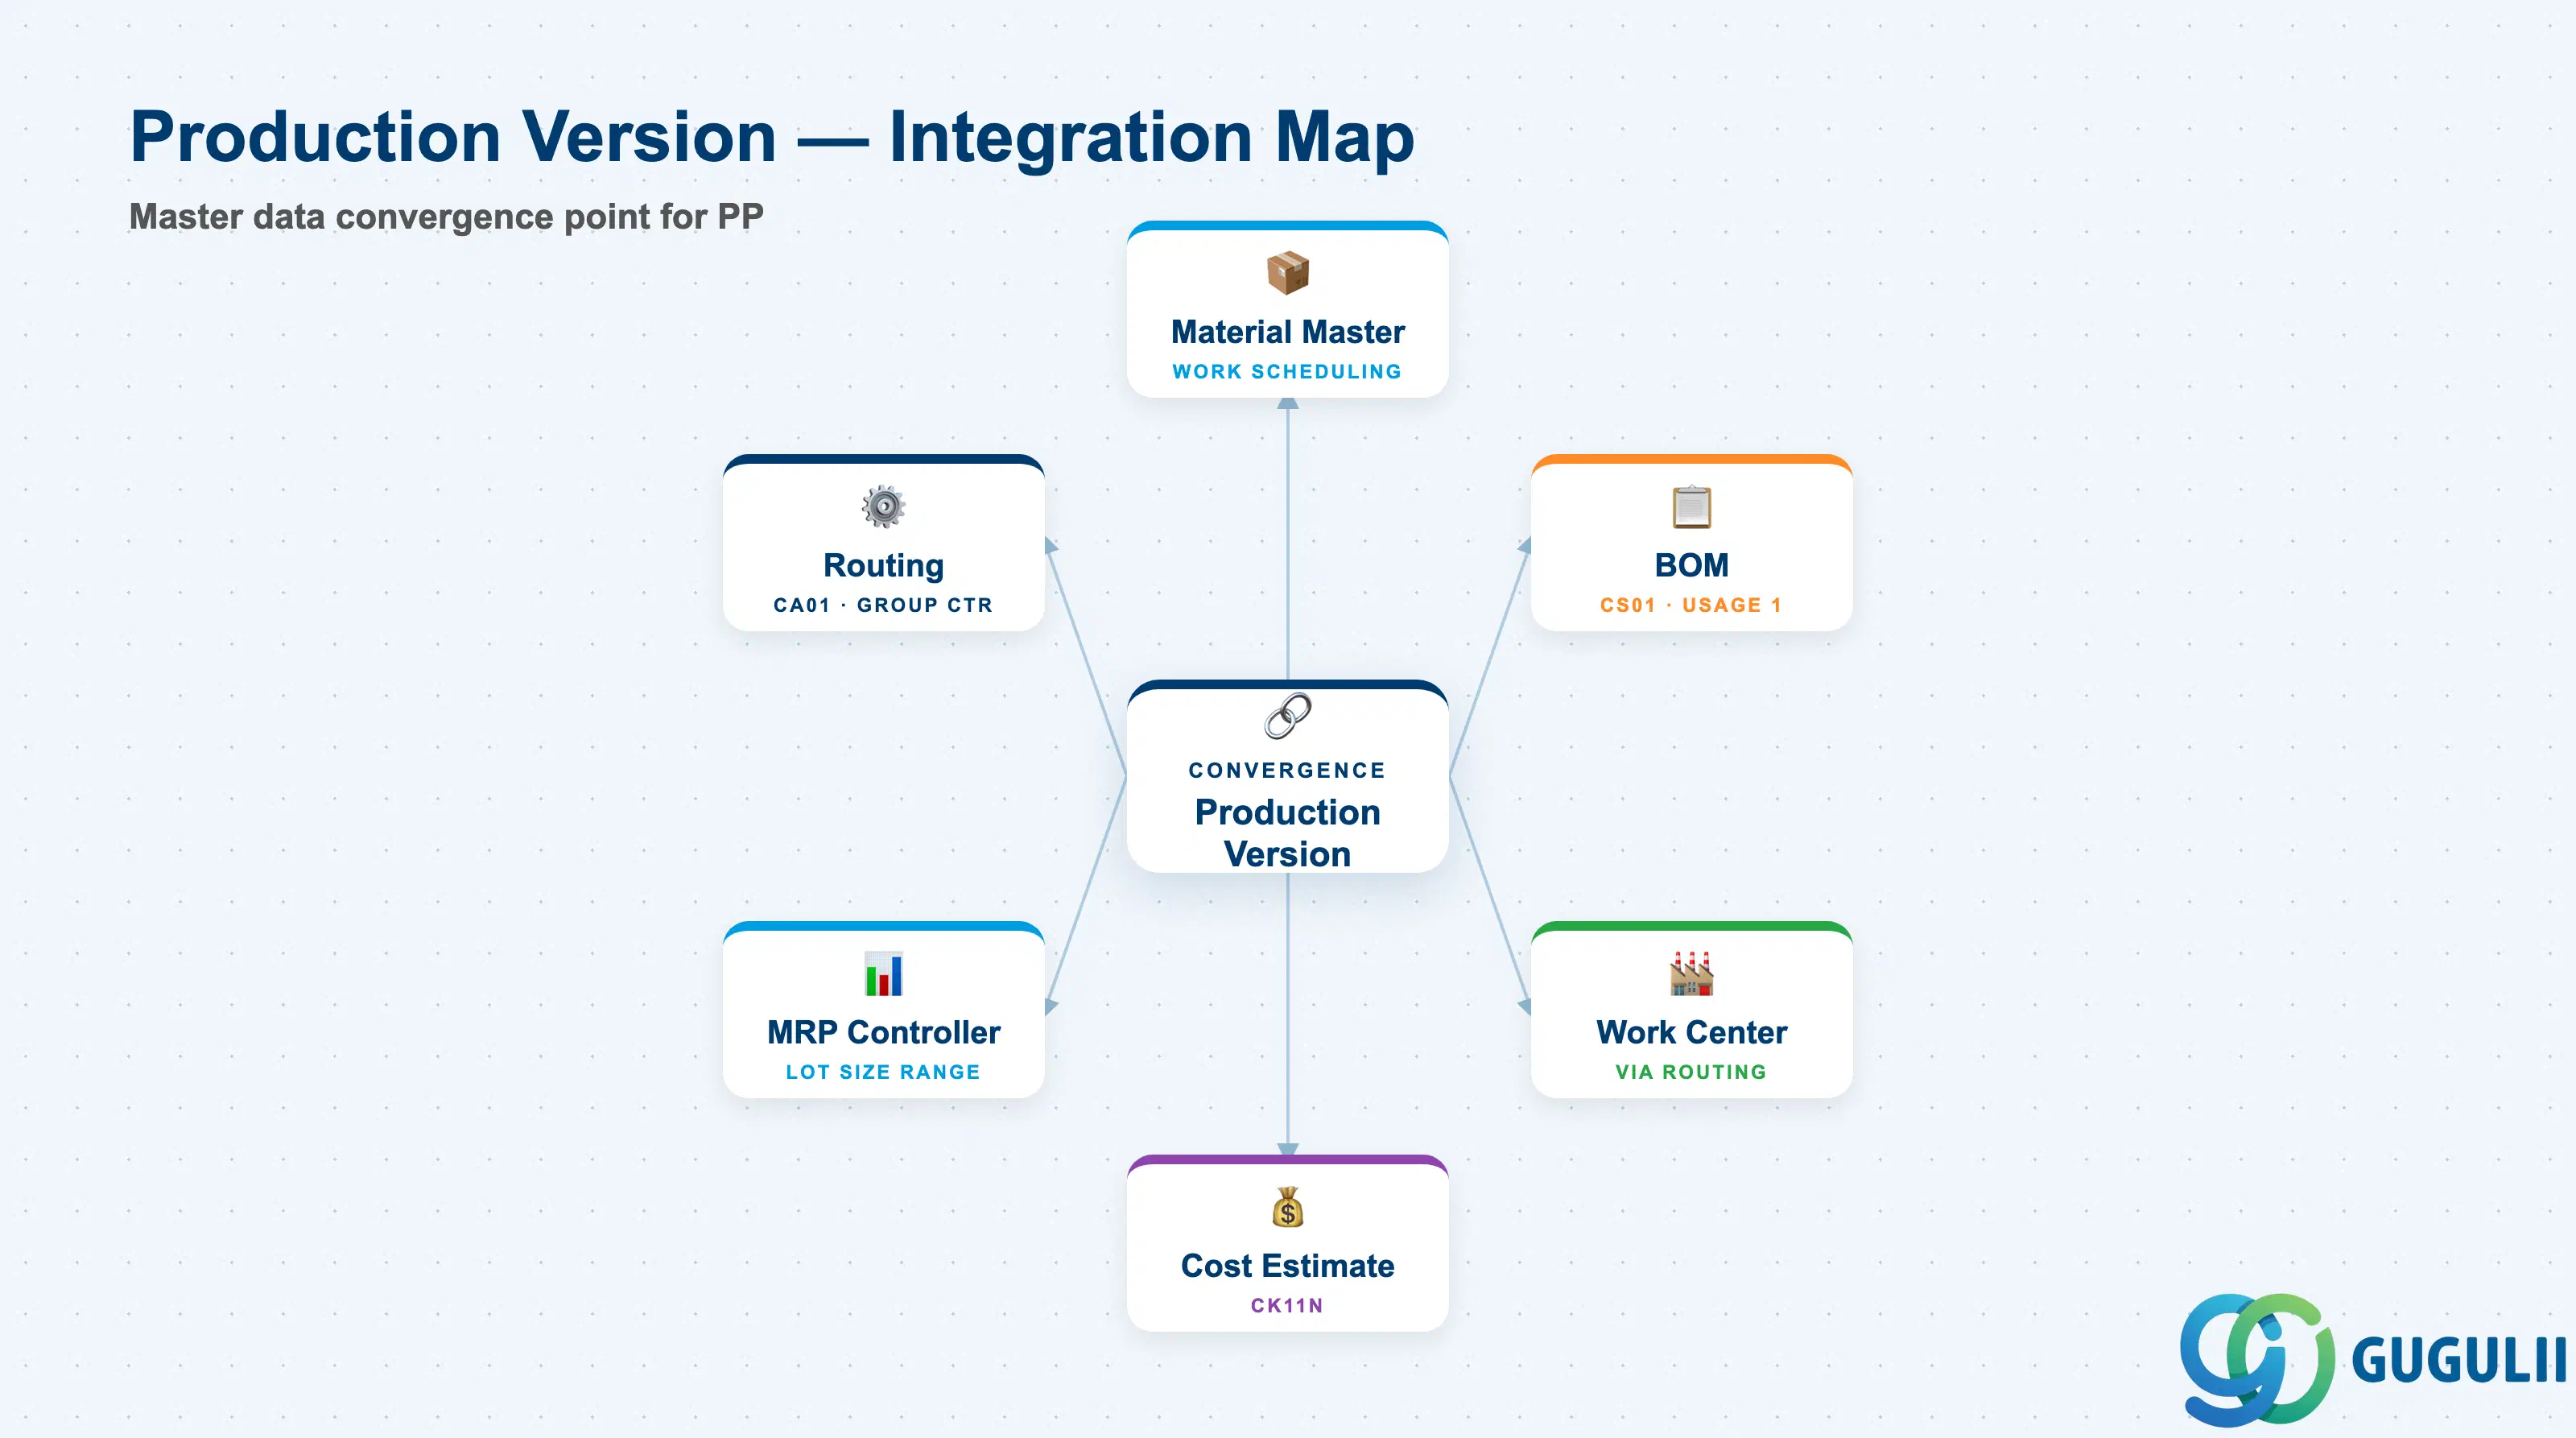
製造バージョンは、PPマスタデータ設定フロー全体の収束点です。品目マスタ(作業日程ビュー)、部品表、および作業手順が完了するまで作成できません。
| オブジェクト | 関係性 | 実務上の注意点 | |
|---|---|---|---|
| 品目マスタ | 製造バージョンは作業計画ビュー(MRP4タブ)で管理される | 作業計画ビューにより、製造指図作成時のデフォルトとなる製造バージョンが決定される。MRP4ビューでは、有効な全バージョンとそのロットサイズ範囲も表示される。 | |
| 部品表(CS01) | 製造バージョンは部品表使用法と代替部品表番号を参照する | 部品表使用法「1」(生産)が標準。複数の代替部品表が存在する場合(例:01=標準、02=手直し)、それぞれを個別の製造バージョンに割り当てることができる。 | |
| 作業手順(CA01) | 製造バージョンは作業手順グループとグループカウンタを参照する | 製造バージョンが参照する前に、作業手順が存在している必要がある。グループカウンタは、同一品目の並行作業手順(例:機械主導 vs. 作業者主導)を区別する。 | |
| 作業区(CR01) | 作業手順の作業は作業区を参照する | 作業手順を介して間接的に関連付けられる。作業区は、その原価センタと活動タイプの割当を通じて、能力計画(CM01/CM04)と原価計算を駆動する。 | |
| MRPコントローラ | MRPは計画手順の日程計画に製造バージョンを使用する | 製造バージョンのロットサイズ範囲により、MRPがどのバージョンを選択するかが決まる。計画手順数量に一致する製造バージョンがない場合、MRPは例外を発行する。 | |
| 原価見積(CK11N) | CO-PCは製造バージョンを使用して、標準原価計算のために部品表と作業手順を読み込む | 原価見積実行時、システムは製造バージョンに従って正しい部品表と作業手順の組み合わせを検索する。不正確または不整合な製造バージョンは原価見積エラーの原因となり、期末決算をブロックする。 |
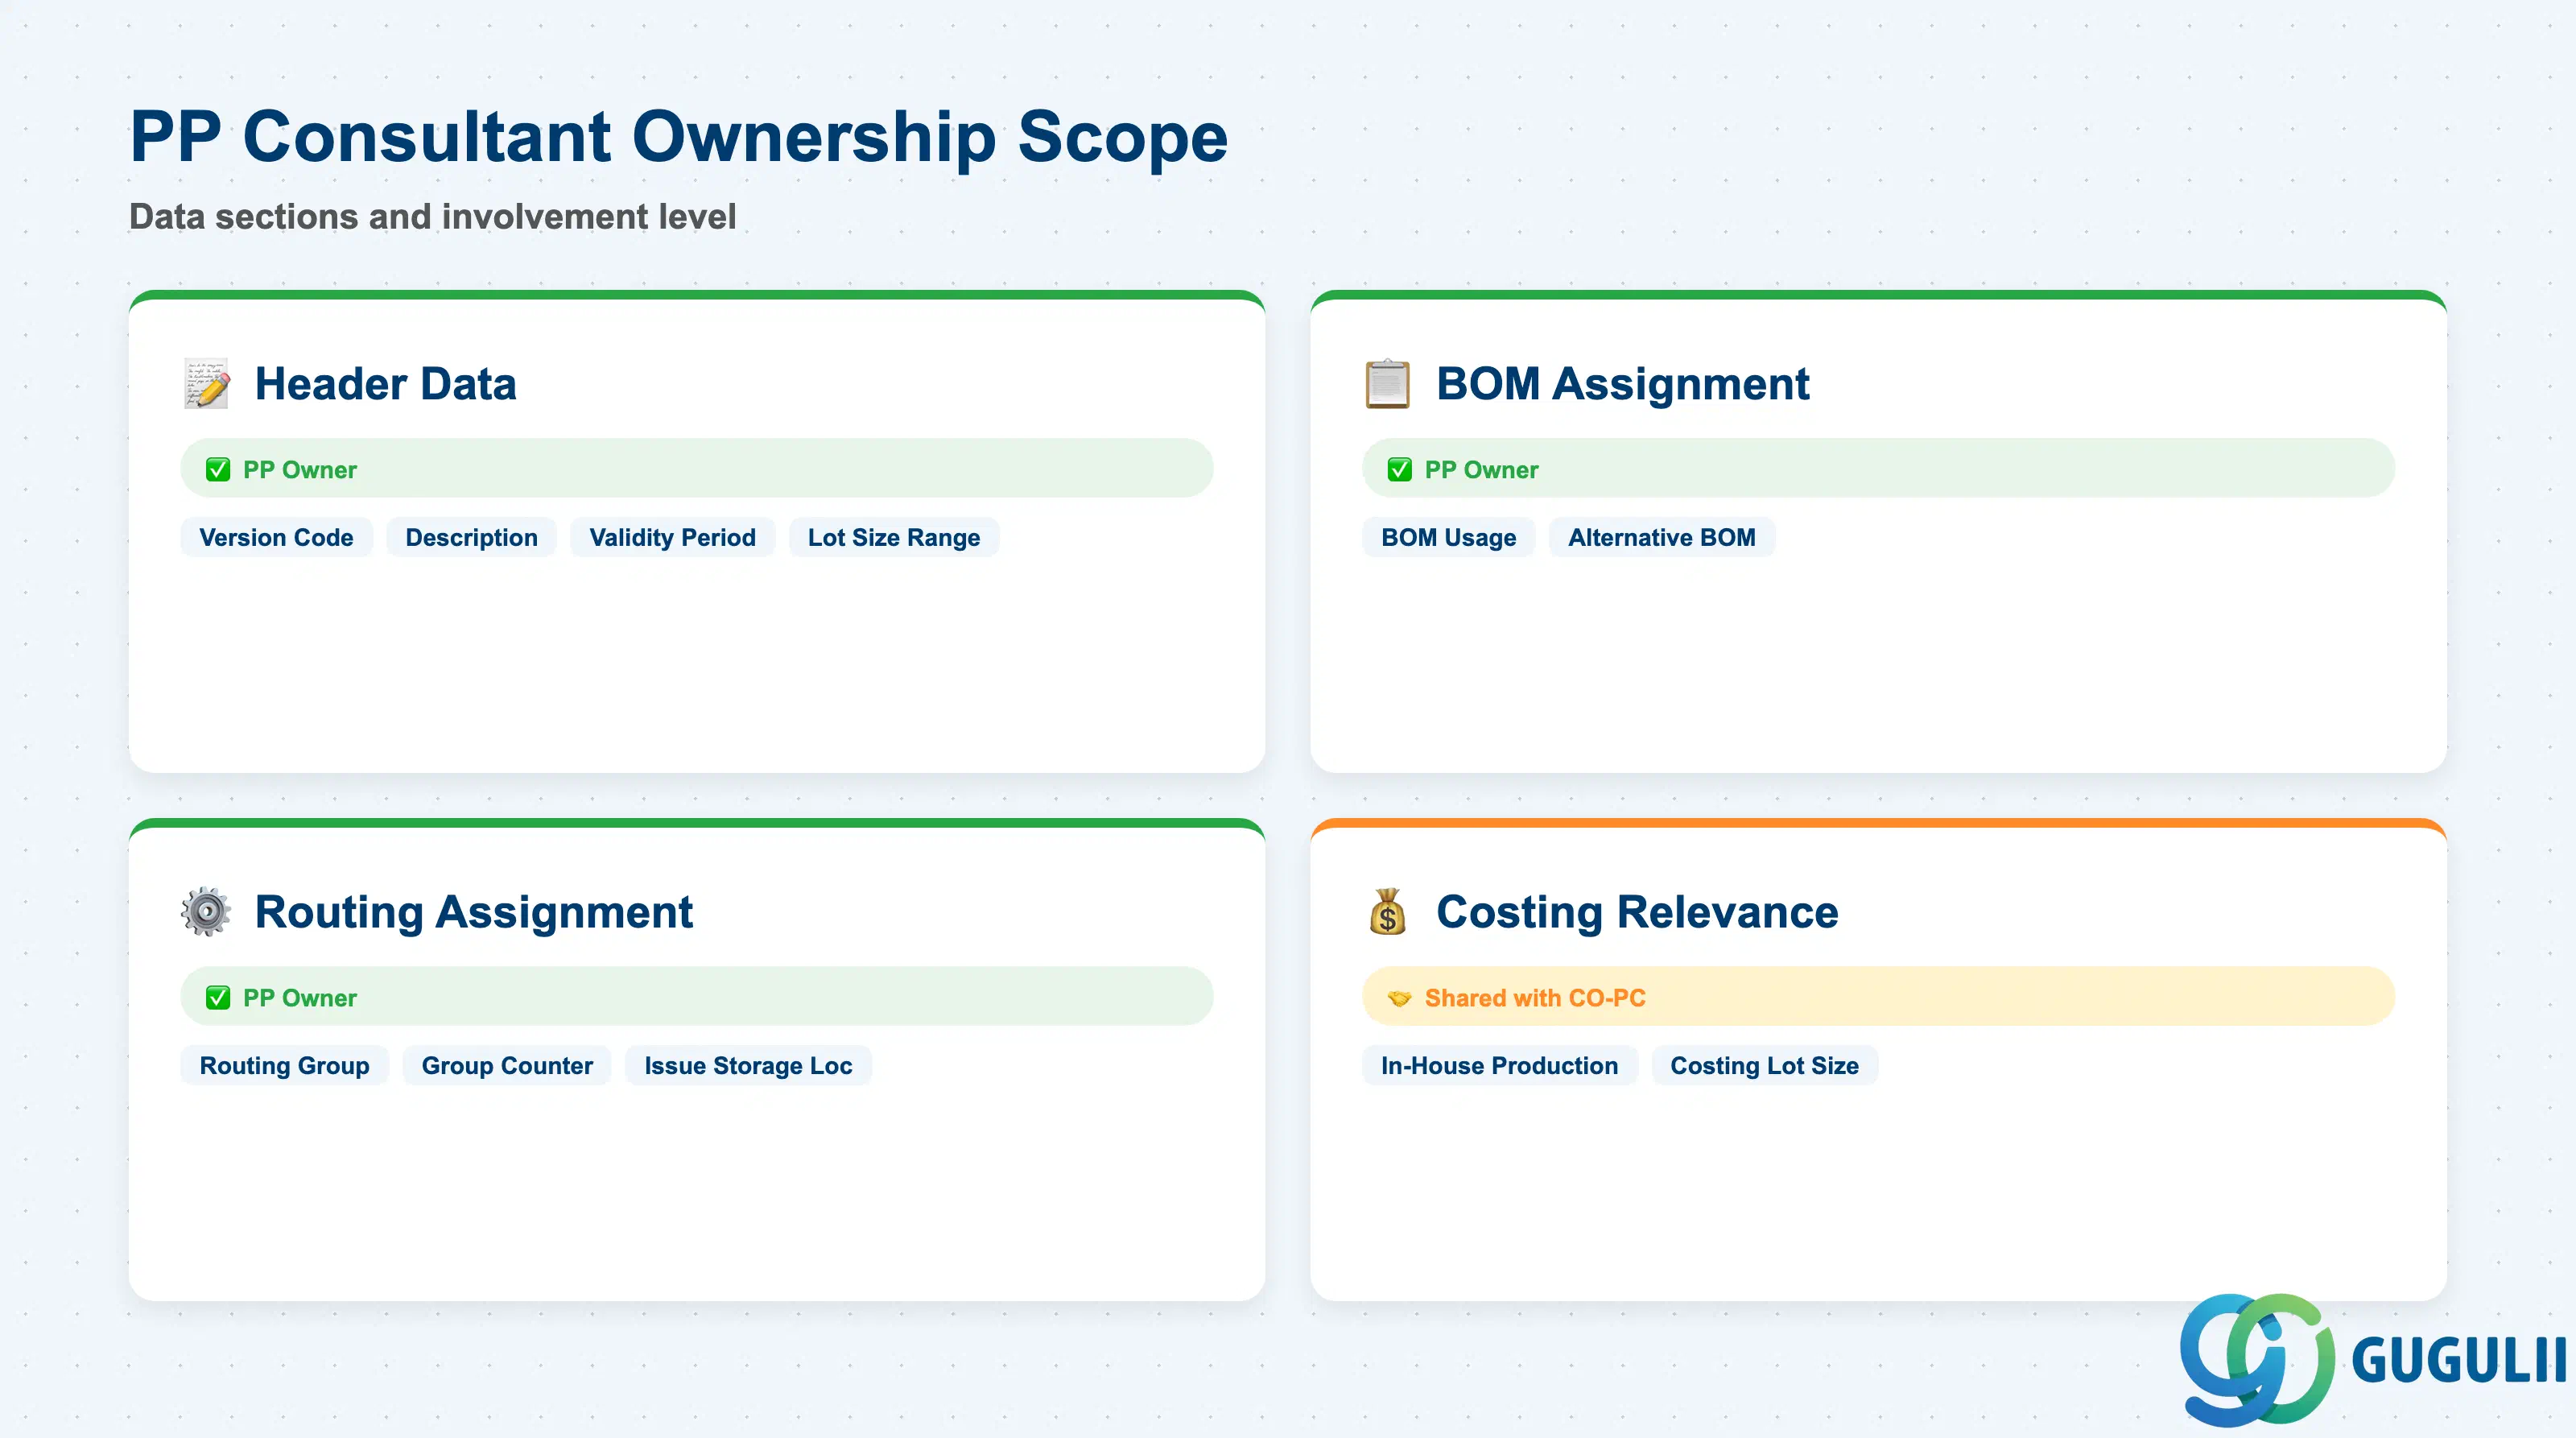
| データセクション | PPの関与 | 備考 | |
|---|---|---|---|
| ヘッダデータ | ◎ オーナー | バージョンコード、説明、有効期間、ロットサイズ範囲 | |
| 部品表割当 | ◎ オーナー | 部品表用途、代替部品表番号 | |
| 作業手順割当 | ◎ オーナー | 作業手順グループ、グループカウンタ、出庫保管場所 | |
| 原価計算関連性 | ○ CO-PCと共有 | 内製区分、原価計算ロットサイズ — CO-PCは標準原価見積時にこれらを読み取る |
凡例: ◎ = オーナー/重要、○ = 直接関与
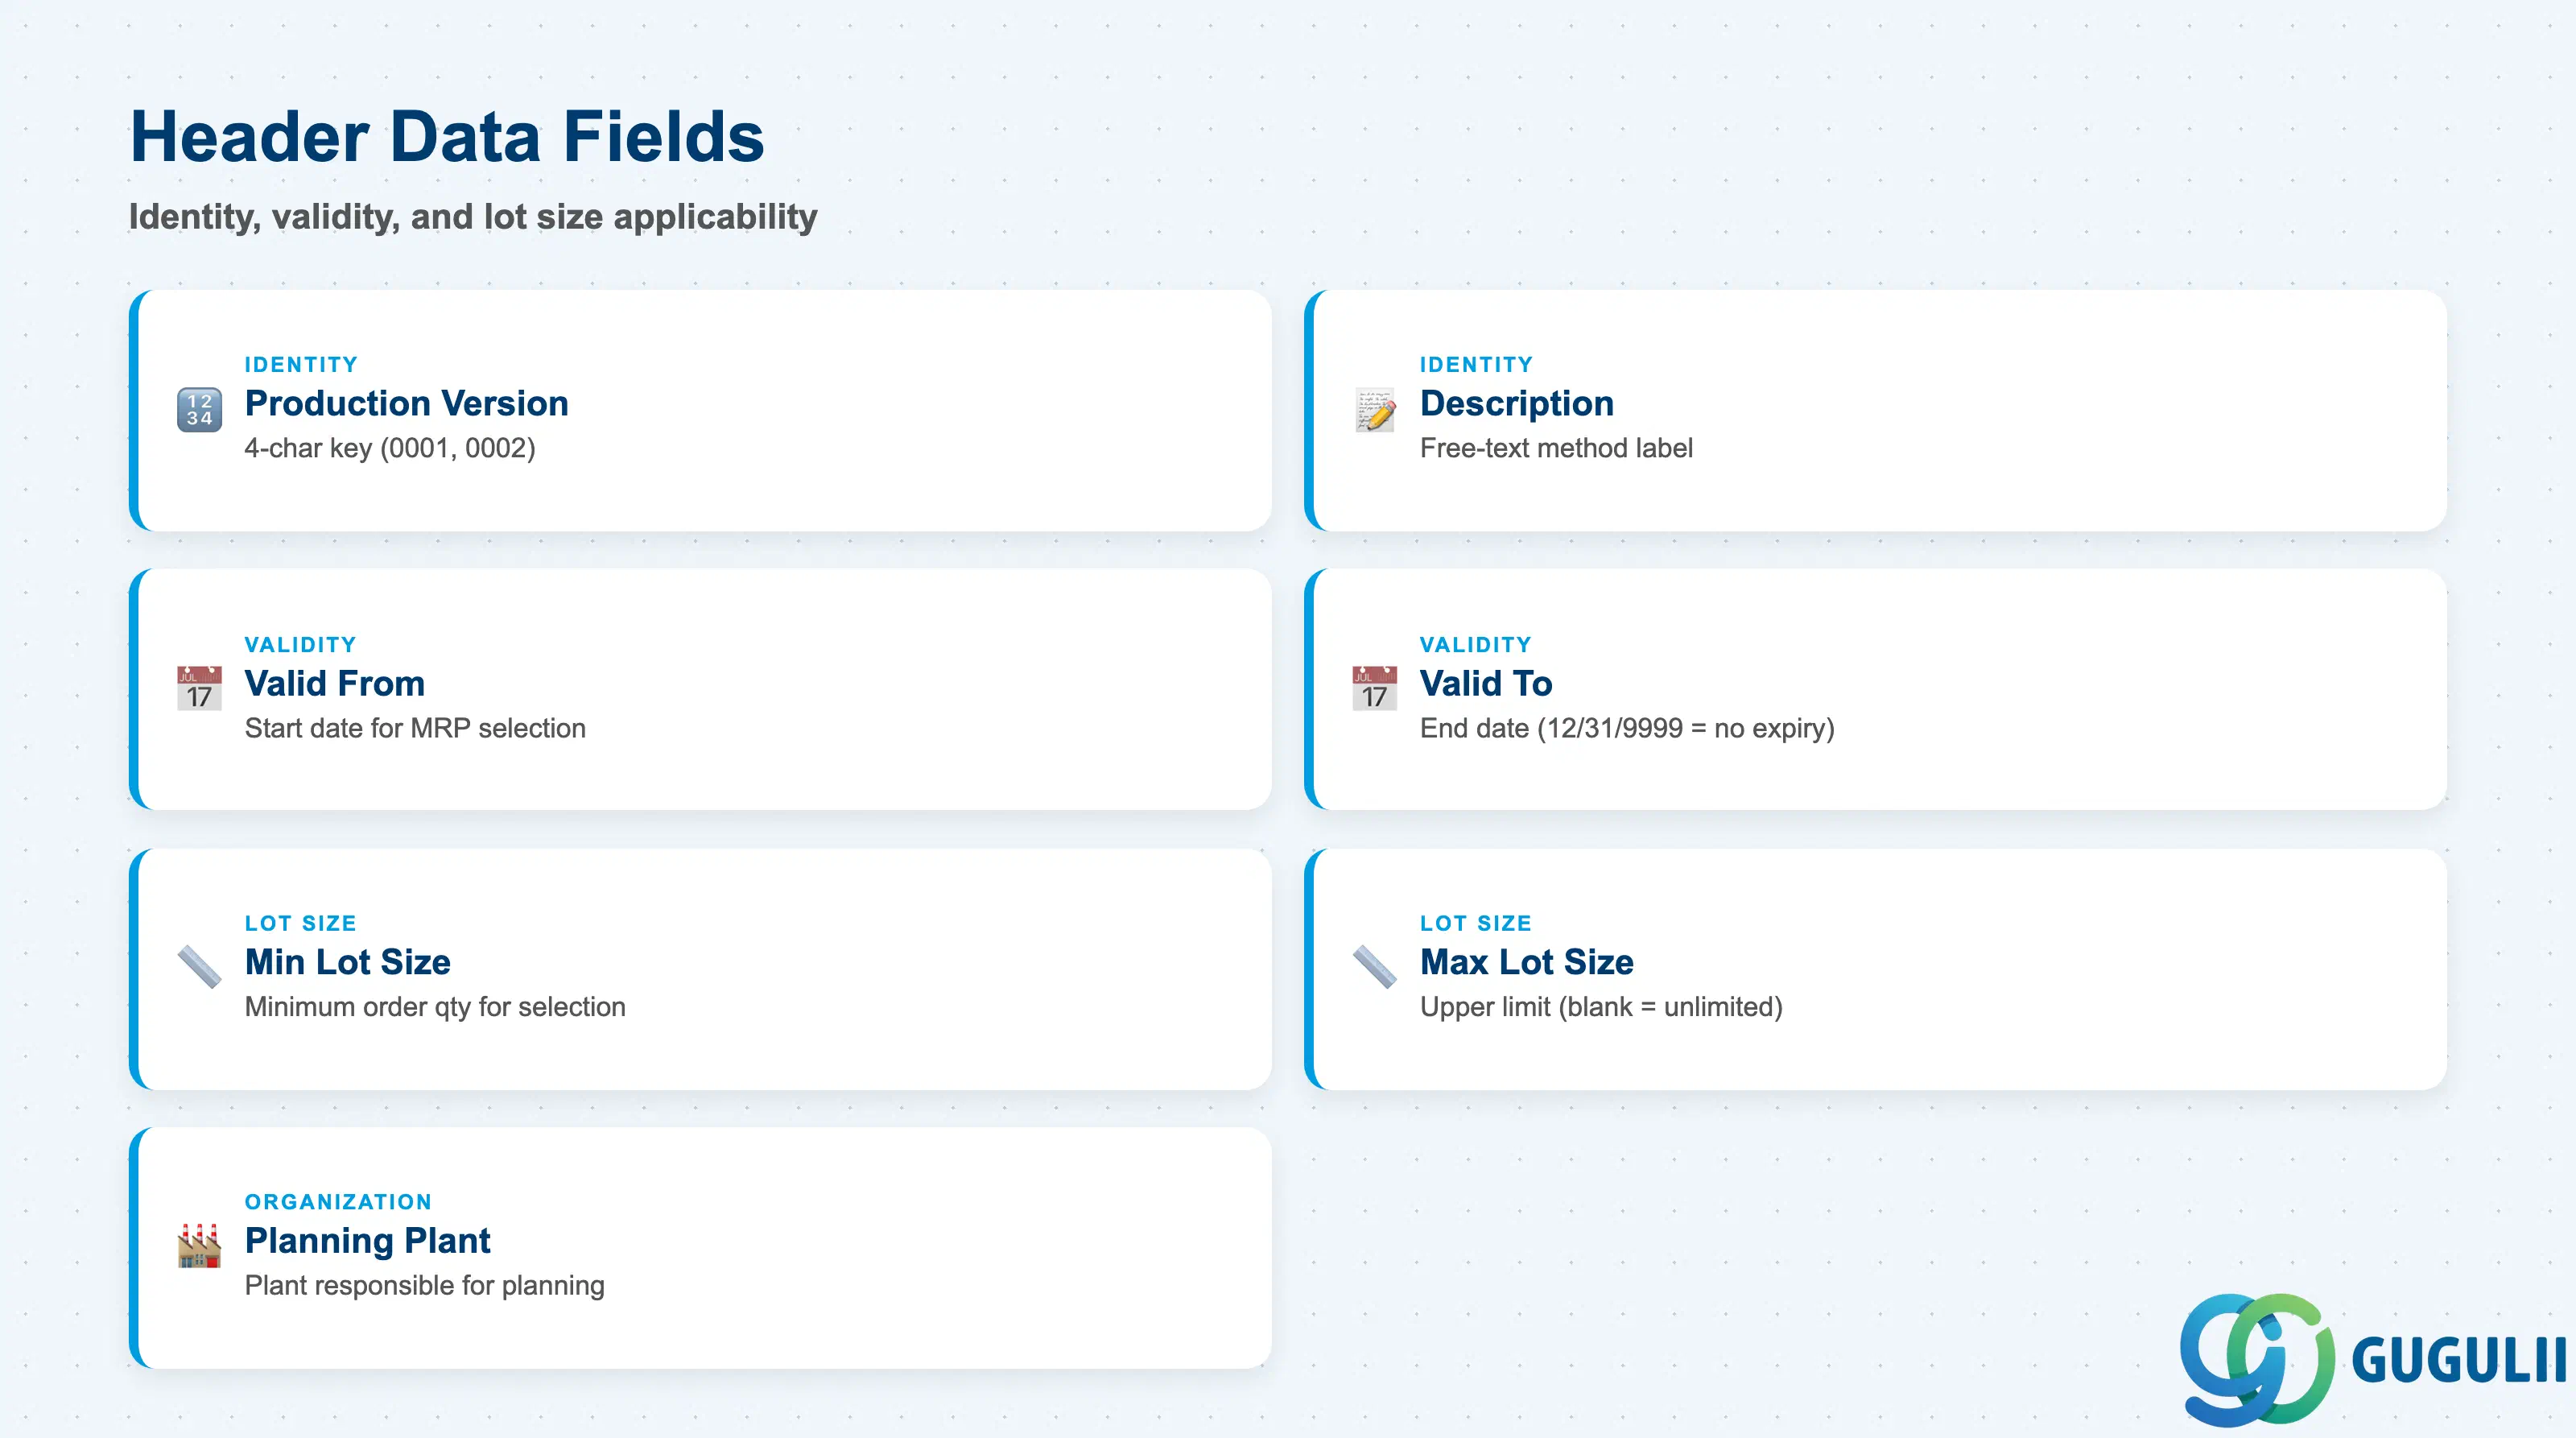
ヘッダデータセクションでは、製造バージョンの識別、有効期間、およびロットサイズ適用範囲を定義します。これらは、MRPが計画手配に使用するバージョンを選択する際に評価する項目です。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 製造バージョン | 4桁の英数字バージョンキー(例:0001) | 品目-プラント内のバージョンを識別します。命名規則:連番(0001、0002)を使用します。ライン別バージョンを使用する場合は、命名規則(例:0001 = ラインA、0002 = ラインB)を採用し、プロジェクトのデータ辞書に文書化します。 | |
| 説明 | バージョンの自由記述テキスト | 製造方法や識別特性を記述します(例:「標準バッチプロセス」、「ラインA — 高速」)。C223および品目マスタのMRP4タブに表示されます。説明は簡潔で、材料間で一貫性を保つようにします。 | |
| 有効開始日 | バージョンの有効期間の開始日 | MRPは、計画手配日をカバーする有効期間を持つバージョンのみを選択します。MRPが初日からバージョンを使用できるように、プロジェクトの稼働開始日(またはそれより前の日付)に設定します。 | |
| 有効終了日 | バージョンの有効期間の終了日 | 期限切れが予定されていないバージョンには 12/31/9999 を使用します。設計変更管理では、後継バージョンの有効開始日と終了日を一致させ、ギャップが生じないようにします。 | |
| 最小ロットサイズ | このバージョンが適用される最小注文数量 | MRPは、計画手配数量と一致するロットサイズ範囲を持つバージョンを選択します。計画手配が最小値を下回ると、MRPは例外メッセージ10(有効な製造バージョンなし)を発行します。生産ラインの最小経済バッチに合わせて設定します。 | |
| 最大ロットサイズ | このバージョンの最大注文数量 | 上限がない場合は空白のままにします(無制限と解釈されます)。各バージョンが異なる数量範囲を対象とするマルチバージョン設定では、バージョン0001の最大値はバージョン0002の最小値より小さくする必要があり、重複を防ぎます。 | |
| 計画プラント | このバージョンの計画を担当するプラント | 通常は製造プラントと同じです。集中計画を行うマルチプラントシナリオでは、計画プラントが製造プラントと異なる場合があります。 |
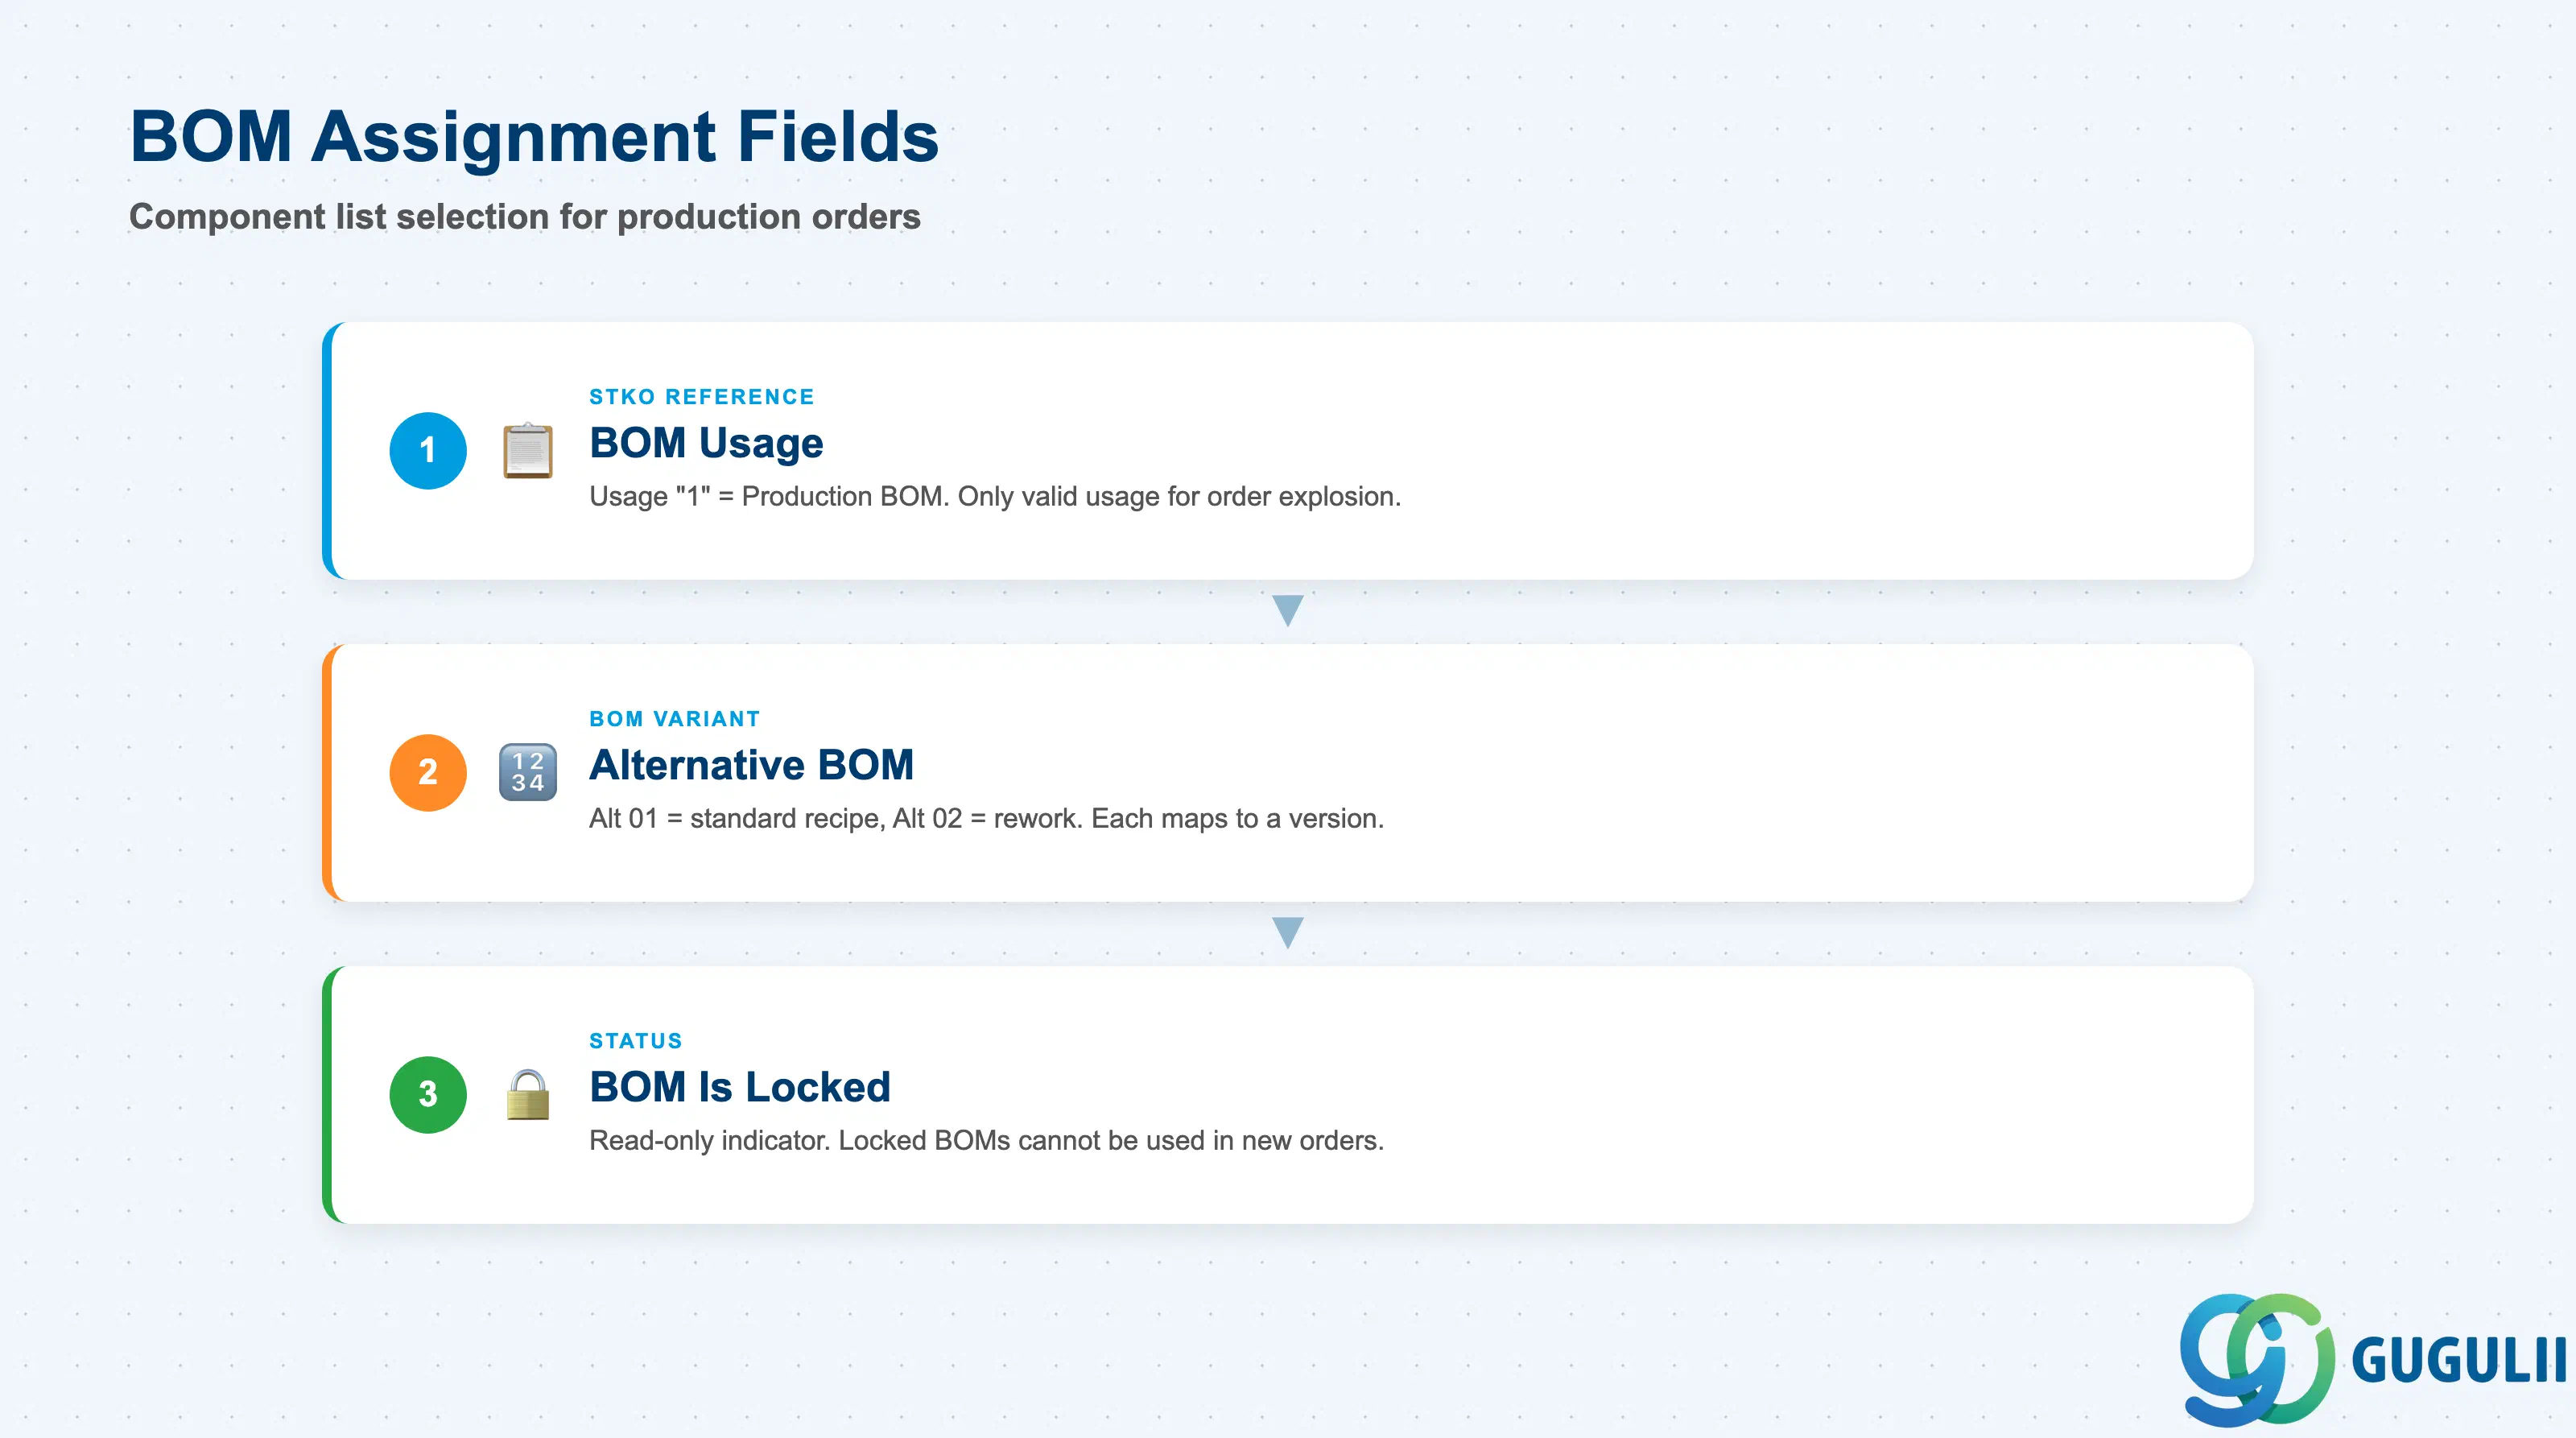
BOM割当セクションは、製造バージョンが構成品目リストとして使用するBOMを指定します。BOM使用量と代替BOMの組み合わせにより、STKOテーブル内の1つのBOMレコードが一意に識別されます。
| 項目 | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 部品表使用目的 | 部品表が作成されたアプリケーションを識別する | 生産用標準:使用目的「1」(生産部品表)。製造バージョンで使用目的「3」(原価計算)や「5」(販売)と混在させないこと — 製造指図の部品表展開では使用目的「1」のみ有効。 | |
| 代替部品表 | 部品表使用目的内の代替番号(例:01、02) | 同一品目・同一使用目的で複数の代替部品表が存在する場合、それぞれを異なる製造バージョンに割り当て可能。例:代替01=標準レシピ、代替02=手直しレシピ。品目間で代替番号を体系的に割り当て、レポート作成を簡素化する。 | |
| 部品表ロック | 部品表が変更ロックされている場合に設定される読み取り専用インジケータ | C223でこのインジケータが表示された場合、元となる部品表がロックされている(CS02→ロック)。ロックされた部品表は、ロック解除されるまで新規製造指図で使用不可。新しく改訂された部品表を参照する製造バージョンをリリースする前に、設計部門と調整すること。 |
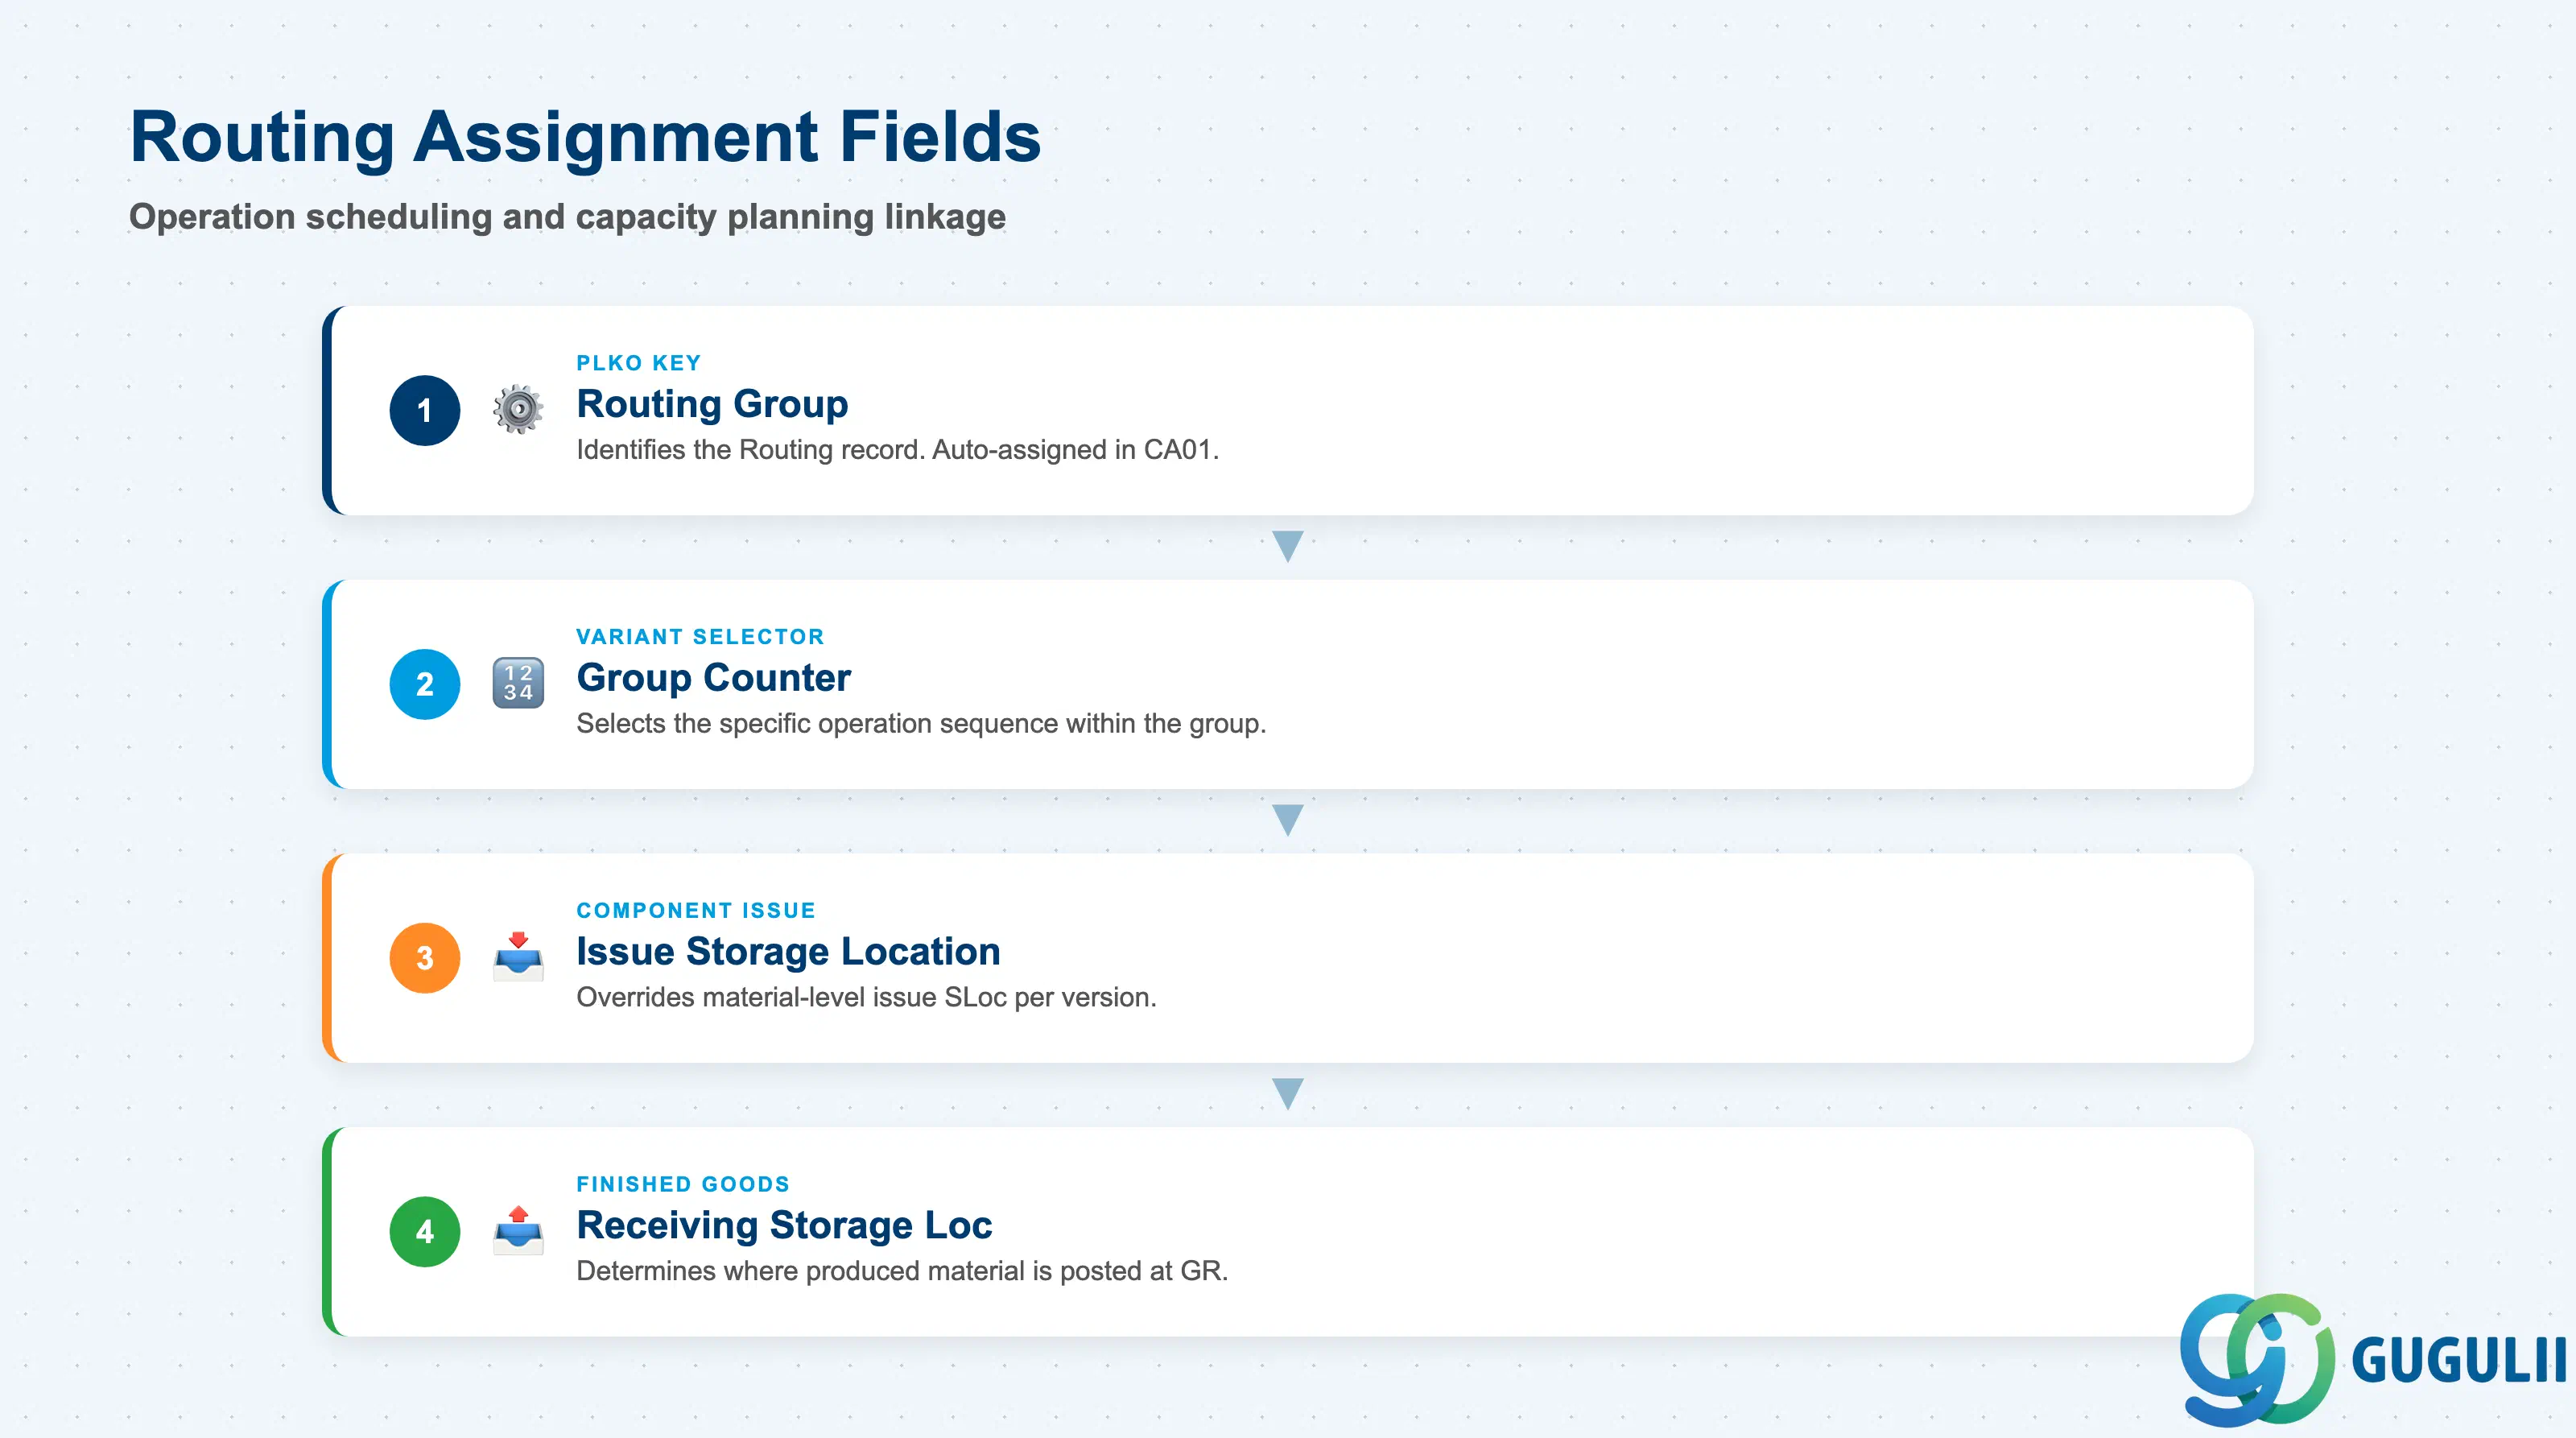
ルーティング割当セクションでは、製造バージョンが作業日程計画と能力計画に使用するルーティング(およびそのルーティンググループ内の特定のバリアント)を指定します。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 作業手順グループ | テーブルPLKO内の作業手順レコードを識別するキー | 作業手順グループは、CA01で作業手順が作成されると自動的に割り当てられます。1つの作業手順グループに複数のグループカウンタ(並行作業手順)を持つことができます。複数バージョン設定では、C223で参照されている作業手順グループが、実際にCA03で表示される作業手順と一致することを確認してください。 | |
| グループカウンタ | 作業手順グループ内の特定の作業手順バリアントを識別します | 各グループカウンタは、個別の作業順序を表します。例:カウンタ1 = 標準プロセス(3作業)、カウンタ2 = 迅速プロセス(2作業、品質検査をスキップ)。グループカウンタは体系的に割り当て、その意味をプロジェクトマスタデータガイドに文書化してください。 | |
| 出庫保管場所 | 入庫時に構成品目が出庫される保管場所 | この製造バージョンの品目レベルの出庫保管場所を上書きします。異なる生産ラインが異なる倉庫ロケーションから構成品目を引き出す複数ライン設備にとって重要です。ブループリント時に、倉庫チームの保管場所設計と整合させて設定します。 | |
| 入庫保管場所 | 生産された品目が転記される保管場所 | 製造指図の確認(入庫)後に、完成品在庫が転記される場所を決定します。倉庫チームの完成品在庫戦略と整合させてください。 |
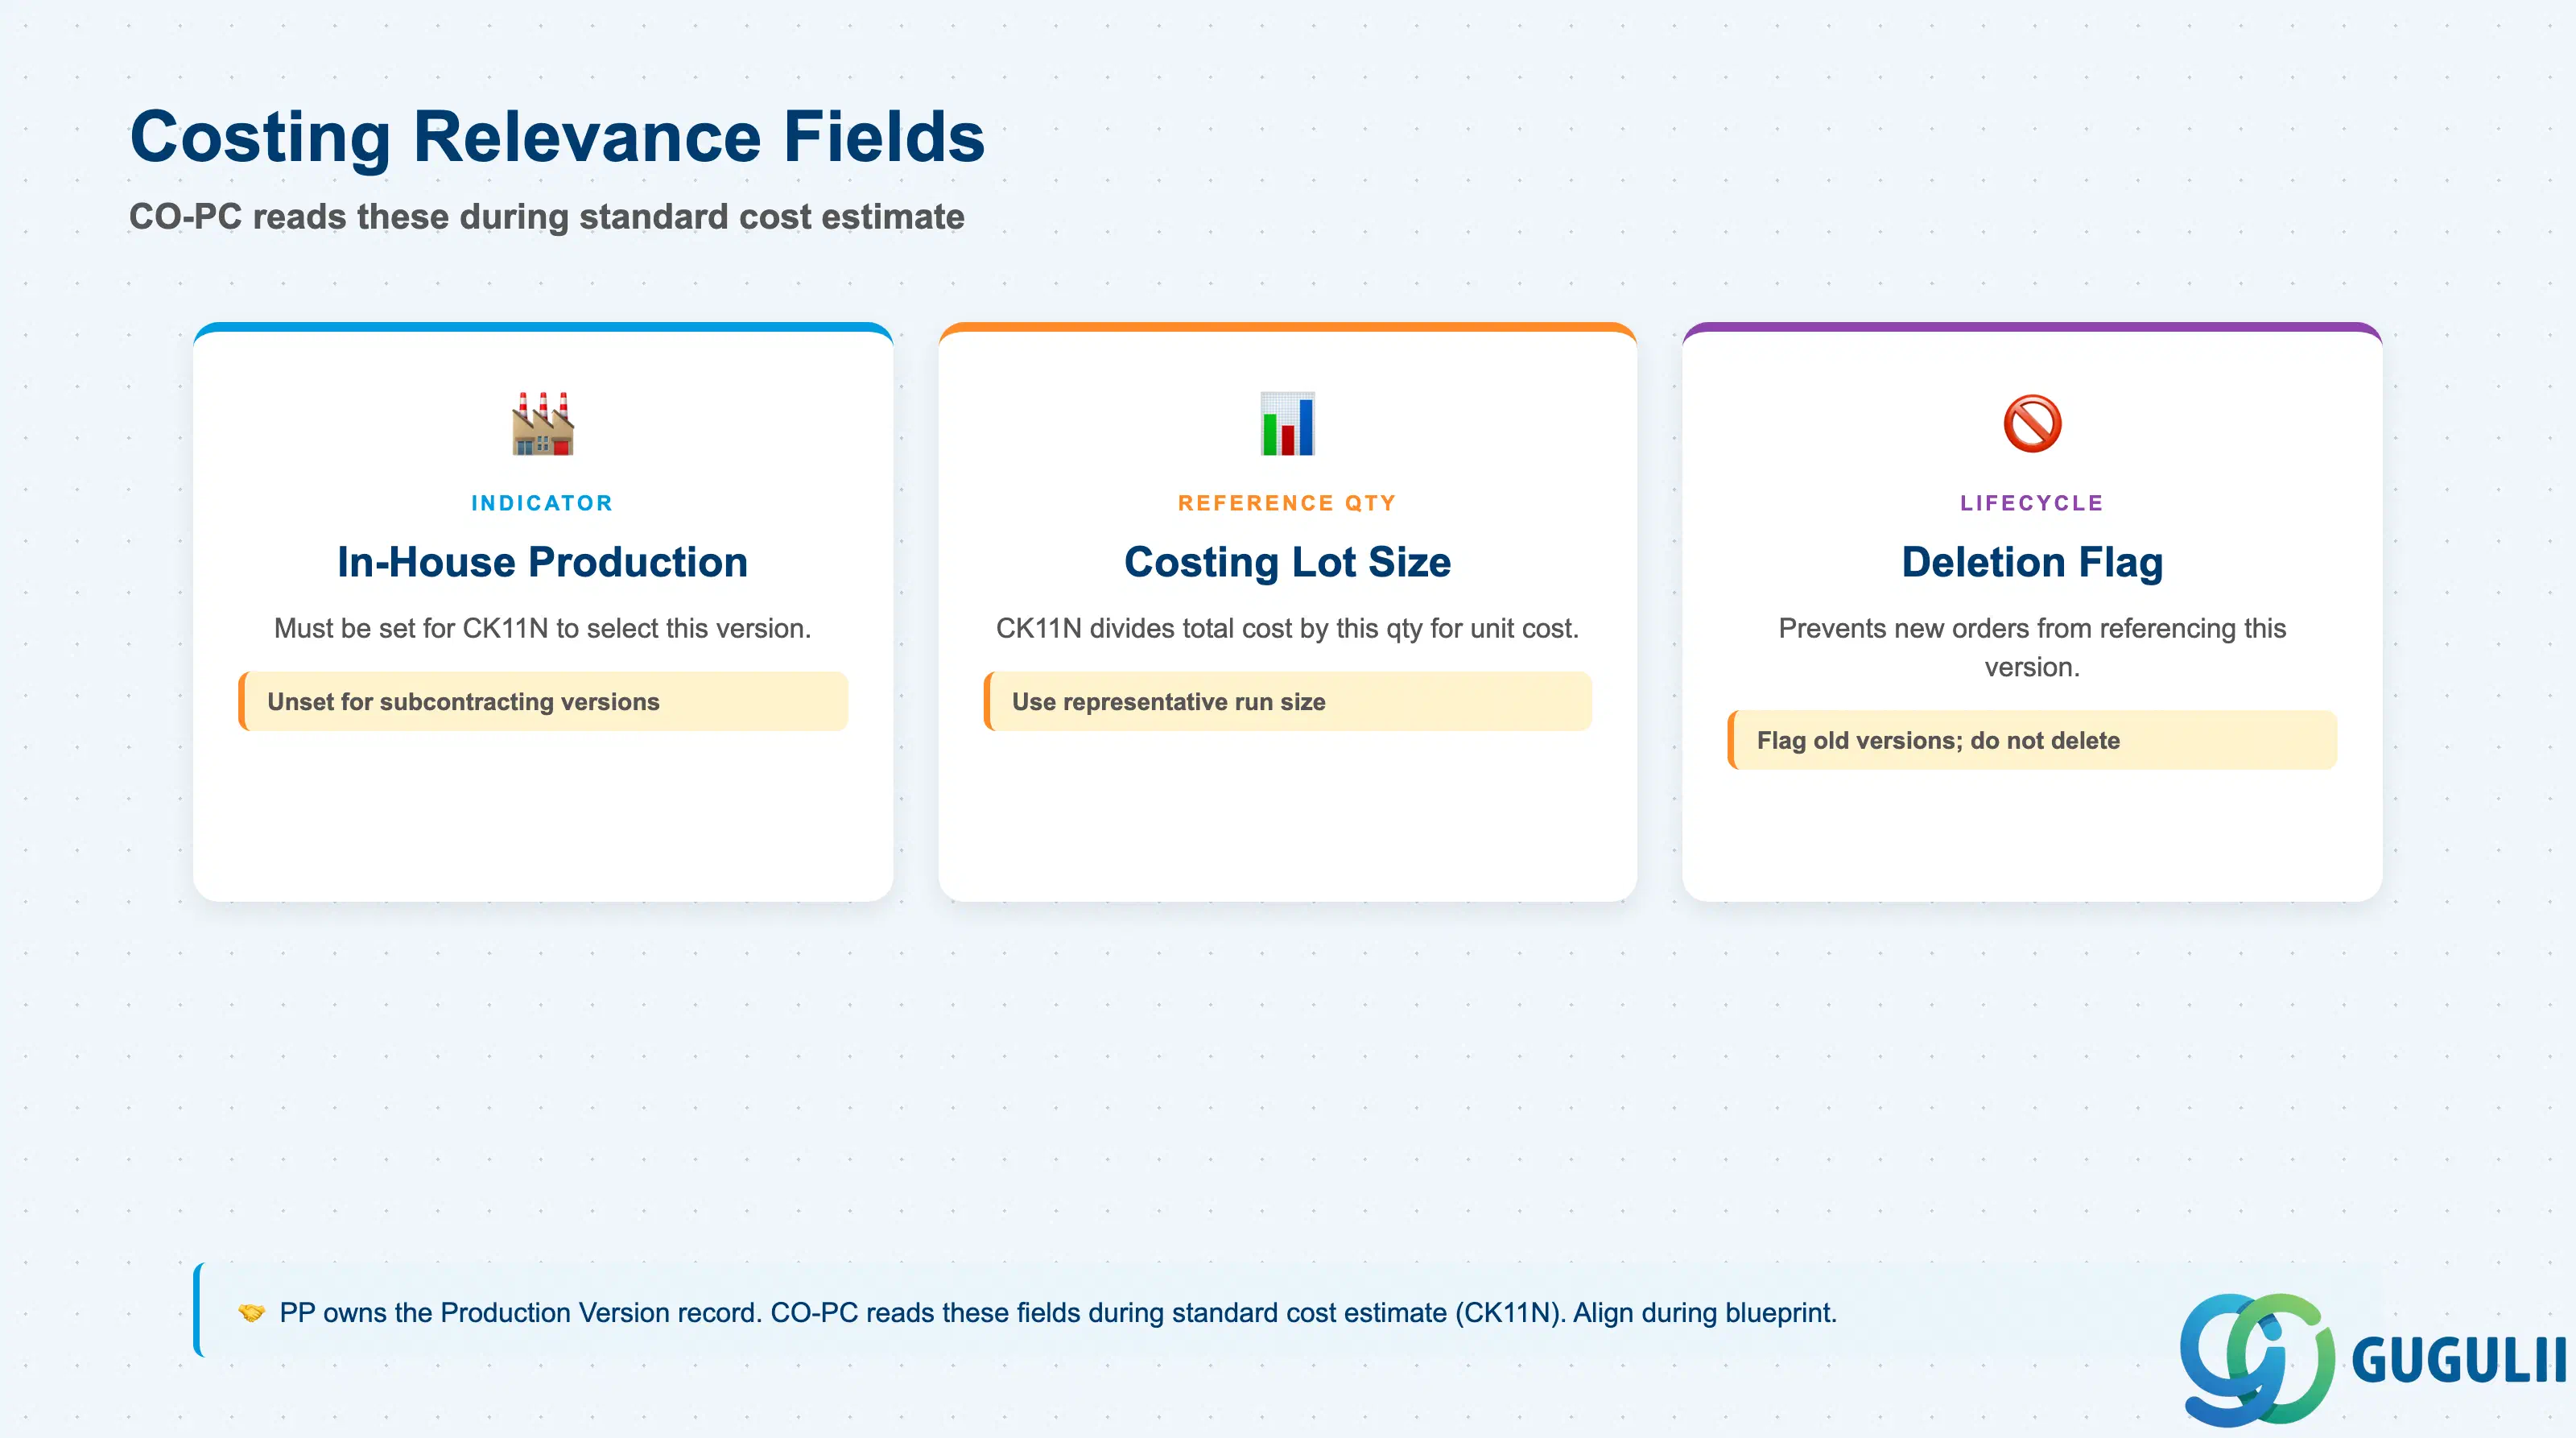
製造バージョンの原価関連項目は、標準原価見積(CK11N)時にCO-PCによって読み込まれます。PPが製造バージョンのレコードを所有していますが、これらの項目はブループリント時および各原価見積実行前にCO-PCチームと整合させる必要があります。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 内製 | このバージョンが社内製造(外注や外部加工ではない)を表すことを示すインジケータ | 製造バージョンが原価見積で選択されるためには、この項目が設定されている必要があります。未設定の場合、CK11Nはこのバージョンをスキップします。外注シナリオでは、外部加工バージョンはこのインジケータを未設定とし、代わりに特殊調達キーを使用します。 | |
| 原価計算ロットサイズ | CK11Nが単位あたりの標準原価を計算するために使用する基準数量 | 原価見積は、総作業原価をこの数量で割って単位原価を算出します。代表的な生産実行サイズ(通常は標準ロットサイズと同じ)に設定します。非現実的な原価計算ロットサイズ(例:1単位)は、特に加工時間に比べて段取り原価が高い品目の場合、単位あたりの原価結果を歪める可能性があります。 | |
| 削除フラグ | 製造バージョンを論理的に削除済みとしてマークします | 削除フラグを設定すると、新しい製造指図がこのバージョンを参照できなくなります。プロセス変更やライン閉鎖によりバージョンを段階的に廃止する場合に、MKALレコードを即座に削除する(過去の指図参照によりブロックされる可能性がある)のではなく、このフラグを使用します。古いバージョンにフラグを設定し、新しい有効期限開始日を持つ新しいバージョンを作成します。 |
| ID | Category | Title |
|---|---|---|
| pp-001 | Overview | SAP PPとは? |
| ID | Category | Title |
|---|---|---|
| pp-a01 | Overview | SAP PP マスタデータ:概要、階層、および関係性 |
| pp-a02-01 | Master Data | SAP PP 品目マスタ |
| pp-a02-02 | Master Data | SAP PP MRP 管理責任者 |
| pp-a03-01 | Master Data | SAP PP 作業区 |
| pp-a04-01 | Master Data | SAP PP 部品表 |
| pp-a04-02 | Master Data | SAP PP 作業手順 |
| pp-a05-01 | Master Data | SAP PP 製造バージョン 📍 |
| pp-a06-01 | Master Data | SAP PP クラス |
| pp-a06-02 | Master Data | SAP PP 特性 |
| ID | Category | Title |
|---|---|---|
| pp-b01 | Overview | SAP PPトランザクション:プロセスフロー、階層、および関係性 |