Title here
Summary here

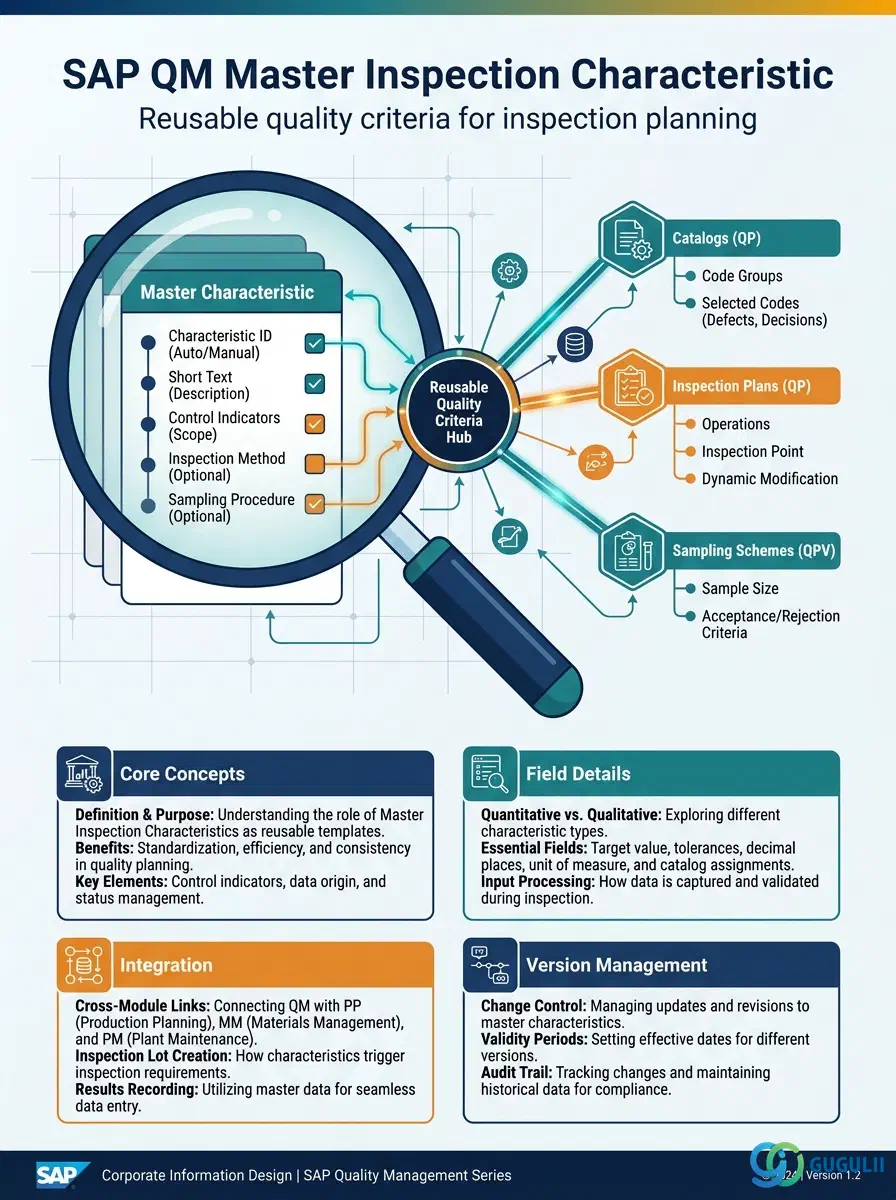
マスタ検査特性(MIC)は、品質検査で何を測定または評価するかを正確に定義する再利用可能な品質基準です。特性タイプ(定量または定性)、測定単位、許容限界、および現場での結果記録を駆動するカタログ割り当てを格納します。すべての検査計画は、その検査範囲を指定するために1つ以上のMICを参照し、同じ基準が複数の品目やプロセスに適用される場合、共有MICにより重複した保守が排除されます。
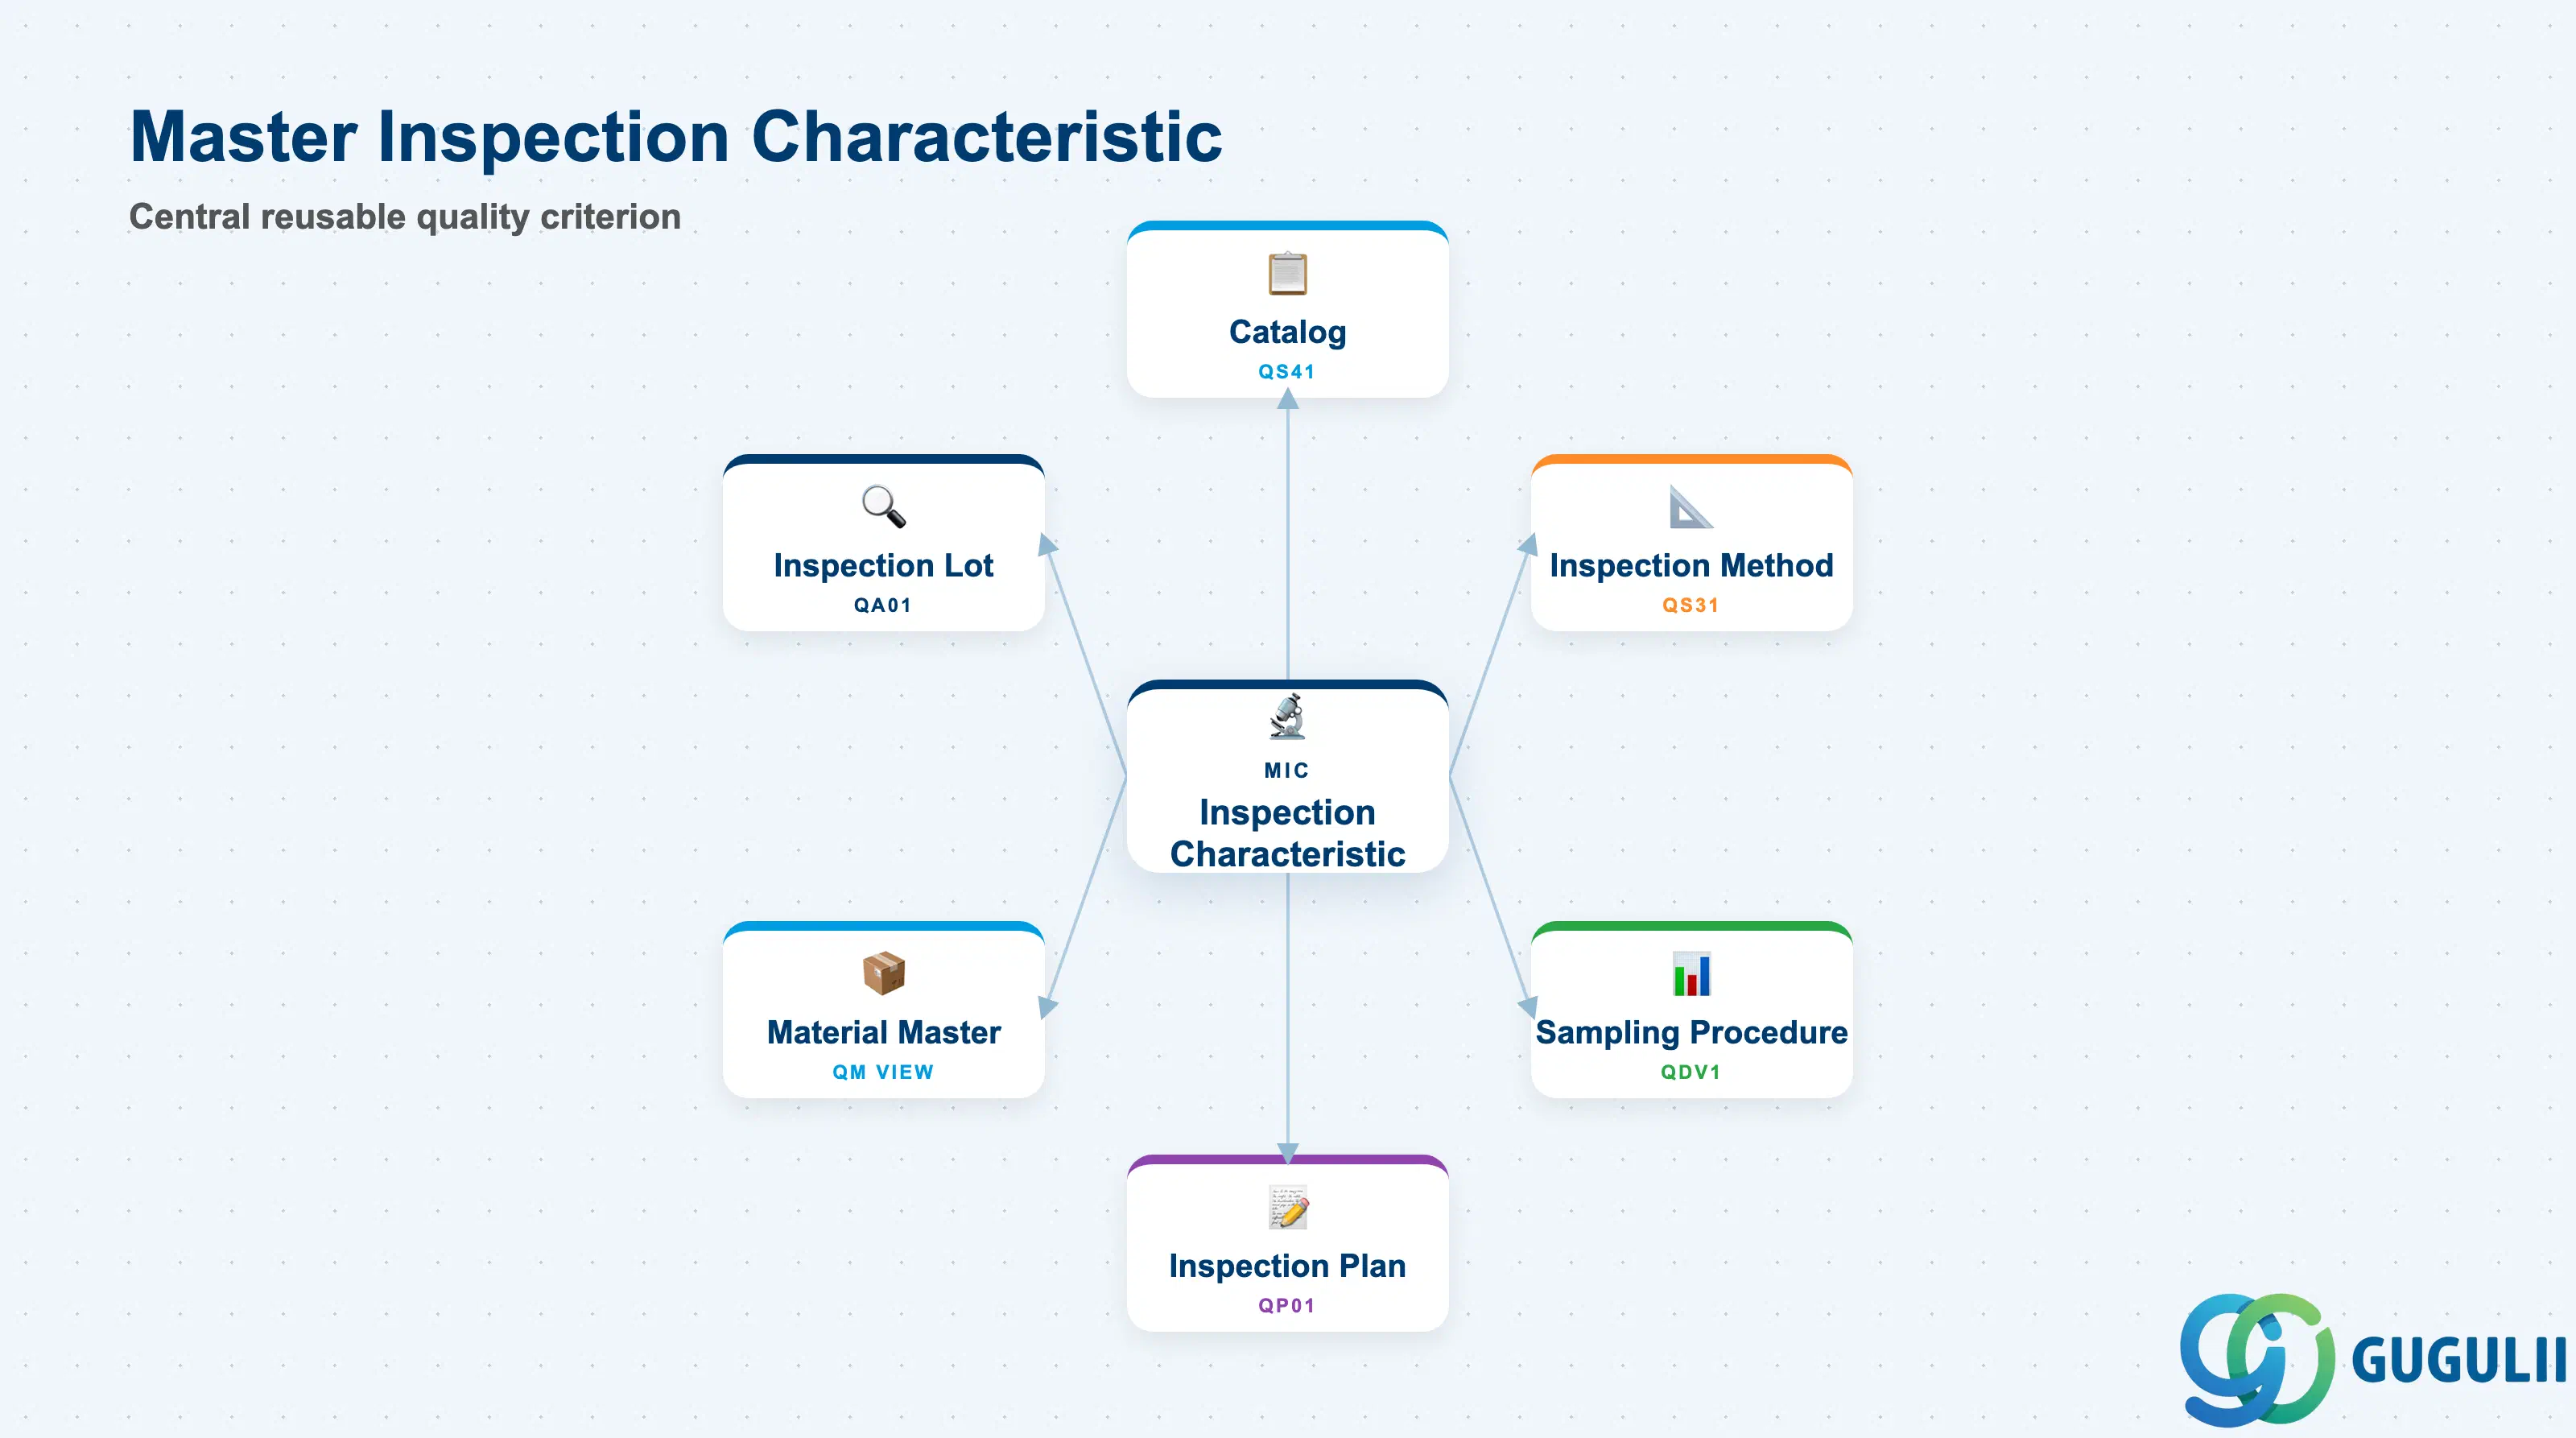
マスタ検査特性は、「何を検査するか」の定義を、「どのように、いつ検査するか」を指定する計画から切り離す、再利用可能な検査基準です。単一のMICを、異なる品目、作業区、検査タイプにわたる複数の検査計画に割り当てることができ、測定基準が一貫して維持され、集中管理されることを保証します。
| 項目 | 詳細 | |
|---|---|---|
| 役割 | 検査基準を定義:測定の種類、単位、許容差、結果評価ロジック | |
| 使用するモジュール | QM(プライマリオーナー – 全検査タイプ)、PP(工程内検査 – 検査計画作業経由)、MM(入庫検査 – 品目マスタQMビューに紐付け) | |
| トランザクション | QS21(作成)/ QS22(変更)/ QS23(照会)/ QS2X(一括照会) | |
| 主要テーブル | QPMK(MICマスタヘッダおよび特性属性)/ QPMD(MIC不良カタログ割当) | |
| S/4HANAに関する注意点 | MIC構造はECCから変更なし。Fioriアプリ「マスタ検査特性の管理」(F2358)はバージョン概要を備えた最新UIを提供するが、ほとんどの実装ではQS21/QS22/QS23が引き続き主要な保守トランザクションである。 |
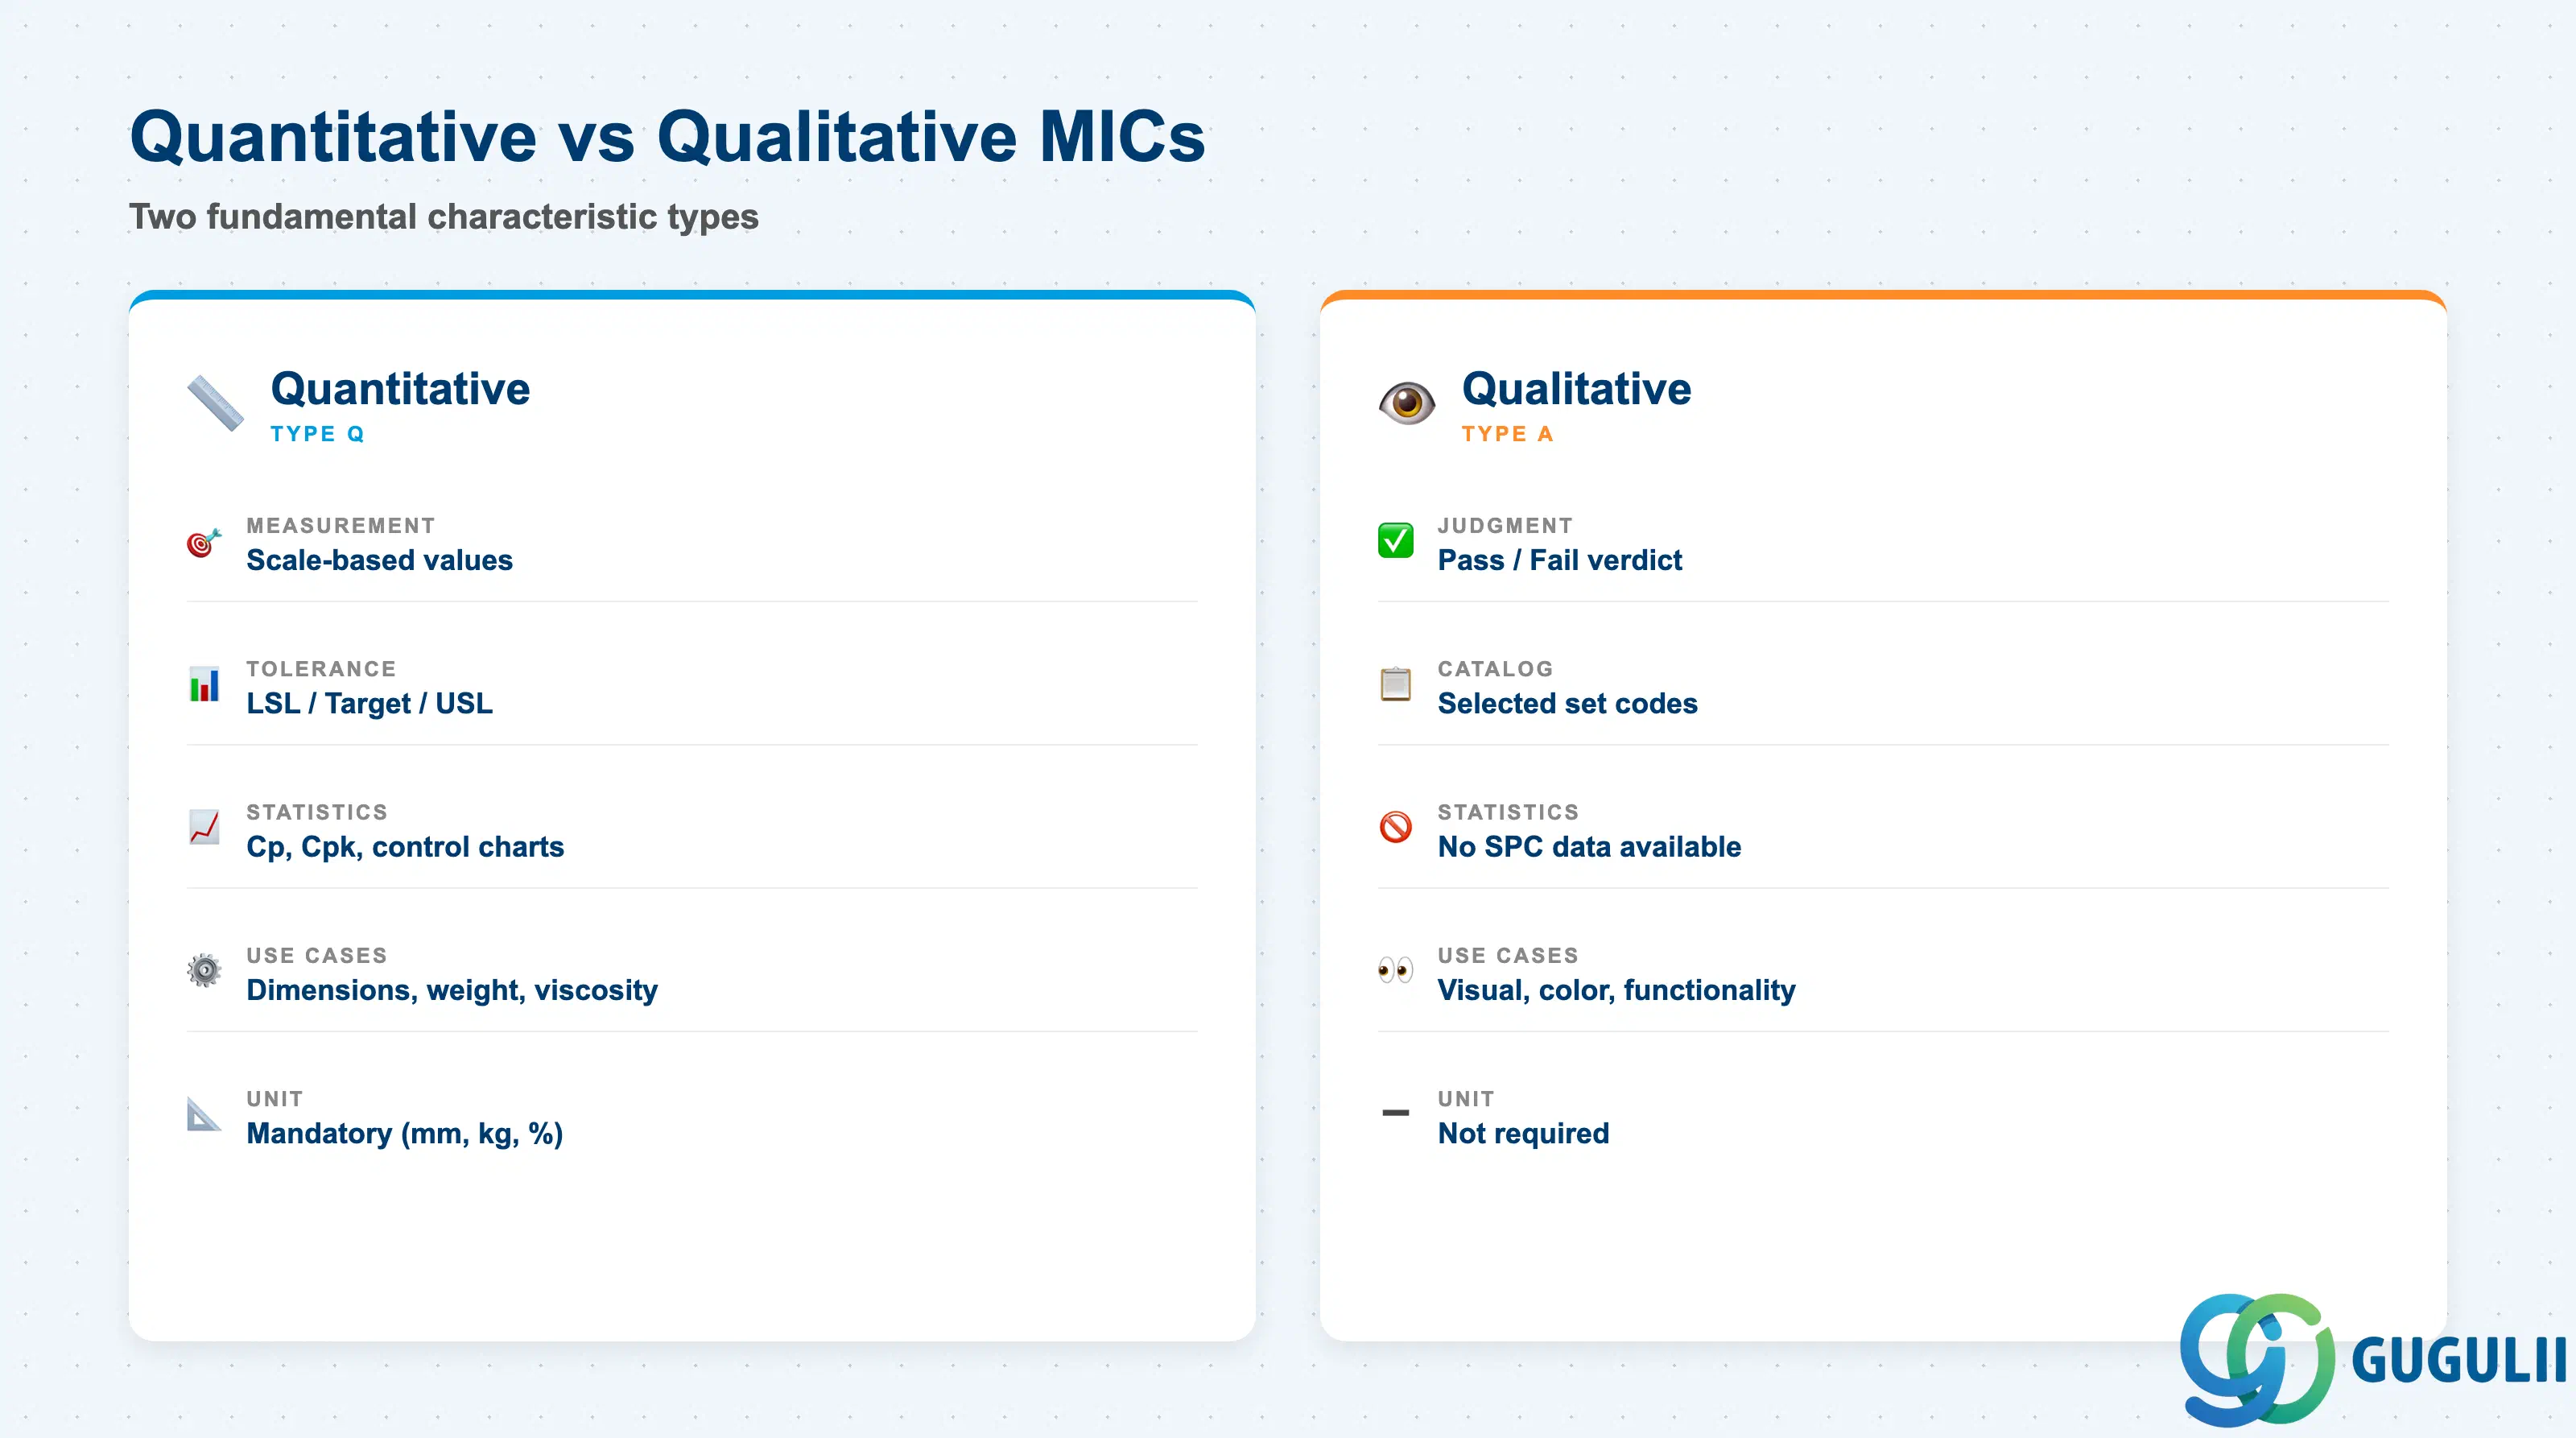
あらゆるMICにとって最も基本的な設計上の決定は、それが量的(スケールで測定)か質的(合格/不合格または属性ベース)かです。この選択が、その特性に対する結果記録の全体的なエクスペリエンスと、利用可能な統計的評価を決定します。
| 特性タイプ | コード | ユースケース | 主要な動作 | |
|---|---|---|---|---|
| 定量特性 | Q | 寸法チェック、重量、粘度、引張強度 — あらゆる測定値 | 上下限規格値が定義されます。システムは工程能力(Cpk)を計算し、結果が許容範囲外の場合に不良記録をトリガーします。測定単位は必須です。 | |
| 定性特性 | A | 外観検査、色確認、機能確認 — 合格/不合格判定 | 測定単位はありません。結果は、不良カタログから選択されたセットに基づいて「合格」または「不合格」として記録されます。設定は簡単ですが、SPCデータはありません。 | |
| 集約特性 | S | 複数のサブ特性を1つの評価にまとめたもの | 個々のサブ検査結果を1つの合格/不合格判定に集約する必要がある場合に使用されます。あまり一般的ではなく、通常は複雑な最終検査のために予約されています。 | |
| 他特性参照 | R | マスタ参照MICから許容限界と設定を再利用 | 計画割り当て時に、参照されたMICからすべての設定を継承します。複数の独立したレコードを維持することなく、製品ファミリー全体で許容帯を標準化するのに役立ちます。 |
設計原則: 特性タイプはブループリント段階で決定します。結果が記録された後に定量MICを定性に変更するには、そのMICを使用したすべての過去の検査ロットをアーカイブする必要があり、本番システムでは高コストな是正措置となります。
検査特性(IC)マスタは完全にクライアントレベルです。例えば「IC-DIA」(直径)のような1つのICは一度定義され、任意のプラント、品目、または検査計画で再利用できます。それ自体はプラントや品目に属しておらず、検査計画作業にコピーされた時点でのみプラント/品目固有になります。
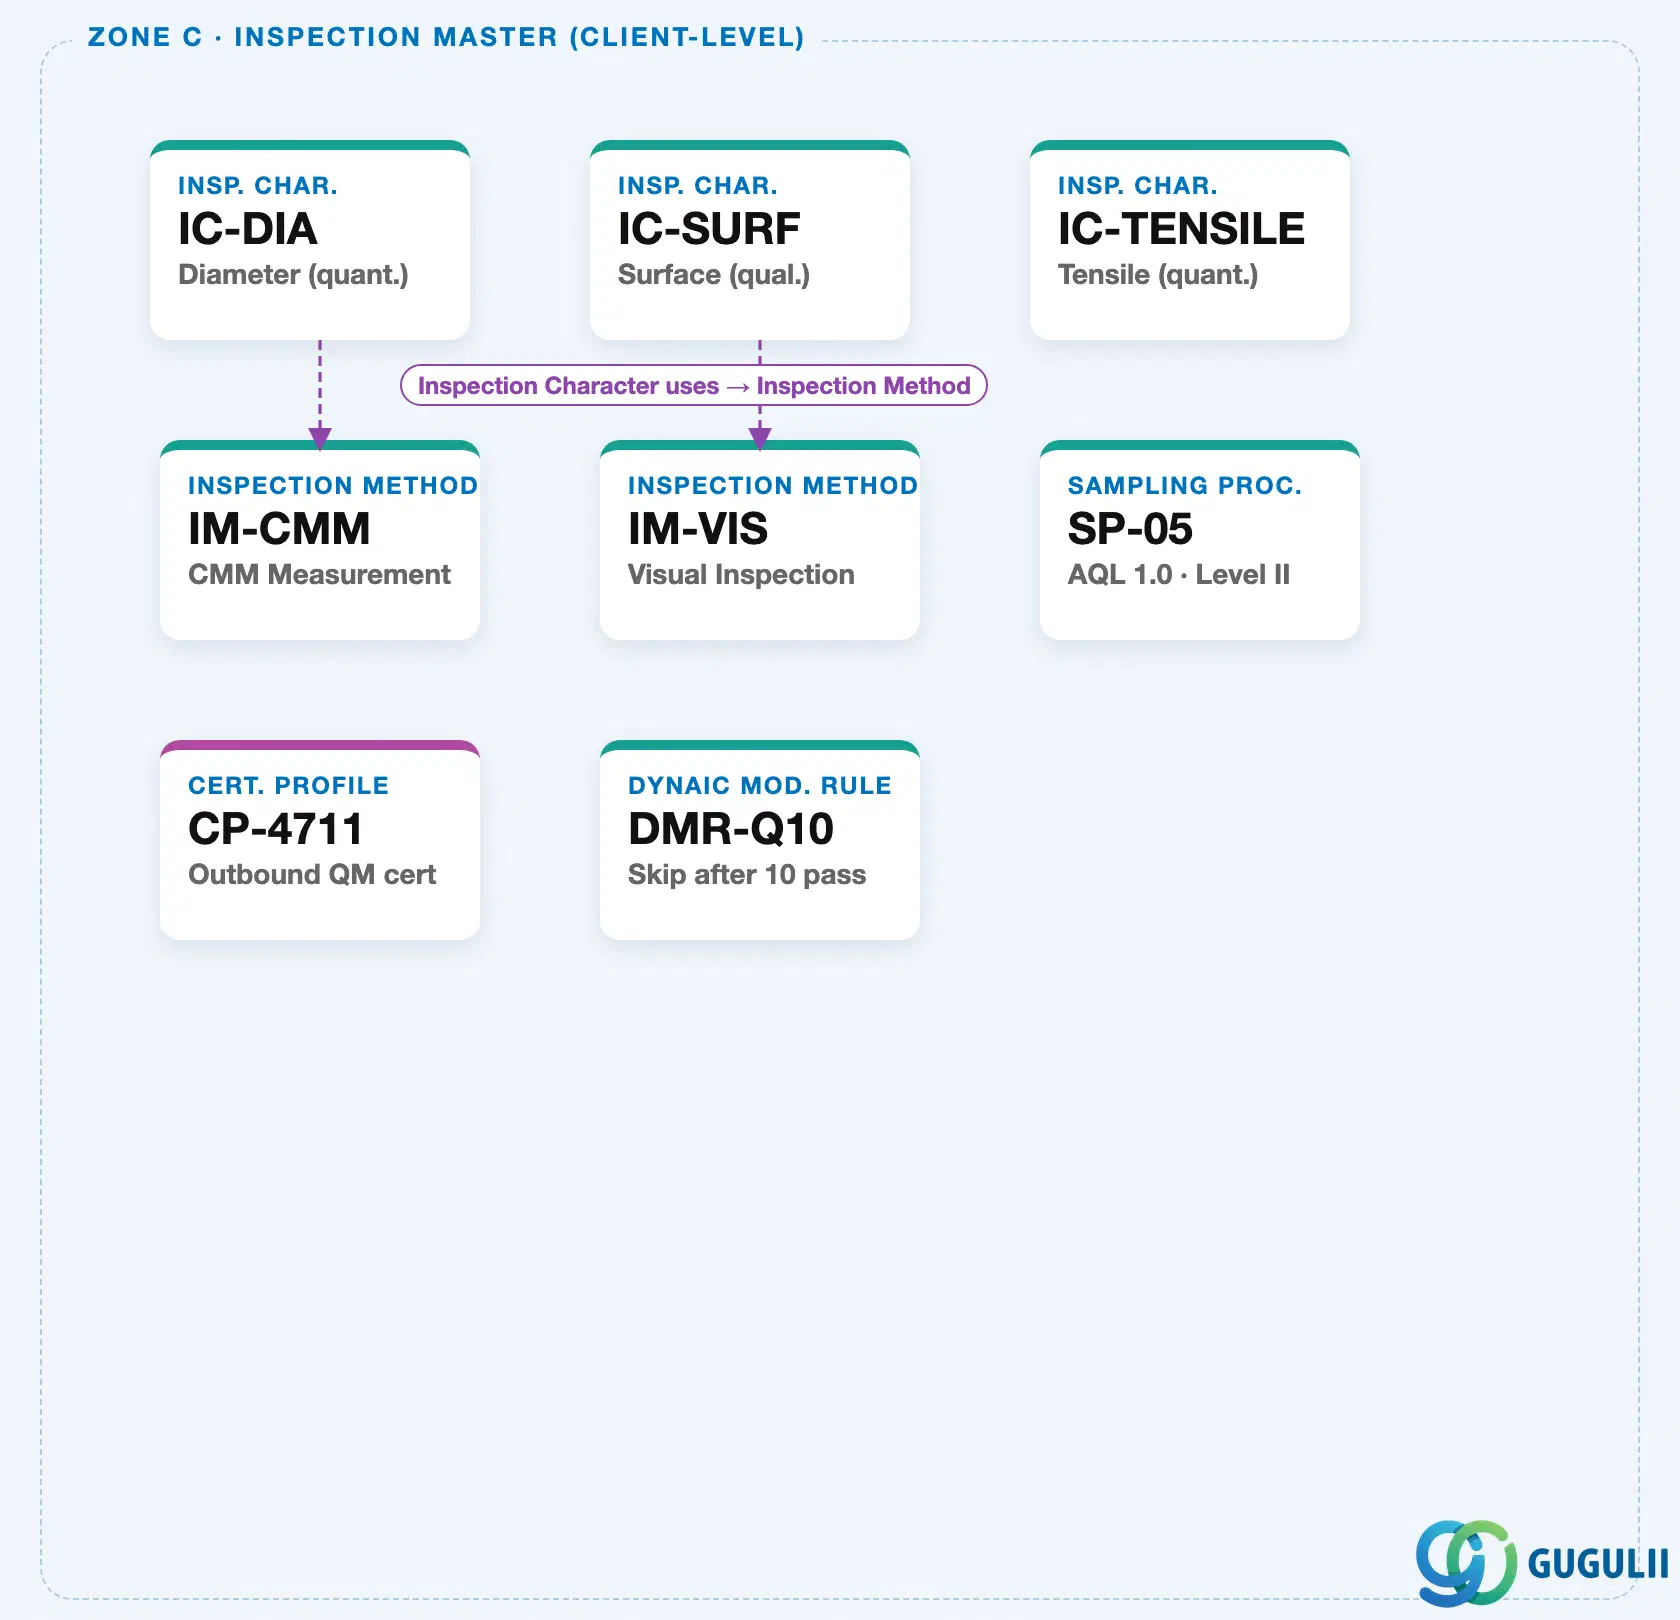
ICの隣接するクライアントレベルマスタのうち2つは、IC自体から直接リンクされています。ICは、正確に1つの検査方法(値の測定方法)を参照し、オプションで証明書プロファイル(出荷品質証明書用)を参照します。サンプリング手順と動的修正ルールも検査中に使用されるクライアントレベルマスタですが、これらはICレコード自体ではなく、検査計画/作業レベルで割り当てられます。これらはICの子としてではなく、兄弟としてICと並んで配置されます。
ICの後半部分はプラントレベルです。作業にコピーされると、独自の具体的な値と、元のICへのオプションの逆参照を持つ検査特性になります。
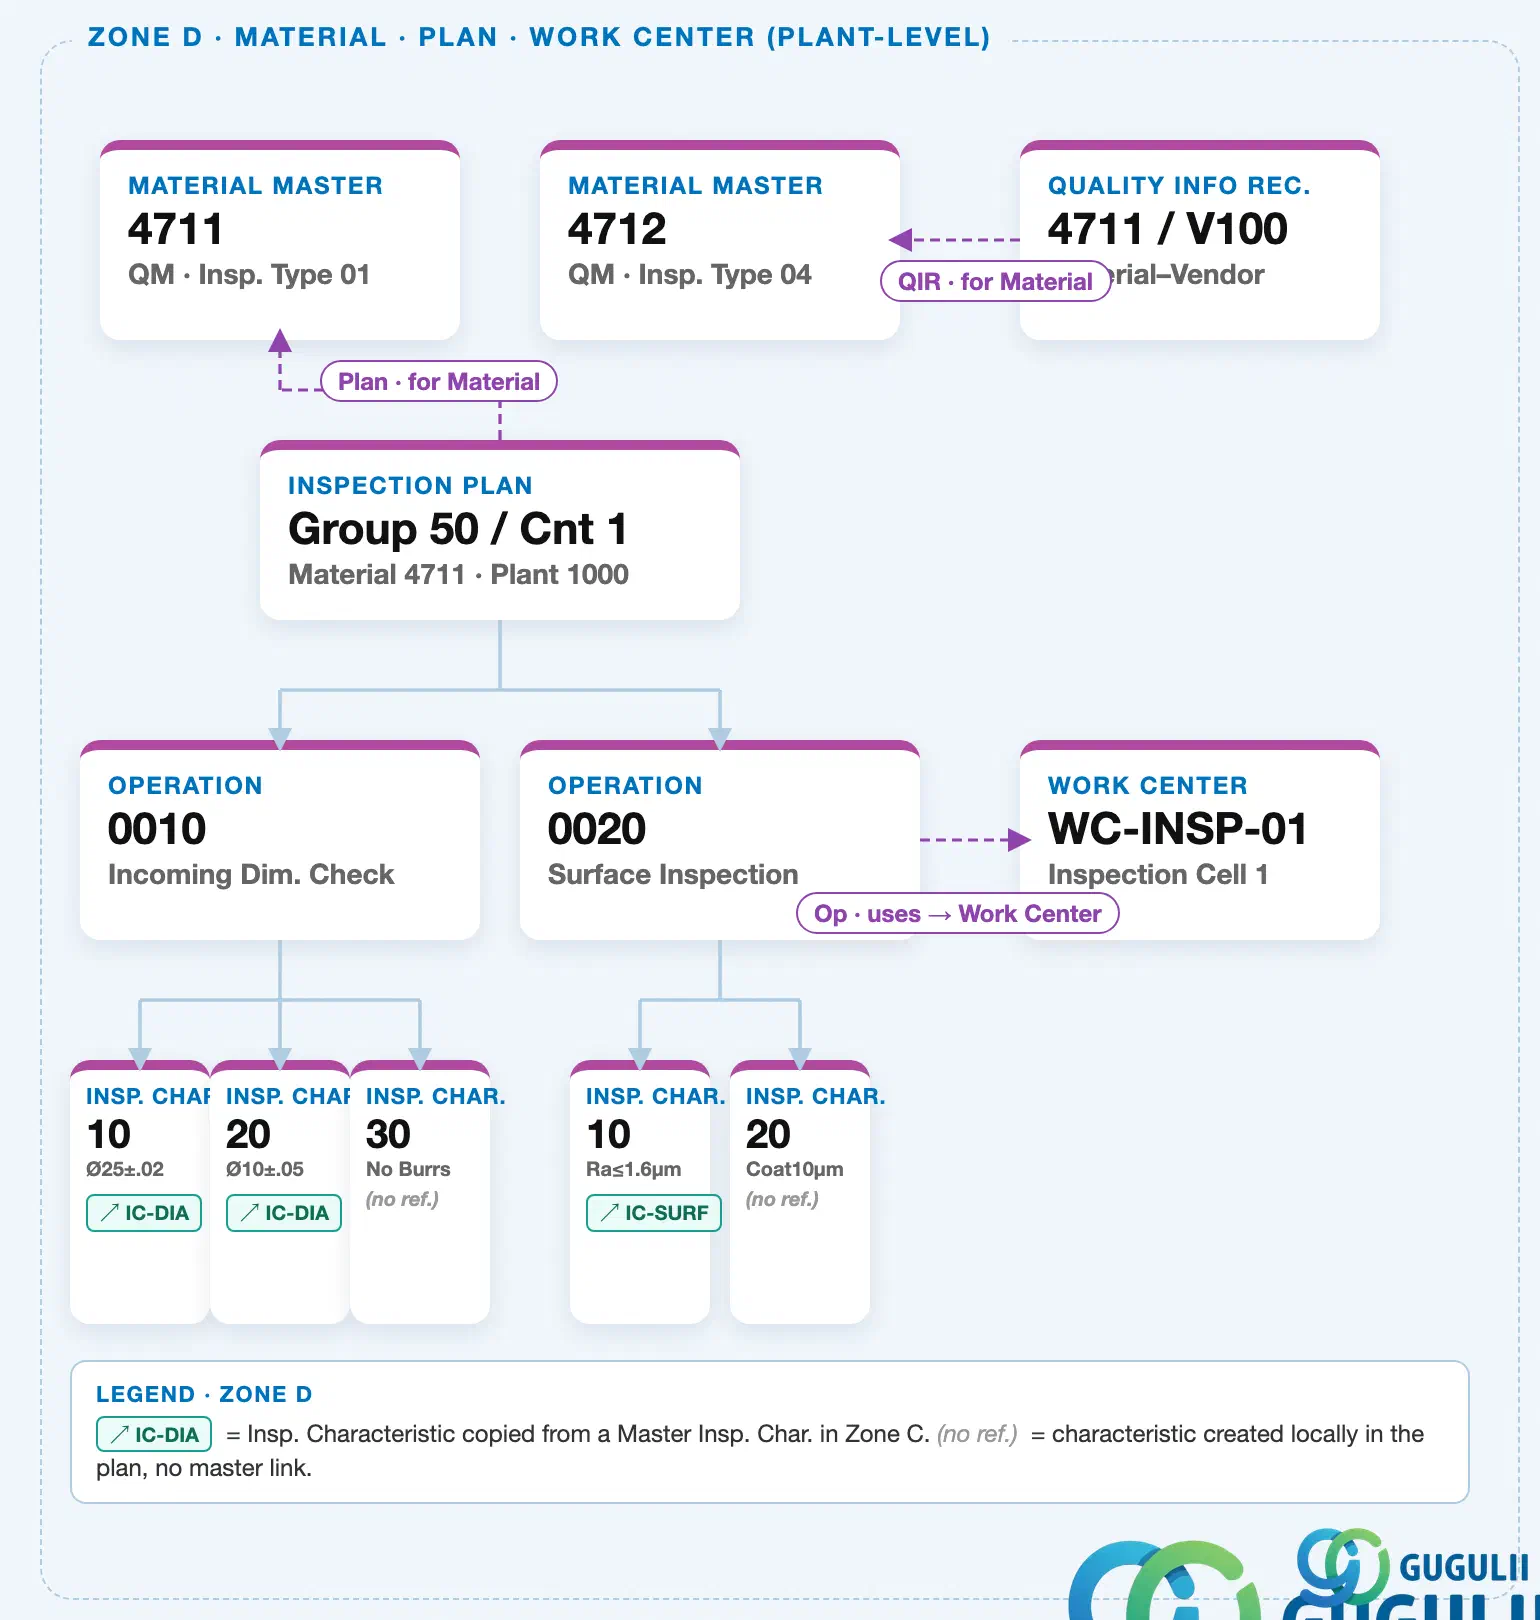
具体的な例を用いたデータ階層
Client 100
   │
   ├── IC "IC-DIA"        Diameter (quant.)
   │      │
   │      └── uses ──> Inspection Method "IM-CMM"   CMM Measurement
   │
   ├── IC "IC-SURF"       Surface (qual.)
   │      │
   │      └── uses ──> Inspection Method "IM-VIS"   Visual Inspection
   │
   ├── Sampling Procedure "SP-05"          AQL 1.0 · Level II
   ├── Dynamic Mod. Rule "DMR-Q10"         Skip after 10 pass
   └── Certificate Profile "CP-4711"       Outbound QM cert

Plant 1000
   │
   └── Inspection Plan "Group 50 / Cnt 1"   Material 4711
          │
          ├── Operation 0010   Incoming Dim. Check
          │      ├── Insp. Char. 10   Ø25±.02mm   ── copied from ──> IC "IC-DIA"
          │      ├── Insp. Char. 20   Ø10±.05mm   ── copied from ──> IC "IC-DIA"
          │      └── Insp. Char. 30   No Burrs    (no master ref.)
          │
          └── Operation 0020   Surface Inspection
└── Insp. Char. 10 Ra≤1.6µm ── copied from ──> IC "IC-SURF"設計原則: 検査特性はクライアントレベルで維持し、再利用可能にします。検査特性は、作業に検査特性としてコピーされた時点で初めてプラント/品目固有になります。マスタ自体は汎用的なままであるため、同じ「IC-DIA」が、直径を同じ方法で測定するすべてのプラントと品目に使用できます。
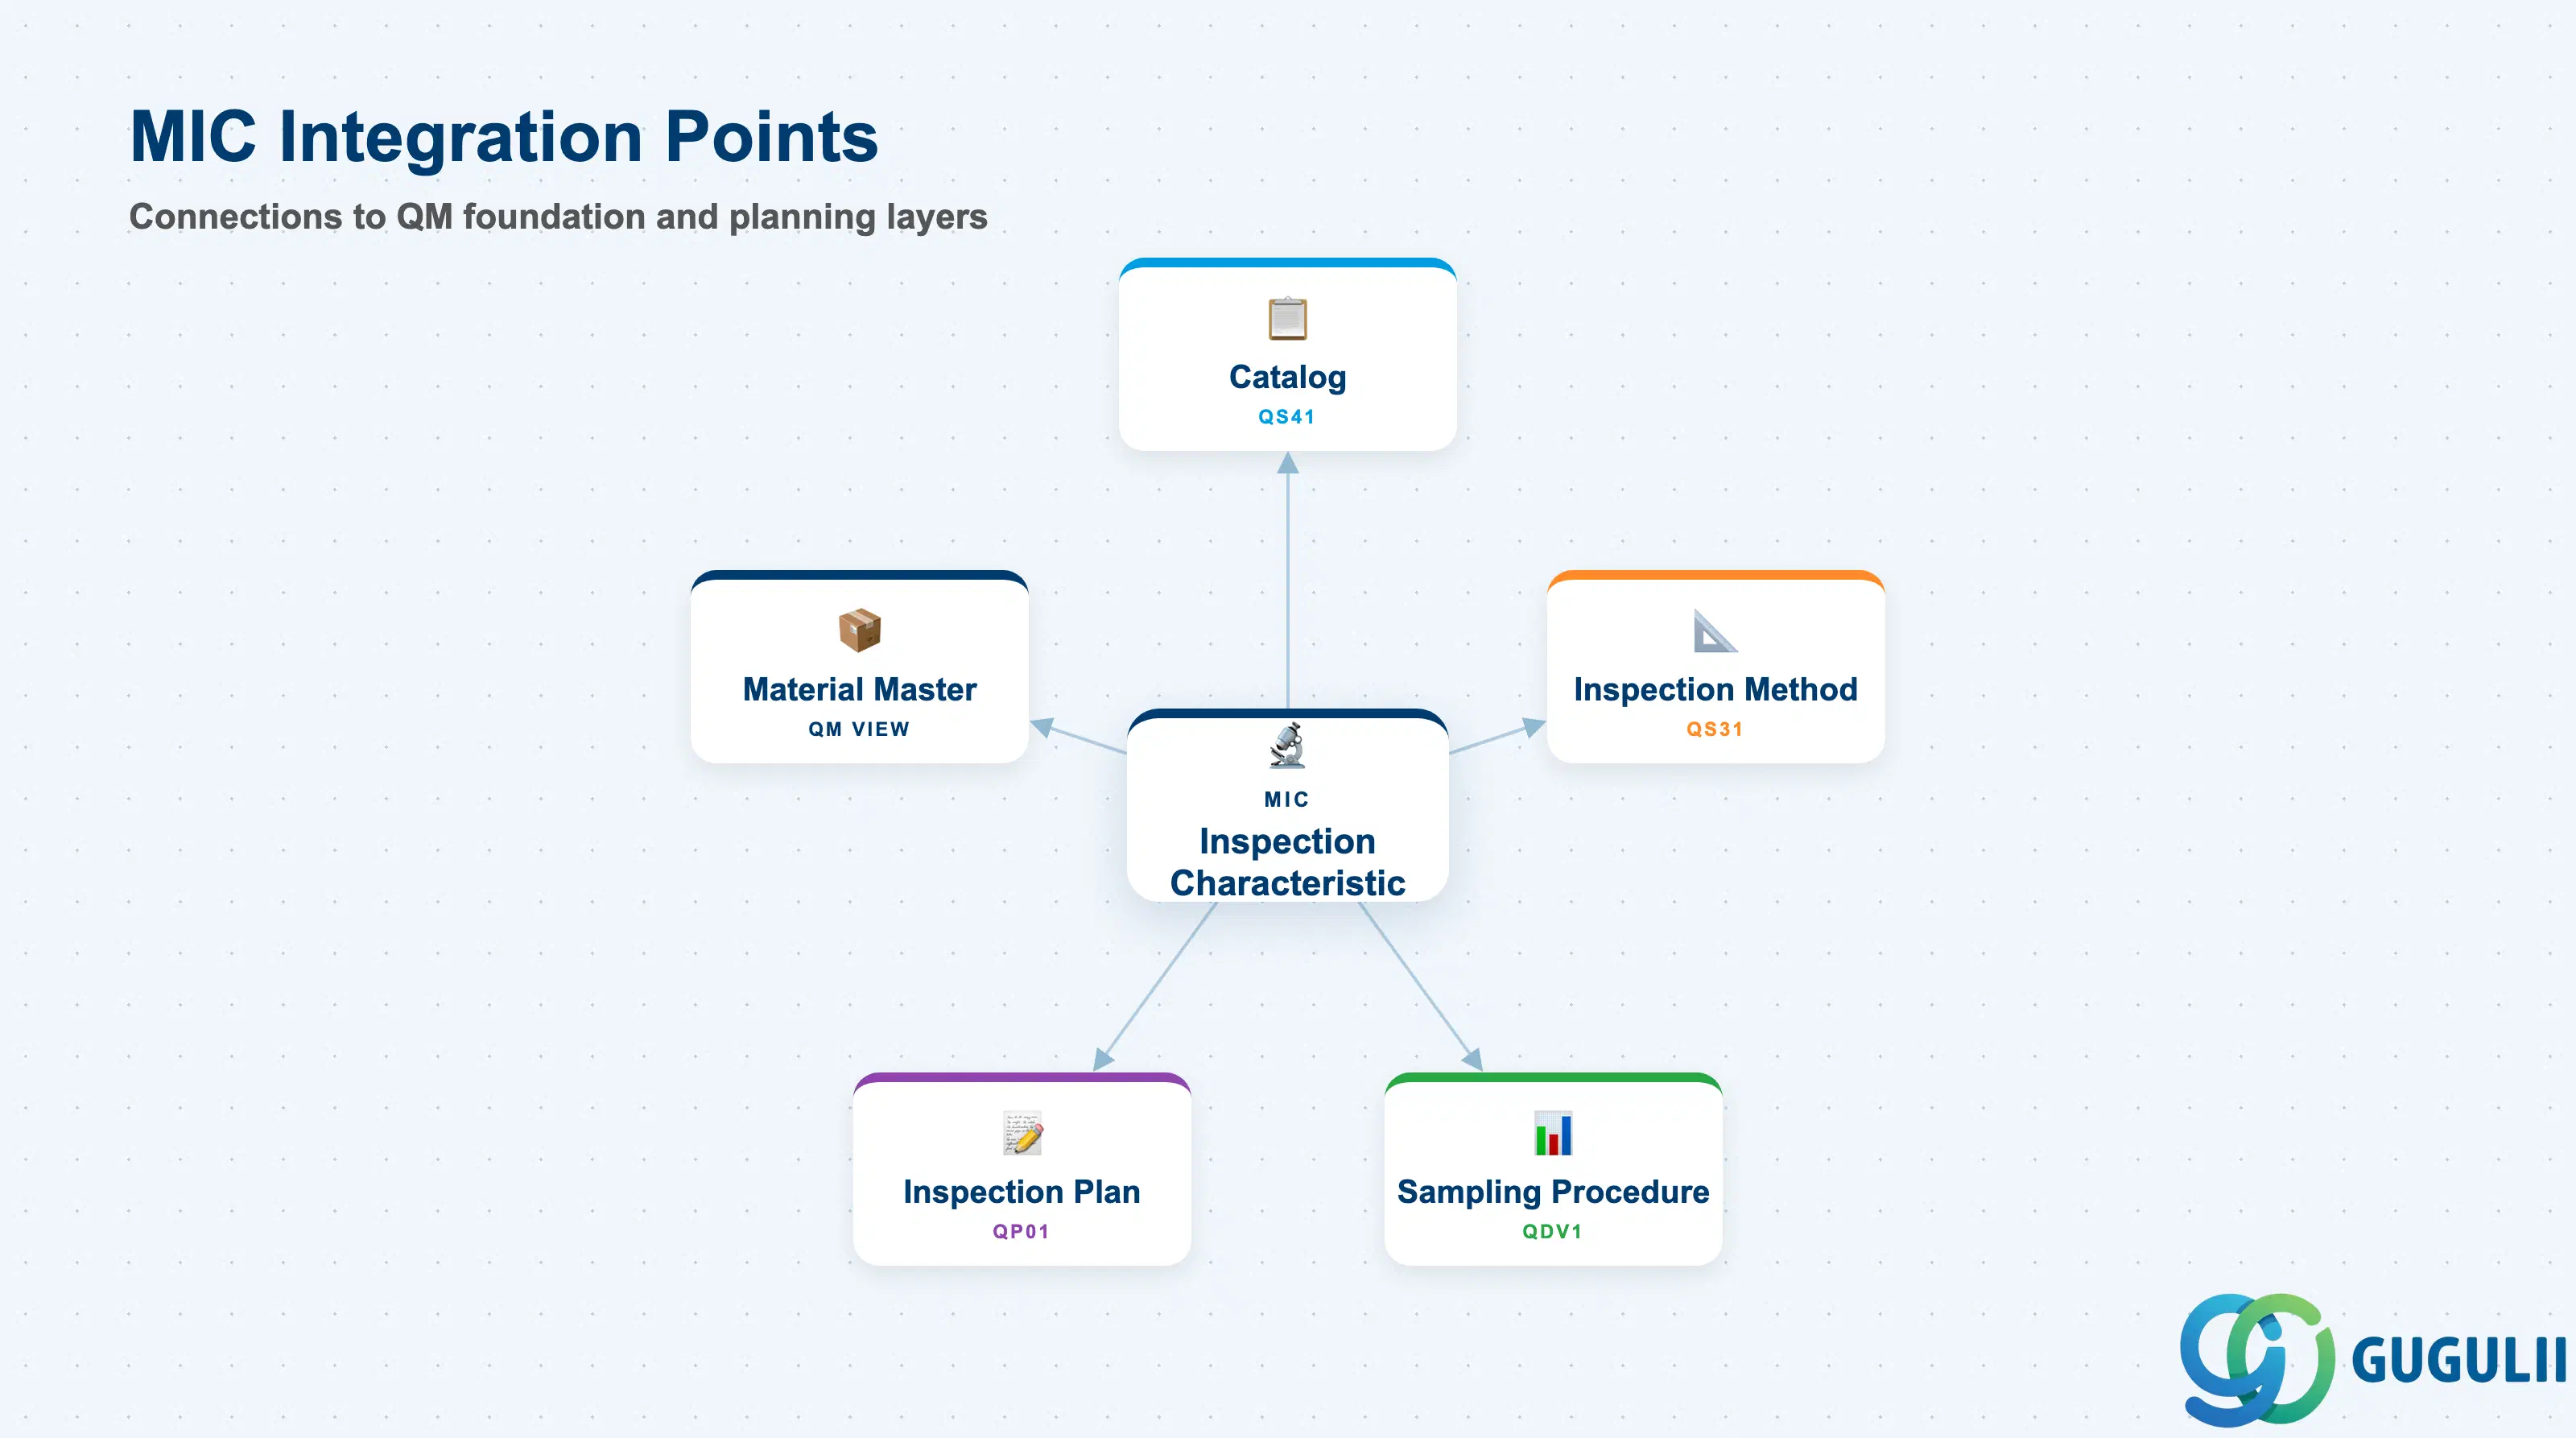
マスタ検査特性は、QM基盤レイヤーと計画レイヤーの交点に位置します。カタログおよび検査方法から情報を引き出し、検査計画に供給します。検査計画は、品目マスタ上で有効化されます。
| オブジェクト | 関係性 | 実務上の注意点 | |
|---|---|---|---|
| カタログ (QS41) | MICは、不良、原因、処置カタログから選択されたセットを参照します | 定性MICでは、合否結果を管理するために、少なくとも使用決定カタログ(カタログタイプ1)の割り当てが必要です。これがないと、結果記録が不完全となり、検査ロットを完了(クローズ)できません。 | |
| 検査方法 (QS31) | MICは、測定手順を文書化するために検査方法を参照できます | MICレベルでは、この方法は情報提供目的です。測定の実施方法を記述します。MICに方法を参照させることで、同じ評価基準が異なる検査計画で使用される場合でも、一貫した手順の文書化が保証されます。 | |
| サンプリング手順 (QDV1) | MICはデフォルトのサンプリング手順を保持できます | MICレベルでサンプリング手順が割り当てられると、検査計画の特性割り当て時にデフォルトとして提案されます。計画レベルでの上書きも可能であり、標準のデフォルトを維持しつつ柔軟性を提供します。 | |
| 検査計画 (QP01) | 複数の検査計画が1つのMICを参照します | このN:1の関係がMICの核となる価値です。MICで一度定義された寸法公差は、それを参照するすべての計画に反映されます。規格が変更された場合、個々の計画を更新するのではなく、MICを一度更新するだけで済みます。 | |
| 品目マスタ (QMビュー) | 検査計画(MICを使用)は品目マスタにリンクされます | MICは間接的に検査ロットの作成に影響します。アクティブなQM検査タイプを持つ品目が検査ロットを生成する際、ロットの特性は割り当てられた検査計画内のMIC定義から導出されます。 | |
| 検査ロット | MIC特性は、検査ロットの結果記録行として表示されます | 結果記録(QE01/QE02)中、計画作業に割り当てられた各MICは、検査員が測定値を入力したり、合否判定を記録するための1行になります。 |
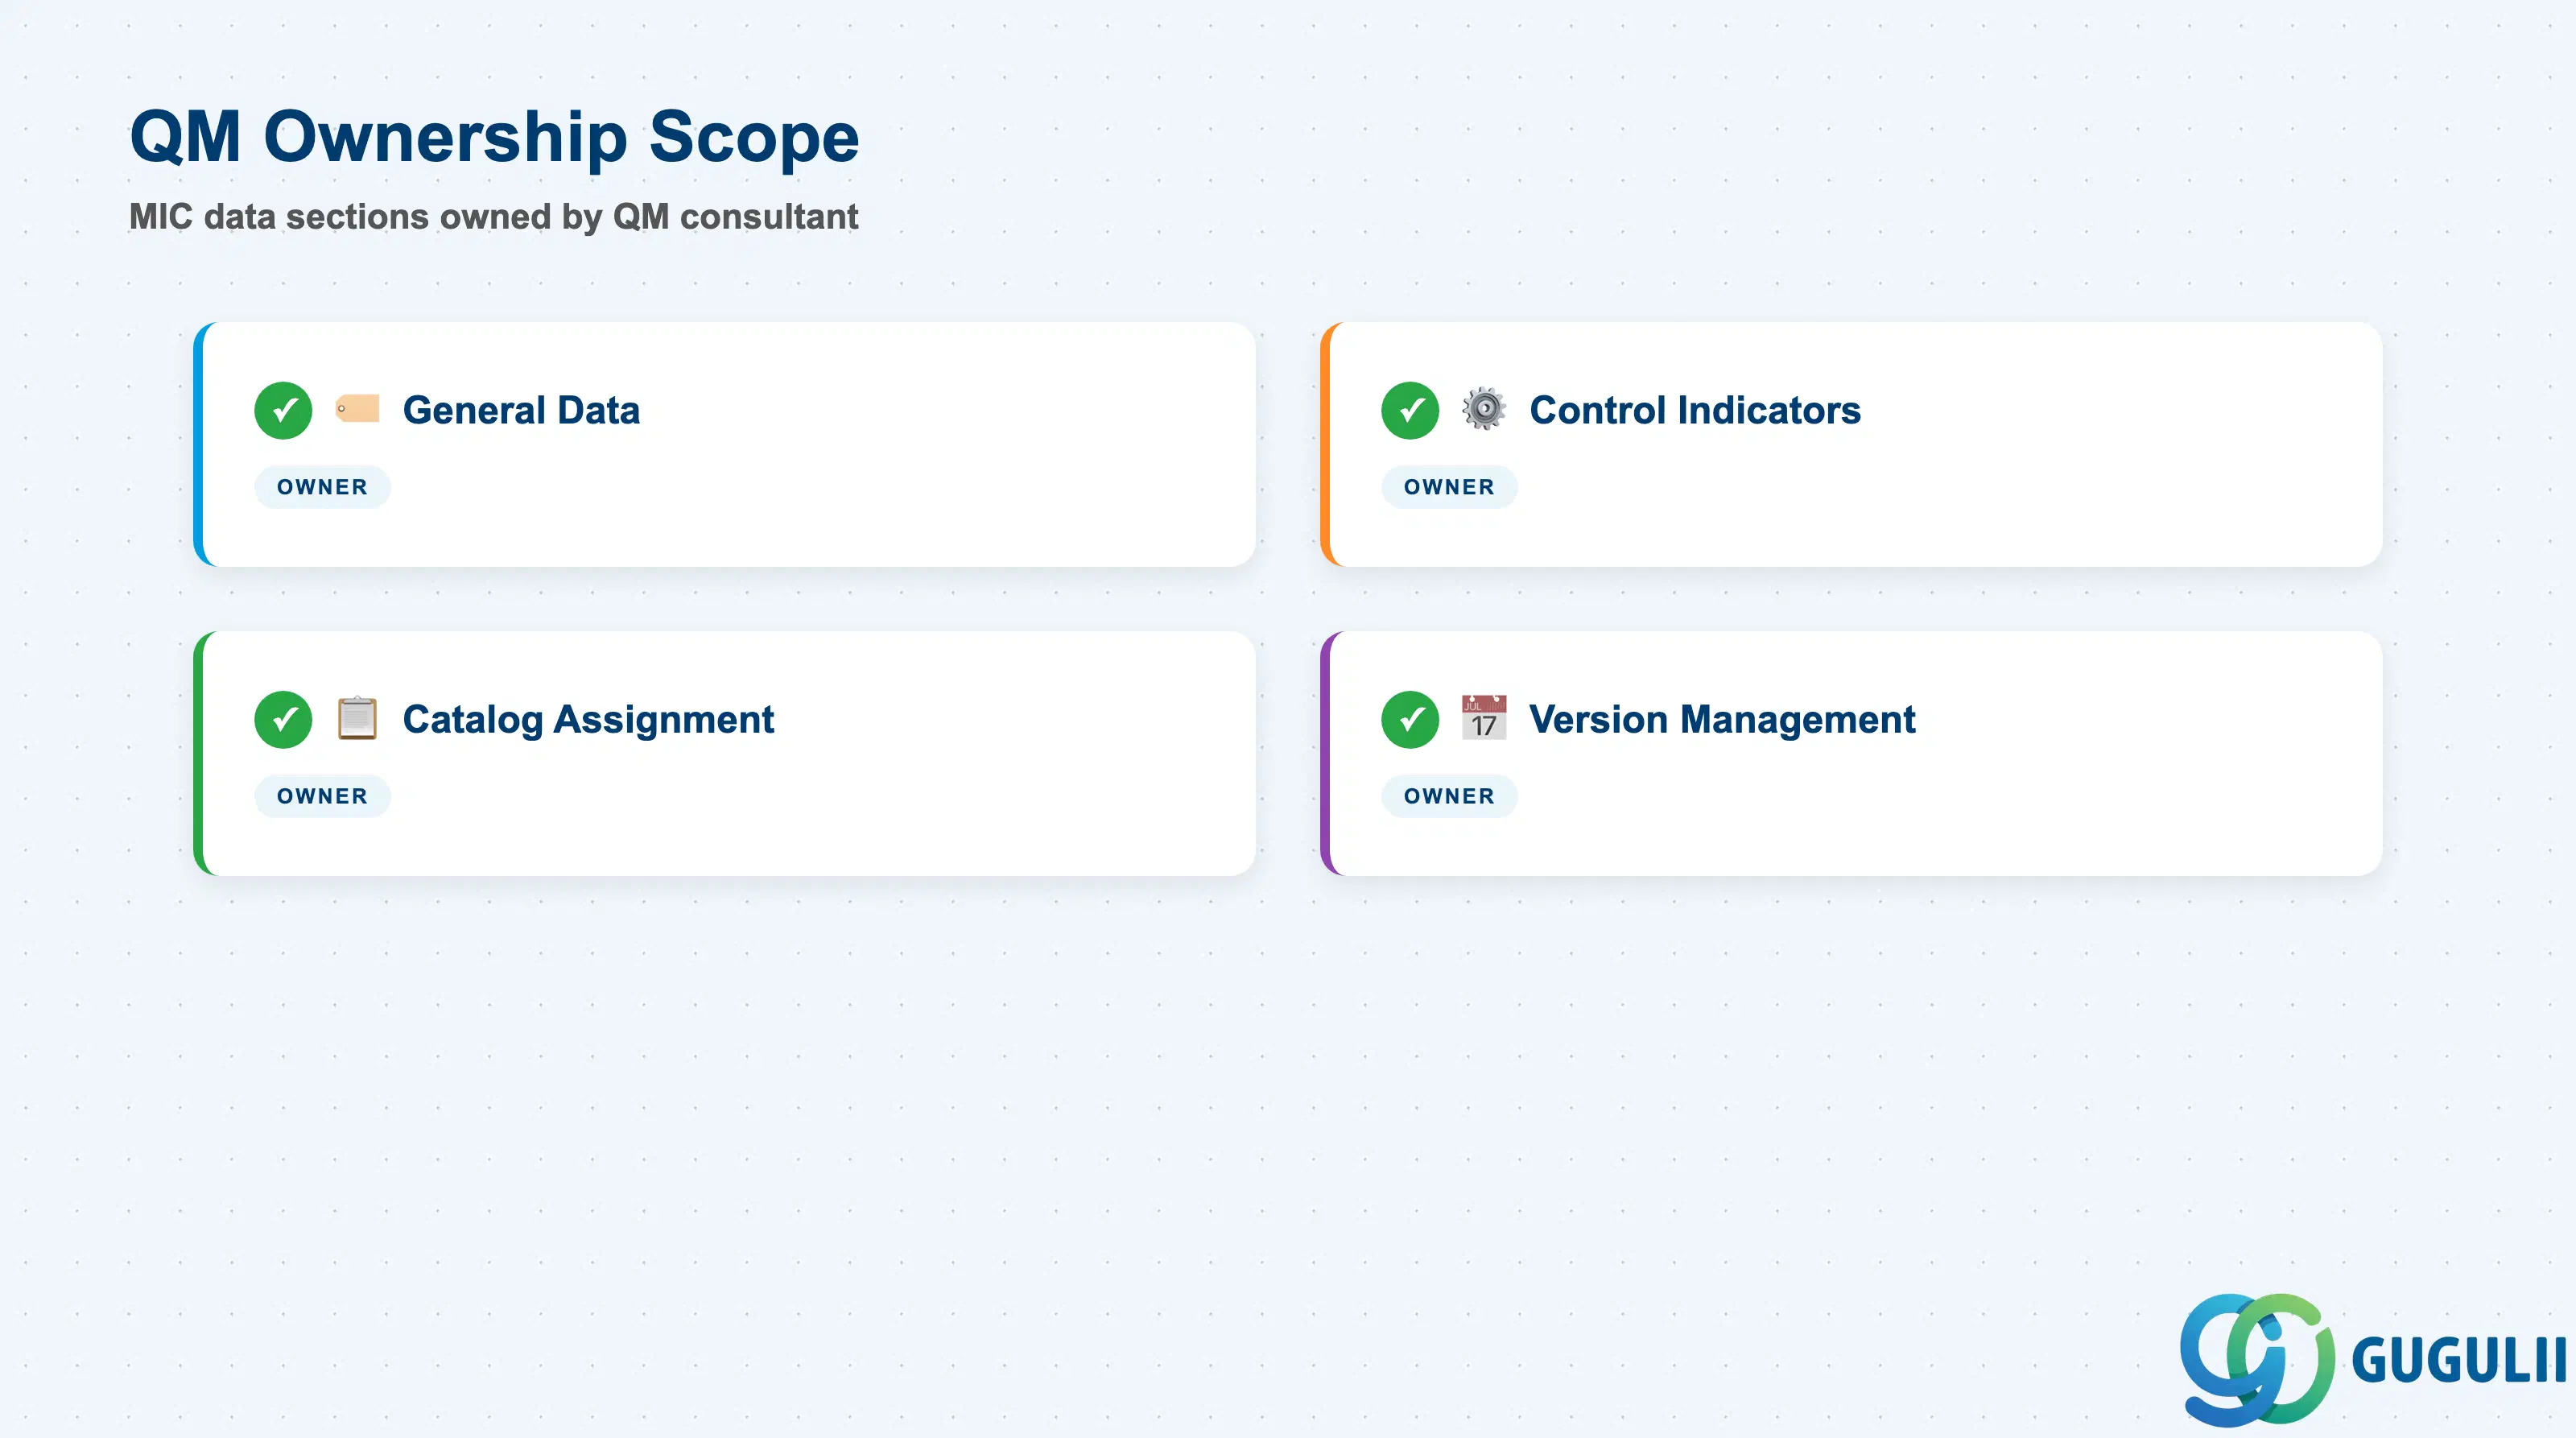
| データセクション | QM関与 | 備考 | |
|---|---|---|---|
| 一般データ | ◎ オーナー | 特性キー、短テキスト、プラント、ステータス — MICの識別情報とライフサイクル | |
| 管理指標 | ◎ オーナー | 定量/定性タイプ、測定単位、検査規格限界、目標値 — 中核となる検査ロジック | |
| カタログ割当 | ◎ オーナー | 不良、原因、処置コード用の選択セット — 結果記録と不良分類を促進 | |
| バージョン管理 | ◎ オーナー | 有効日付、バージョンステータス、変更伝票 — 改訂された規格が有効になるタイミングを制御 |
凡例: ◎ = オーナー/クリティカル、○ = 直接関与
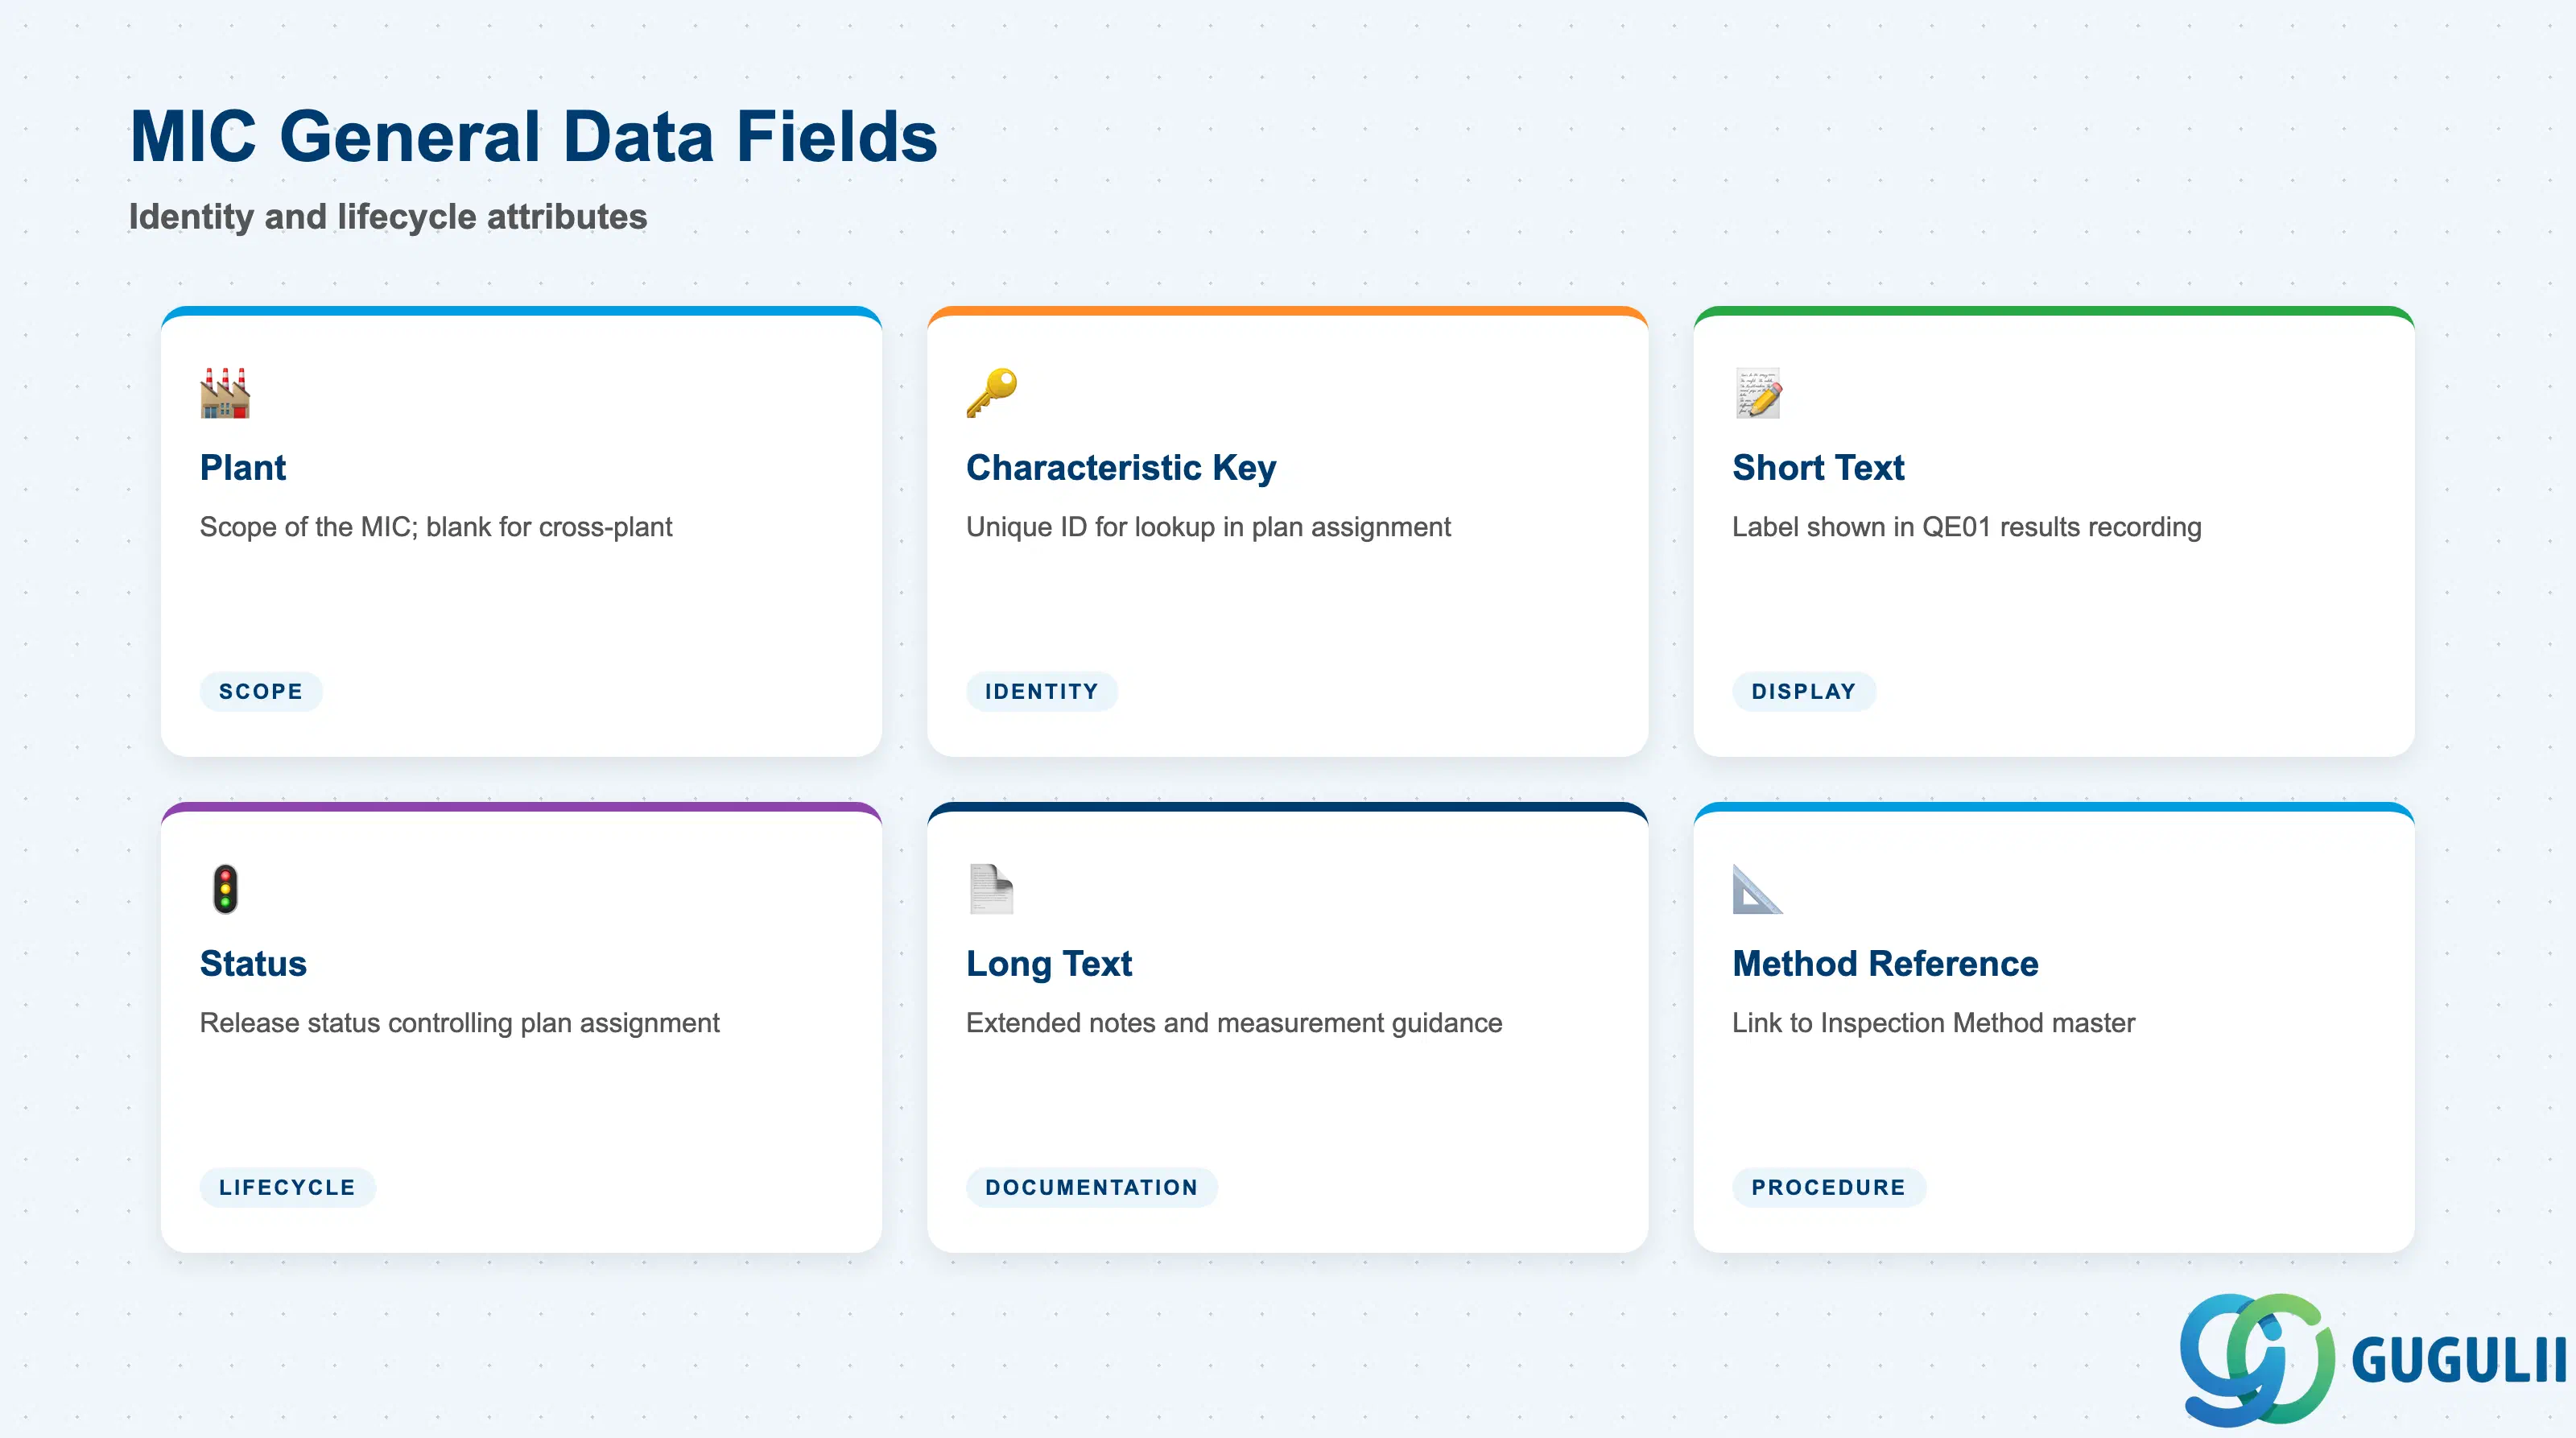
一般データは、MICの識別レイヤを形成します。これらのフィールドは、特性がどのように識別されるか、どこで有効か、検査計画で使用可能かどうかを決定します。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| プラント | MICが属するプラント | MICの範囲を定義します。プラントを空白にするとプラント横断的な特性になり、プラントを指定するとそのプラントに制限されます。複数プラント環境では、プラントコードまたは「GLOBAL」プレフィックスを埋め込む命名規則を確立し、プラントに依存しないMICが計画保守時に即座に識別できるようにします。 | |
| 特性キー | MICの一意の英数字識別子 | キーは、検査計画の特性割当における主要なルックアップフィールドです。早期に構造化された命名規則(例:寸法用DIM-001、外観用VIS-001)を確立してください。アクティブな計画で参照された後にMICの名称を変更するには、注意深いアーカイブと再割当が必要です。 | |
| 短テキスト | 検査基準の簡単な説明 | QE01の結果記録画面で特性ラベルとして表示されます。簡潔でありながら曖昧さのないものにしてください。「OD」のみよりも「外径(mm)」の方が適切です。標準のQMレポートや検査ロット印刷出力で使用されます。 | |
| ステータス | MICのリリースステータス(例:4 = リリース済) | リリース済ステータス(4)のMICのみが、生産用の検査計画に割り当て可能です。設計・テスト段階では、予備ステータス(1または2)を使用して誤使用を防止します。QMプロセスオーナーによる承認後にのみリリース済に設定します。 | |
| 長テキスト | 拡張説明、測定手順メモ | 複雑な特性にはオプションですが推奨されます。検査計画の特性詳細画面に表示され、正式な検査方法を補足する簡単な測定指示として機能します。 | |
| 検査方法参照 | 検査方法マスタへのリンク | 測定手順の文書(測定機器の種類、測定条件、参照規格)を保持します。MICレベルで方法を割り当てることで、そのMICを使用するすべての計画で手順の一貫性が確保されます。 |
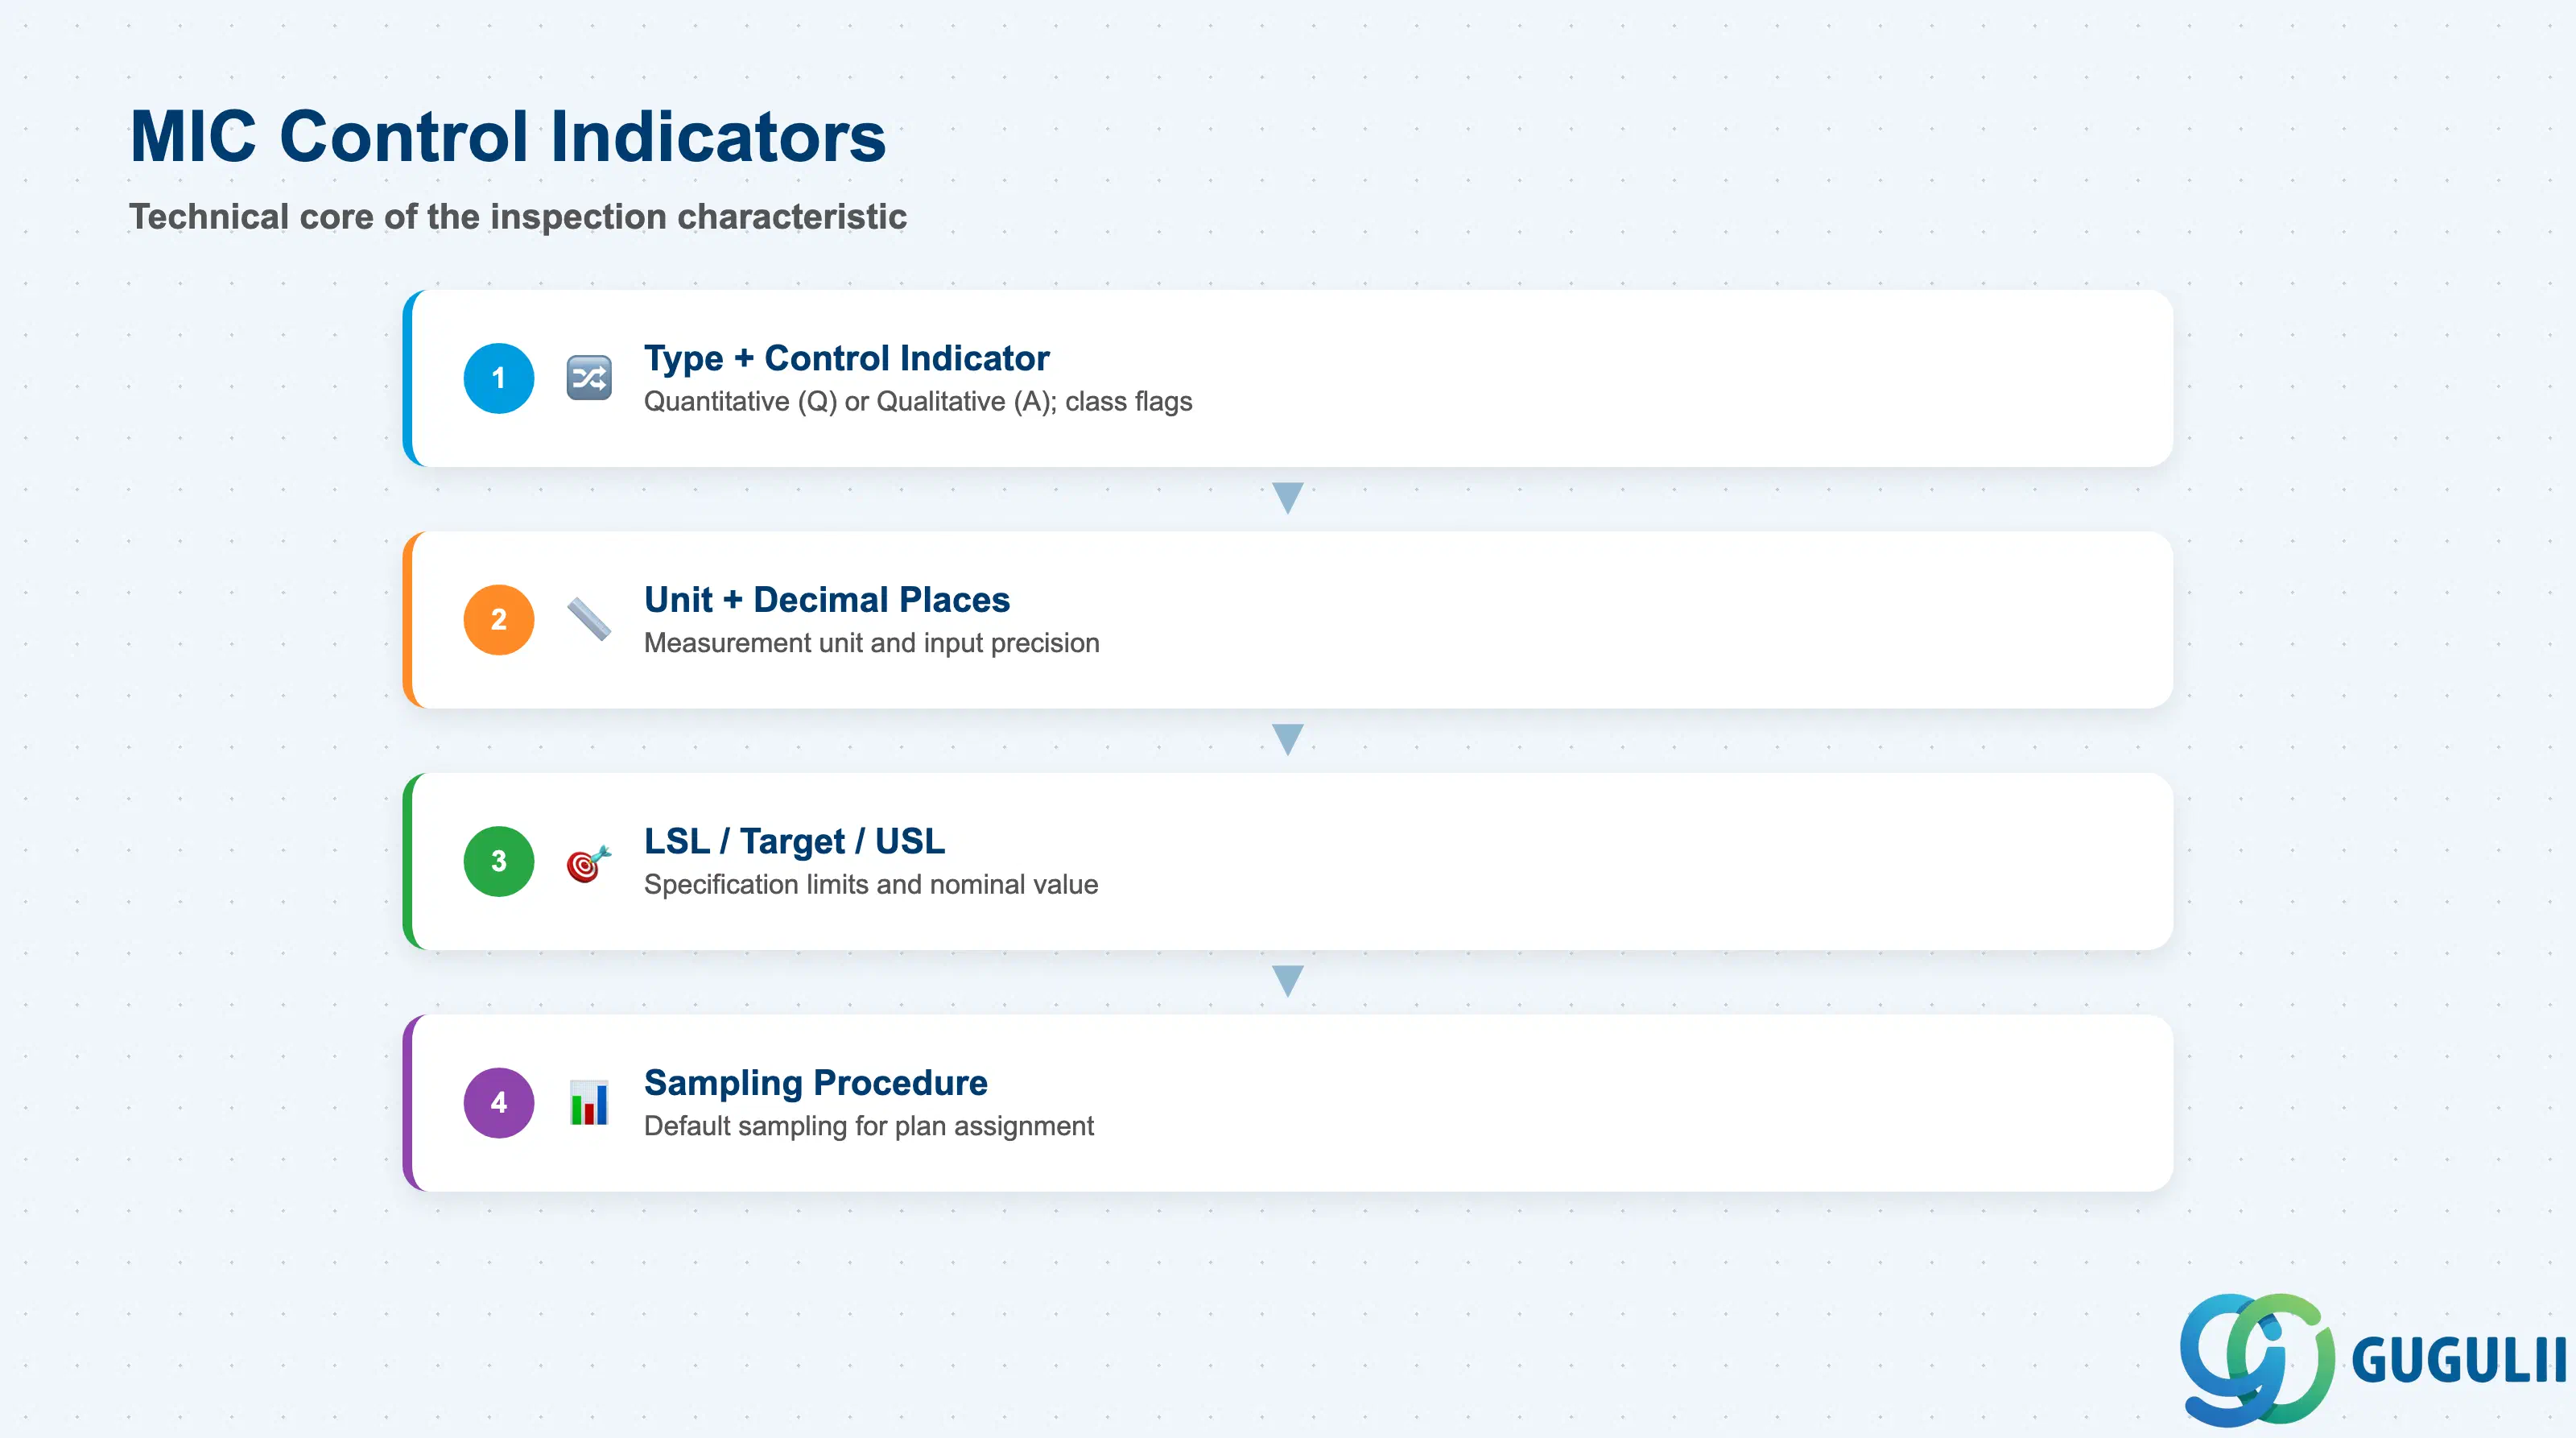
管理指標はMICの技術的な中核です。特性値の測定方法、合格結果の基準、およびシステムが結果を評価して検査ロットの合格・不合格を判定する方法を正確に定義します。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 特性タイプ | 定量(Q)または定性(A) | MICにおける最も重要な設定です。測定単位の要件、結果記録UI、利用可能な統計機能を決定します。作成時に設定し、本番環境では不変として扱ってください。タイプ変更には履歴データのアーカイブが必要です。 | |
| 管理指標 | 特性クラスフラグ(例:測定、属性、集約) | 計算タイプ、SPCチャートタイプ、測定値に基づくシステムの自動合格判定の可否を管理する複合フィールドです。標準の定量MICは「M」(測定値)、標準の定性MICは「A」(属性)を使用します。標準以外の値を使用する場合は、QMコンサルタント責任者に確認してください。 | |
| 測定単位 | 定量特性の単位(例:mm、kg、%) | 測定機器で使用される単位と一致し、かつUoMカスタマイジングで定義されている必要があります。MICと測定ゲージマスタ間の単位の不一致は、本番稼働テスト中に結果記録エラーが発生する一般的な原因です。 | |
| 下限規格値(LSL) | 定量特性の最小許容値 | 測定値がこのしきい値を下回ると、不良記録エントリがトリガーされます。エンジニアリング図面の公差下限値に設定します。公差が更新された場合にトレーサビリティを維持するために、ソース図面のリビジョンをMICのロングテキストに文書化してください。 | |
| 上限規格値(USL) | 定量特性の最大許容値 | 上限公差値です。測定値がUSLを超えると、システムは特性を不合格としてフラグ付けします。LSLとUSLは一緒に維持してください。片方のみ設定されたMICは有効ですが、通常とは異なります。プロセスエンジニアと片側公差が意図的であることを確認してください。 | |
| 目標値 | 公称値または理想値 | SPC計算(Cp、Cpk)および管理図の中心線として使用されます。エンジニアリング仕様の公称寸法に設定します。目標値を空白にすると、この特性のCpkレポートが無効になります。これは重要でない寸法では許容される場合がありますが、意図的な判断である必要があります。 | |
| 小数点桁数 | 結果入力の小数点以下の桁数 | QE01での結果入力精度を制御します。機器の分解能と仕様の精度に合わせて設定してください(例:ノギスで測定するmm寸法は小数点以下2桁、マイクロメータ測定は小数点以下3桁)。機器の分解能より少ない桁数に設定するとデータが失われ、多い桁数は誤った精度を示します。 | |
| サンプリング手順 | このMICのデフォルトサンプリング手順 | MICを検査計画の作業に割り当てる際に提案されます。計画レベルで上書き可能です。ここでデフォルトを割り当てると、この特性を使用するすべての計画にわたってサンプリング基準が強制され、異なるQM管理者が維持する計画間の不整合が減少します。 |
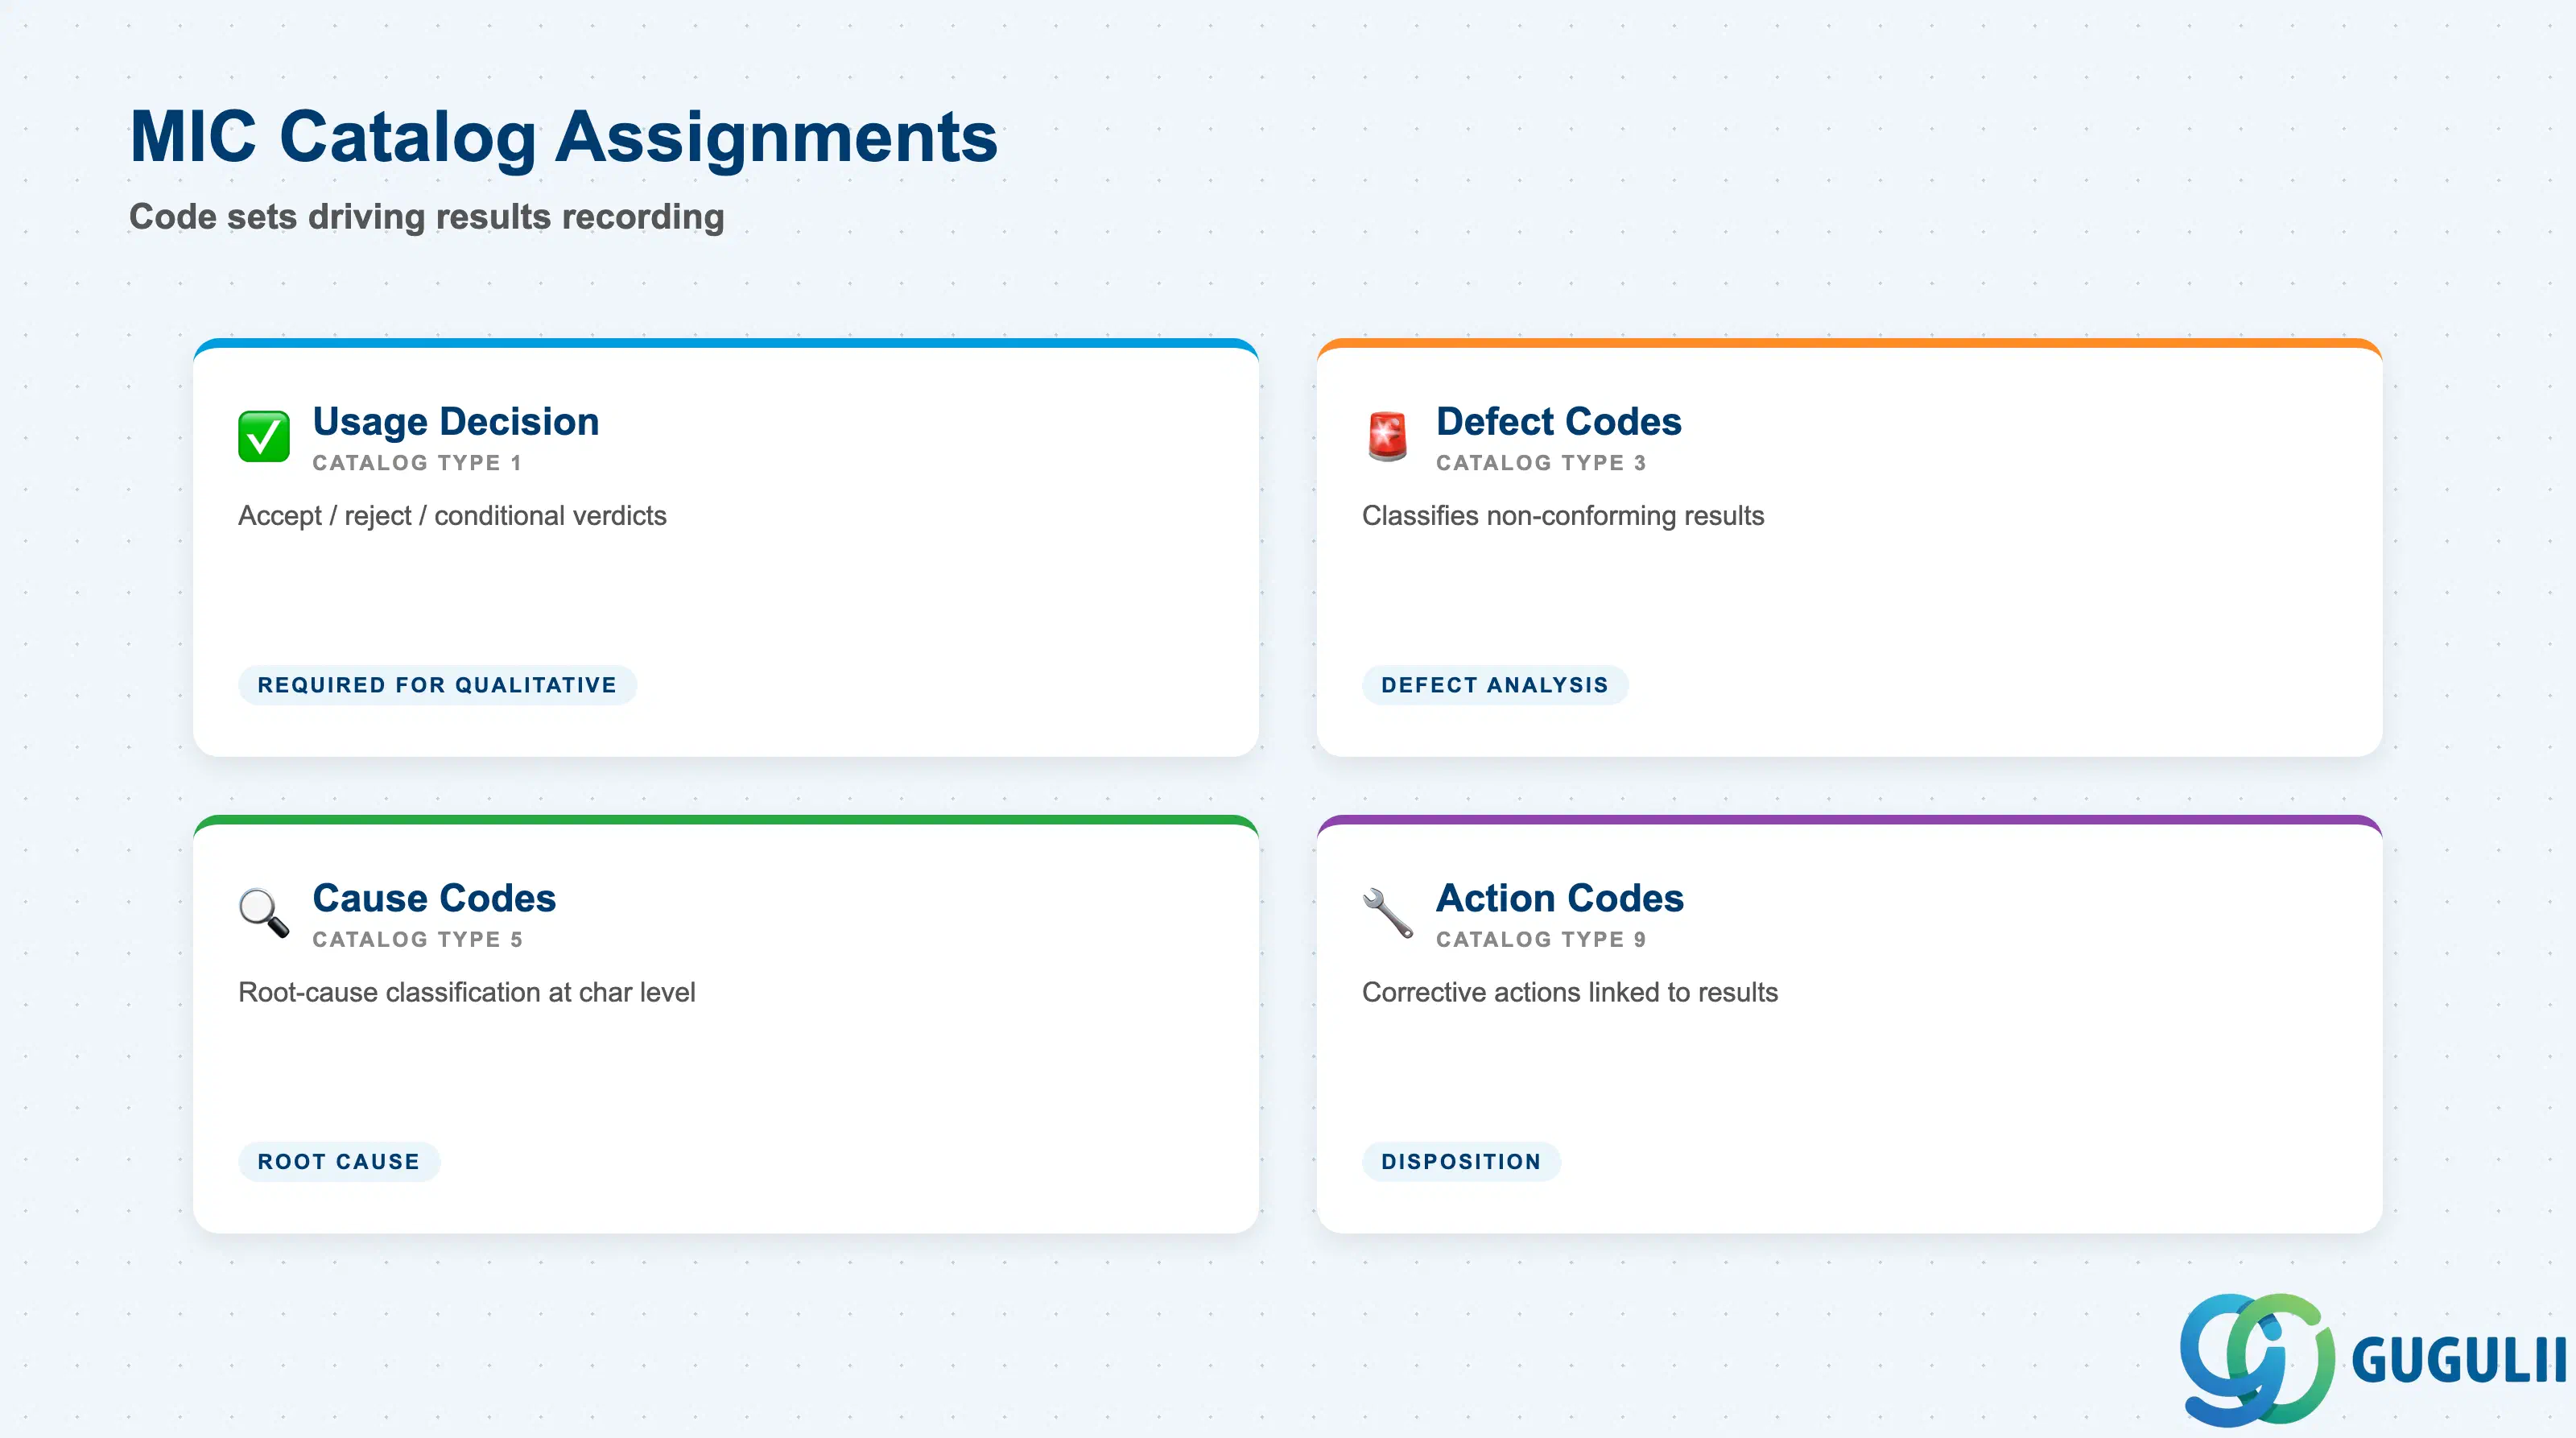
カタログ割当は、MICをカタログマスタ(QS41)の事前定義されたコードセットにリンクします。これらの割当により、検査員が結果記録中に選択できる不良コード、原因コード、処置コード、および検査ロット特性をクローズする際に利用可能な使用決定が決定されます。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 選択セット(カタログタイプ1 — 使用決定) | 合格/不合格/条件付き判定のためのコードセット | 定性MICに必須。選択セットにより、この特性に対して有効な使用決定コードが制限され、誤ったコード入力が防止されます。定量MICの場合、使用決定は通常、検査規格への適合から自動生成されますが、手動上書きシナリオのために選択セットを割り当てることも可能です。 | |
| 選択セット(カタログタイプ3 — 不良コード) | 考えられる不良タイプをリスト化したコードセット | 結果が不適合の場合に検査員が記録できる不良分類を定義します(例:「寸法公差外」、「表面キズ」、「汚染」)。不良記録が想定されるすべてのMICにカタログタイプ3の選択セットを割り当ててください。不良コードなしの結果は、QMレポートや品質通知での分析が困難になります。 | |
| 選択セット(カタログタイプ5 — 原因コード) | 根本原因分類のためのコードセット | 結果記録時に特性レベルでの根本原因割り当てを可能にします。この特性が不良分析ワークフローの一部である場合に割り当ててください。すべてのMICに原因コードが必要なわけではありません。品質に重要な特性や、過去に不良パターンがある特性を優先してください。 | |
| 選択セット(カタログタイプ9 — アクションコード) | 是正処置のためのコードセット | 是正処置を検査特性結果に直接リンクします。標準的な対応が事前定義されている特性(例:「手直し」、「スクラップ/不良」、「仕入先返品」)に有用です。日常的な処分判断において品質通知への依存を減らします。 |
前提条件: MICに割り当てる前に、QS41でカタログ選択セットが存在している必要があります。すべてのプロジェクトでMIC作成前にカタログ設定(QM-A02-01)を完了しておく必要があります。存在しない選択セットを割り当てようとすると、MIC保存時にハードエラーが発生します。
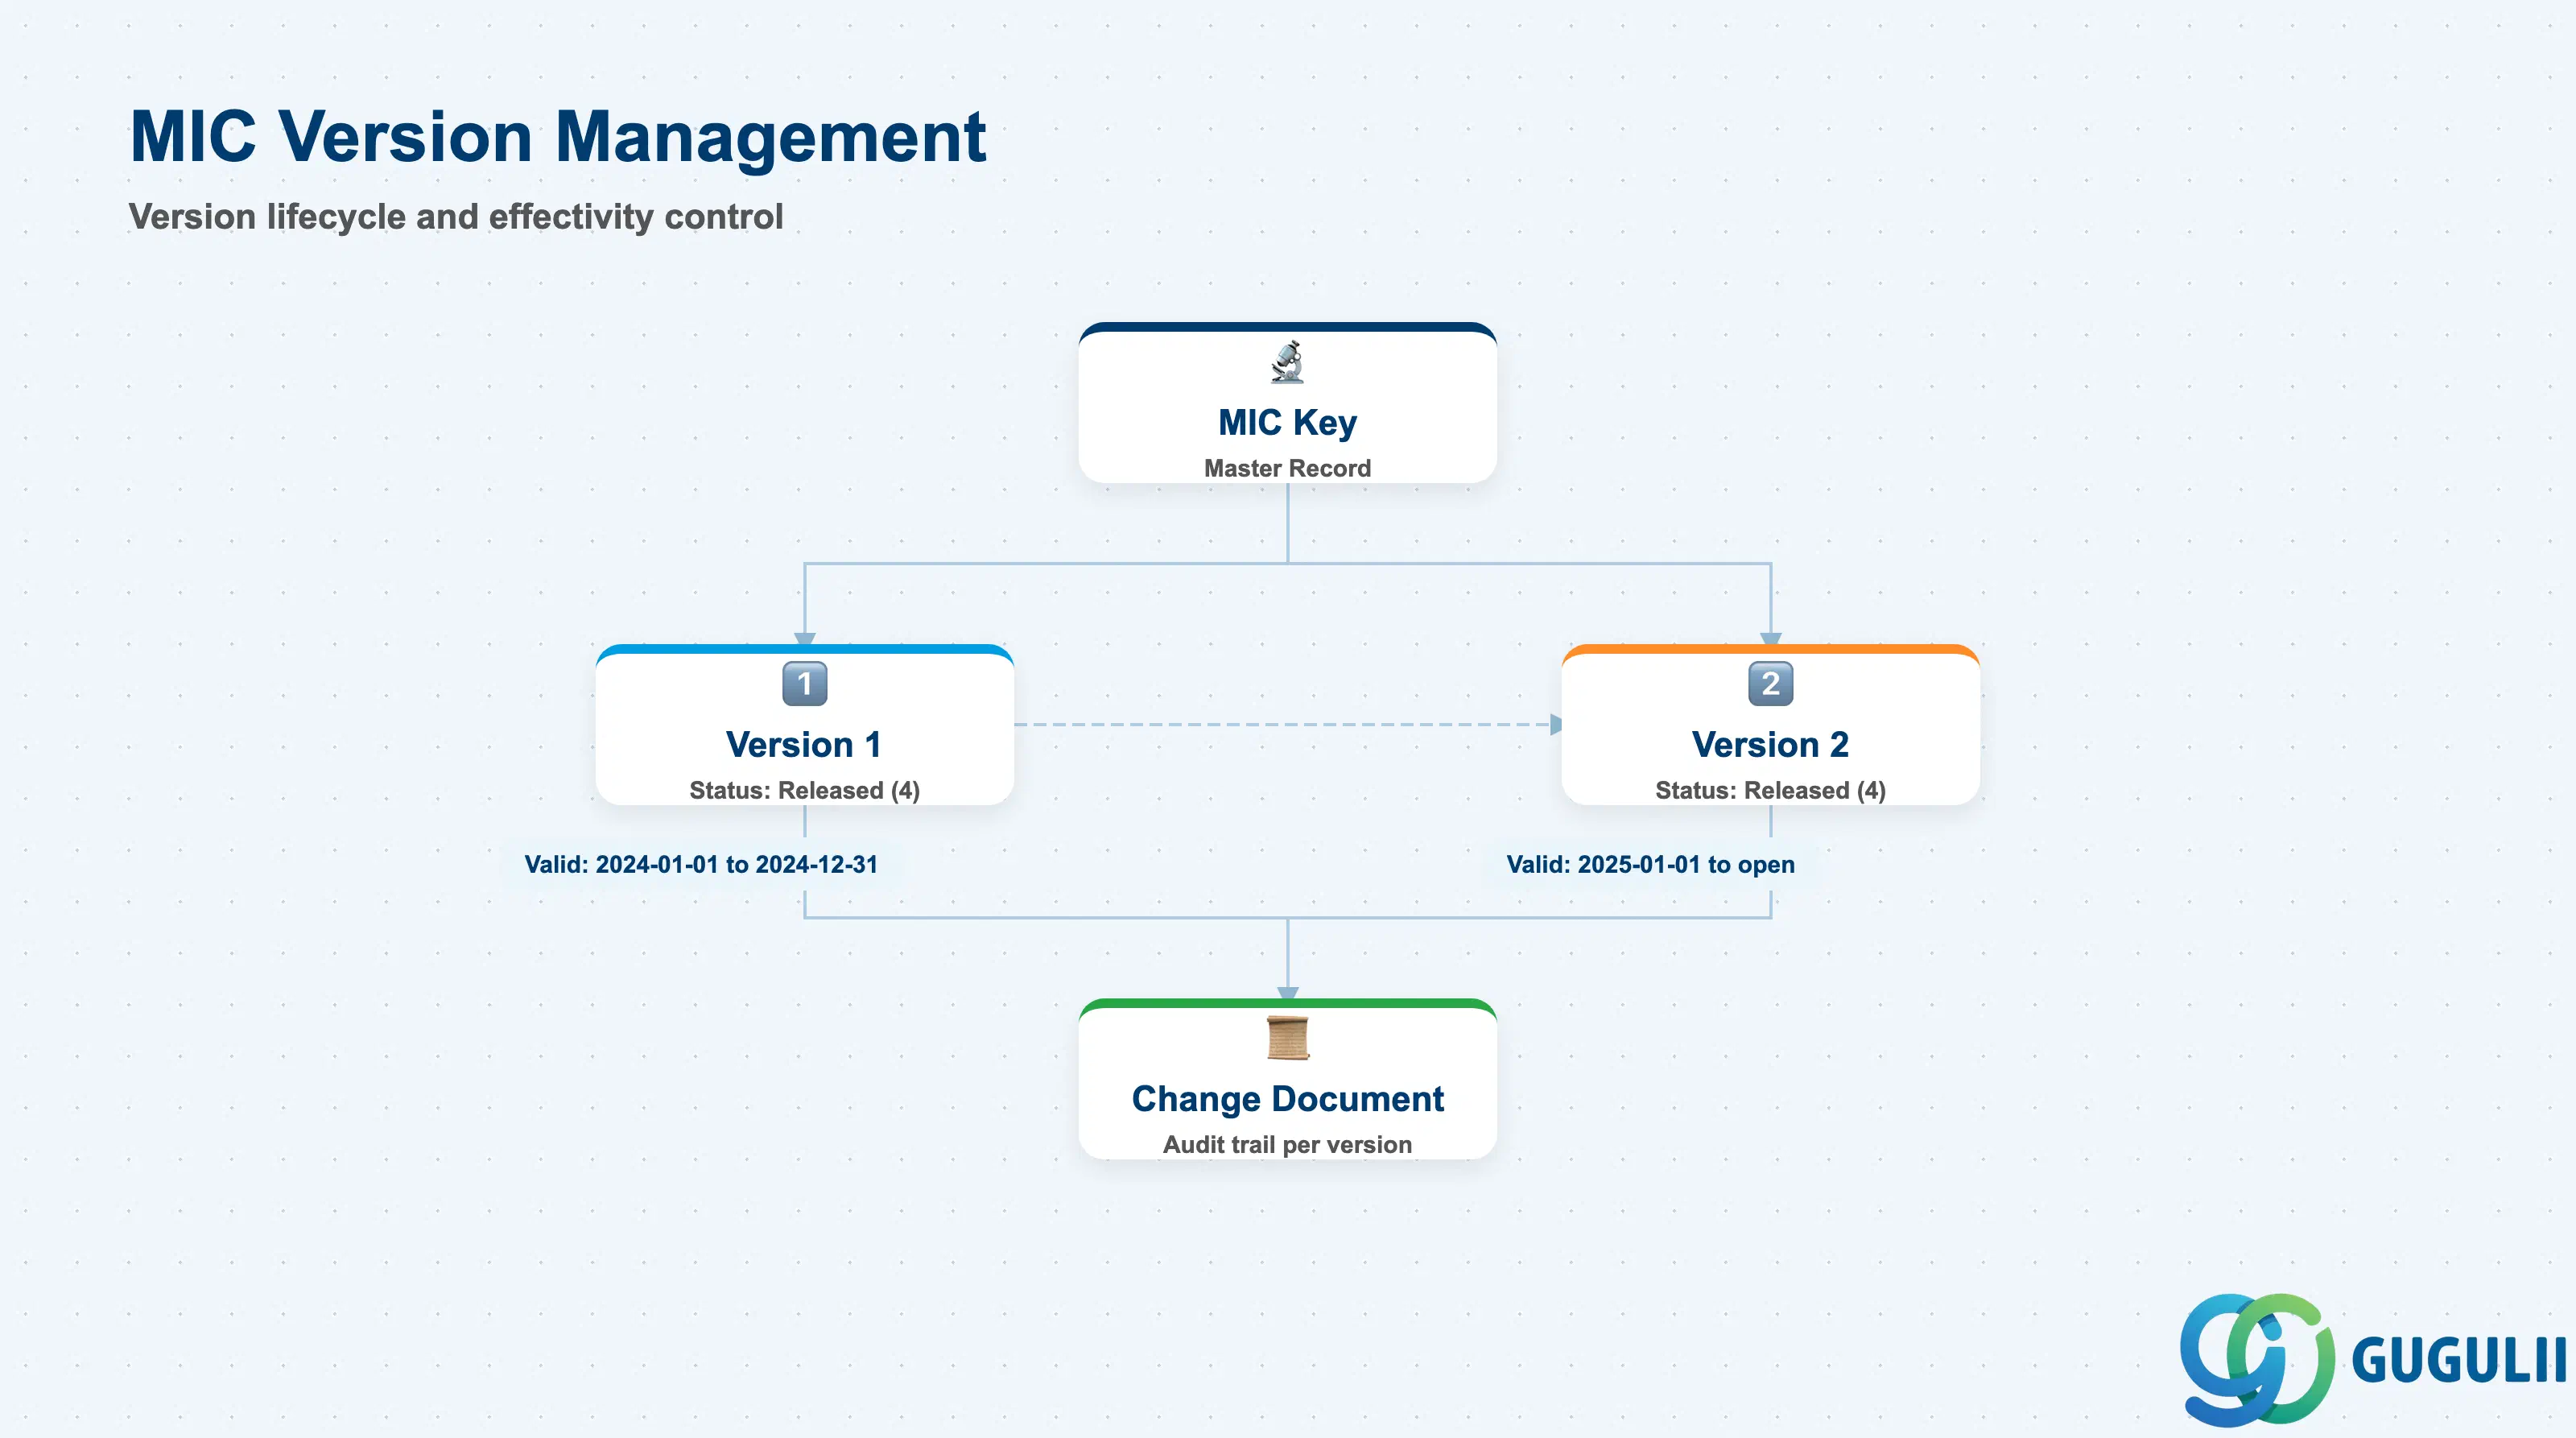
バージョン管理により、MICは時間の経過とともに進化できます。例えば、エンジニアリング公差が厳格化された場合、新しいバージョンのMICが特定の日付から有効になる一方、過去の検査ロットはトレーサビリティのために元の規格を保持します。これは、検査計画にインラインで定義された特性と比較して、MICの運用上最も重要な機能の1つです。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| バージョン | このMIC定義のバージョン番号 | 各バージョンは、独自の有効期間とステータスを持つ独立したレコードです。バージョン番号はシステムによって順次割り当てられます。置き換えられたバージョンを削除しないでください。過去の検査ロットは、ロット作成時に有効だったバージョンを参照しており、削除するとトレーサビリティと監査証跡が損なわれます。 | |
| 有効開始日 | このMICバージョンの有効開始日 | このバージョンが新しい検査ロットの特性割り当てに使用される開始日です。有効開始日は、該当する場合は、設計変更指示(ECO)の発効日および品目マスタの改訂レベルと調整してください。MICの有効開始日とECOの発効日が一致しないことは、品質監査におけるコンプライアンス上の指摘事項の一般的な原因です。 | |
| 有効終了日 | このMICバージョンの有効終了日 | 新しいバージョンがこのバージョンを置き換える場合に自動的に設定されるか、計画された有効期限のために手動で入力されます。現在のバージョンで期限を設けない場合は空白のままにします。 | |
| ステータス | このバージョンのリリースステータス | MIC全体のステータスを反映します。各バージョンは、生産用の検査計画で使用される前に、リリースステータス(4)に達している必要があります。QMプロセス責任者が最終リリースを許可する前のワークフローステージとして、暫定ステータス(1 = 作成済、2 = レビュー済)を使用します。 | |
| 変更伝票 | システム生成の変更ログ | ユーザー、タイムスタンプ、変更前後の値を含む、すべてのフィールド変更を記録します。ISO 9001の文書管理およびAS9100航空宇宙品質システムコンプライアンスに必要な監査証跡を提供します。規制対象業界では、システムの変更伝票に加えて、長文テキストに手動で変更理由を入力することを推奨します。 |
| ID | Category | Title |
|---|---|---|
| qm-001 | Overview | SAP QMとは何ですか? |
| ID | Category | Title |
|---|---|---|
| qm-a01 | Overview | SAP QM マスタデータ:概要、階層および関係 |
| qm-a02-01 | Master Data | SAP QM カタログ |
| qm-a02-02 | Master Data | SAP QM マスタ検査特性 📍 |
| qm-a02-03 | Master Data | SAP QM 検査方法 |
| qm-a03-01 | Master Data | SAP QM サンプリング手順 |
| qm-a03-02 | Master Data | SAP QM 動的修正ルール |
| qm-a05-01 | Master Data | SAP QM 品目マスタ |
| qm-a04-01 | Master Data | SAP QM 作業区 |
| qm-a04-02 | Master Data | SAP QM 検査計画 |
| qm-a05-02 | Master Data | SAP QM 品質情報レコード |
| ID | Category | Title |
|---|---|---|
| qm-b01 | Overview | SAP QMトランザクション:プロセスフロー、階層、および関係 |