Title here
Summary here

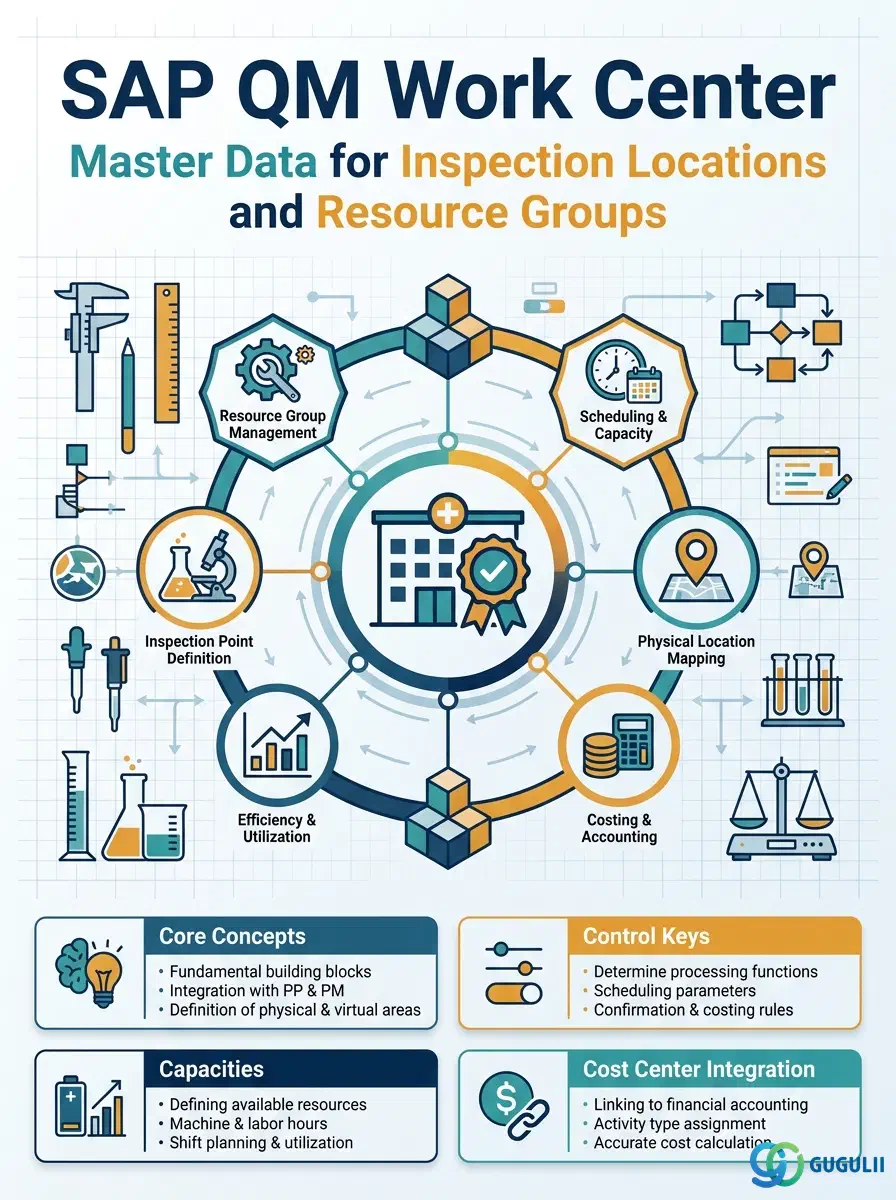
作業区は、SAP品質管理において検査活動がどこで誰によって実行されるかを定義するマスタデータオブジェクトです。検査場所、ラボ、またはリソースグループ(例:品質管理ラボ、インライン検査ステーション、専任の検査チーム)を表し、検査計画によって参照され、検査作業を物理的または組織的なエンティティに割り当てます。SAP S/4HANAでは、作業区はプラント保全および生産計画の下で管理される共有オブジェクトであり、QMの役割は、作業区を検査で使用できるようにする管理キーを設定し、検査計画でそれを参照することです。
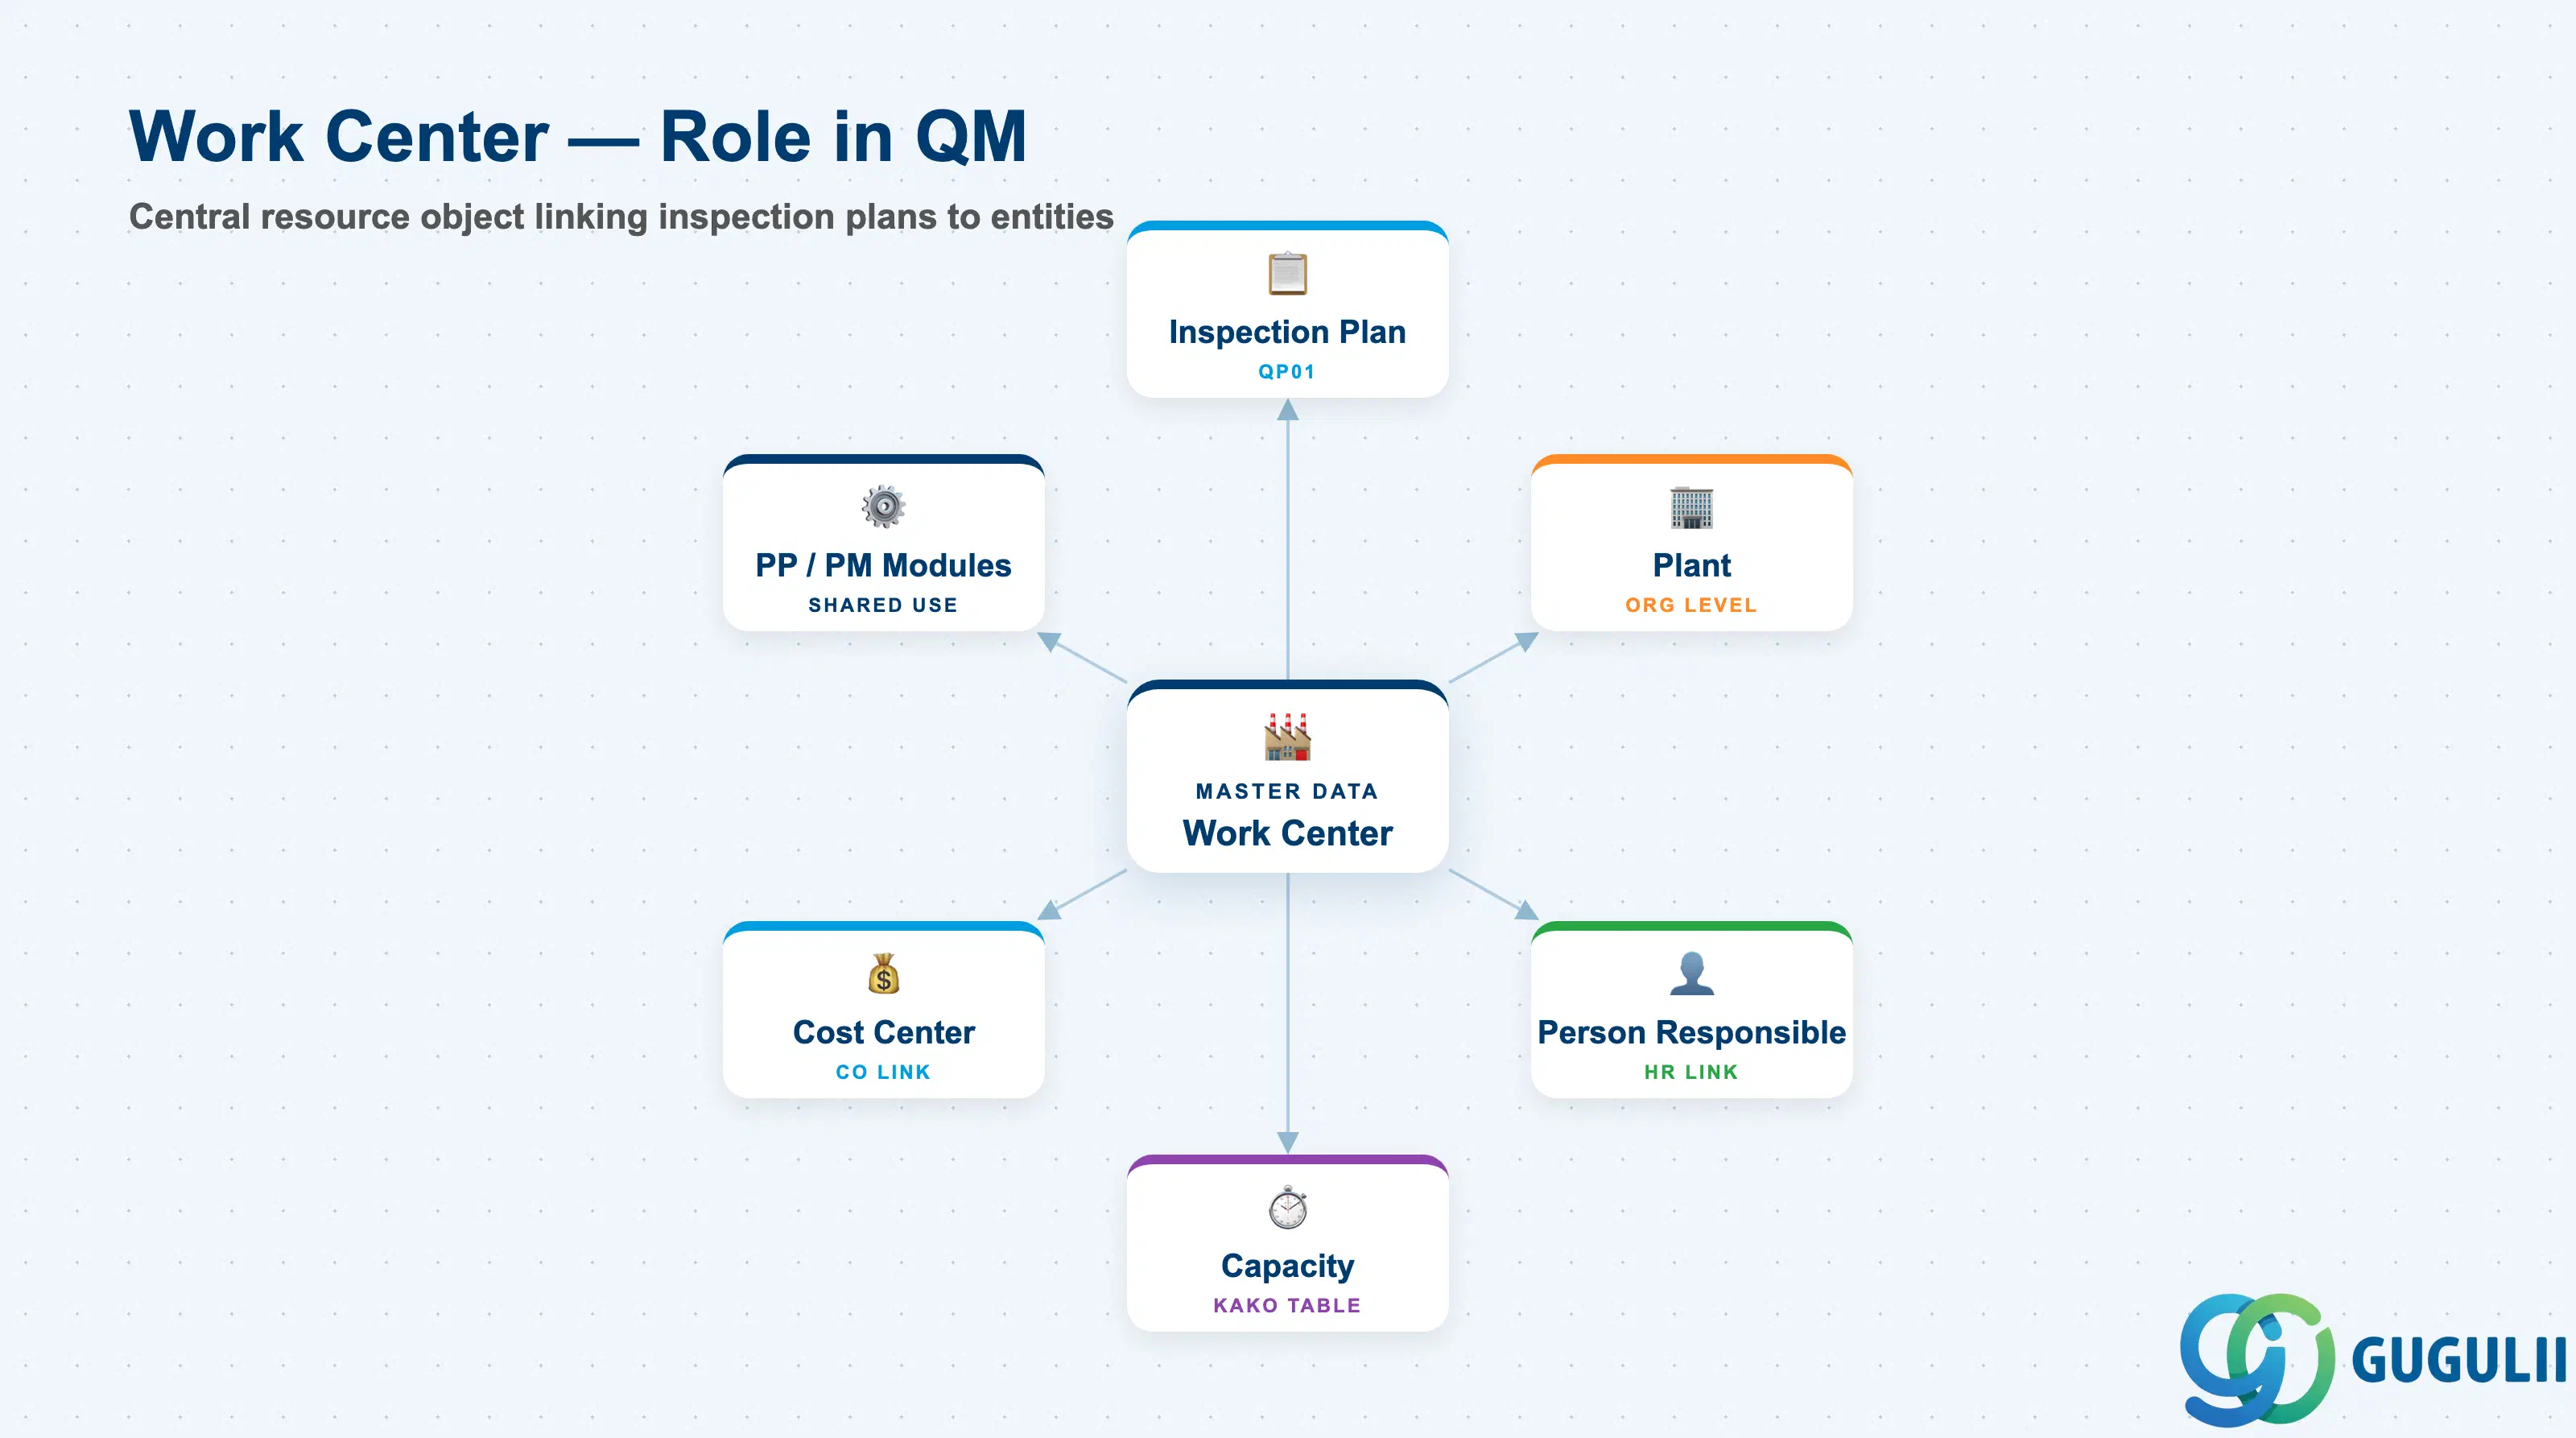
作業区は、作業を実行できるリソース単位(生産作業、保全タスク、品質検査活動など)を表すクロスモジュールのマスタデータレコードです。QMコンテキストでは、作業区は検査リソースを定義します。つまり、検査が物理的にどこで実行され、どの組織単位が責任を持つかを定義します。検査計画のすべての作業は作業区を参照する必要があり、このマスタデータは検査計画の前提条件となります。
| 側面 | 詳細 | |
|---|---|---|
| 役割 | 検査ロケーションまたはリソースグループを定義し、検査作業をプラント固有の組織エンティティにリンクします | |
| 使用するモジュール | PP(製造作業 — プライマリオーナー)、PM(保全作業)、QM(検査作業 — QM固有の管理キーを持つ共有オブジェクトを使用) | |
| トランザクション | CR01(作成)/ CR02(変更)/ CR03(表示)/ CR05(一括変更) | |
| 主要テーブル | CRHD(作業区ヘッダ)/ CRTX(作業区テキスト)/ KAKO(能力ヘッダ)/ CRCO(作業区 — 原価センタ割当) | |
| S/4HANAに関する注意 | 作業区のデータモデルはECCから変更なし。Fioriアプリ「作業区の管理」(F3340)がプラントレベルのメンテナンスに利用可能。QM検査作業用の管理キー(例:QM01)は、QMカスタマイジングで定義する必要があります。 |
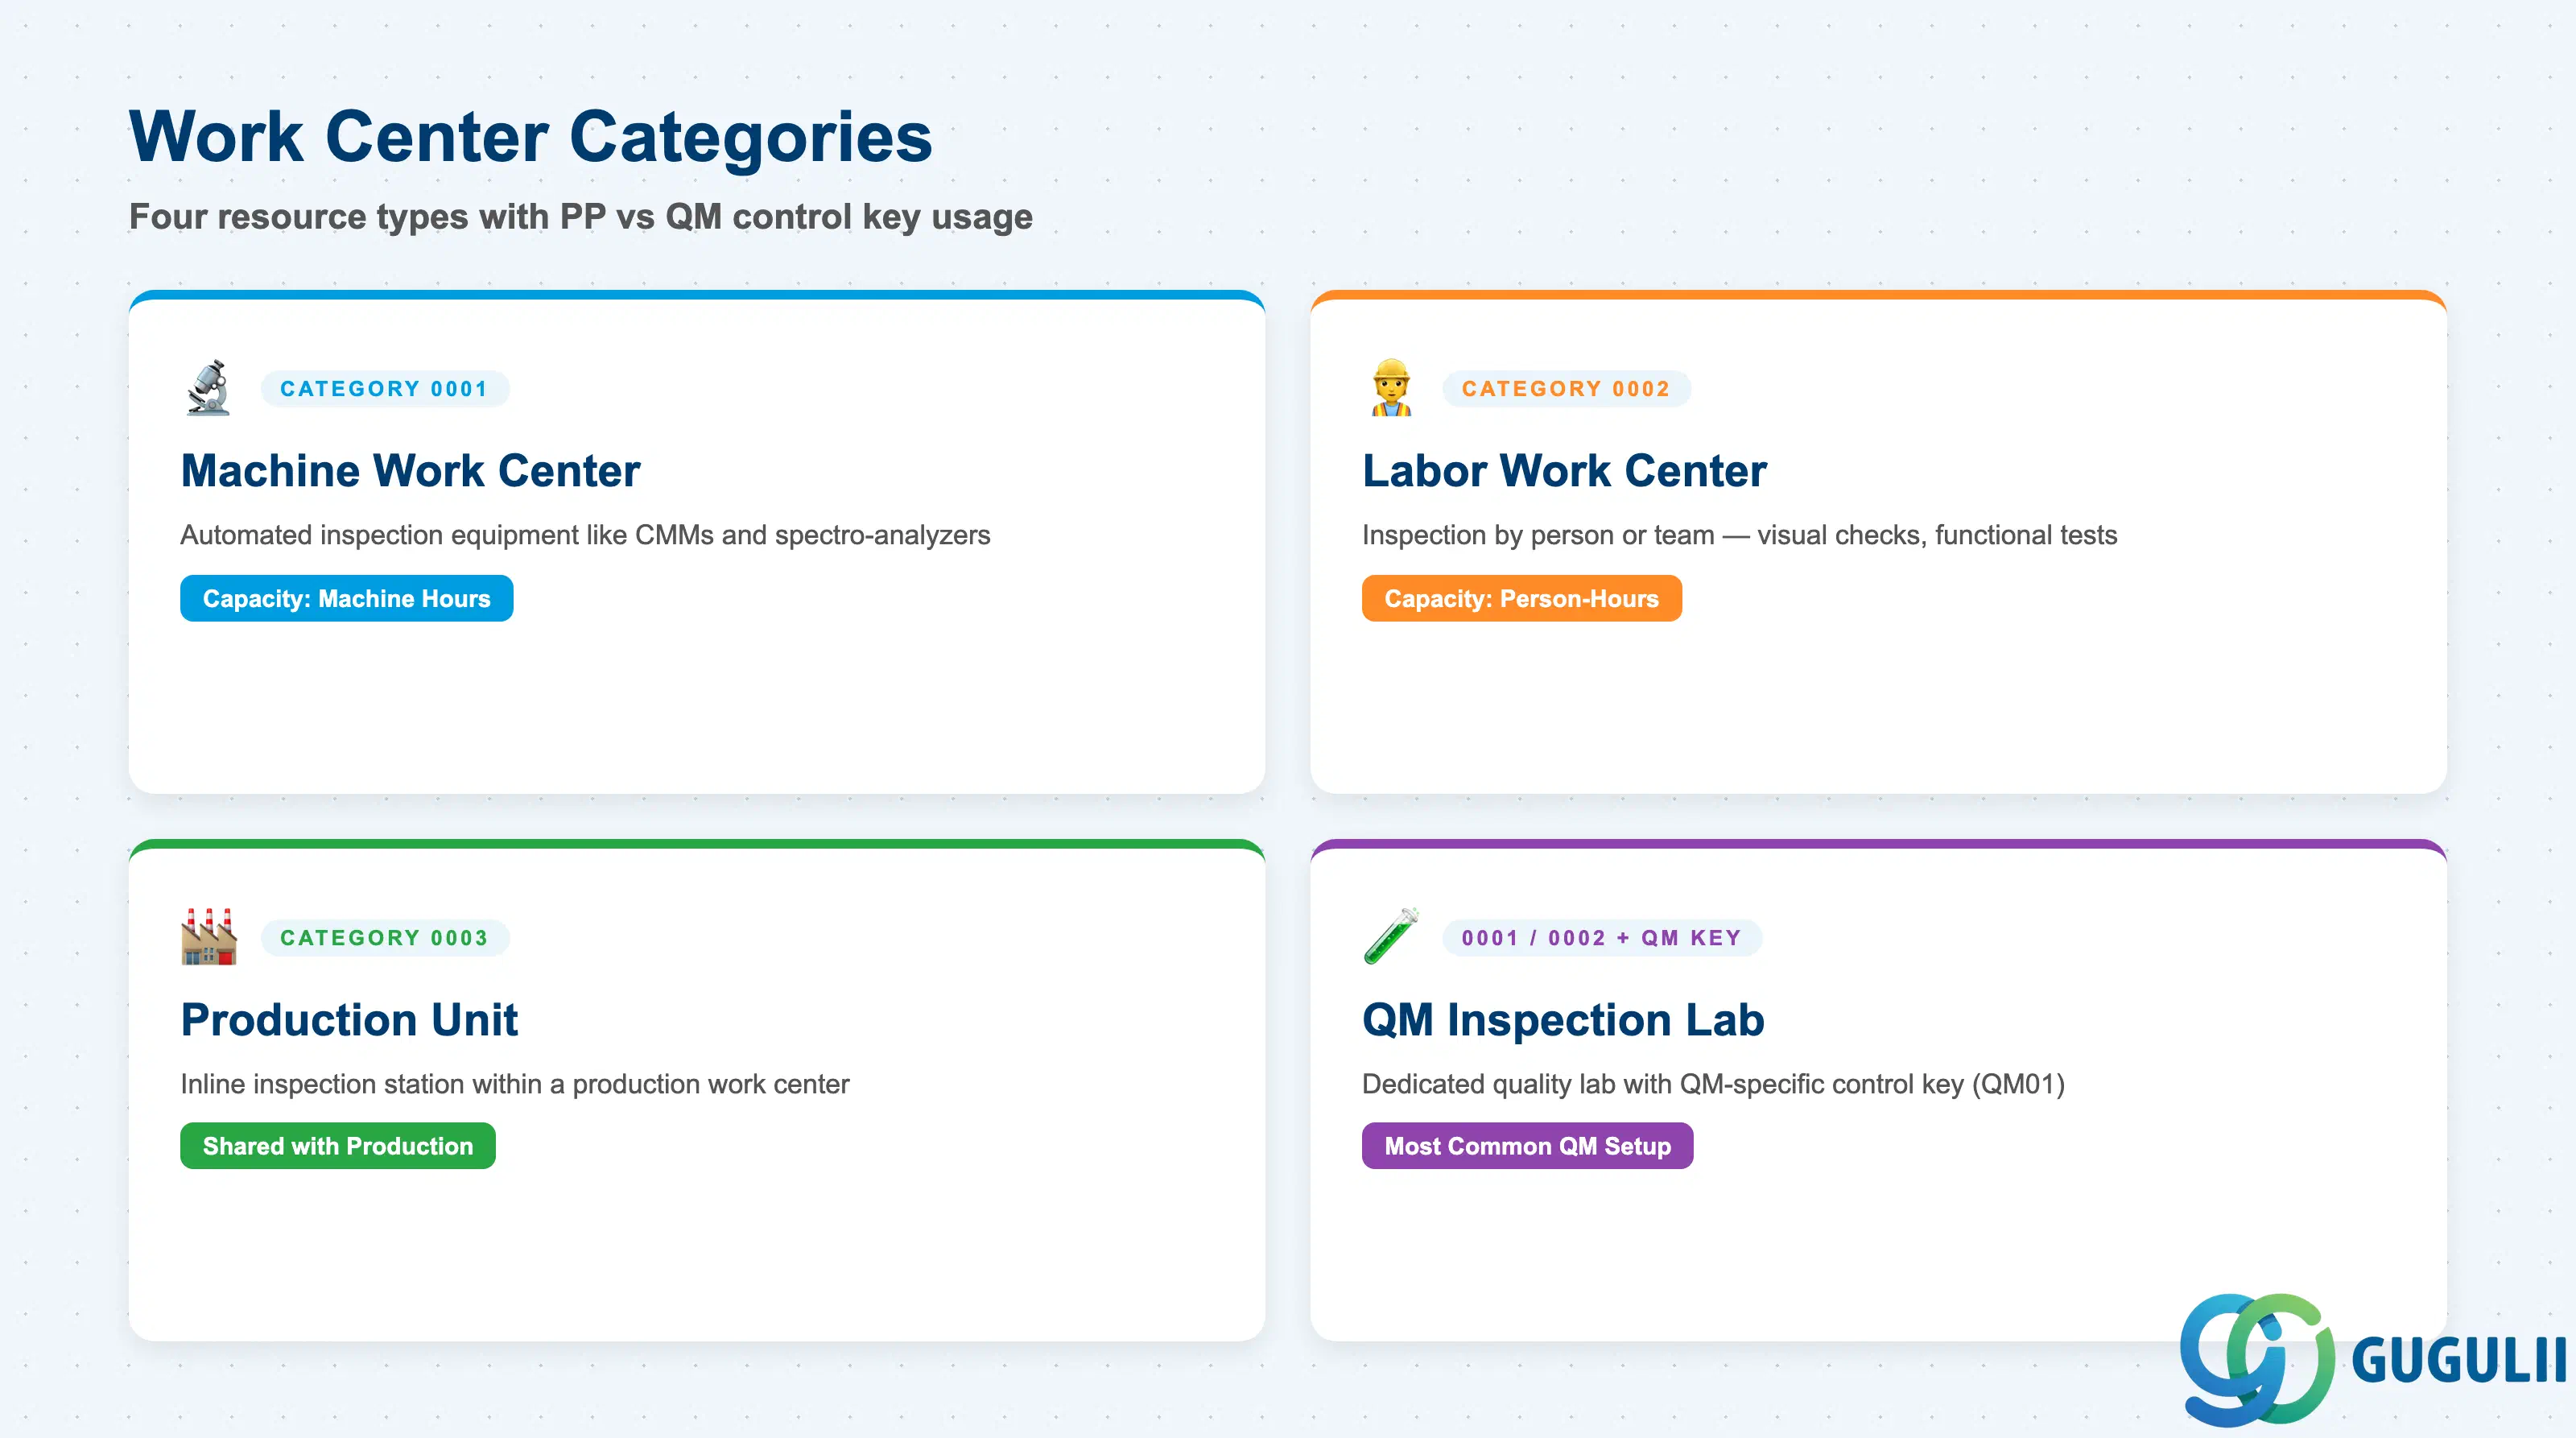
作業区カテゴリと管理キーは、作業区がサポートする作業のタイプ、およびシステムがそれらの作業を日程計画、原価計算、評価する方法を決定します。品質管理(QM)の場合、管理キーは検査作業処理を有効または制限する重要な設定です。
| カテゴリ | コード | ユースケース | 主要な動作 | |
|---|---|---|---|---|
| 機械作業区 | 0001 | 自動検査装置(三次元測定機、分光分析装置) | 能力は機械時間で管理。日程計画では設備の可用性を考慮。 | |
| 人動作業区 | 0002 | 人またはチームによる検査(目視検査、機能テスト) | 能力は人時間で管理。責任を持つ人事組織単位にリンク。 | |
| 生産ユニット | 0003 | 生産作業区内のインライン検査ステーション | 生産リソースと能力を共有。工程内検査(検査タイプ03)で一般的。 | |
| QM検査ラボ | 0001 または 0002 | 生産から独立した専用の品質ラボ | QM固有の管理キー(例:QM01)で設定。スタンドアロンのQM検査作業に最も一般的な作業区設定。 |
設計原則: 典型的なQM導入では、QMチームは新しい作業区カテゴリを作成せず、標準のPPカテゴリ(機械または労務)を再利用し、管理キーを通じてQM作業区とPP作業区を区別します。検査用の作業区を作成する前に、カスタマイジングで少なくとも1つの専用QM管理キーを定義してください。
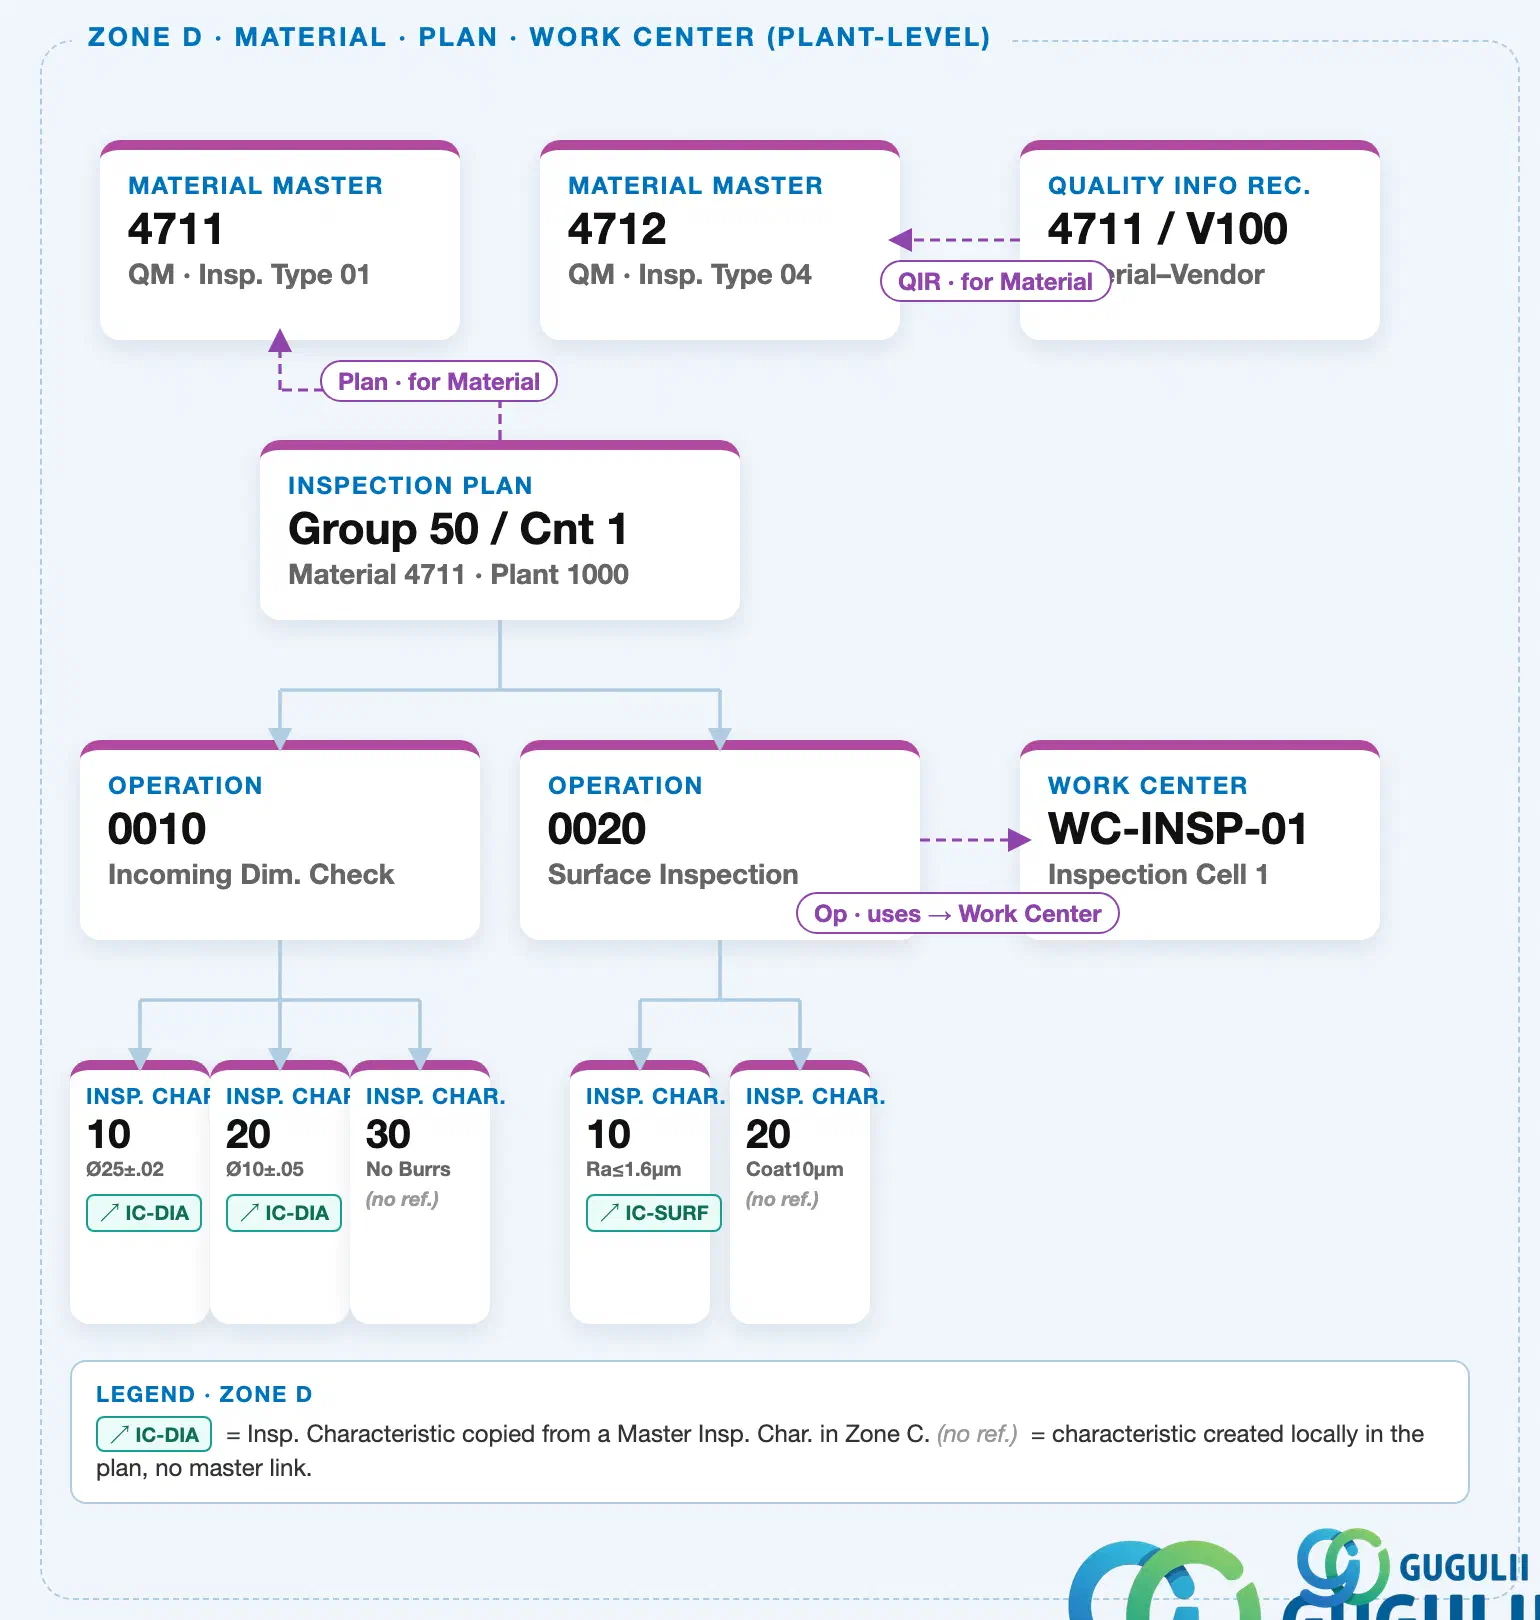
作業区はプラントレベルであり、プラントごとに1つ作成され、検査計画とは独立して存在します。品目マスタ、品質情報レコード、検査計画と同列のプラントレベルマスタです。検査計画とのリンクは参照であり、包含ではありません。検査計画の作業は、使用する作業区を指し示しますが、作業区が計画に属するわけではありません。
具体的な例を用いたデータ階層
Plant 1000
   │
   ├── Material Master "4711"              QM · Insp. Type 01
   ├── Work Center "WC-INSP-01"            Inspection Cell 1
   │      ↑
   │      └── referenced by ── Operation 0020   Surface Inspection
   │
   └── Inspection Plan "Group 50 / Cnt 1"   Material 4711
          │
          └── Operation 0020   Surface Inspection
── uses ──> Work Center "WC-INSP-01"設計原則: 各物理的な検査場所(ラボ、テストベンチ、検査セル)は、すべての作業で単一の汎用作業区を再利用するのではなく、それぞれ独自の作業区としてモデル化します。個別の作業区により、能力計画と原価配分が実際に検査作業が行われる場所を反映できるようになります。
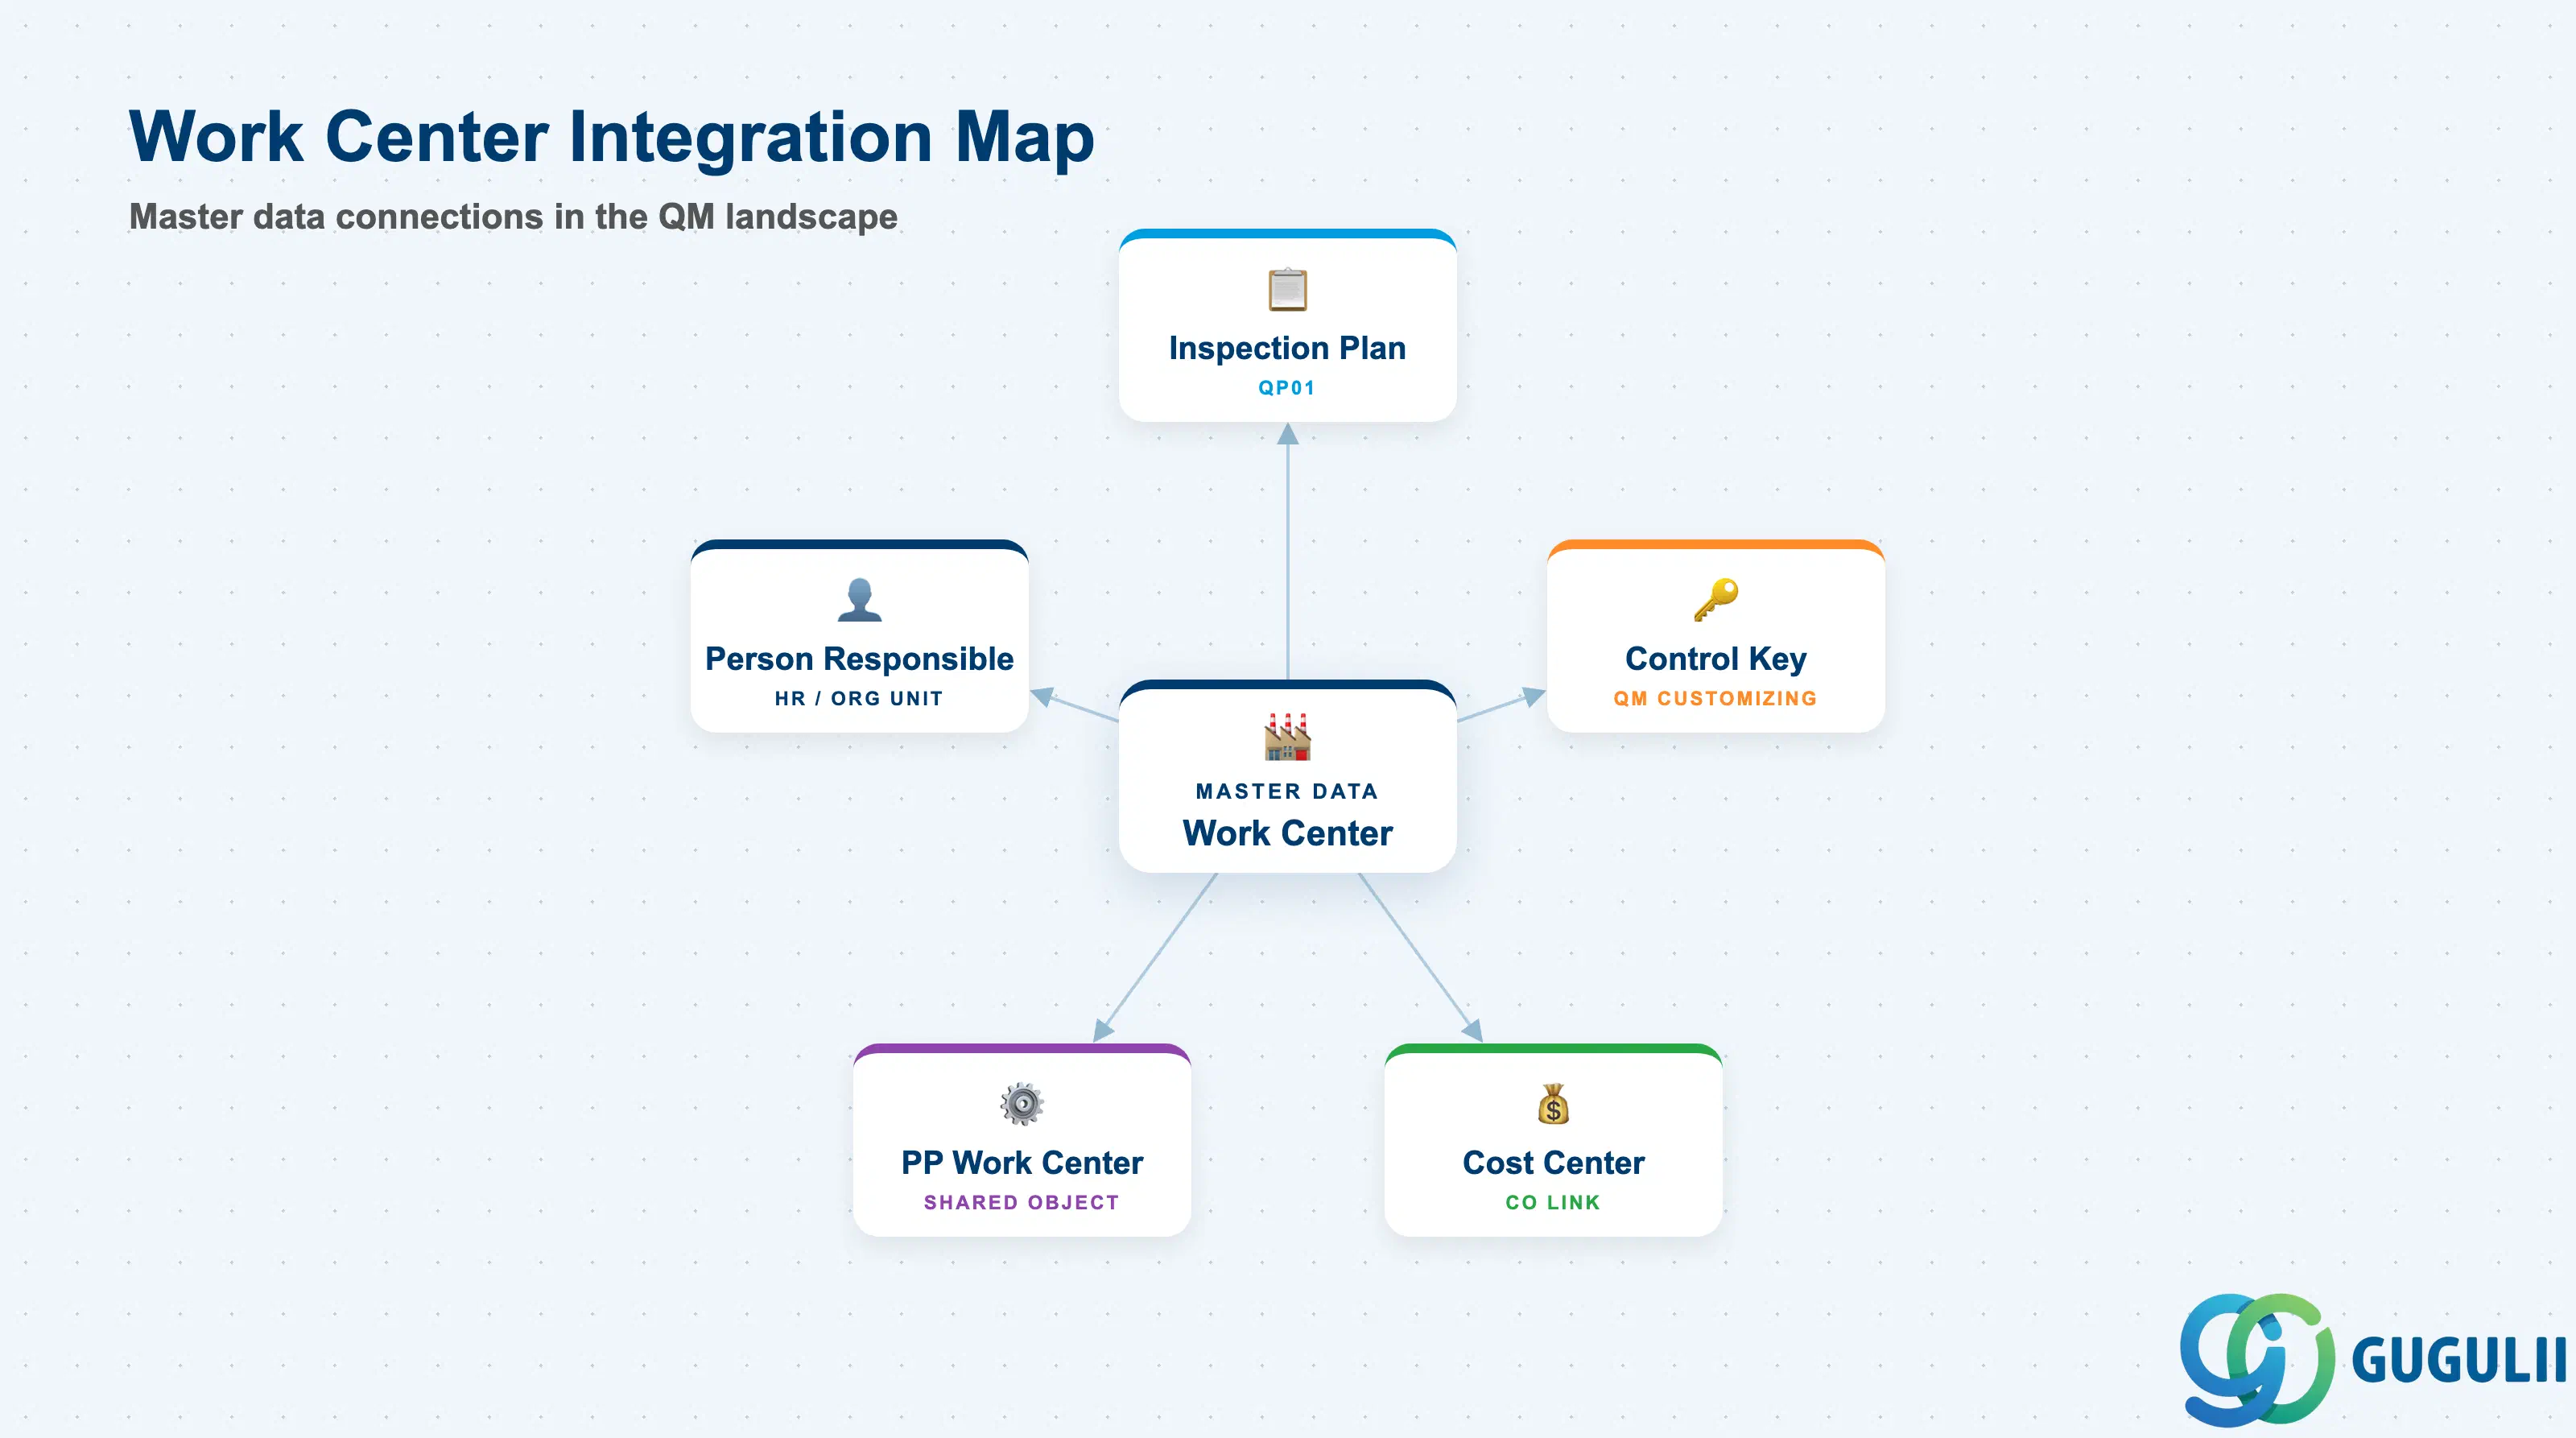
作業区は、QMマスタデータの環境において単独で存在するわけではありません。検査計画の作成における依存関係であり、その管理キー定義のための設定をカスタマイジングから取得します。
| オブジェクト | 関係性 | 実務上の注意点 | |
|---|---|---|---|
| 検査計画 (QP01) | 作業区は検査計画の各検査作業に割り当てられます | 作業区が割り当てられていない場合、検査計画の作業は不完全となりリリースされません。すべての検査タスクは作業区に紐づける必要があります。これが作業区マスタの主要なQM利用側です。 | |
| 管理キー | QMカスタマイジングで設定され、作業区のデフォルト値に割り当てられます | 管理キーは、作業が日程計画、原価計算、および確認の対象となるかどうかを決定します。QMでは、製造指図確認(PP確認は検査作業には適用されません)を必要としない管理キーを使用してください。 | |
| 原価センタ (CO) | 作業区の原価計算タブで割り当てられます | 検査工数または機械原価を原価センタに配賦する場合に必要です。原価センタはプラントと同じ管理領域に属している必要があります。ブループリント時に、検査原価を個別に追跡するか、製造原価と統合するかをCOチームと確認してください。 | |
| PP作業区 | QM検査ラボの作業区は、同じプラント内のPP作業区と共存することがよくあります | 製造と品質が統合された設定(工程内検査タイプ03)のプラントでは、同じ作業区がPP作業確認とQM検査の両方に使用される場合があります。そのような場合は、使用キーがPPとQMの両方の用途をカバーしていることを確認してください。 | |
| 責任者 | HRまたは組織ユニットが責任者として割り当てられます | 責任者フィールドは、作業区をHRポジションまたは従業員にリンクします。検査計画で検査チームの所有者を特定するために使用されます。また、作業区が品質通知で参照されている場合、通知ワークフローにも表示されます。 |
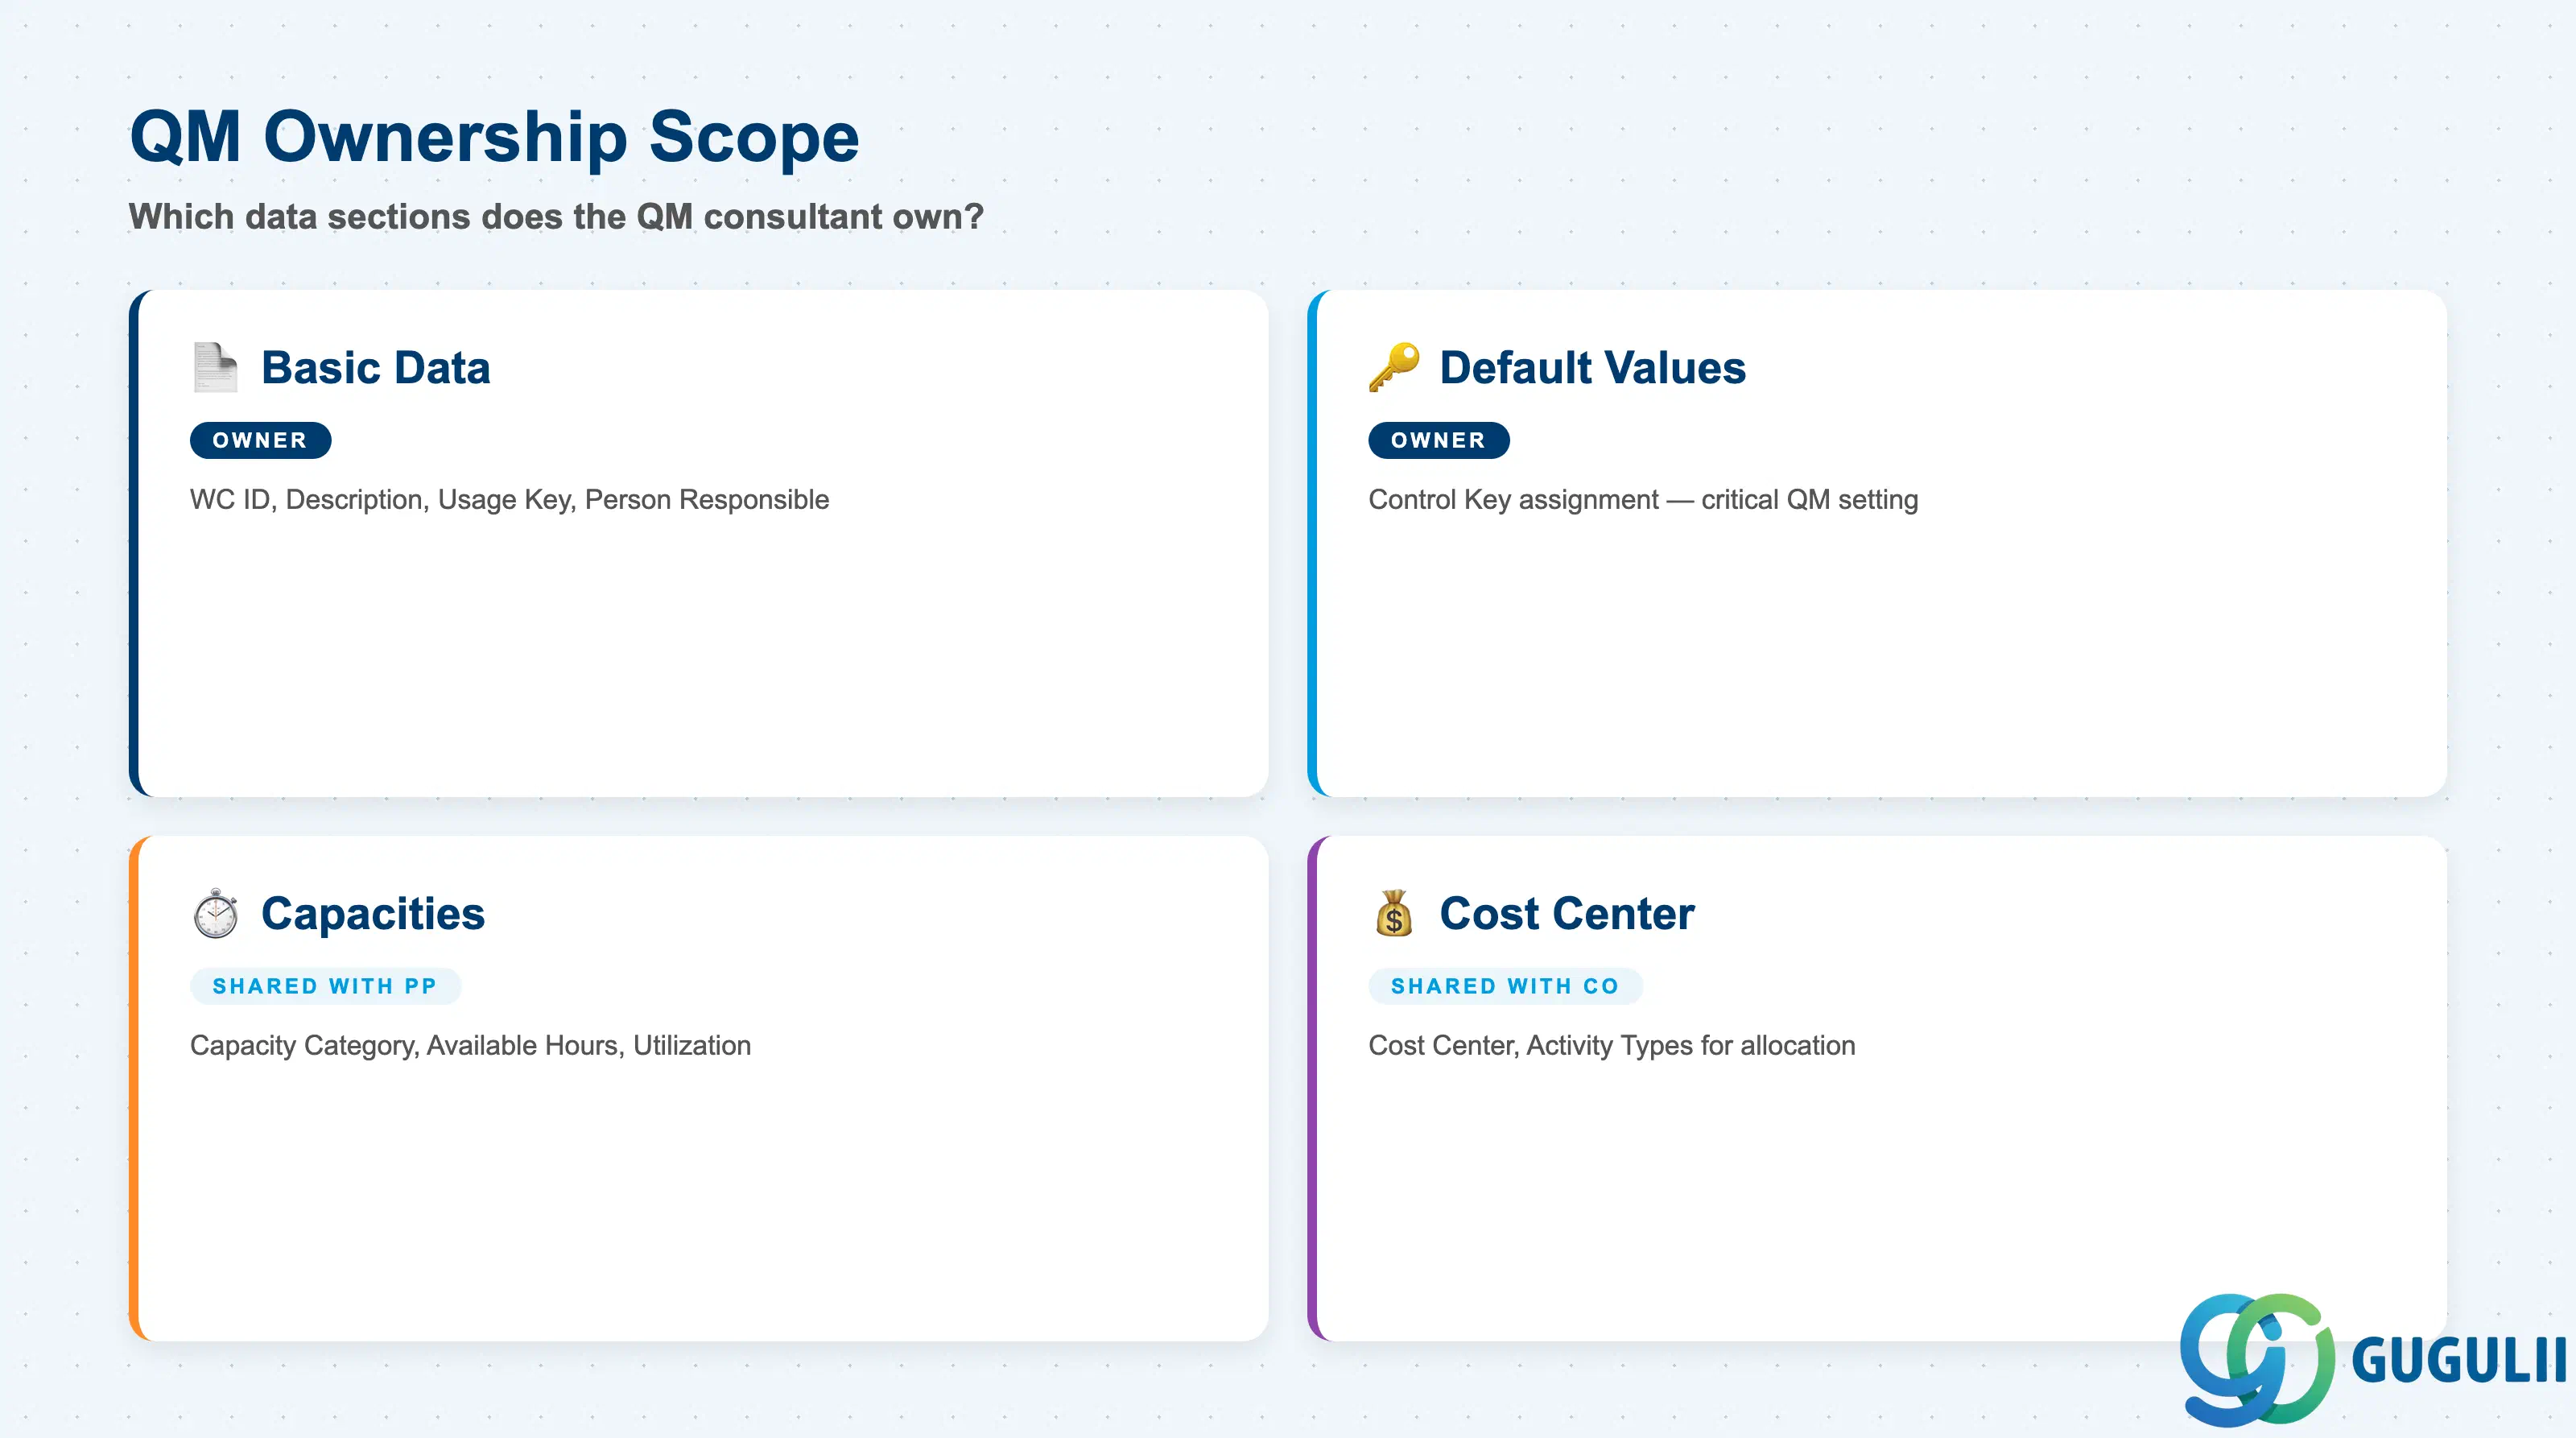
| データセクション | QM関与 | 備考 | |
|---|---|---|---|
| 基本データ | ◎ オーナー | 作業区ID、説明、使用キー、責任者 | |
| デフォルト値 | ◎ オーナー | 管理キー割当 — QM固有の重要な設定 | |
| 能力 | ○ PPと共有 | 能力カテゴリ、利用可能時間、稼働率 | |
| 原価センタ割当 | ○ COと共有 | 原価センタ、原価配分のための活動タイプ |
凡例: ◎ = オーナー/重要, ○ = 直接関与
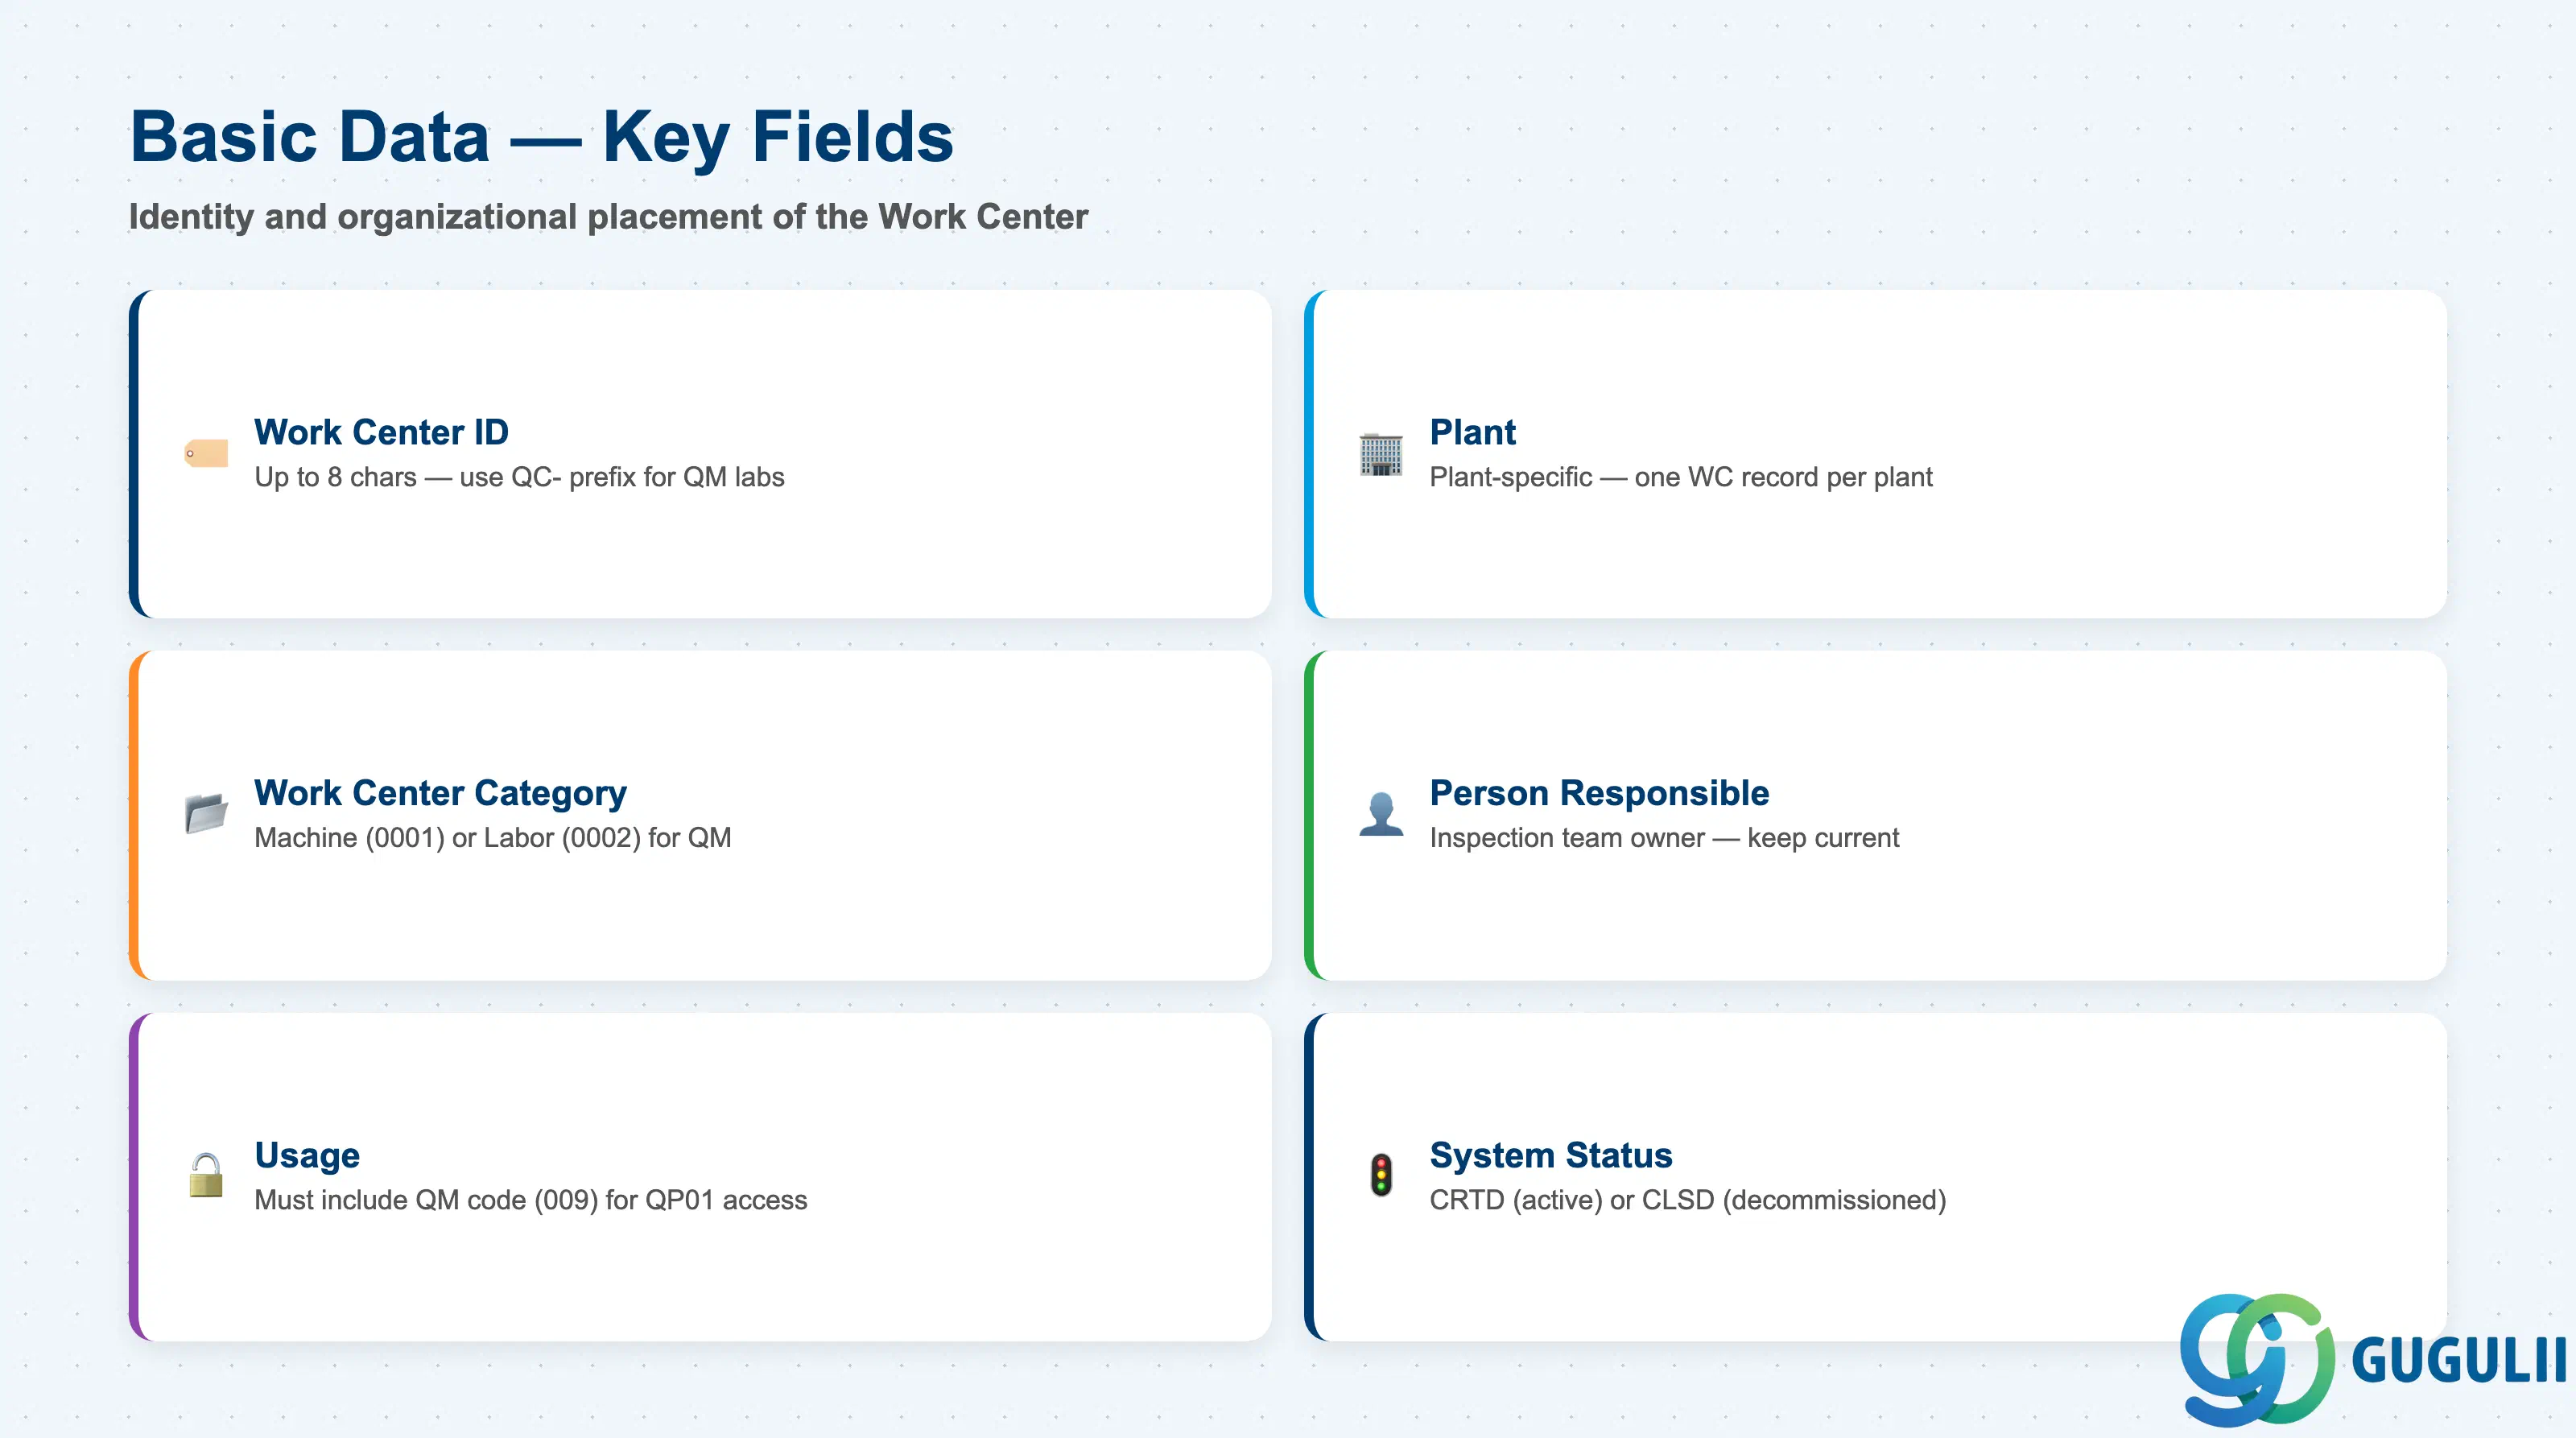
基本データは、作業区の識別と組織上の配置を定義します。これらの項目により、QM検査計画トランザクションで作業区が表示され、選択可能かどうかが決まります。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 作業区 | 作業区識別子(最大8文字) | 検査計画や能力評価で作業区を参照するためのキー。ブループリント時に命名規則を確立する。QMラボの一般的なパターンは、同一プラント内のPP生産作業区と区別するために"QC-“のようなプレフィックスを使用する(例:QC-LAB01、QC-LINE1)。 | |
| プラント | 作業区が属するプラント | 作業区はプラント固有。複数プラントを持つグローバルプロジェクトでは、検査ラボのレイアウトが同一であっても、各プラントに独自の作業区レコードが必要。テンプレートとコピー戦略を検討し、初期設定の労力を削減する。 | |
| 作業区分 | リソースのタイプ(機械、作業者など)を決定 | 利用可能な能力カテゴリと原価計算パラメータを決定する。人的な検査チームの場合は作業者カテゴリ(通常0002)を使用。自動検査装置の場合は機械カテゴリ(通常0001)を使用。作成前にカスタマイジングでカテゴリコードを確認する。 | |
| 責任者 | 作業区所有者の名前または従業員番号 | 検査リソースの責任者またはチームを識別。レポートで参照され、品質通知ルーティングの連絡先として使用。最新の状態に保つこと。古い責任者は、監査証跡や変更管理レビューで混乱を引き起こす。 | |
| 使用 | この作業区を参照できるトランザクションタイプを制御 | QM作業の使用コード(標準:009、またはカスタマイジングのモジュール固有キー)を含める必要がある。正しい使用キーがないと、QP01検査計画の検索ヘルプに作業区が表示されない。また、作業区が共有されている場合、この使用が誤ってPPを除外しないことを確認する。 | |
| システムステータス | CRTD(作成済)/ CLSD(クローズ) | クローズされた作業区は、新しい検査計画で選択できない。検査ラボを廃止する際は、存在しなくなったリソースに対する計画を防ぐためにステータスをCLSDに設定する。作業区は削除しないこと。過去の検査ロットが参照を保持するため。 |
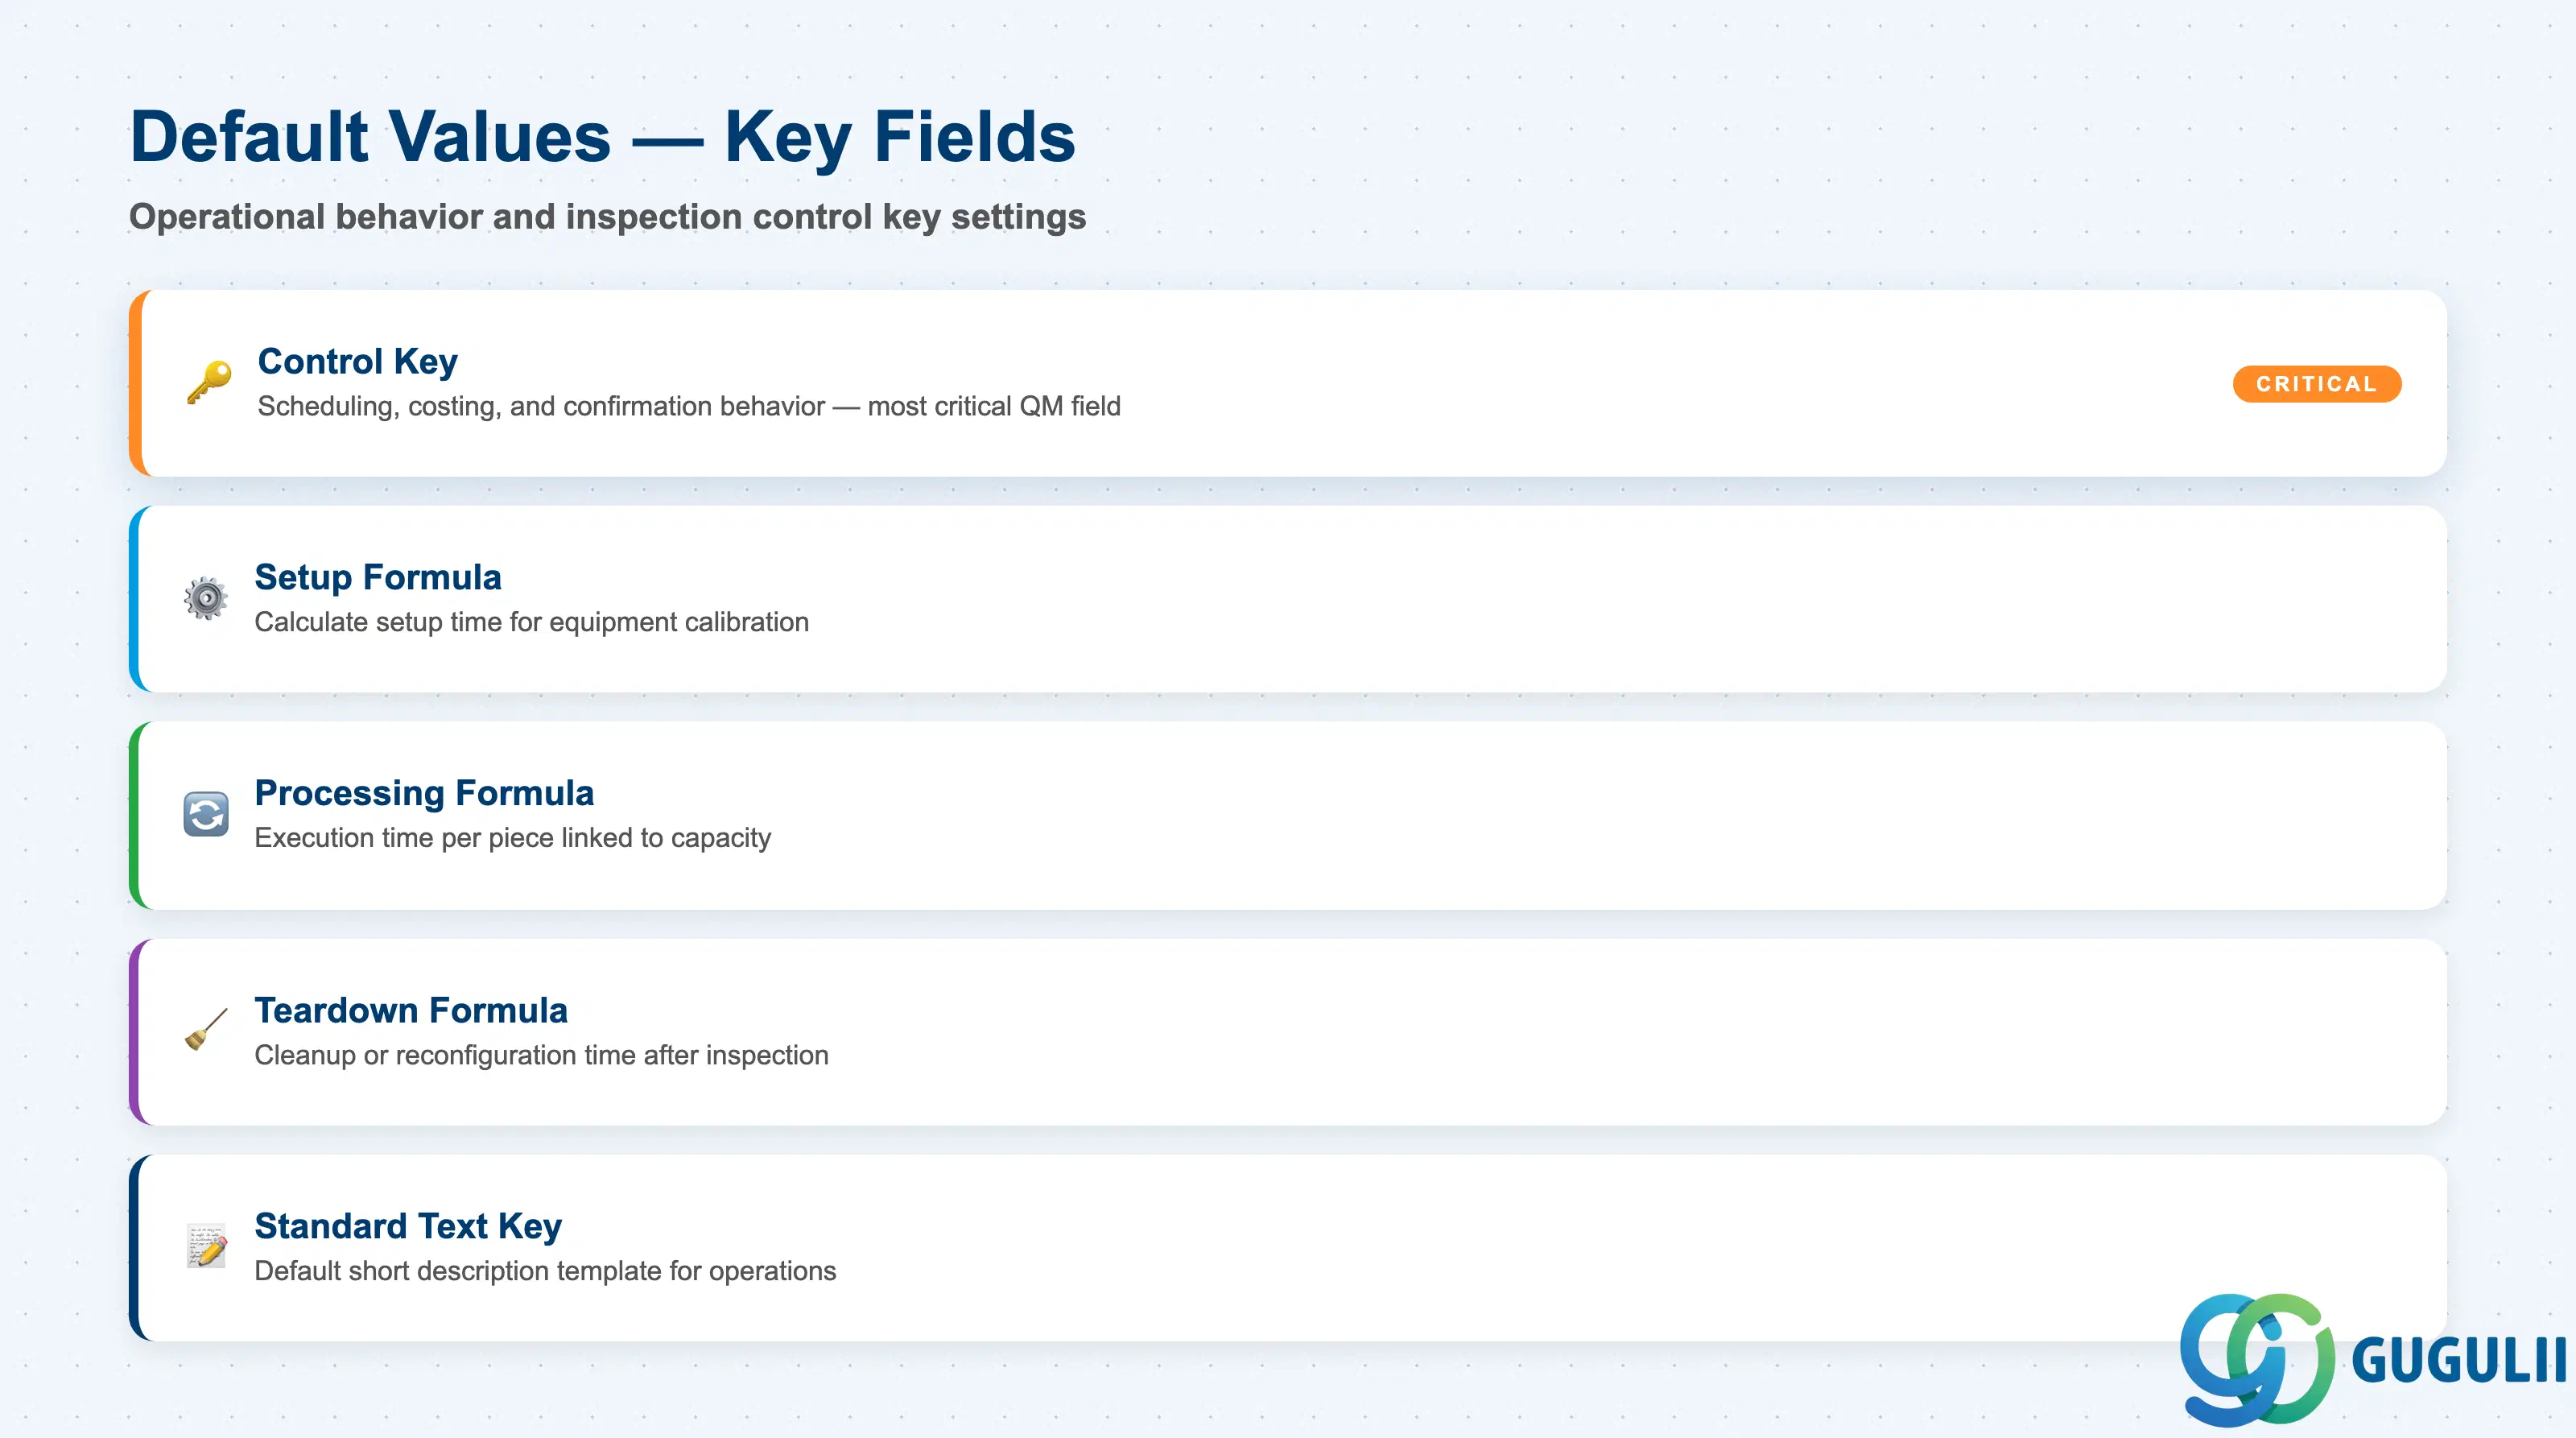
デフォルト値は、作業区の運用動作を定義します。最も重要なのは、検査作業の処理方法を制御する管理キーです。これらのデフォルト値は、この作業区を参照する検査計画の作業に継承され、必要に応じて作業レベルで上書きできます。
| 項目 | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 管理キー | この作業区を使用する作業の日程計画、原価計算、および完了確認の動作を決定します | これは作業区における品質管理(QM)固有の最も重要な項目です。検査用途では、以下の条件を満たす管理キーを選択してください:(1) 製造指図の完了確認を必要としない、(2) 入庫を生成しない、(3) リードタイム計算が必要な場合は検査日程計画に関連する。標準のQM管理キーには、QM01(手動検査)およびQM02(自動検査)があります。カスタマイジングで利用可能かどうかを確認してください。管理キーと検査プロセス設計の不一致は、Go-Liveテスト中の検査計画リリース失敗の最も一般的な根本原因の一つです。 | |
| 段取り計算式 | 段取り時間の能力所要量を計算するための計算式 | 検査作業に段取りフェーズ(例:測定実行前の機器校正)が含まれる場合に使用します。段取り時間が無視できるか、または追跡しない場合は、空白のままにします。この計算式は標準値キーを参照し、能力計画中に評価されます。 | |
| 処理計算式 | 作業実行時間を計算するための計算式 | 作業レベルで定義された標準値(1個あたり、またはロットあたりの実行時間)を作業区の能力にリンクします。プロジェクトで検査スループット能力を追跡する場合に必要です。詳細な能力計画を必要としないシンプルなQM実装では、固定計算式(SAP_01など)で十分です。 | |
| 後片付け計算式 | 後片付け時間を計算するための計算式 | 検査完了後のクリーンアップや再構成(例:バッチ間の実験装置の洗浄)が必要な検査作業に適用されます。能力計画で後片付けの追跡が必要でない限り、QMでは多くの場合空白のままにします。 | |
| 標準テキストキー | 作業短テキストのデフォルトテキストテンプレート | 検査計画でこの作業区に割り当てられた作業のデフォルトの短い説明テンプレートを提供します。計画間で作業説明を標準化するのに役立ち、自由テキスト入力エラーを削減します。 |
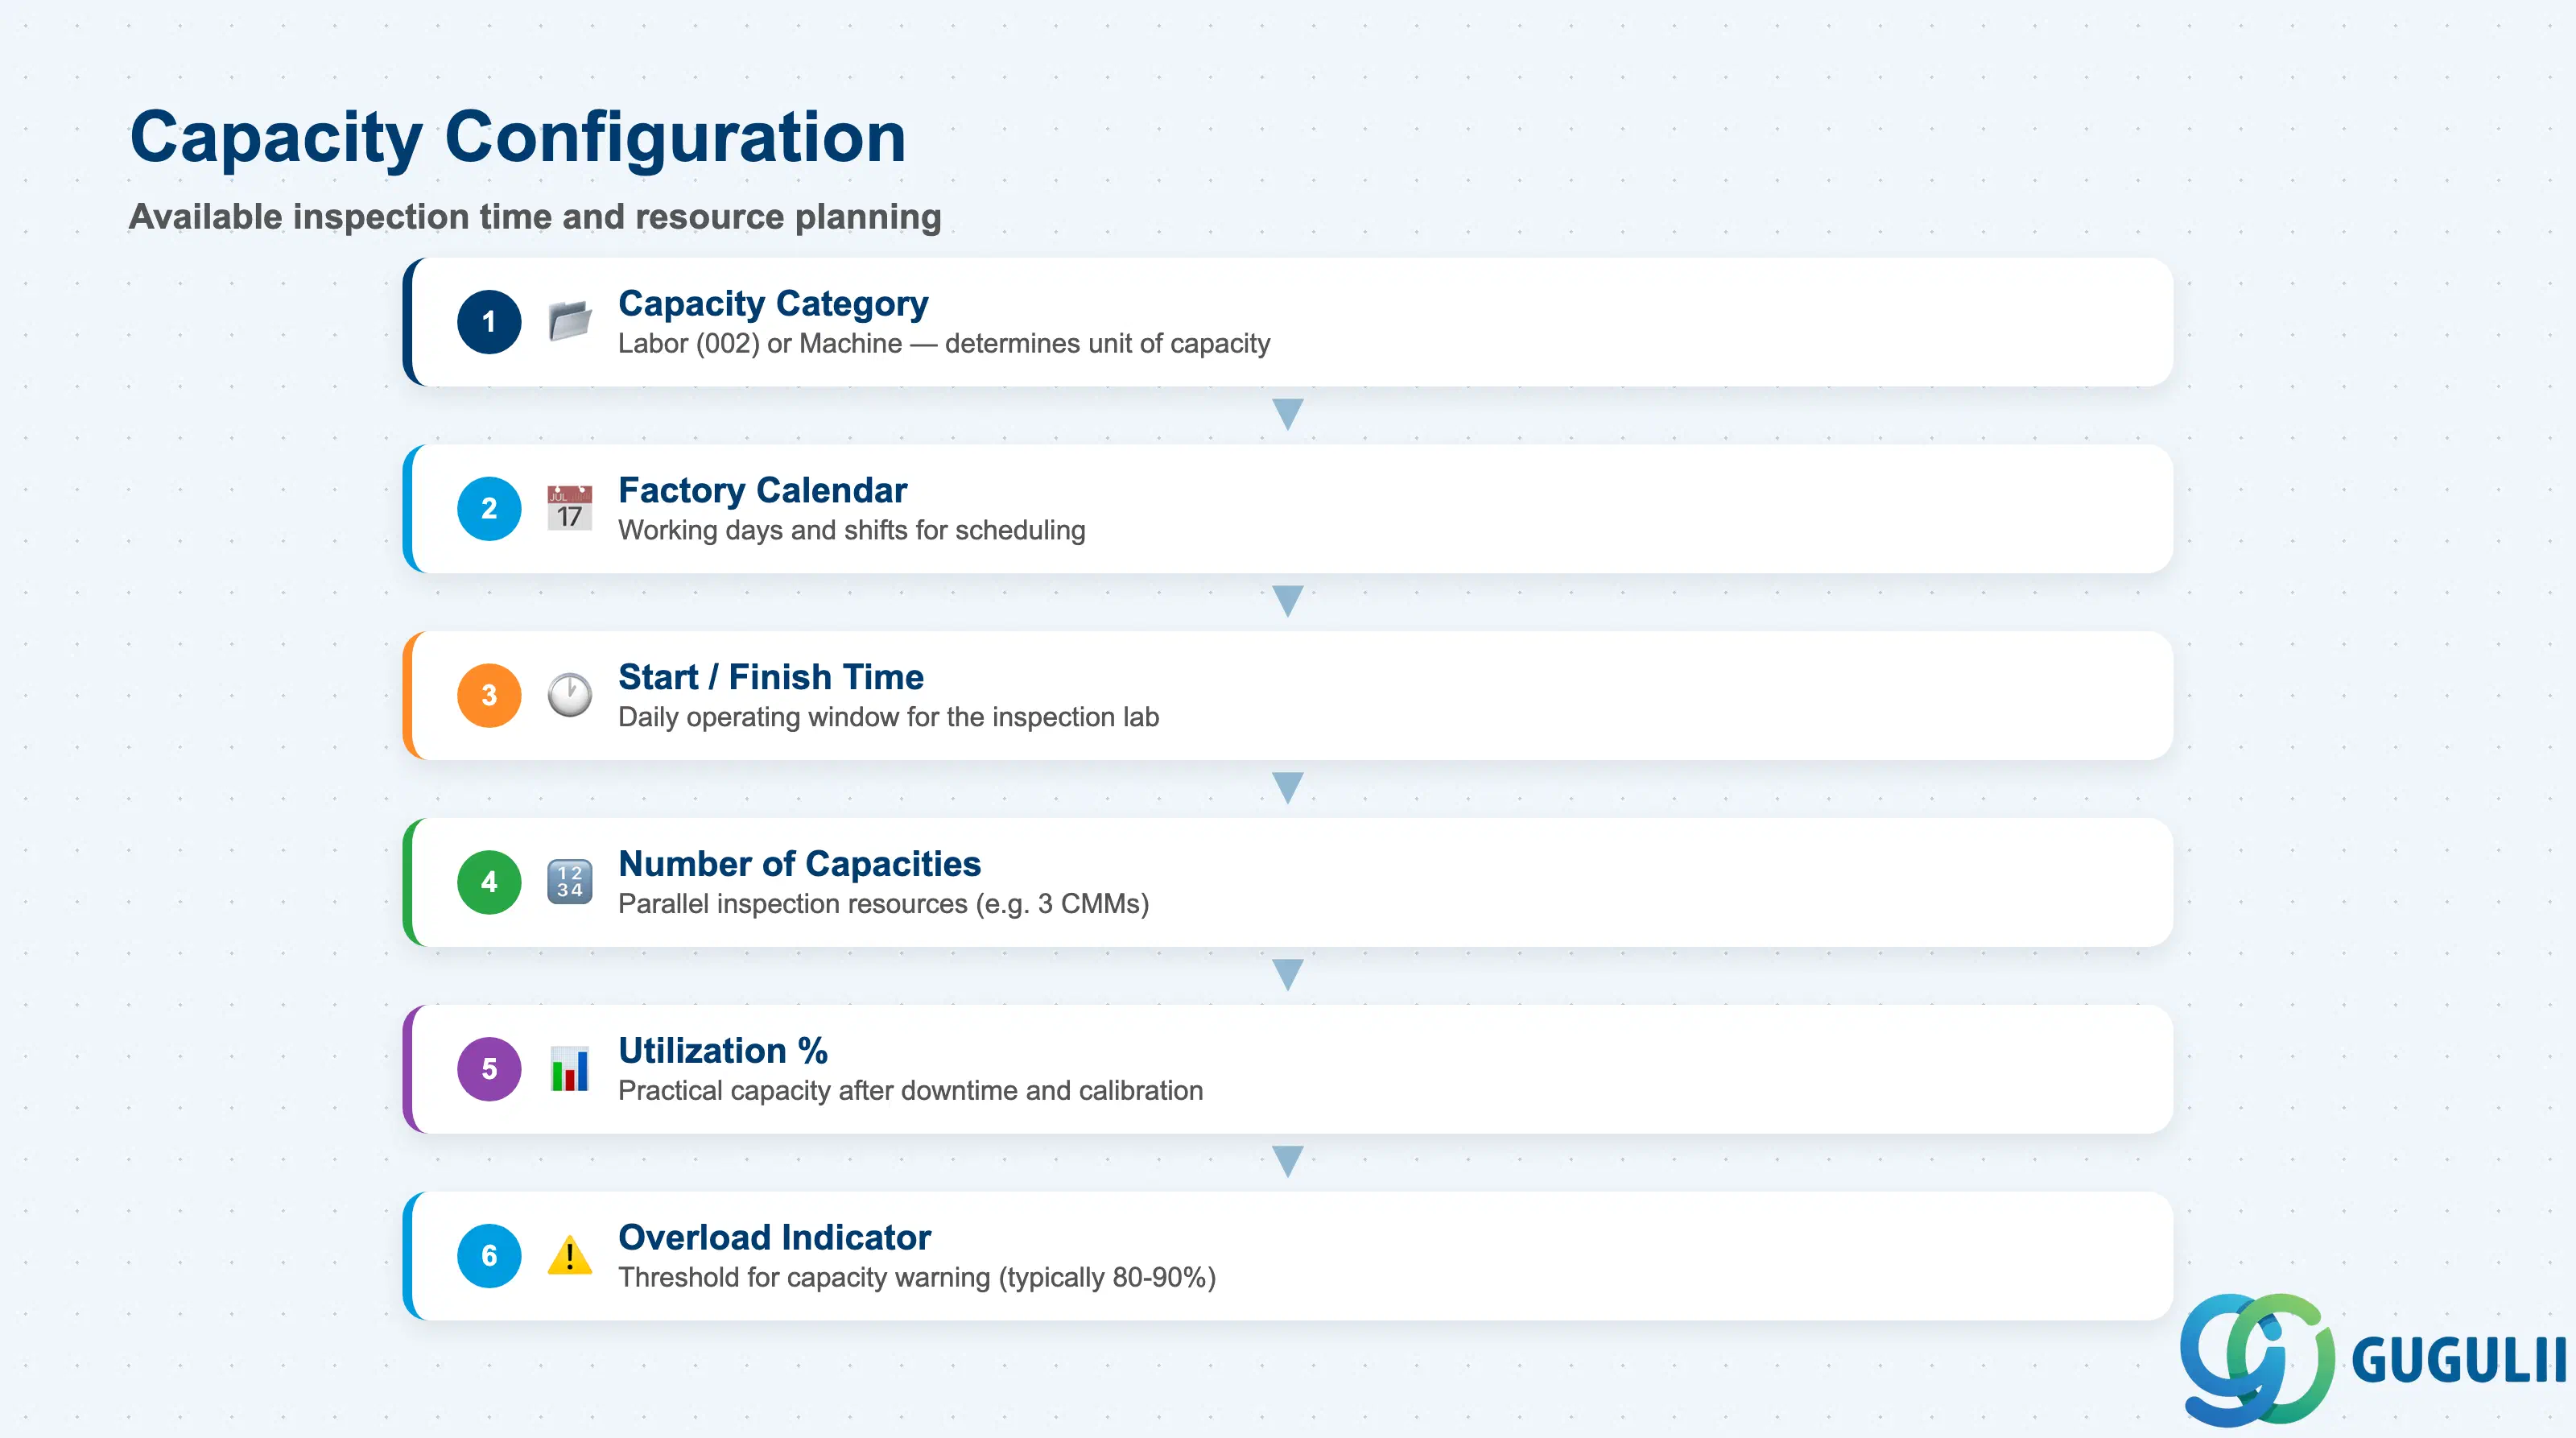
Capacities(能力)タブでは、作業区の利用可能な検査時間を定義します。能力データは、検査日程計画と負荷平準化に使用されます。多くのQM導入では、作業区レベルでの能力管理は制約としてではなく参考情報として扱われます。プロジェクトと確認し、検査能力が積極的に計画されているのか、無制限として扱われているのかを確認してください。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 能力カテゴリ | 能力リソースのタイプ(作業者、機械) | 能力の単位(時間、日数)を決定します。検査ラボでは、能力カテゴリ002(作業者)が一般的です。このカテゴリは、作業区に割り当てる前にカスタマイジングで登録されている必要があります。 | |
| 工場カレンダ | 稼働日とシフトを管理するカレンダ | 作業区をプラントカレンダにリンクします。検査スケジューリングはこのカレンダを使用して、利用可能な検査時間を計算します。工場カレンダが検査ラボの稼働時間を正しく反映していることを確認してください。不一致があると、非稼働日に検査作業が計画されるスケジューリングエラーが発生します。 | |
| 開始時刻 / 終了時刻 | 検査リソースの日次稼働時間枠 | 検査ラボのシフト時間を定義します。有限スケジューリングで使用され、日内の開始と終了の境界を決定します。複数シフトで稼働するラボの場合は、各シフトを個別のインターバルとしてモデル化するか、該当するシフト順序を使用します。 | |
| 能力数 | 並行する検査リソースの数 | 同一で並行する能力ユニットの数(例:3台の三次元測定機、5人の検査員)。MRPと能力計画はこの乗数を使用して、利用可能な総検査能力を計算します。この値を増やすと、リソースユニットごとに個別の作業区レコードを作成せずに能力を拡大できます。 | |
| 稼働率 | 利用可能な能力の割合 | 計画ダウンタイム、校正、管理間接費を差し引いた後、実質的に利用可能な理論能力の割合。8時間シフトで稼働率80%の場合、実質的に6.4時間の検査時間が利用可能になります。保守的な稼働率の値は、生産ピーク期間中の検査バックログのリスクを低減します。 | |
| 過負荷インジケータ | 過負荷警告のトリガーとなる割合 | 計画された検査負荷が利用可能な能力のこの割合を超えると、システムは能力計画レポートで過負荷警告を発行します。品質管理チームに意味のある早期警告リードタイムを与える値(通常は利用可能能力の80~90%)に設定します。 |
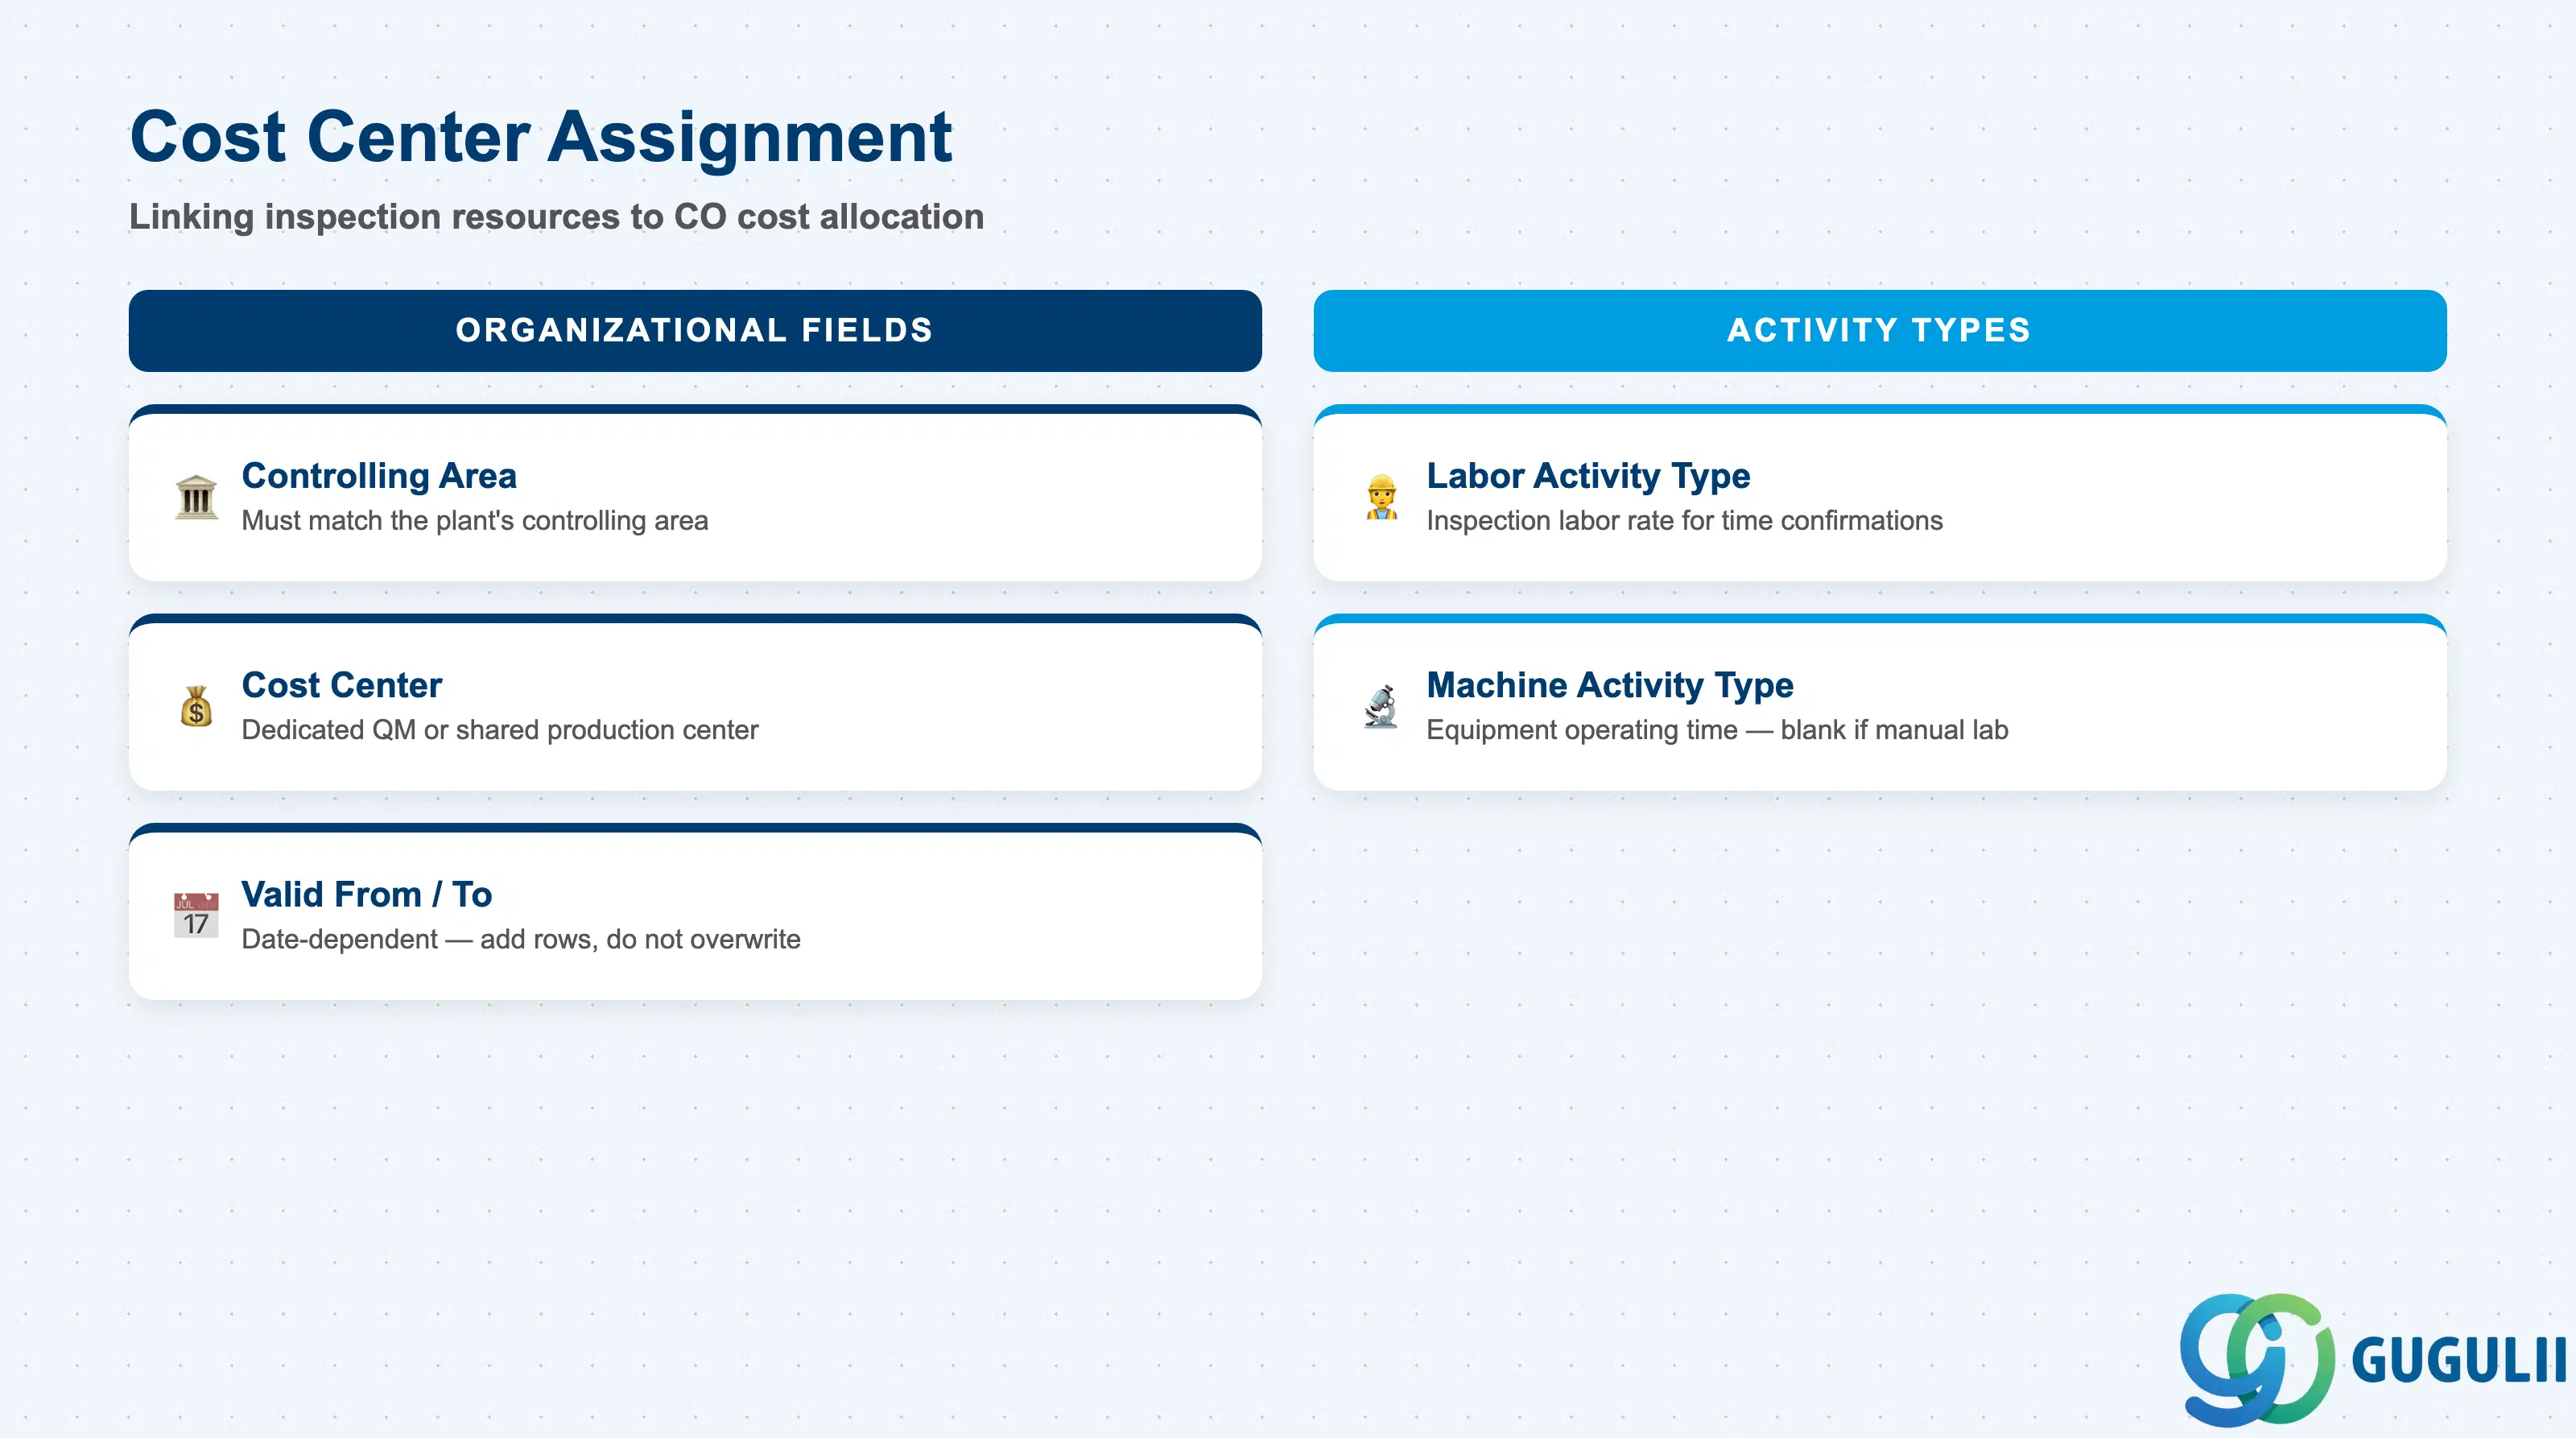
原価センタ割当タブでは、検査リソースの消費を管理会計(Controlling)モジュールにリンクし、原価配分を行います。このセクションはCOチームと共同で設定され、検査作業や設備コストを原価センタレベルで追跡する必要がある場合にのみ必須となります。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 管理領域 | 原価センタが属するCO領域 | プラントの管理領域と一致している必要があります。単一管理領域のプロジェクトでは、これは一度設定され、すべての作業区で一貫しています。複数管理領域の環境(例:国際的なグループ企業)では、各プラントの作業区が正しい管理領域を参照する必要があります。 | |
| 原価センタ | 検査コスト配分のためのCO原価センタ | 作業確認が転記された際に、どの原価センタが検査工数または機械コストを負担するかを識別します。一般的な選択肢は、専用のQM原価センタ(例:中央品質ラボ用)または共有の製造原価センタ(インライン検査用)です。ブループリント中にCOチームと原価センタ割当ポリシーを定義してください。稼働開始後の変更は、コストレポートの比較可能性に影響します。 | |
| 活動タイプ(労務) | 労務時間確認のためのCO活動タイプ | 活動タイプは検査労務レートを表します。検査員が検査作業に対して時間を確認すると、システムはこの活動タイプとCOで定義された計画レートを使用して労務コストを転記します。検査労務コストを作業区から製造指図または品質原価センタに配賦するプロジェクトで必要です。 | |
| 活動タイプ(機械) | 機械時間確認のためのCO活動タイプ | 機械稼働時間が追跡および原価計算される自動化検査装置に使用されます。機械原価計算を行わない手動検査ラボの場合、このフィールドは空白のままにできます。 | |
| 有効開始日 / 有効終了日 | 原価センタ割当の日付範囲 | 原価センタの割当は日付依存です。会計年度開始時に、割当が変更されていない場合は自動的に繰り越されます。年度途中で原価センタの再編成が発生した場合は、既存の割当を上書きするのではなく、新しい日付有効行を追加してください。これにより、コスト配賦の履歴が保持されます。 |
| ID | Category | Title |
|---|---|---|
| qm-001 | Overview | SAP QMとは何ですか? |
| ID | Category | Title |
|---|---|---|
| qm-a01 | Overview | SAP QM マスタデータ:概要、階層および関係 |
| qm-a02-01 | Master Data | SAP QM カタログ |
| qm-a02-02 | Master Data | SAP QM マスタ検査特性 |
| qm-a02-03 | Master Data | SAP QM 検査方法 |
| qm-a03-01 | Master Data | SAP QM サンプリング手順 |
| qm-a03-02 | Master Data | SAP QM 動的修正ルール |
| qm-a05-01 | Master Data | SAP QM 品目マスタ |
| qm-a04-01 | Master Data | SAP QM 作業区 📍 |
| qm-a04-02 | Master Data | SAP QM 検査計画 |
| qm-a05-02 | Master Data | SAP QM 品質情報レコード |
| ID | Category | Title |
|---|---|---|
| qm-b01 | Overview | SAP QMトランザクション:プロセスフロー、階層、および関係 |