Title here
Summary here

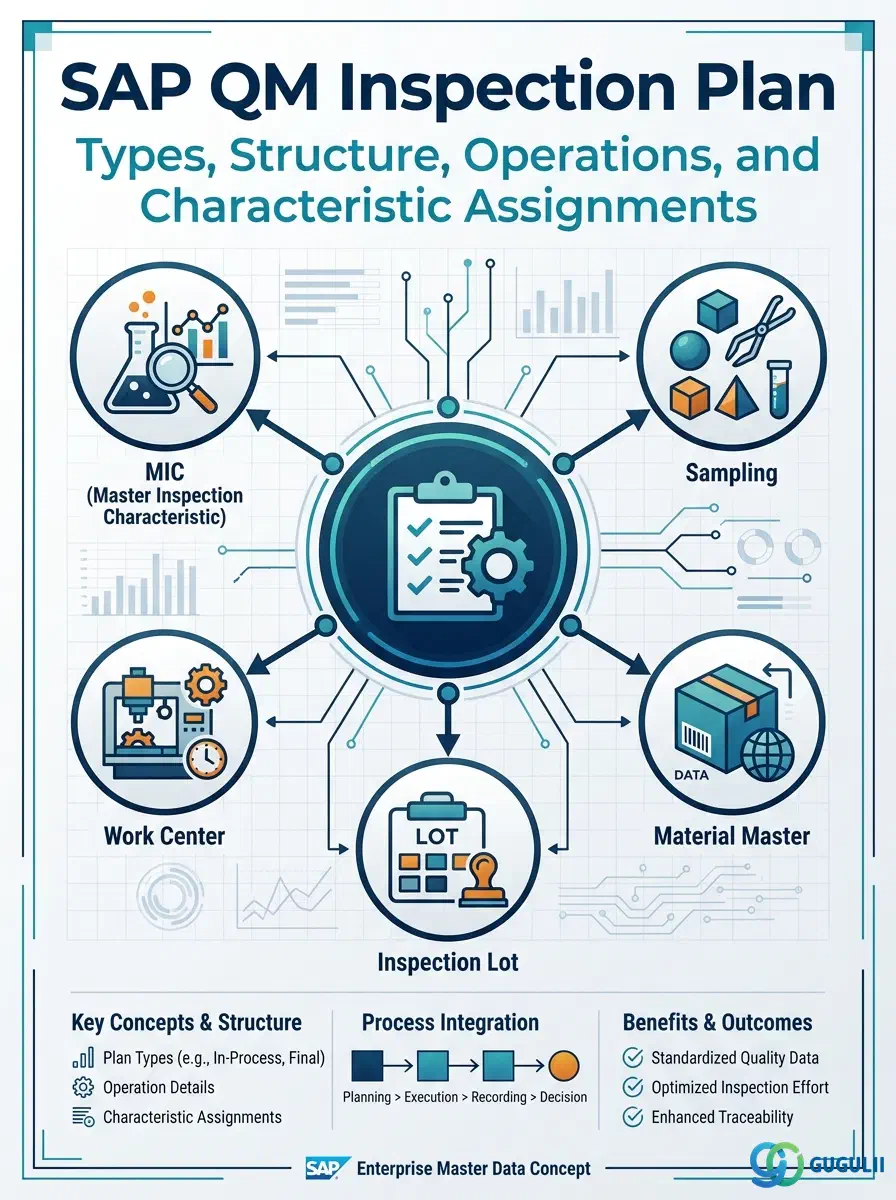
検査計画は、SAP QMにおける中心的な計画オブジェクトであり、どの検査特性を、どの順序で、どのサンプリング手順を使用して、どの作業区でチェックするかを定義します。これは、基本マスタデータ(検査特性、検査方法、サンプリング手順)と品目レベルの有効化(品目マスタQMビュー)の間の橋渡し役として機能します。SAPによって作成されるすべての検査ロット(入庫、製造指図、または在庫転送によってトリガーされるかどうかにかかわらず)は、品目に割り当てられた検査計画によって管理されます。
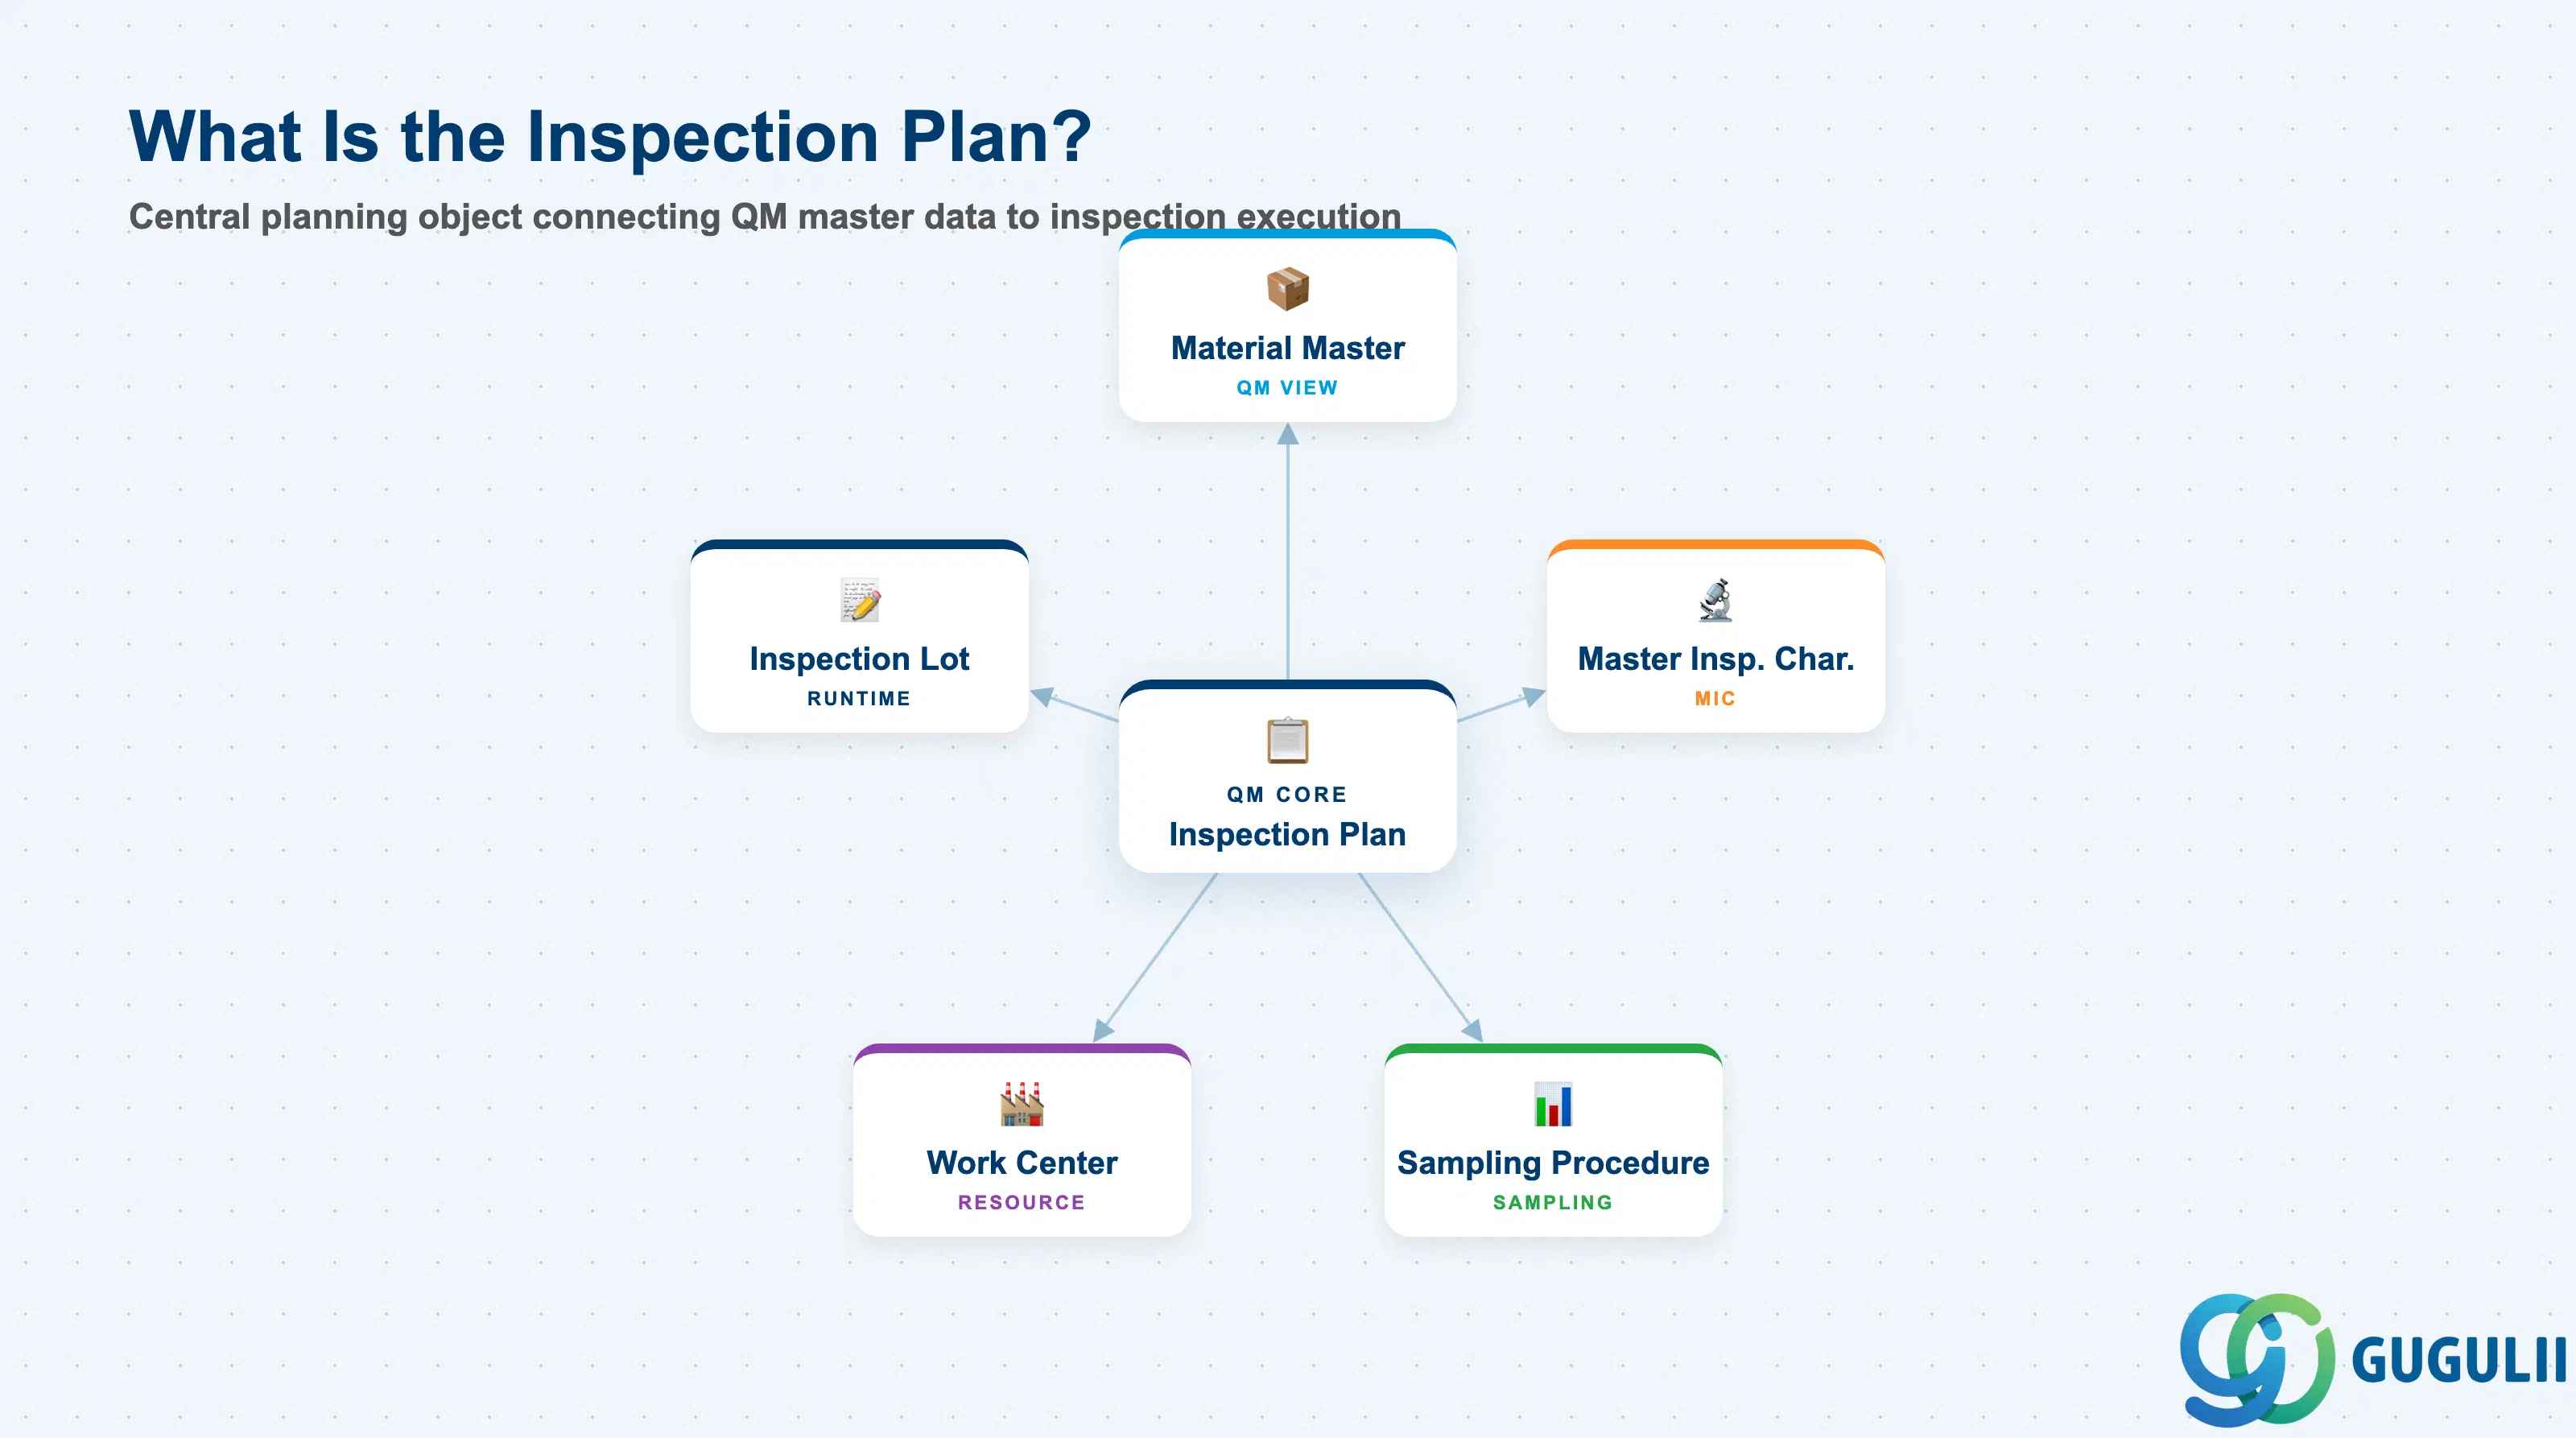
検査計画は、品目に対する完全な検査手順を指定する品質計画文書です。各作業で測定または評価する特性、適用するサンプリング戦略、および作業の順序を定義し、アドホックな指示ではなくマスタデータから導出された構造化された反復可能なチェックリストを検査担当者に提供します。
| 項目 | 詳細 | |
|---|---|---|
| 役割 | 品目の完全な検査手順(作業、特性、サンプリング、作業区割当)を定義します。 | |
| 使用モジュール | QM(プライマリ所有者 – すべての検査シナリオ)、PP(製造指図統合検査では共有の作業手順/検査計画ロジックを使用)、MM(入庫検査では品目マスタQMビューを介して計画を参照) | |
| トランザクション | QP01(作成)/ QP02(変更)/ QP03(照会)/ QP06(一括処理) | |
| 主要テーブル | PLKO(検査計画ヘッダ)/ PLPO(作業)/ QPAM(作業への特性割当)/ MAPL(品目-計画割当) | |
| S/4HANAに関する注意 | 検査計画のデータモデルはECCから変更なし。Fioriアプリ「検査計画の管理」(アプリID F2285)は、QP01/QP02タスクの簡略化されたインターフェースを提供します。変更伝票は完全に監査可能です。 |
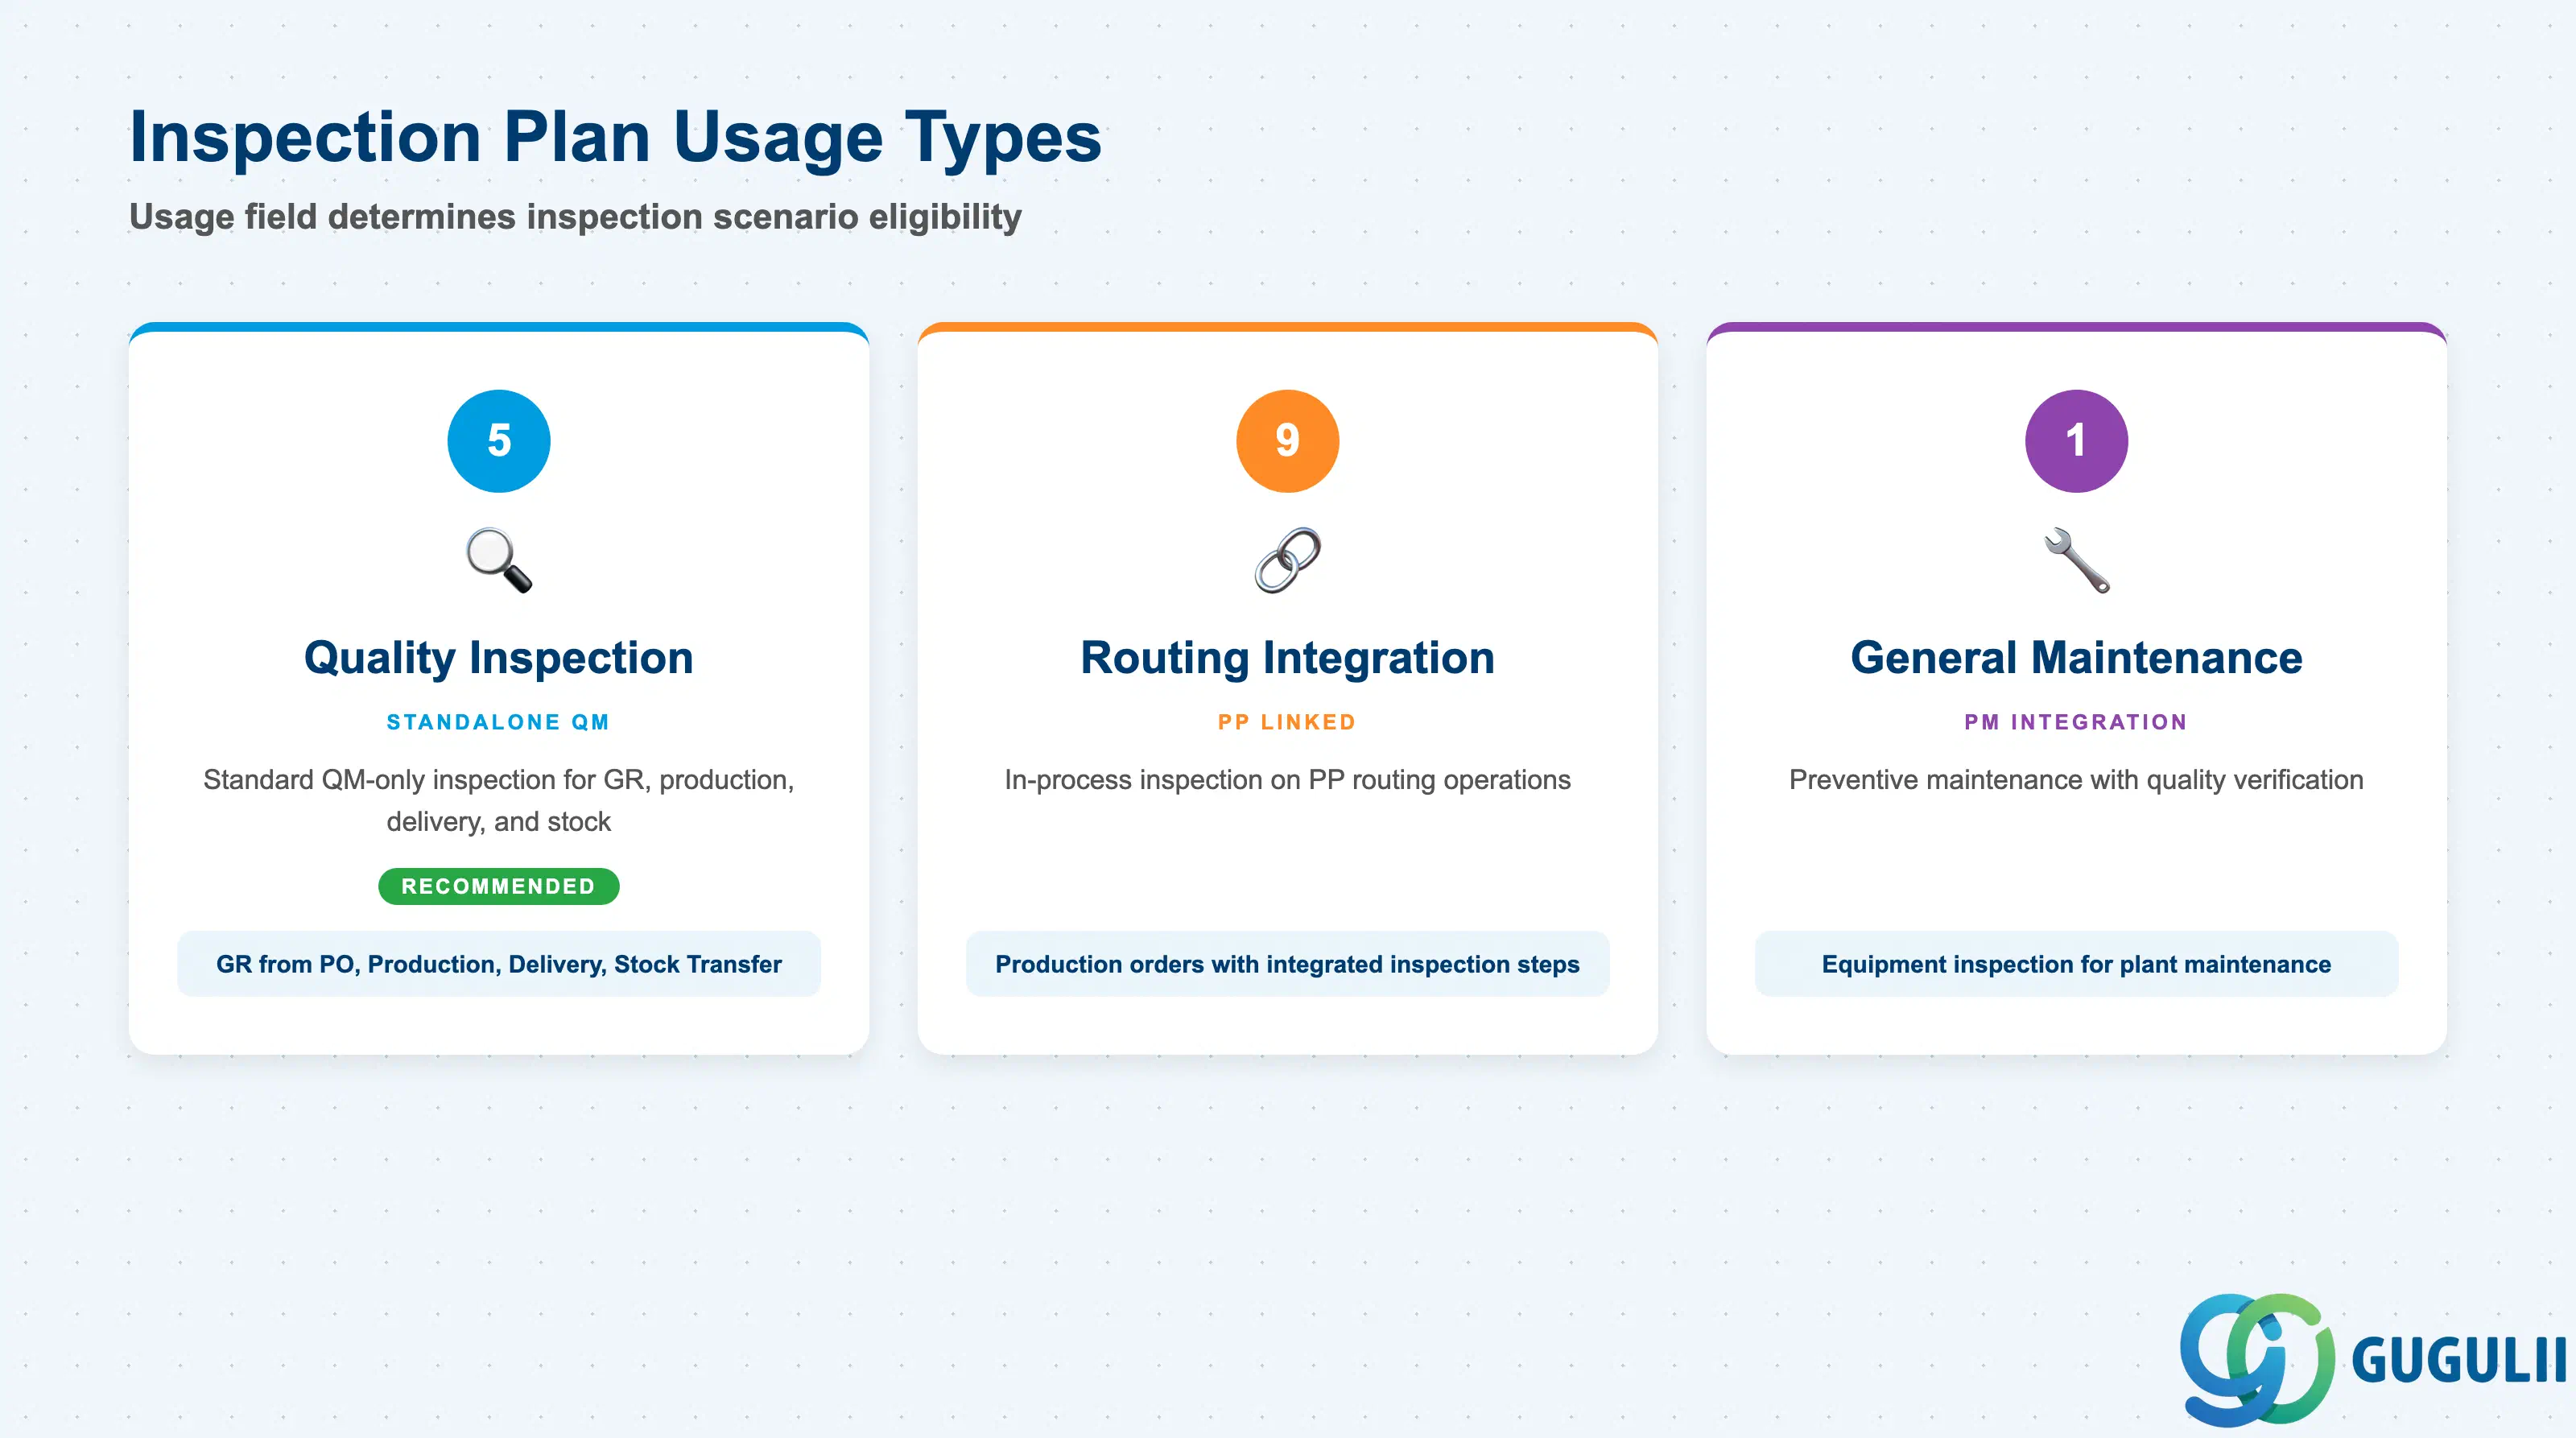
Usage(用途)フィールドは、検査計画ヘッダにおいて最も重要な分類項目です。このフィールドは、その計画がどの検査シナリオ(検査タイプ)に適用可能か、また、独立した品質計画として扱われるか、PP作業手順と統合されるかを決定します。
| 使用法 | 説明 | ユースケース | 主要な動作 | |
|---|---|---|---|---|
| 5 | 品質検査計画 | 標準的なQM専用検査:購買発注からの入庫(タイプ01)、製造からの入庫(タイプ02)、顧客への出荷(タイプ05)、在庫検査 | 最も一般的な使用法。計画はPPから独立しており、品目マスタQMビューで任意の品目-検査タイプの組み合わせに割り当てることができます。 | |
| 9 | 工順統合 | 製造作業に工程内検査ステップが含まれる | 検査計画はPP工順にリンクされます。検査特性は工順作業に直接保持されます。PPとQMのマスタデータチーム間の調整が必要です。 | |
| 1 | 一般保全 | 予防保全の検査計画(PM統合) | 品質確認と併せて設備検査が必要なPMプラント保全シナリオで使用されます。 |
設計原則: ほとんどのQM実装では、使用法5が適切な選択です。使用法9(作業手順統合)は、PPとQMの検査ステップが真に統合される場合にのみ選択すべきであり、PPマスタデータのメンテナンスの複雑さが大幅に増加し、注意深い同期が必要となります。
検査計画はプラントレベルであり、1つの品目に紐づけられます。これには作業が含まれ、各作業には検査特性が含まれます。これら2つのレベルは真の親子関係(包含関係)です。
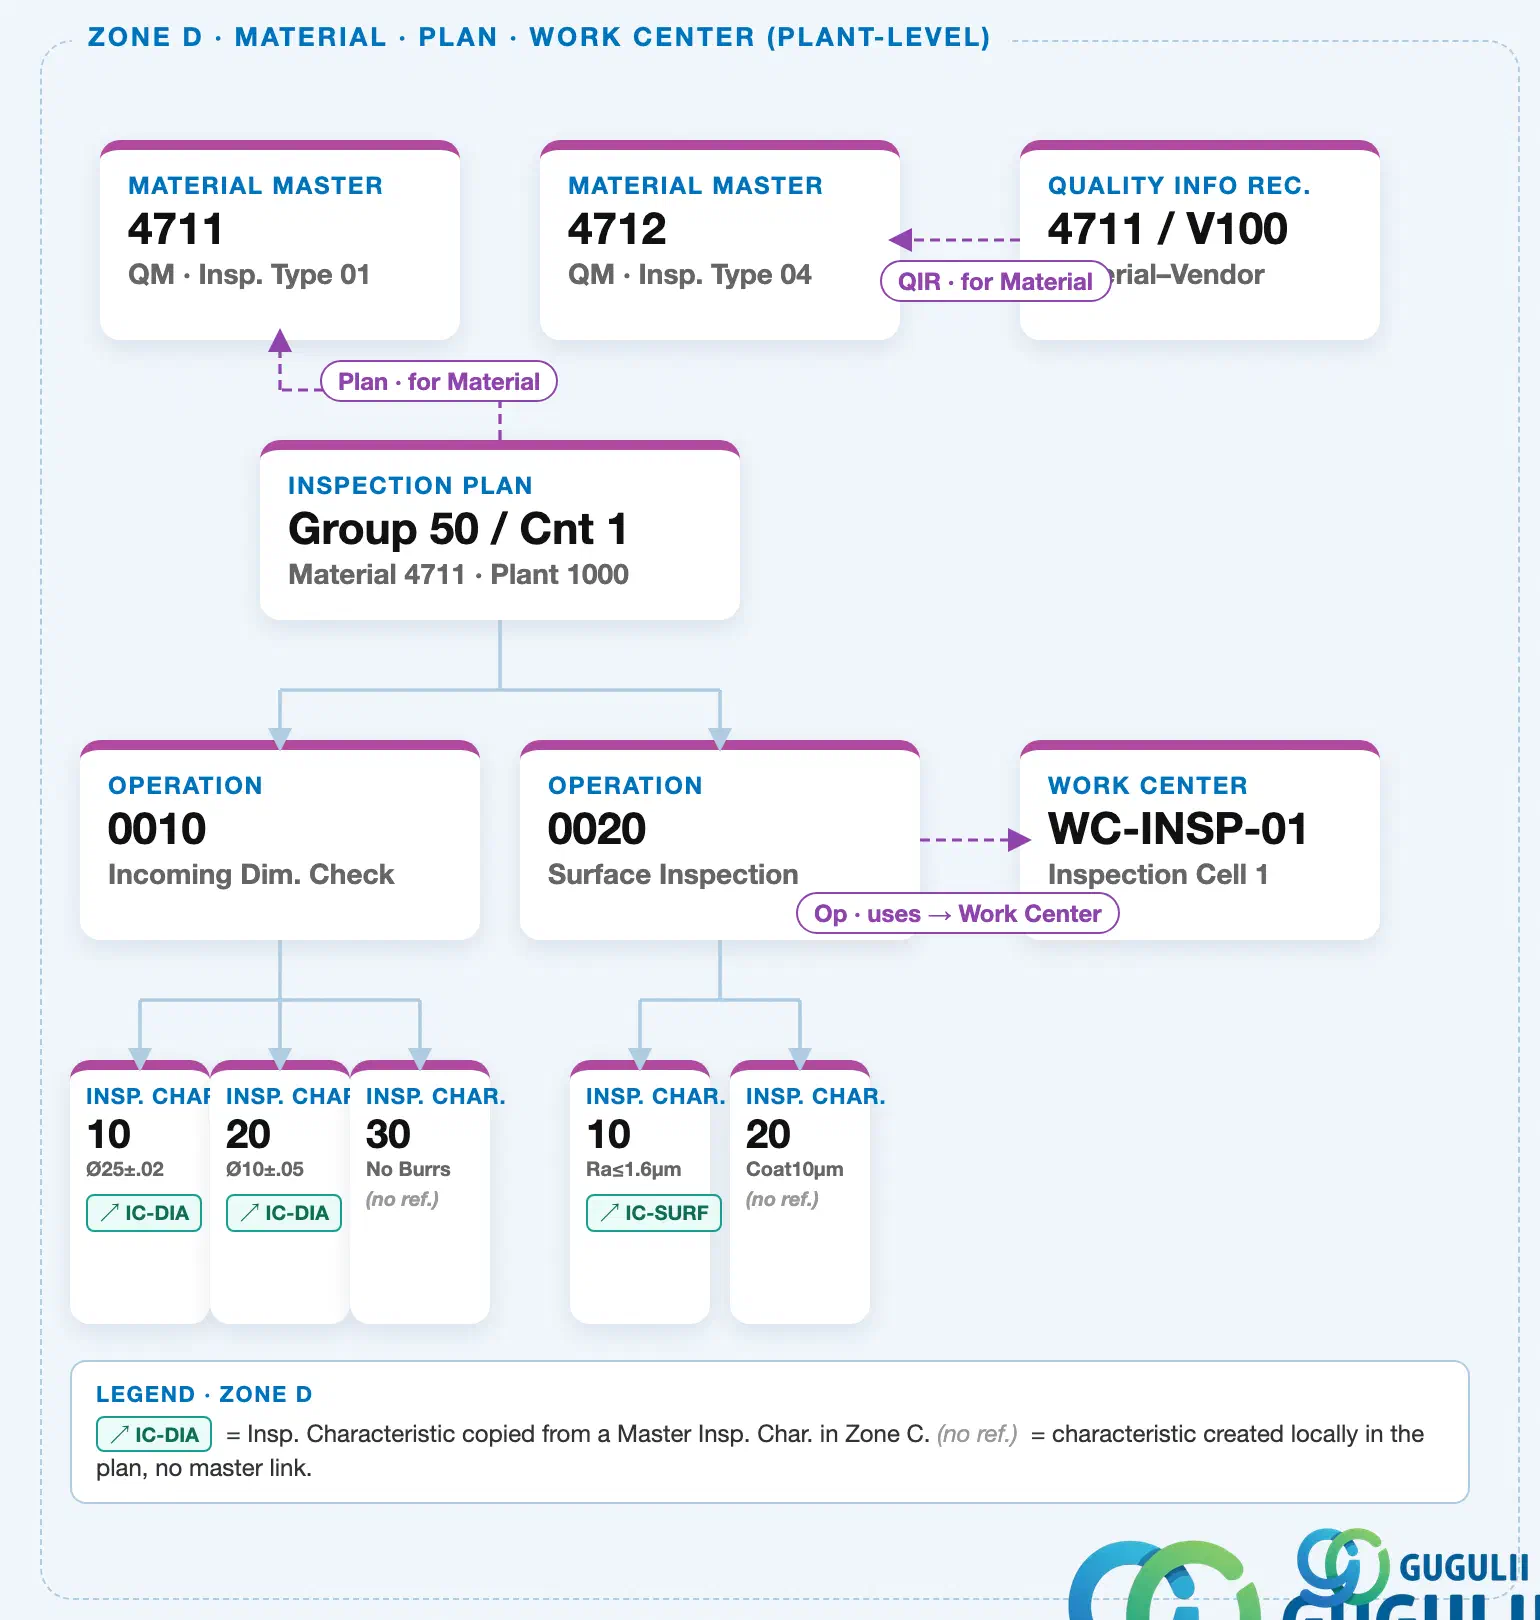
検査計画は単独で存在するわけではなく、複数のクライアントレベルの検査マスタを統合します。最も重要なものは、作業にコピーされる各検査特性のマスタテンプレートを提供する検査特性(IC)と、各ICが値を測定する方法を定義するために参照する検査方法です。サンプリング手順もクライアントレベルであり、作業レベルで割り当てられます。ICマスタ自体は計画内に存在せず、そのコピーのみが存在します。
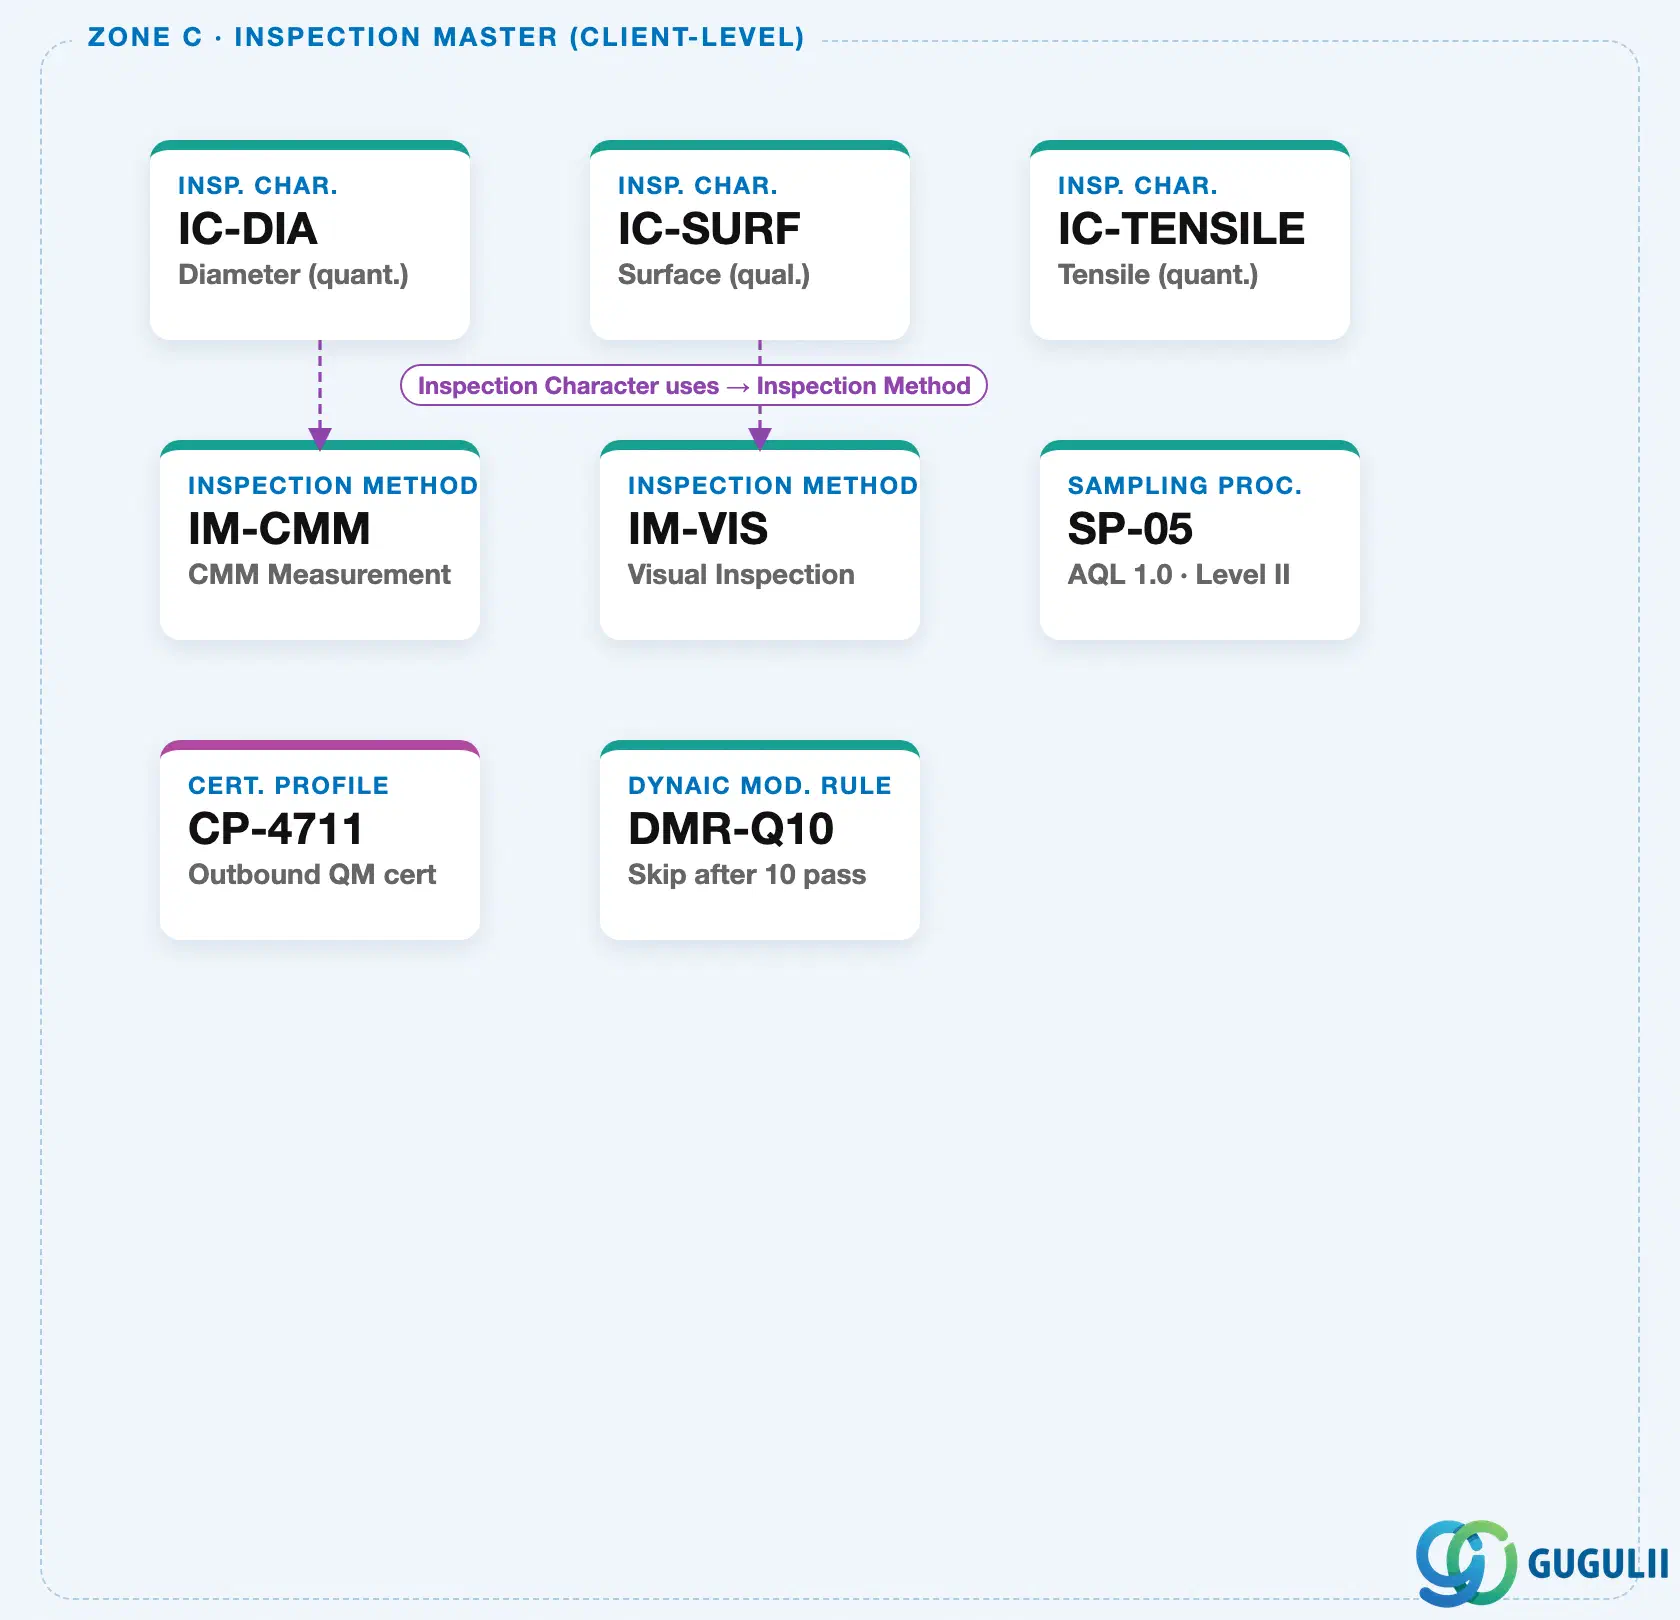
具体的な例を用いたデータ階層
Client 100
   │
   ├── IC "IC-DIA"        Diameter (quant.)   ── uses ──> Inspection Method "IM-CMM"
   ├── IC "IC-SURF"       Surface (qual.)     ── uses ──> Inspection Method "IM-VIS"
   └── Sampling Procedure "SP-05"             AQL 1.0 · Level II

Plant 1000
   │
   └── Material Master "4711"              QM · Insp. Type 01
          │
          └── Inspection Plan "Group 50 / Cnt 1"
                 │
                 ├── Operation 0010   Incoming Dim. Check
                 │      │
                 │      ├── Insp. Char. 10   Ø25±.02mm   ── copied from ──> IC "IC-DIA"
                 │      ├── Insp. Char. 20   Ø10±.05mm   ── copied from ──> IC "IC-DIA"
                 │      └── Insp. Char. 30   No Burrs    (no master ref.)
                 │
                 └── Operation 0020   Surface Inspection
                        │
                        ├── Insp. Char. 10   Ra≤1.6µm    ── copied from ──> IC "IC-SURF"
                        ├── Insp. Char. 20   Coat 10µm   (no master ref.)
└── ── uses ──> Work Center "WC-INSP-01" Inspection Cell 1設計原則: 同一の測定が複数の計画で繰り返し発生する場合は、毎回ローカル(マスタ参照なし)の特性を入力するのではなく、クライアントレベルの検査特性マスタから検査特性をコピーします。コピーすることで、検査特性へのリンクが保持されます。これにより、マスタレベルで将来許容差が変更された場合、それを参照するすべての計画に再取り込みできますが、ローカル特性にはそのようなトレーサビリティはありません。
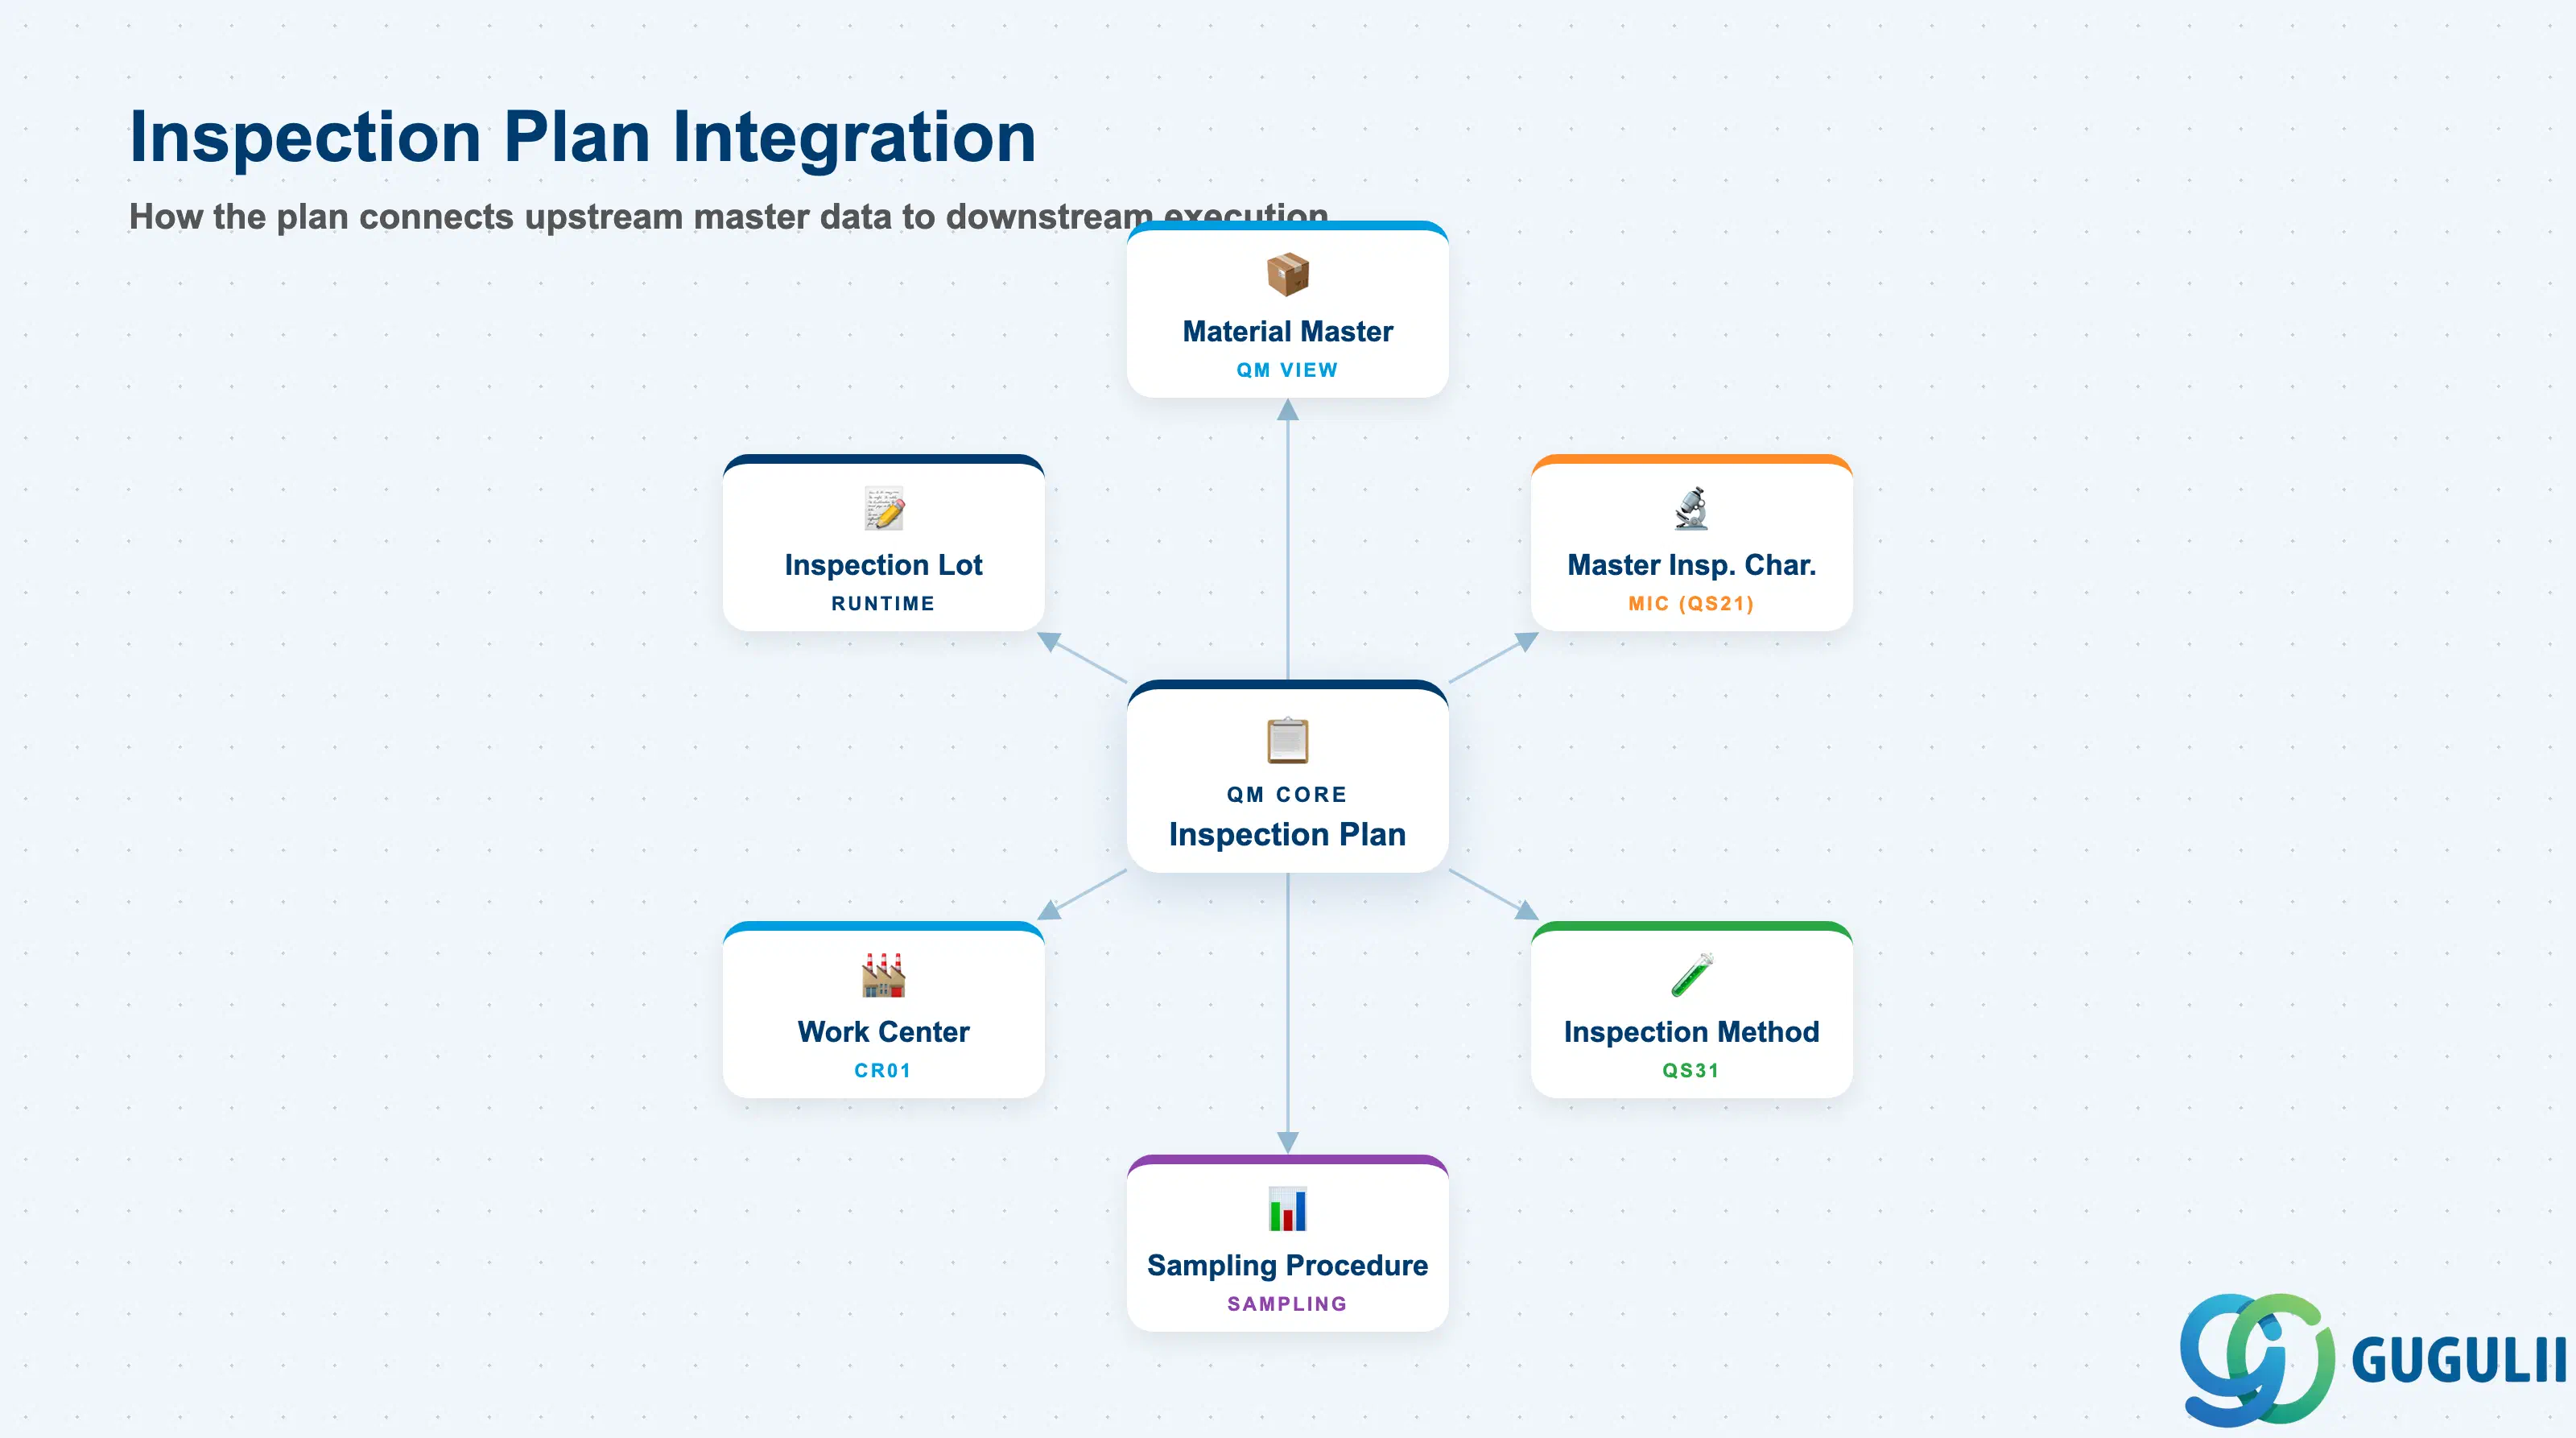
検査計画は単独で存在するものではありません。これは、すべてのQM基本マスタデータの集約点であり、実行時の品質検査ロット処理に直接投入されます。
| オブジェクト | 関係性 | 実務上の注意点 | |
|---|---|---|---|
| マスタ検査特性 (MIC) | 計画はMICを作業に割り当てる | 単一のMICは複数の検査計画で再利用可能。MICの変更(例:公差の修正)は、計画が更新され再リリースされた場合にのみ反映される。既存のリリース済み計画は、特性割り当て時点のスナップショット値を保持する。 | |
| 検査方法 | 計画上の各特性に割り当てられる | 測定技法(ノギス、引張試験、目視)を記述する。任意項目だが、測定方法のトレーサビリティが要求される規制産業(自動車IATF、医療機器ISO 13485)では強く推奨される。 | |
| サンプリング手順 | 特性レベルで割り当てられる | MICに保存されているデフォルトのサンプリング手順を上書きする。これにより、同じ特性を異なる検査シナリオで異なるサンプリング強度で検査できる。 | |
| 作業区 | 各作業に割り当てられる | 検査を担当する物理的な場所とリソースグループを定義する。作業区には、カスタマイジングでQM互換の管理キー(例:QM01)が設定されている必要がある。 | |
| 品目マスタ(QMビュー) | QMビューを介して検査計画が有効化される | 品目マスタのQMビューは、その品目に対してどの検査タイプが有効かを指定する。有効な検査タイプごとに、検査計画が存在し、かつリリース済み(ステータス4)である必要がある。そうでなければ、検査ロットは自動的に作成されない。 | |
| 検査ロット (QA01) | この計画を参照して検査ロットが作成される | 実行時、システムは計画の特性割り当てを検査ロットにコピーする。検査ロットは、結果記録 (QE01) と使用決定 (QA11) を駆動する。 |
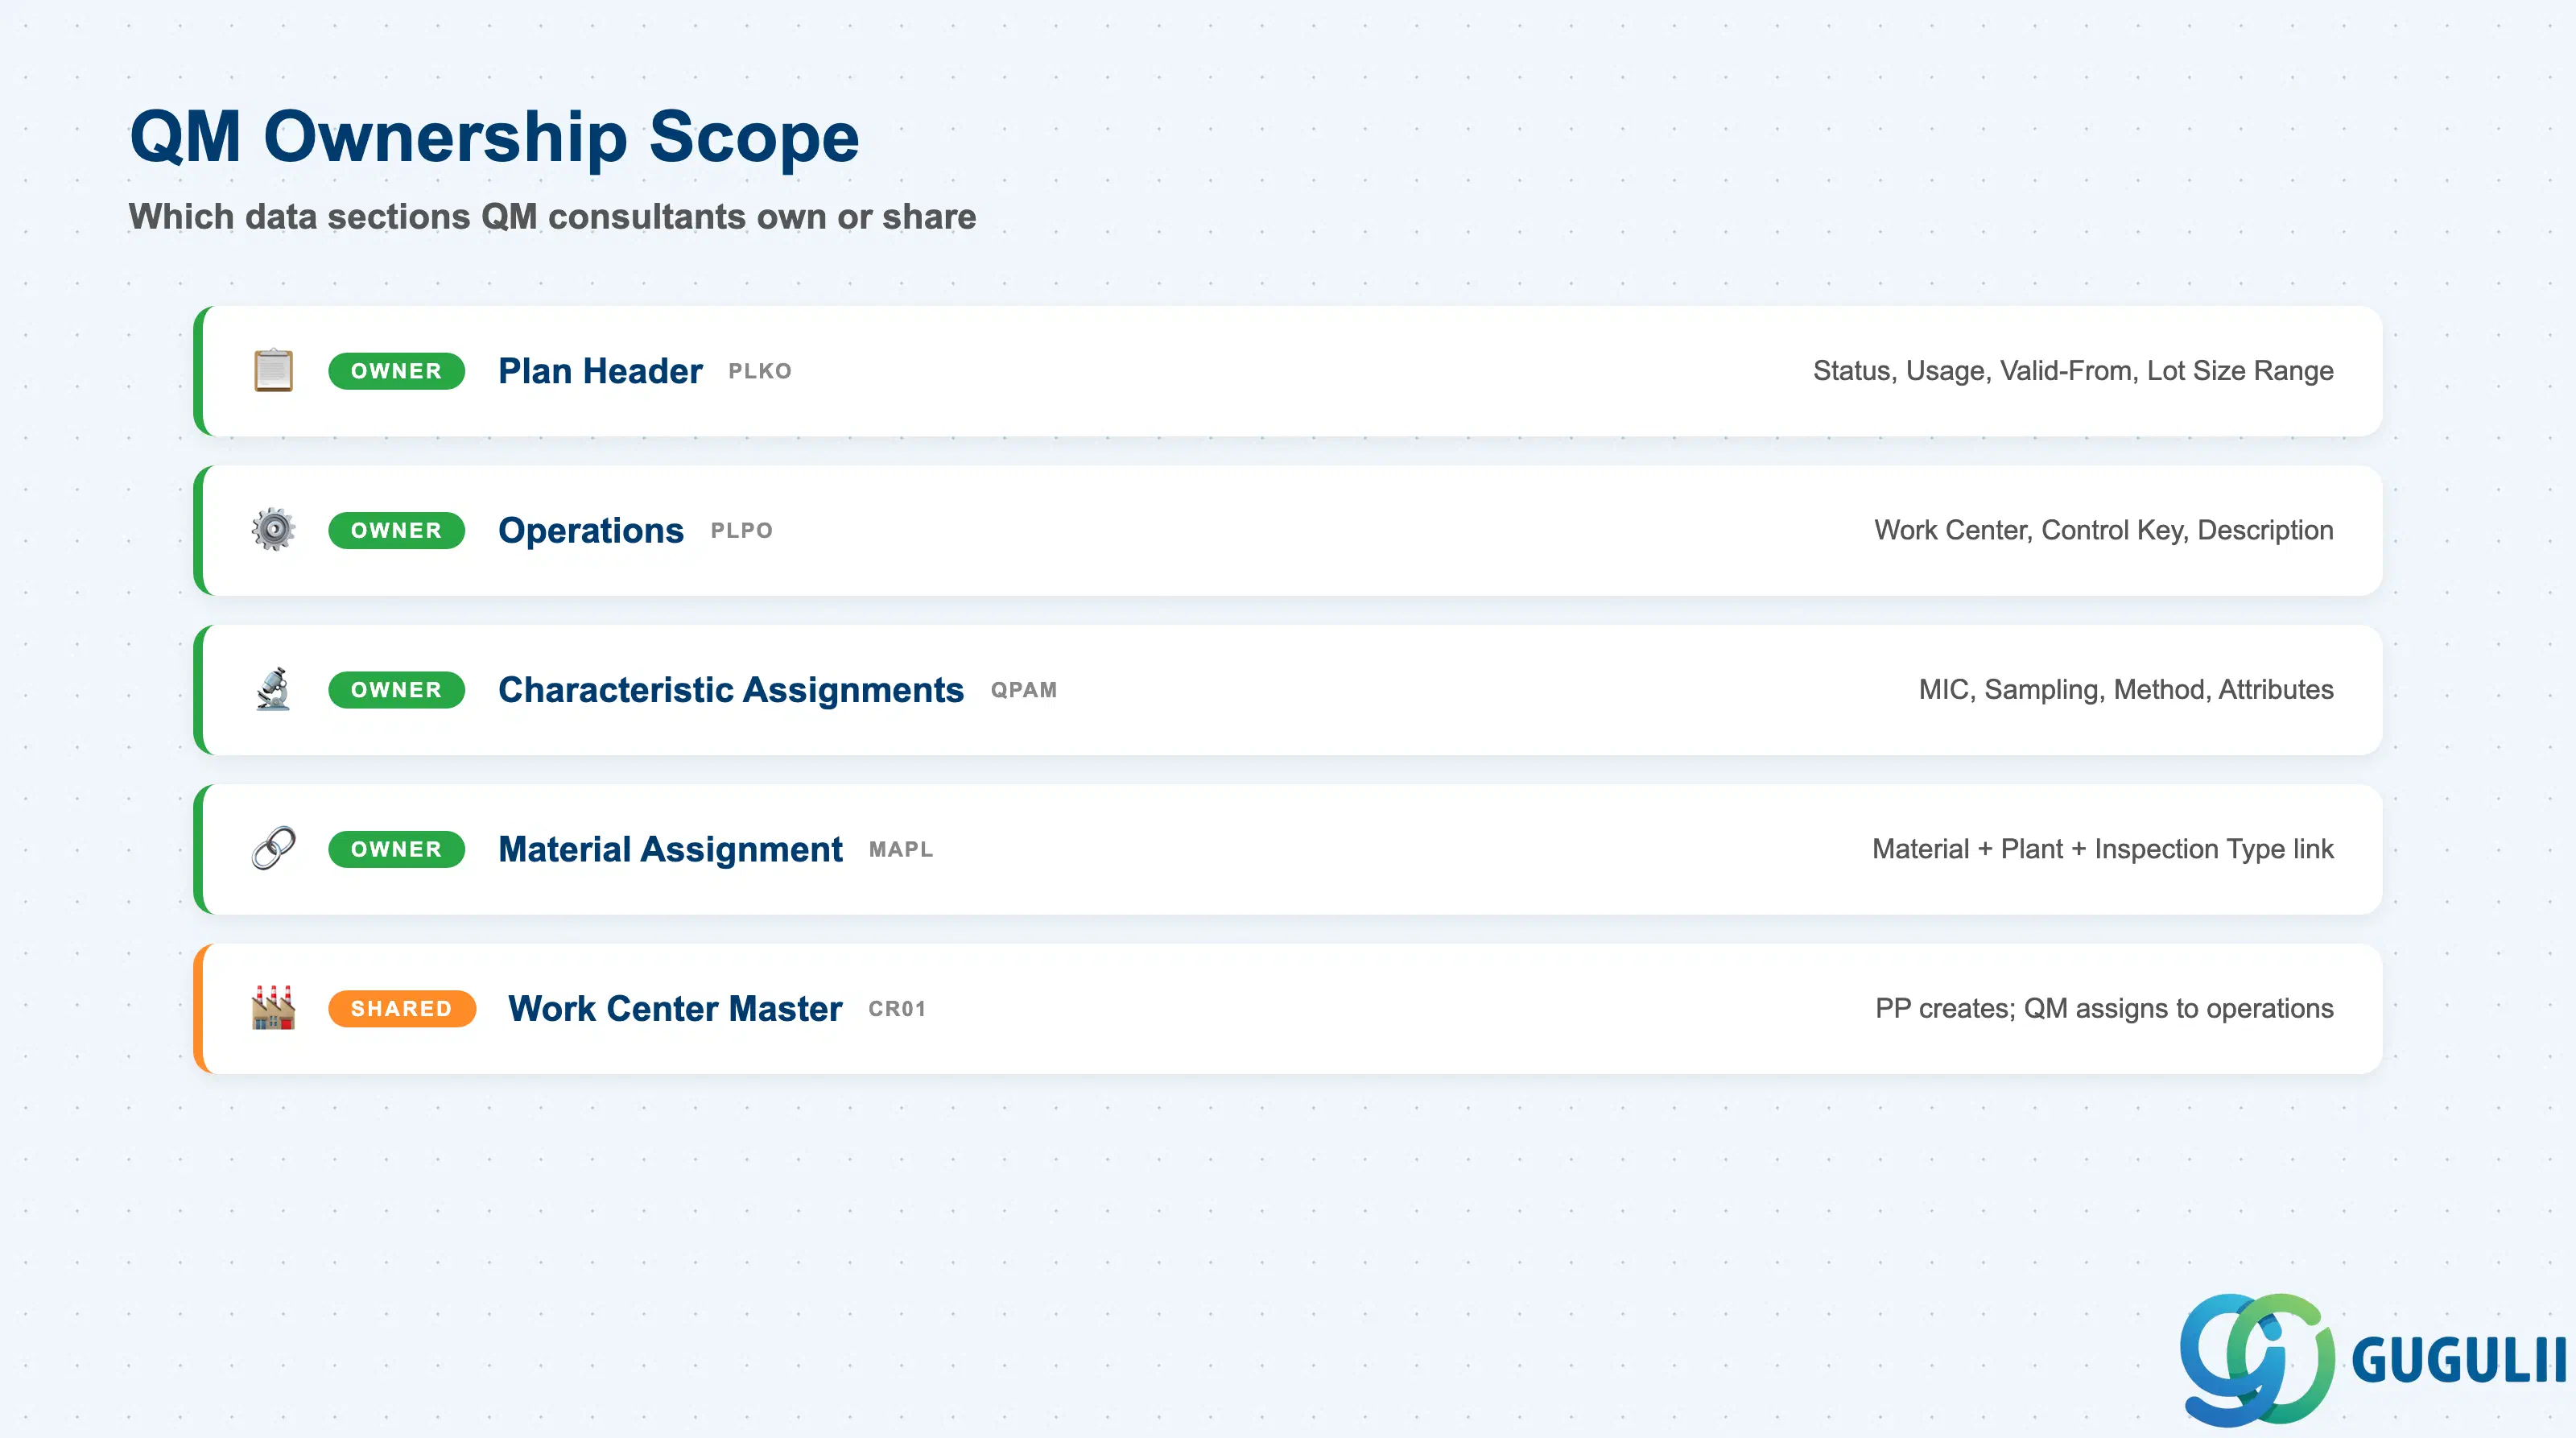
| データ区分 | QM関与 | 備考 | |
|---|---|---|---|
| 計画ヘッダ (PLKO) | ◎ オーナー | ステータス、使用法、有効開始日、ロットサイズ範囲 — すべてQM所有フィールド | |
| 作業 (PLPO) | ◎ オーナー | 作業区割当、管理キー、作業説明 | |
| 特性割当 (QPAM) | ◎ オーナー | MIC選択、サンプリング手順の上書き、方法割当、特性属性 | |
| 品目割当 (MAPL) | ◎ オーナー | 計画と品目-プラント-検査タイプをリンク — QMチームが作成・管理 | |
| 作業区マスタデータ | ○ PPと共有 | 作業区自体はPPが作成/管理、QMは作業への割当のみ実施 |
凡例: ◎ = オーナー/クリティカル、○ = 直接関与
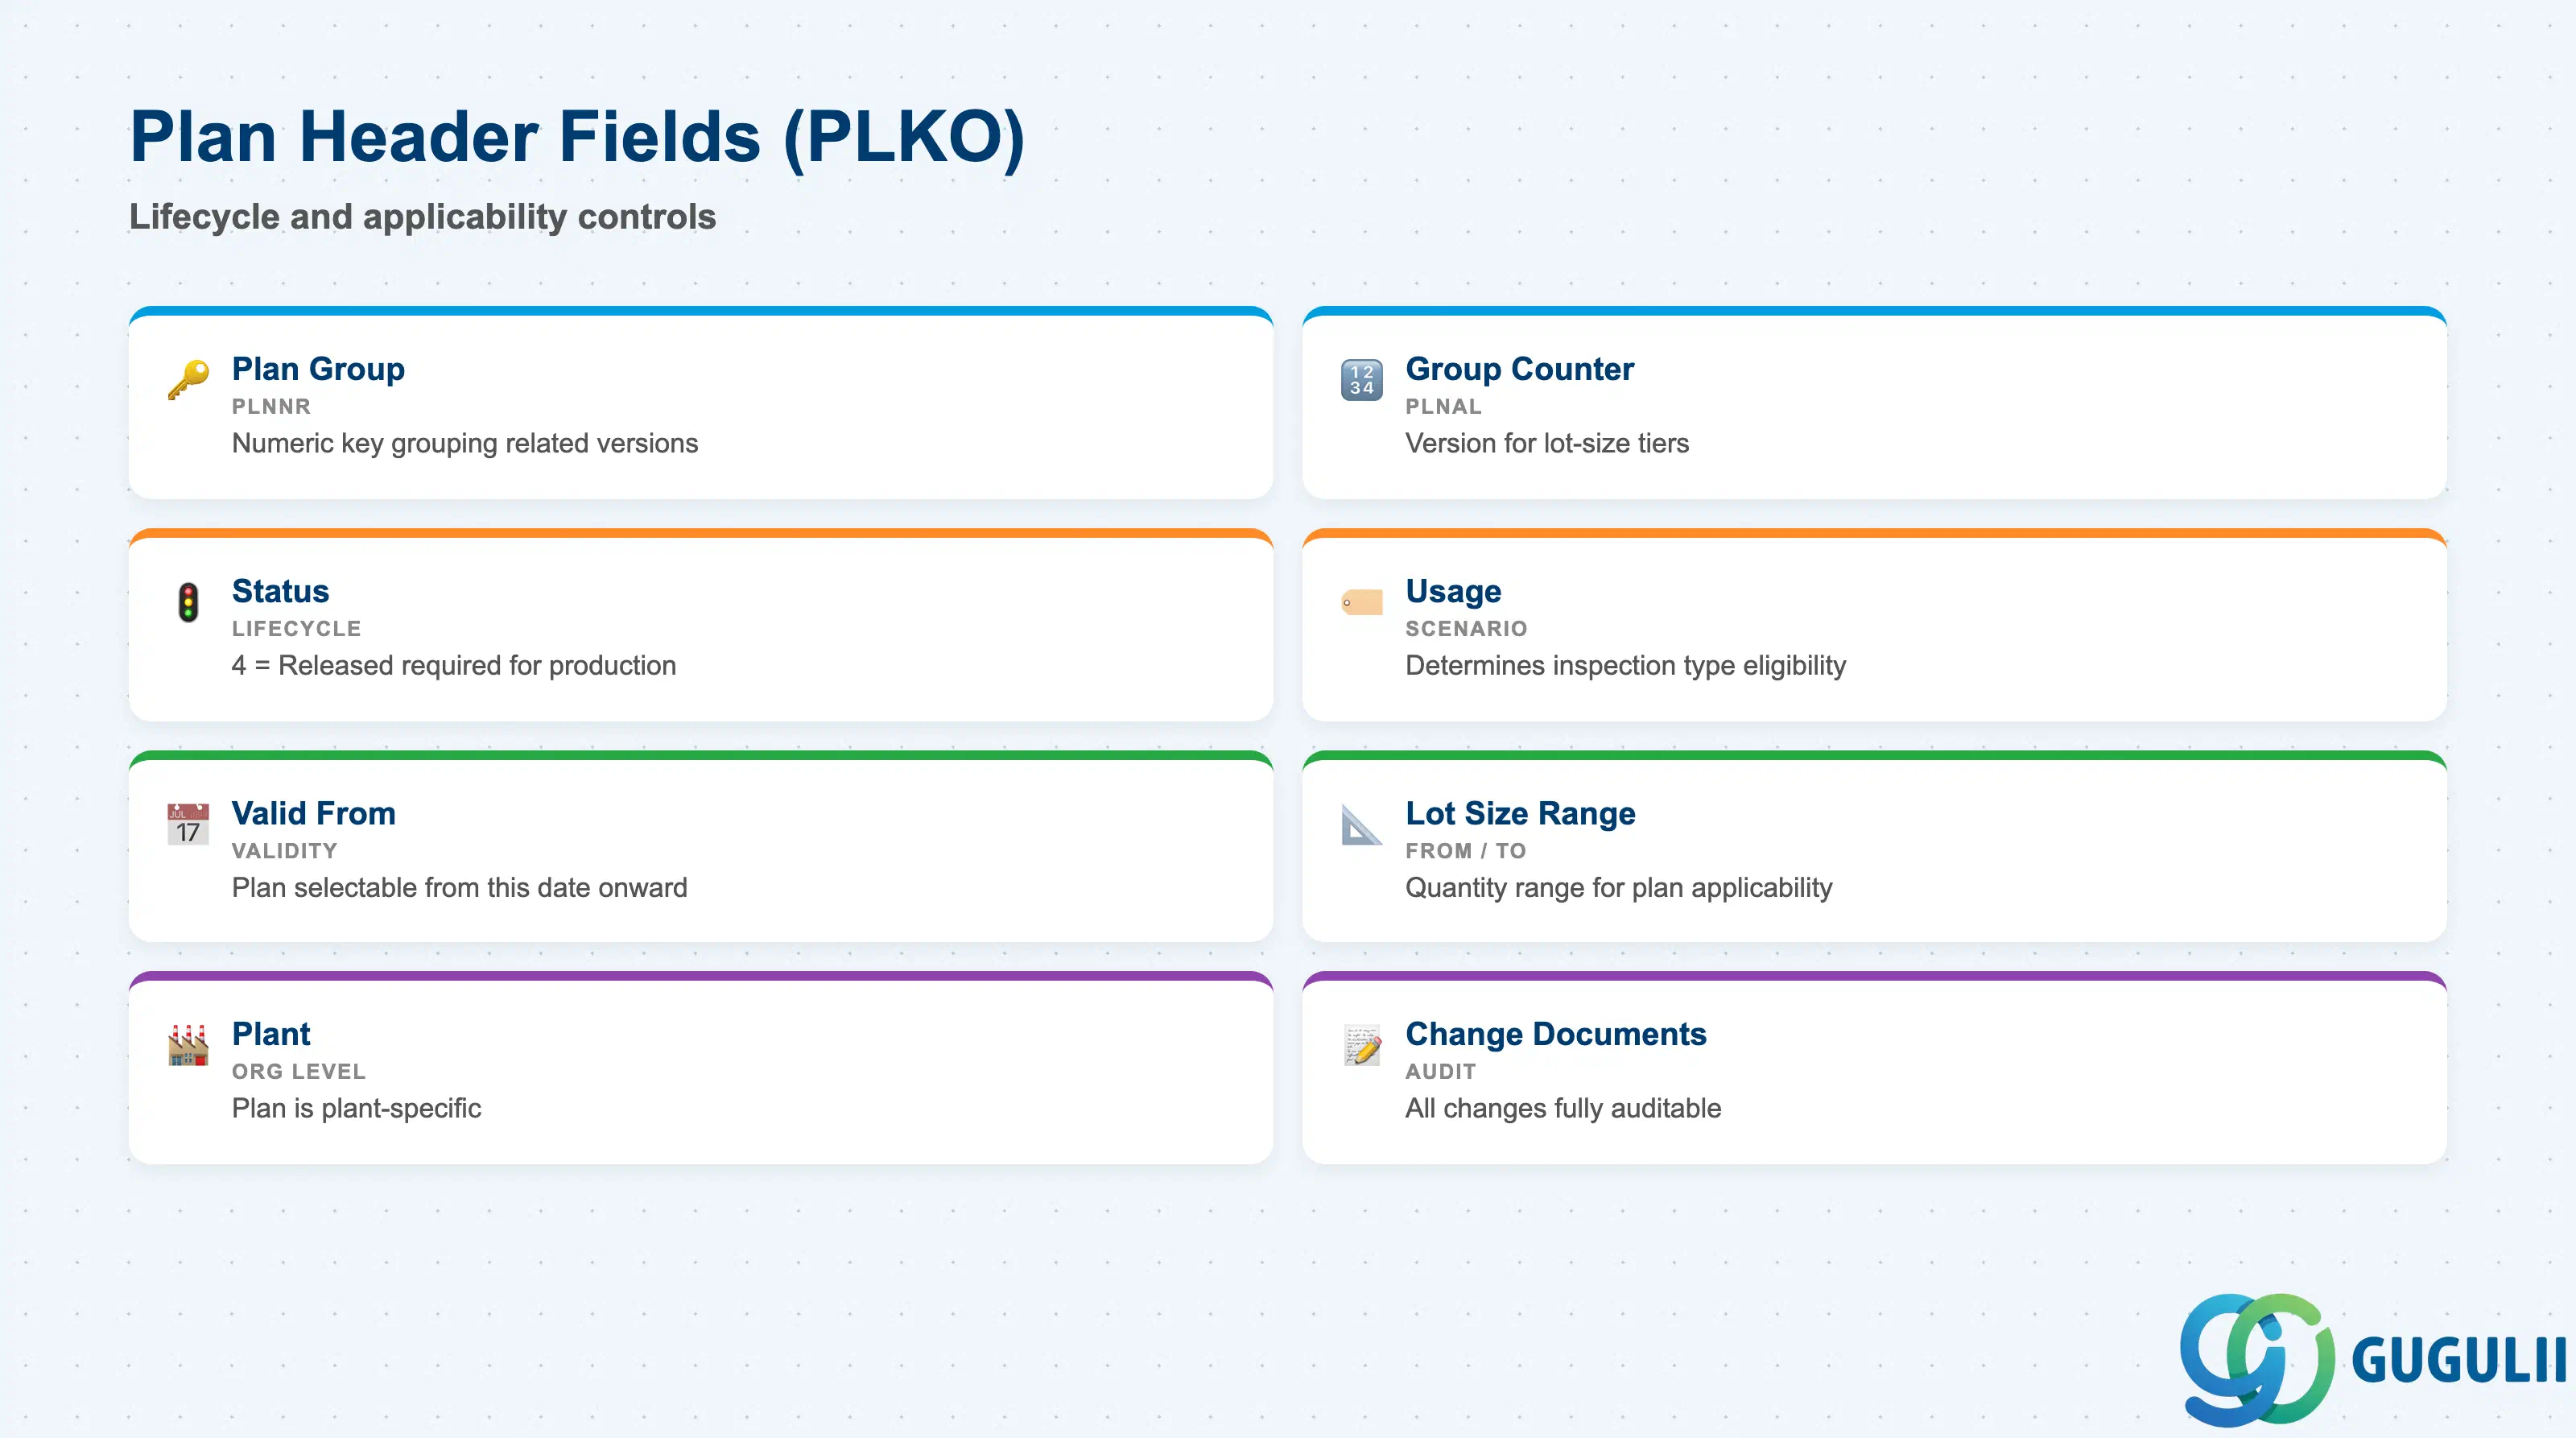
計画ヘッダは、検査計画全体のライフサイクルと適用範囲を制御します。特にステータスとロットサイズ範囲でのエラーは、計画割当なしで品質検査ロットが作成され、品質検査を完全にバイパスする主な原因となります。
| フィールド | 説明 | 実務上の使用 | |
|---|---|---|---|
| 計画グループ (PLNNR) | 関連する計画バージョンをグループ化する数値キー | システムによって割り当てられるか、手動で入力されます。同じ計画グループ内のすべてのグループカウンタは、同じグループ番号を共有します。実際には、材料と検査目的ごとに1つの計画グループが標準的な設計パターンです。ロットサイズ階層には異なる計画グループではなく、異なるグループカウンタを使用します。 | |
| グループカウンタ (PLNAL) | 計画グループ内のバージョン識別子 | 通常、単一バージョンの計画では「1」です。より多くのサンプリングを必要とするしきい値を超える数量をカバーする大口ロットバリアントには、2番目のカウンタ(例:「2」)を追加します。システムは、ロット数量がロットサイズ範囲と一致することに基づいて、ロット作成時に正しいカウンタを選択します。 | |
| ステータス | 計画のライフサイクルステータス | 計画を生産で使用するには、4 = リリース済 が必要です。ステータス1(作成済)または2(処理中)の計画は、検査ロット作成時に無視されます。設定完了後、本番稼働開始前に必ずステータスを4に設定してください。リリース後に低いステータスに戻すには、承認と変更ドキュメントが必要です。 | |
| 使用目的 | 検査シナリオの適格性 | この計画を参照できる検査タイプを決定します。使用目的5は、すべてのスタンドアロンQM検査タイプの標準です。使用目的と検査タイプが一致しない場合(例:使用目的9の計画を検査タイプ01に割り当てる)、ロット作成時に計画が見つかりません。 | |
| 有効開始日 | 計画の有効開始日 | この計画は、この日付以降に作成された検査ロットに対してのみ選択可能です。新しい設定の場合は、プロジェクトの本番稼働開始日に設定します。置き換え計画(改訂された許容差)の場合は、有効開始日を変更発効日とし、先行計画の有効期限を終了してあいまいさを回避します。 | |
| ロットサイズ From / ロットサイズ To | 計画適用のためのロット数量範囲 | この計画が適用される生産または納入数量範囲を定義します。ロットサイズ1~9999の計画は、すべての標準バッチサイズをカバーします。同じ材料・検査タイプに複数のグループカウンタが存在する場合、それらのロットサイズ範囲は重複せず、かつ全体をカバーしている必要があります。 | |
| プラント | 組織割当 | 検査計画はプラント固有です。複数のプラントで使用される材料には、プラントごとに個別の計画(または集中管理された計画を指す個別のMAPL割当)が必要です。 |
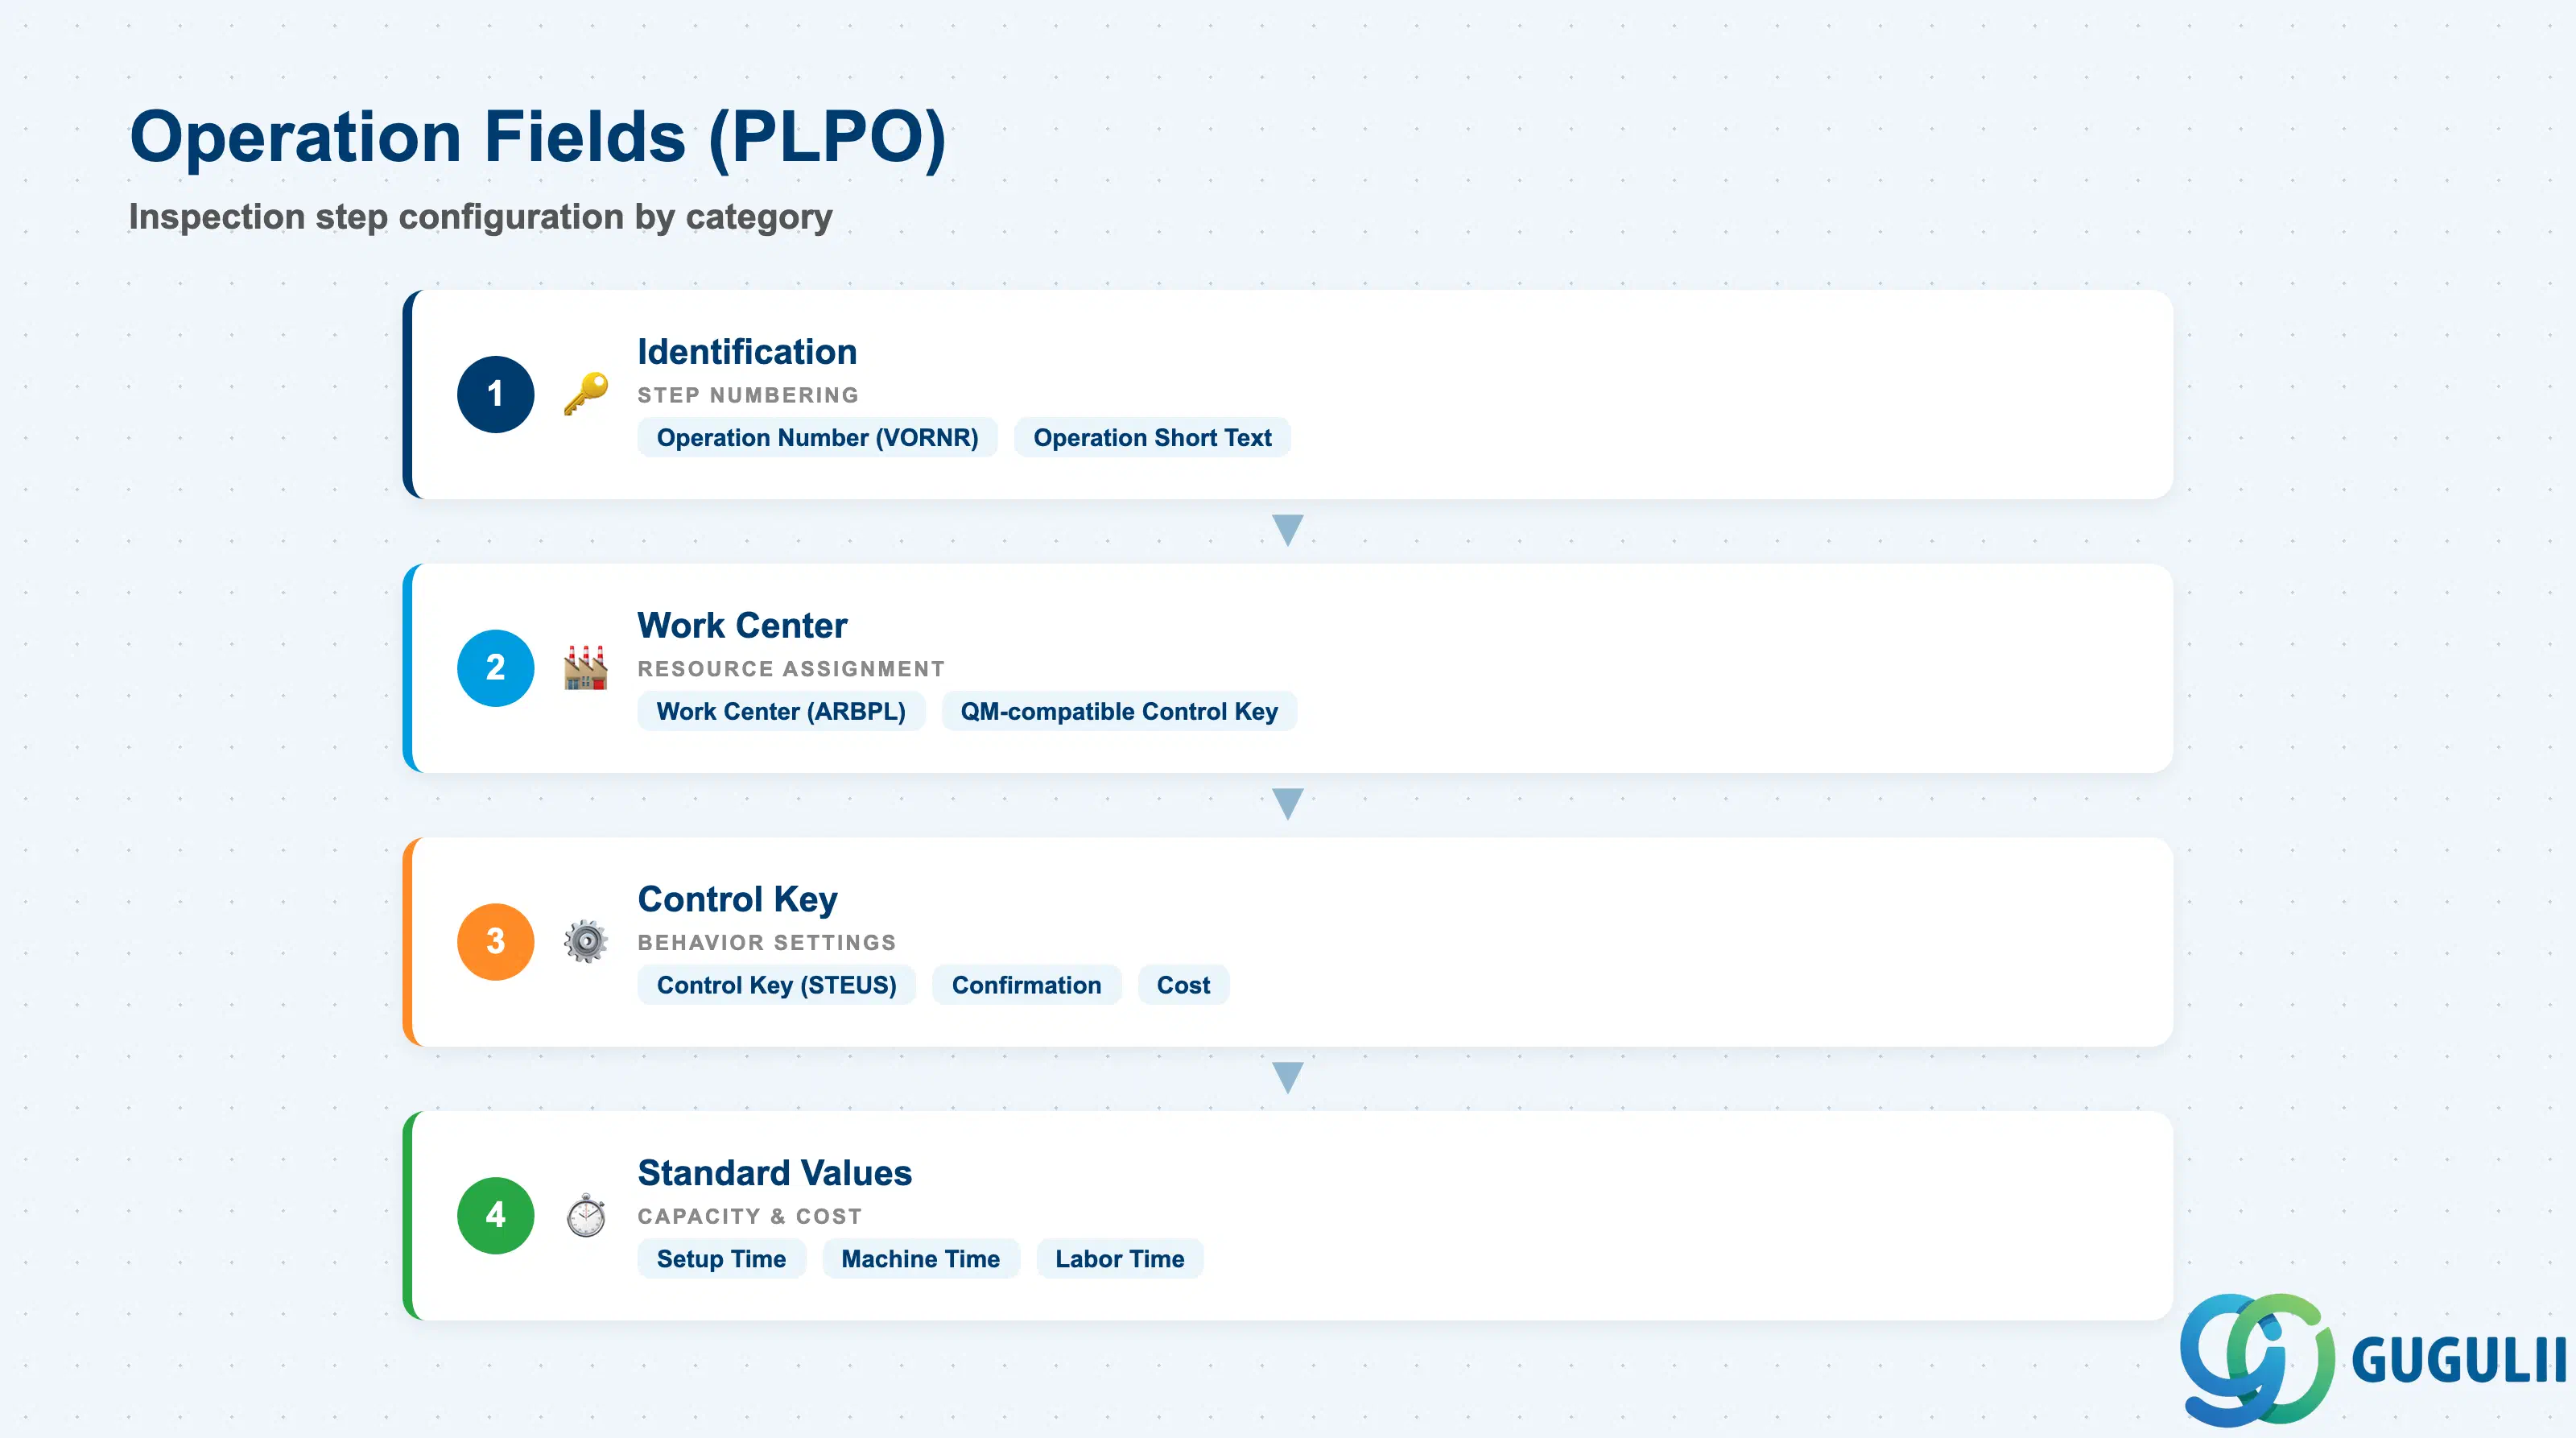
作業は、計画内の物理的な検査ステップを定義します。ほとんどのQM専用検査計画は単一の作業で構成されますが、複雑な製造シナリオでは、連続する検査ステーションを表す複数の作業が必要になる場合があります。
| フィールド | 説明 | 実務上の使用例 | |
|---|---|---|---|
| 作業番号 (VORNR) | 連続ステップ番号 (10, 20, 30, …) | SAP標準では、将来の挿入時に番号を振り直さなくて済むよう、10刻みで番号を付けるのが慣例です。単一作業の計画では0010を使用します。複数ステップの計画では、論理的な流れを定義します (0010 = 受入目視確認、0020 = ラボ測定、0030 = 最終リリースチェック)。 | |
| 作業区 (ARBPL) | 検査のための物理的な場所 / リソースグループ | QM互換の管理コードを持つ作業区マスタ (CR01) を参照します。作業区は、QMの能力計画の可視性を決定します。QMの検査負荷を能力評価に表示する必要がある場合、この割り当ては重要です。QMの能力計画が不要なシンプルな実装では、プレースホルダとして汎用的な「QMWC」作業区が作成されることがよくあります。 | |
| 管理コード (STEUS) | 作業の確認、原価、印刷動作を制御します | QM作業には、生産計画要件なしで、かつ検査関連設定を含むように構成された管理コードを使用します。通常、専用のQM管理コード (例: QM01) がカスタマイジングで作成されます。作業レベルで上書きされない場合、作業区のデフォルトから継承されます。 | |
| 作業短テキスト | 検査ステップの説明 | 検査ロットや作業手順書の印刷出力に表示される自由テキストです。標準の検査言語 (グローバルテンプレートの場合は英語) で記述します。例: 「寸法チェック」、「目視検査 - 表面」、「引張強度試験」。 | |
| 標準値 (段取、機械、労務時間) | 能力計算と原価計算のための時間値 | QM専用計画ではオプションです。QMの労務費を追跡している場合 (例: 品質部門の活動基準原価計算)、標準時間を維持し、作業区に活動タイプを設定する必要があります。原価追跡なしの純粋な検査計画の場合は、空白のままにします。 |
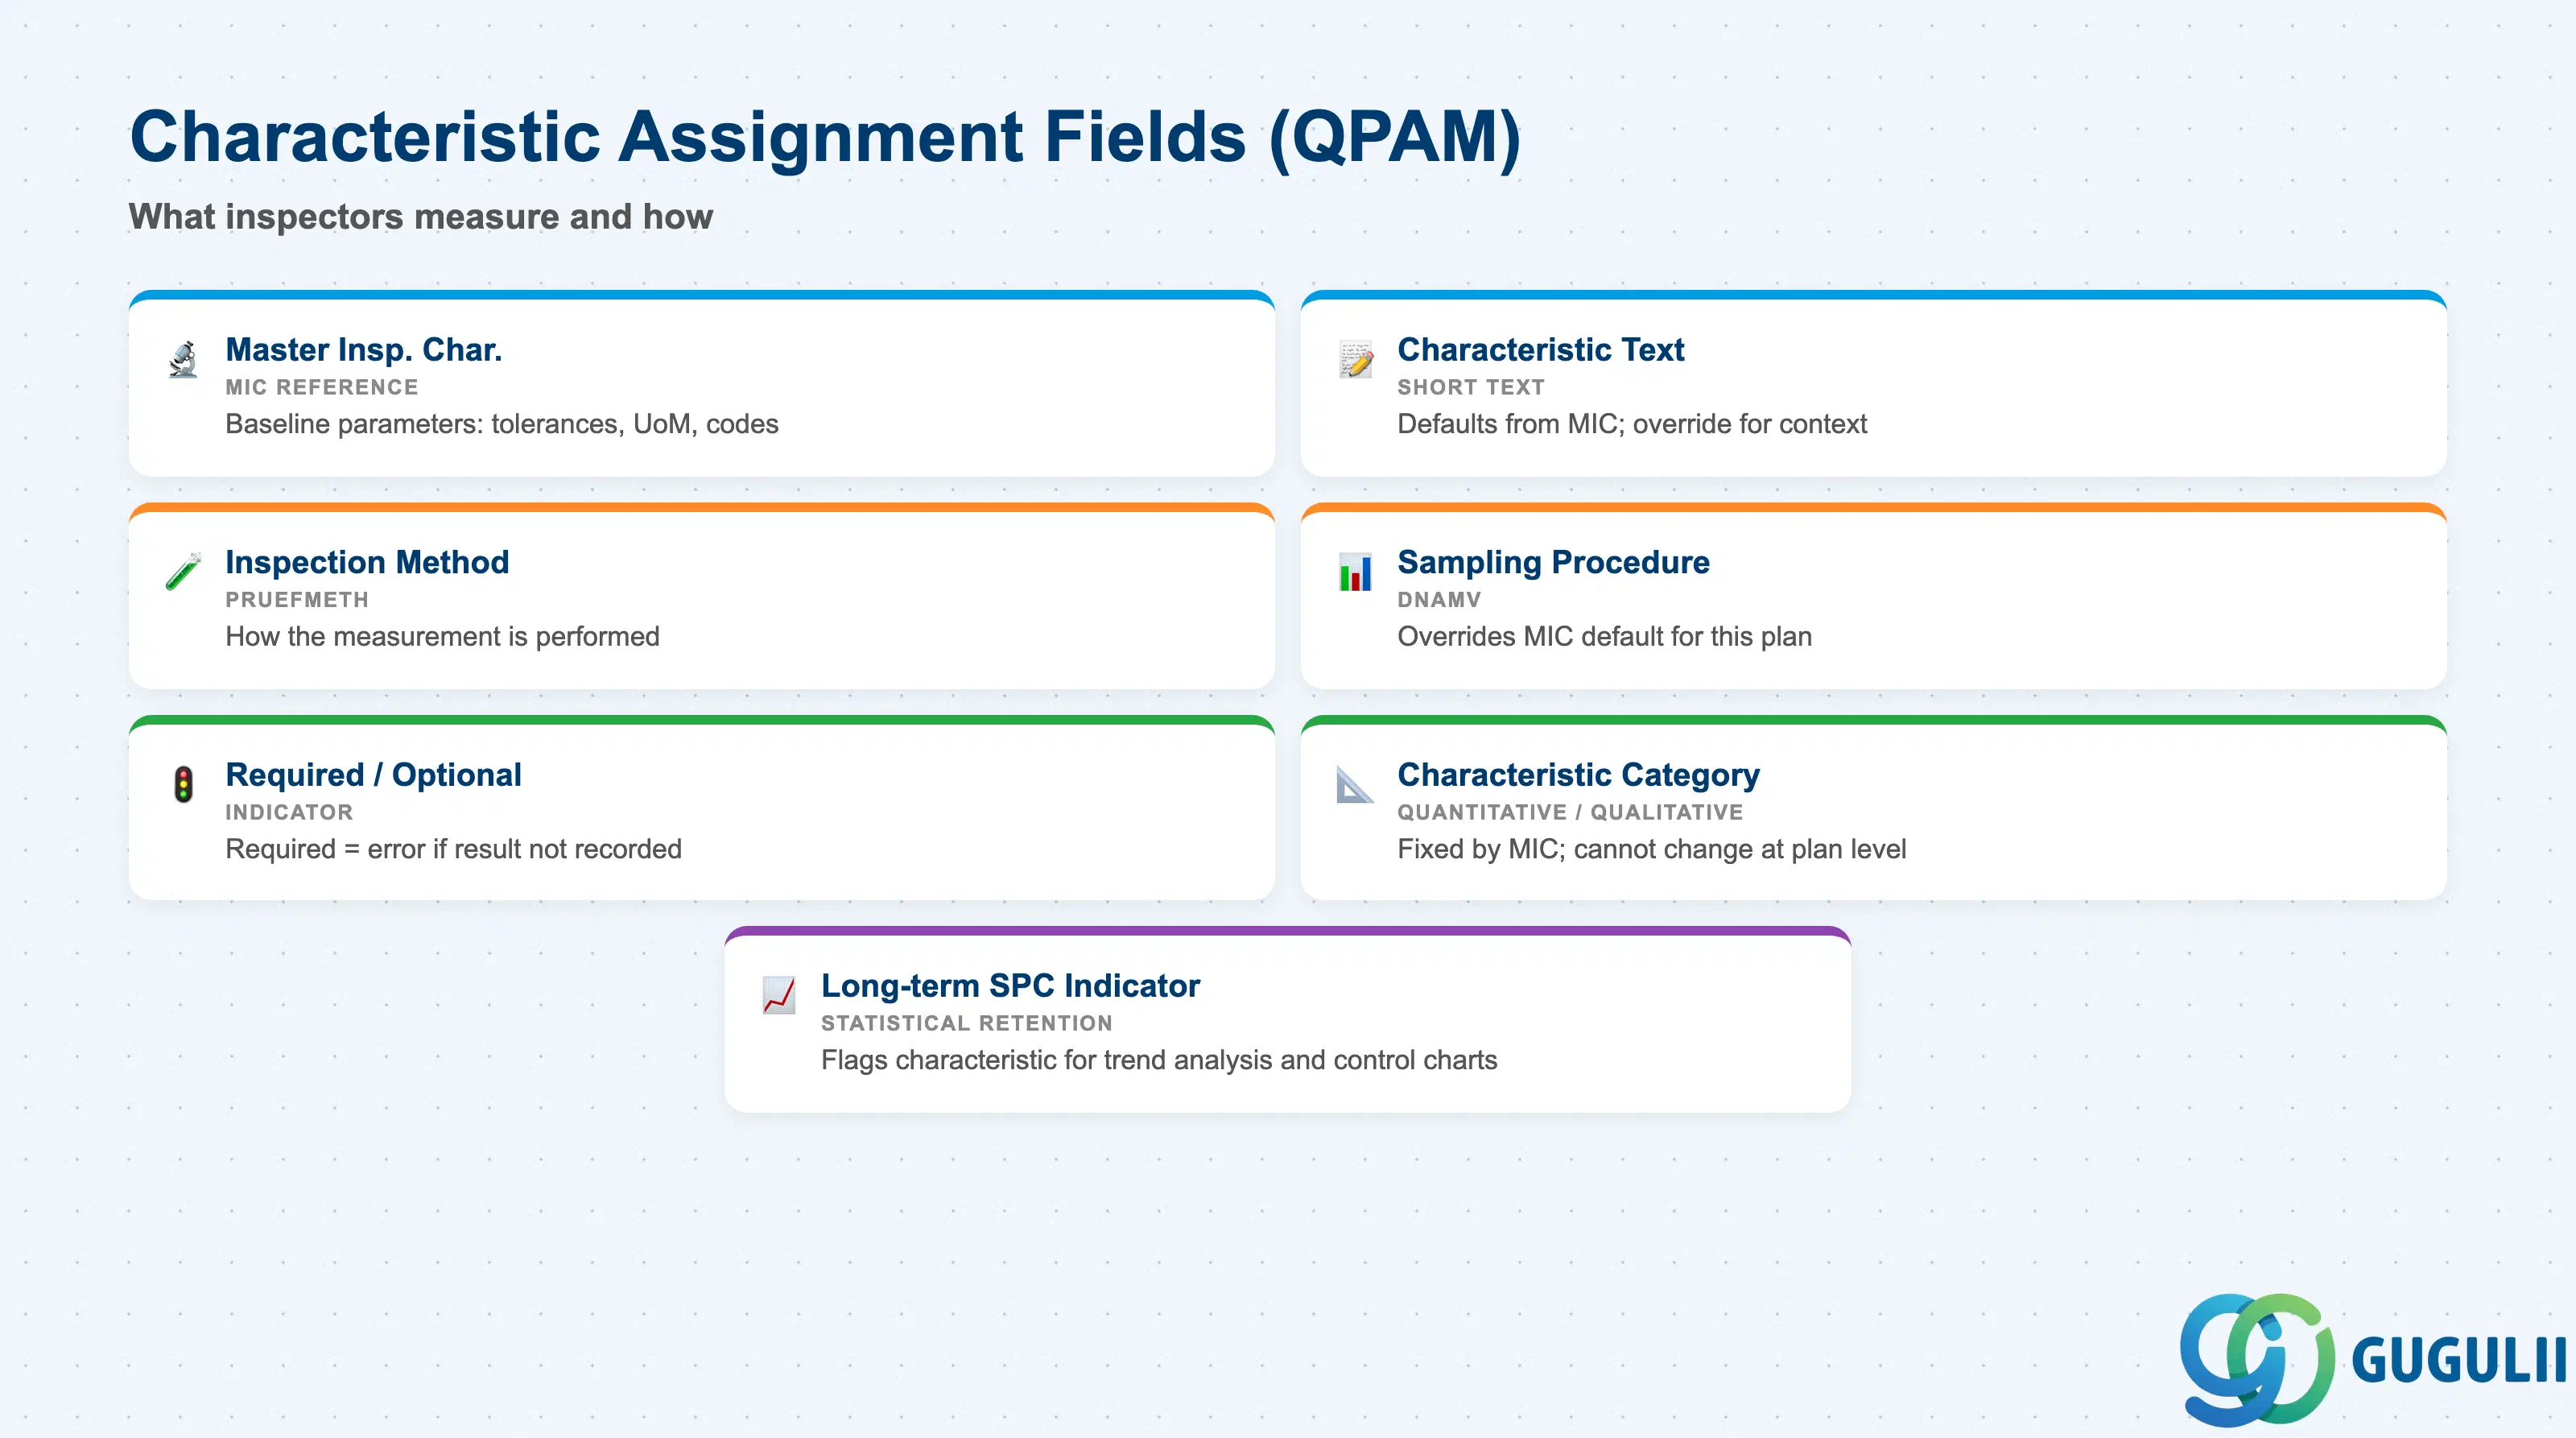
特性割当は検査計画の中核であり、測定または評価される属性、そのサンプリング方法、合格/不合格の基準を正確に定義します。特性リストの各行は、オペレータまたは検査技師が実行する1つの検査ステップに対応します。
| フィールド | 説明 | 実務上の使用法 | |
|---|---|---|---|
| マスタ検査特性 (MIC) | MICマスタレコード (QS21) への参照 | MICは、許容限界、測定単位、定性コードなど、すべての基本パラメータを保持します。複数の検査計画に同じMICを割り当てることで、許容基準が変更された場合に、単一のMIC更新(および計画の再リリース)により、参照するすべての計画を一貫して更新できます。有効なMICが存在する場合、計画レベルでフィールドレベルのパラメータを手動で再入力しないでください。メンテナンスの重複とバージョンの乖離が発生します。 | |
| 特性短テキスト | 検査員に表示されるこの特性の説明 | MIC短テキストからデフォルト設定されます。コンテキストを明確にするために計画レベルで上書きできます(例:「外径 - 入庫GR」 vs 「外径 - 最終検査」)。MICによる一貫性を維持するため、上書きは最小限に抑えてください。 | |
| 検査方法 (PRUEFMETH) | 測定方法の参照 (QS31) | 特性の測定方法(ノギス、ゲージ、目視、化学分析)を指定します。MICに割り当てられている場合はそこから継承され、シナリオ固有の測定ツールについては計画レベルで上書き可能です。文書化された測定トレーサビリティが必要な業界では必須です。 | |
| サンプリング手順 (DNAMV) | この特性に対するサンプリング計画の上書き | MICに保存されているデフォルトのサンプリング手順を上書きします。これを使用して、同じ検査計画内で、重要安全特性にはより厳格なサンプリング(例:全数検査)を適用し、重要でない寸法にはサンプリングを減らすことができます。これはリスクベースの検査強度設計のための主要なツールです。 | |
| 必須/オプション区分 | この特性をスキップした場合にエラーを発生させるかどうかを制御します | 安全上重要な特性は「必須」(結果が記録されない場合はシステムエラー)にマークします。情報提供または監視目的の特性は「オプション」にマークします。必須とオプションの区分は、ブループリント作成時に品質エンジニアリングチームと合意し、検査計画設計仕様書に文書化する必要があります。 | |
| 特性カテゴリ | 定量(測定)または定性(属性) | MICから継承されます。定量特性は、上限/下限規格値に対する数値結果を生成します。定性特性は、合格/不合格またはコード化された結果を生成します。このフィールドは計画レベルでは変更できません。MIC定義によって固定されます。 | |
| 長期特性区分 | SPC(統計的プロセス管理)データ保持のための特性にフラグを立てます | 設定すると、この特性の結果データが長期統計データベースに保持され、トレンド分析や管理図生成に使用できるようになります。このフラグを有効にするとデータベース容量が大幅に増加するため、アクティブにSPC監視下にある特性に限定してください。 |
| ID | Category | Title |
|---|---|---|
| qm-001 | Overview | SAP QMとは何ですか? |
| ID | Category | Title |
|---|---|---|
| qm-a01 | Overview | SAP QM マスタデータ:概要、階層および関係 |
| qm-a02-01 | Master Data | SAP QM カタログ |
| qm-a02-02 | Master Data | SAP QM マスタ検査特性 |
| qm-a02-03 | Master Data | SAP QM 検査方法 |
| qm-a03-01 | Master Data | SAP QM サンプリング手順 |
| qm-a03-02 | Master Data | SAP QM 動的修正ルール |
| qm-a05-01 | Master Data | SAP QM 品目マスタ |
| qm-a04-01 | Master Data | SAP QM 作業区 |
| qm-a04-02 | Master Data | SAP QM 検査計画 📍 |
| qm-a05-02 | Master Data | SAP QM 品質情報レコード |
| ID | Category | Title |
|---|---|---|
| qm-b01 | Overview | SAP QMトランザクション:プロセスフロー、階層、および関係 |